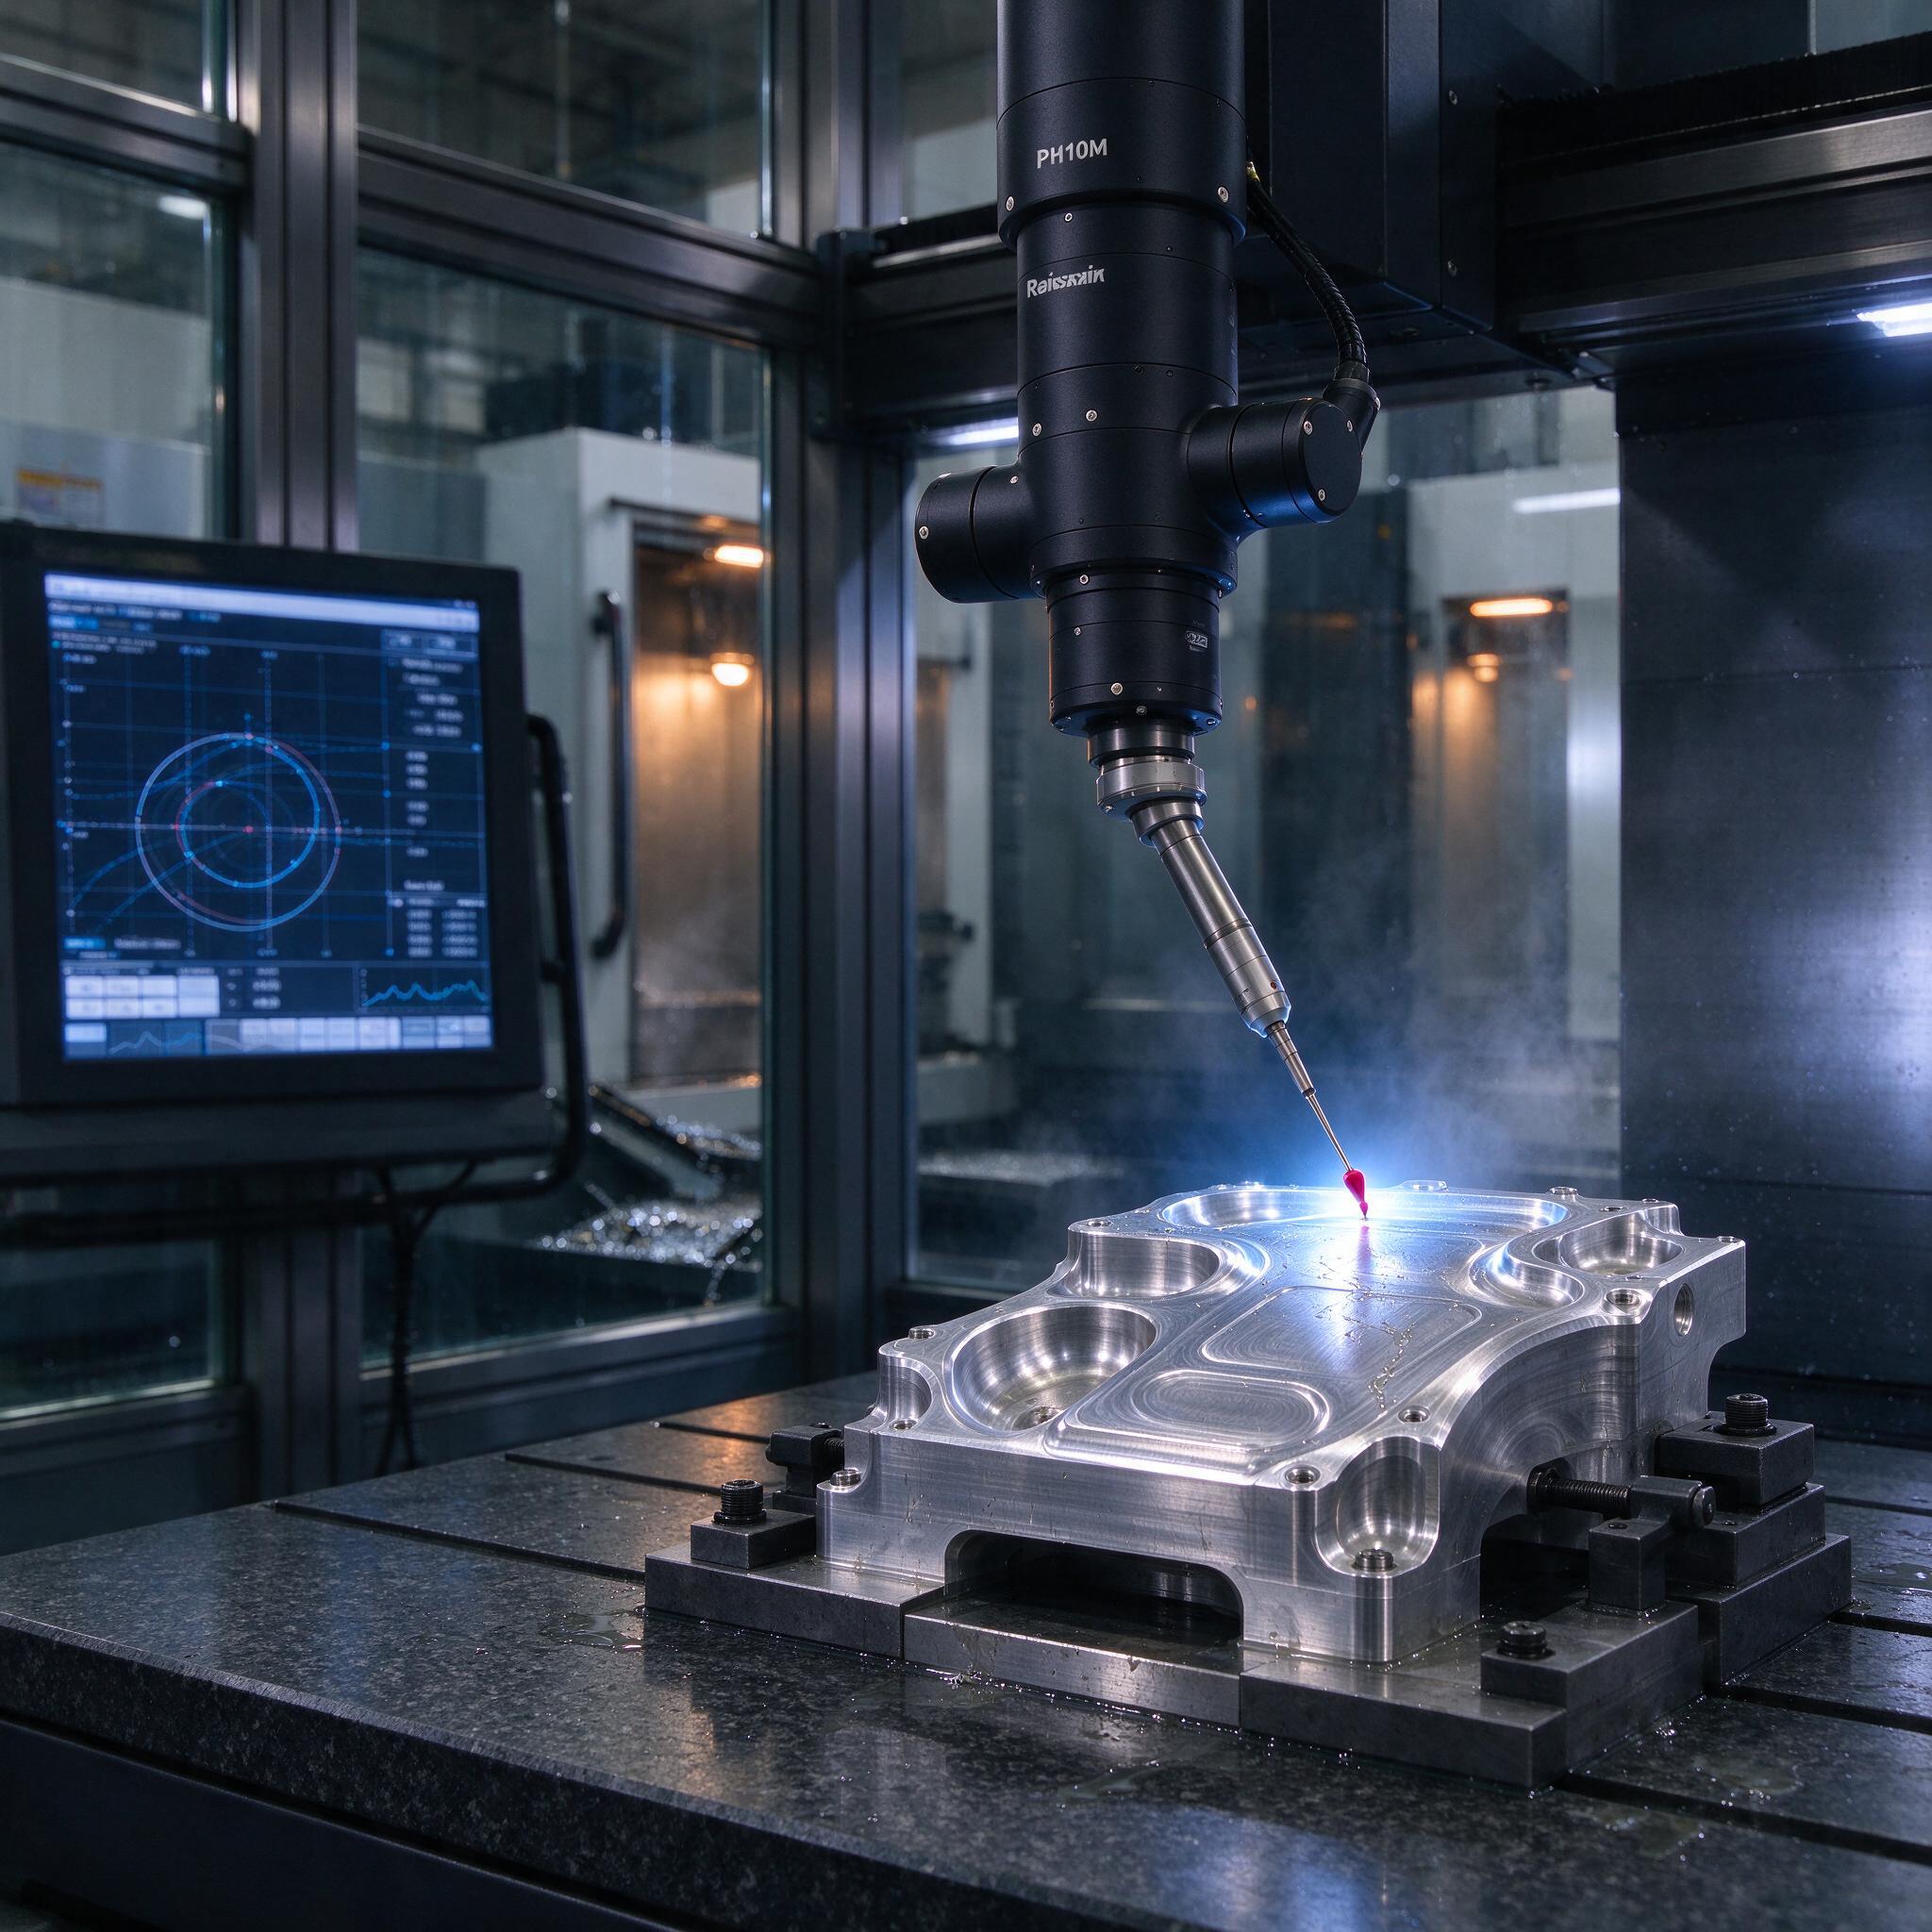
На фото — классическая картина с нашего участка: гранитная плита КИМ, зажатый в тисках алюминиевый корпус после фрезеровки на пятиосевом обрабатывающем центре, сверху — головка Renishaw PH10M с вылетным щупом, а на рубиновом наконечнике еще висит капля СОЖ. Экран на фоне показывает отклонения формы по окружности. И вот эта капля эмульсии на шарике — не мелочь, а реальный источник погрешности в микроны. Именно о таких вещах и поговорим: как мы выстроили контроль деталей после ЧПУ на координатно-измерительной машине, что дает заявленная погрешность 1,5+L/333 мкм и как правильно замкнуть обратную связь с управляющей программой станка.
Почему контроль «на станке» штангенциркулем уже не прокатывает
Раньше у нас было так: фрезеровщик снял деталь, померил штангелем и микрометром, написал в карте «годно». Пока делали корпуса редукторов с допусками ±0,05 мм — работало. А потом пришли заказчики с авиационной номенклатурой: позиционные допуски ±0,015, плоскостность постелей под подшипники 0,01, шероховатость Ra 0,8 на кокильных полостях. Штангель тут бессилен. Он не покажет ни отклонение расположения, ни реальную форму кармана после того, как деталь «повело» от снятия напряжений.
Мы подняли статистику за полгода: рекламации по размерам, которые «померили нормально», составляли больше трети всех претензий. После постановки КИМ с датчиком Renishaw SP25 и головой PH10M картина стала честной. И, честно говоря, неприятной — первые недели мы пересортицу ловили пачками.
Что реально значит погрешность 1,5+L/333 мкм
Это паспортная погрешность нашей мостовой КИМ по ISO 10360-2. Расшифровка простая: 1,5 микрона — базовая составляющая, а L/333 — доля, растущая с длиной. На метровой детали добавится еще 3 микрона, итого примерно 4,5 мкм по MPE. Звучит красиво. Но паспорт — это идеальные условия: термостат 20 °C, калиброванный шар, аттестованная методика. У нас в цеху летом +27, зимой сквозняк от ворот.
Поэтому мы приняли рабочий принцип: деталь после обработки выдерживаем на плите КИМ минимум четыре часа. Алюминий дает термозакалку — деталь 400 мм, привезенная со станка «с пылу с жару», отличается от остывшей на 5–8 микрон по длине. Проверено на практике. Температуру детали, плиты и щупа смотрим по датчикам, превышение компенсации — повод отложить измерение.
Щупы, конфигурации и то, о чем молчат паспорта
Голова PH10M — вещь. Двадцать четыре позиций повторяемостью 0,5 мкм позволяют одним щупом обойти карманы, отверстия и бобышки без перекладки детали. Но есть нюансы, которые всплывают только в работе:
- Стержни из карбида вольфрама берем для вылетов до 100 мм, дальше — титан или углеволокно, иначе щуп «гуляет» и провоцирует ложные срабатывания.
- Шарик 4 мм — рабочий стандарт, но для глубоких карманов с радиусом 2,5 мм ставим рубин 2 мм, при этом фильтр в системе уменьшаем.
- Скорость обхода точек — 3–5 мм/с, на ускорении точность падает заметно.
- Калибровку щупа по эталонной сфере гоняем каждое утро и после каждой смены конфигурации. Лень — первый источник брака.
Однажды на участке мы поймали брак из-за банальной вещи: наладчик поменял вылетный щуп на более длинный, а калибровать поленился. Дефлектор на тонком стержне 150 мм сыграл на 12 микрон — всю партию корпусов забраковал уже заказчик на входном контроле. С тех пор смена конфигурации без калибровки — табу.
Обратная связь с УП станка: как мы замкнули цикл
Самое ценное в КИМ — не протокол с картинками, а корректировка управляющей программы. Схема у нас такая: измеряем деталь, экспортируем отклонения в CAD-номенклатуре, сравниваем с номиналом и по результатам правим вылеты инструмента или систему координат в УП на стойке. Heidenhain TNC 640 позволяет сделать это прямо через таблицу корректоров, для Fanuc — через переменные G54 и вел-офсеты.
Простой пример. Фрезеруем посадочное окно в корпусе, допуск ±0,02. По КИМ окно «зажато» на 0,03 — распределение смещено. Причины классические: износ фрезы, нагрев шпинделя, недостаточно чистовой припуска. Мы по протоколу КИМ вносим коррекцию на диаметр фрезы (например, 0,06 мм на радиус), даем станку подчистить одну стенку — и деталь в поле допуска. Время на всю петлю — 40 минут. Без КИМ это был бы день проб и подгонок «по лампочке».
Для серийной номенклатуры пошли дальше: по трендам на контрольных картах видно, как деградирует фреза. Когда отклонения начинают ползти к границе допуска, меняем инструмент планово, а не когда «поймали зарез». У нас так выровняли стабильность на корпусах из АМг6 — доля корректировок в ручную упала раза в три.
Сравнение конфигураций щупов, которые используем
| Задача | Конфигурация | Комментарий |
|---|---|---|
| Габариты, отверстия до 100 мм | PH10M + SP25, рубин Ø4, стержень карбид, вылет 50 мм | Рабочая лошадка, 3–5 точек на отверстие |
| Глубокие карманы, полости | Рубин Ø2, титановый стержень, вылет 100–150 мм | Обязательна калибровка, скорость 2 мм/с |
| Плоскостность постелей, профиль | SP25 сканирование, рубин Ø3 | Тысячи точек за проход, форма видна как на ладони |
| Хрупкие тонкие детали | SP25 с малым усилием касания | Контактная сила от 0,1 г — деталь не деформируем |
Типичные ошибки: наш случай с «магическим» выравниванием
Расскажу, как мы чуть не похоронили партию кронштейнов. Деталь базировалась на КИМ по трем отверстиям, а СКК детальщика на станке задавалась от фрезерованных лысок. Система координат на КИМ выравнивалась, всё «сходилось», протоколы были зеленые. А заказчик мерил от своих баз — и получал перекос 0,08 мм. Месяц мы искали, где теряется, пока один молодой инженер не заметил: базы на чертеже и в нашей программе измерения — разные элементы. С тех пор железное правило: перед постановкой на измерение сверяем базы с чертежом, а наладчику даем на проверку чертеж, а не «станочный» эскиз из старой УП. По опыту, мастера часто путают конструкторскую базу и технологическую — а это разные вещи.
Чек-лист: на что смотреть при выборе КИМ и построении контроля
- Погрешность по ISO 10360-2 с запасом минимум 1:3 к допуску детали, лучше 1:5 для ответственных размеров.
- Термокомпенсация реальная, с датчиками на шкалах и на детали, а не только «диапазон 16–26 °C» в паспорте.
- Программное обеспечение с прямой выгрузкой коррекций в стойку ЧПУ — иначе петля обратной связи замкнется вручную и будет глючить.
- Сервис и калибровка: поверка раз в год или чаще, наличие аттестованных мер в регионе. Затяжная поверка — это простой контроля.
- Обучение: оператор КИМ должен понимать и механику обработки, и базы. Чистый метролог без производственного опыта будет мерить «правильно, но не то».
FAQ
Можно ли ставить щуп прямо в шпиндель станка и мерить на месте?
Для обкатки и быстрых проверок по паре точек — да, у нас на обрабатывающих центрах стоят OMP60, и они полезны для привязки и подчистки. Но полноценный контроль координат — нет. Точность 10–20 микрон и хуже, вибрации, СОЖ, тепловое состояние станка. Ответственные размеры — только на КИМ.
Сканирование или точечные касания — что лучше?
Для формы — сканирование, без вариантов. Плоскостность, волнистость, отклонение профиля точечным методом по 8 точкам вы просто не увидите. Для положения отверстий и габаритов достаточно точечных касаний — быстрее. Мы комбинируем: сканируем ответственные поверхности, остальное — точками.
Насколько критично держать деталь и КИМ при 20 °C?
Критично, если допуск жесткий. Для корпусных деталей с допусками ±0,1 термокомпенсация вытянет, но для ±0,015 на длине 400 мм отклонение температуры на градус — это уже потеря нескольких микрон. Держим выдержку и смотрим датчики, иначе меряем «среднюю температуру по больнице».
Вместо вывода
КИМ — не приговор для фрезеровщиков и не «палочная» система для начальства. Это инструмент, который показывает правду. Правда бывает обидной, но партия, забракованная у себя на плите, дешевле партии, вернувшейся от заказчика. Настройте щуп, держите температуру, сверяйте базы и замыкайте петлю с УП — и контроль из бюрократии превратится в рабочий инструмент повышения качества.