Откуда взялся допуск 0,1 мм и почему без него сварке конец
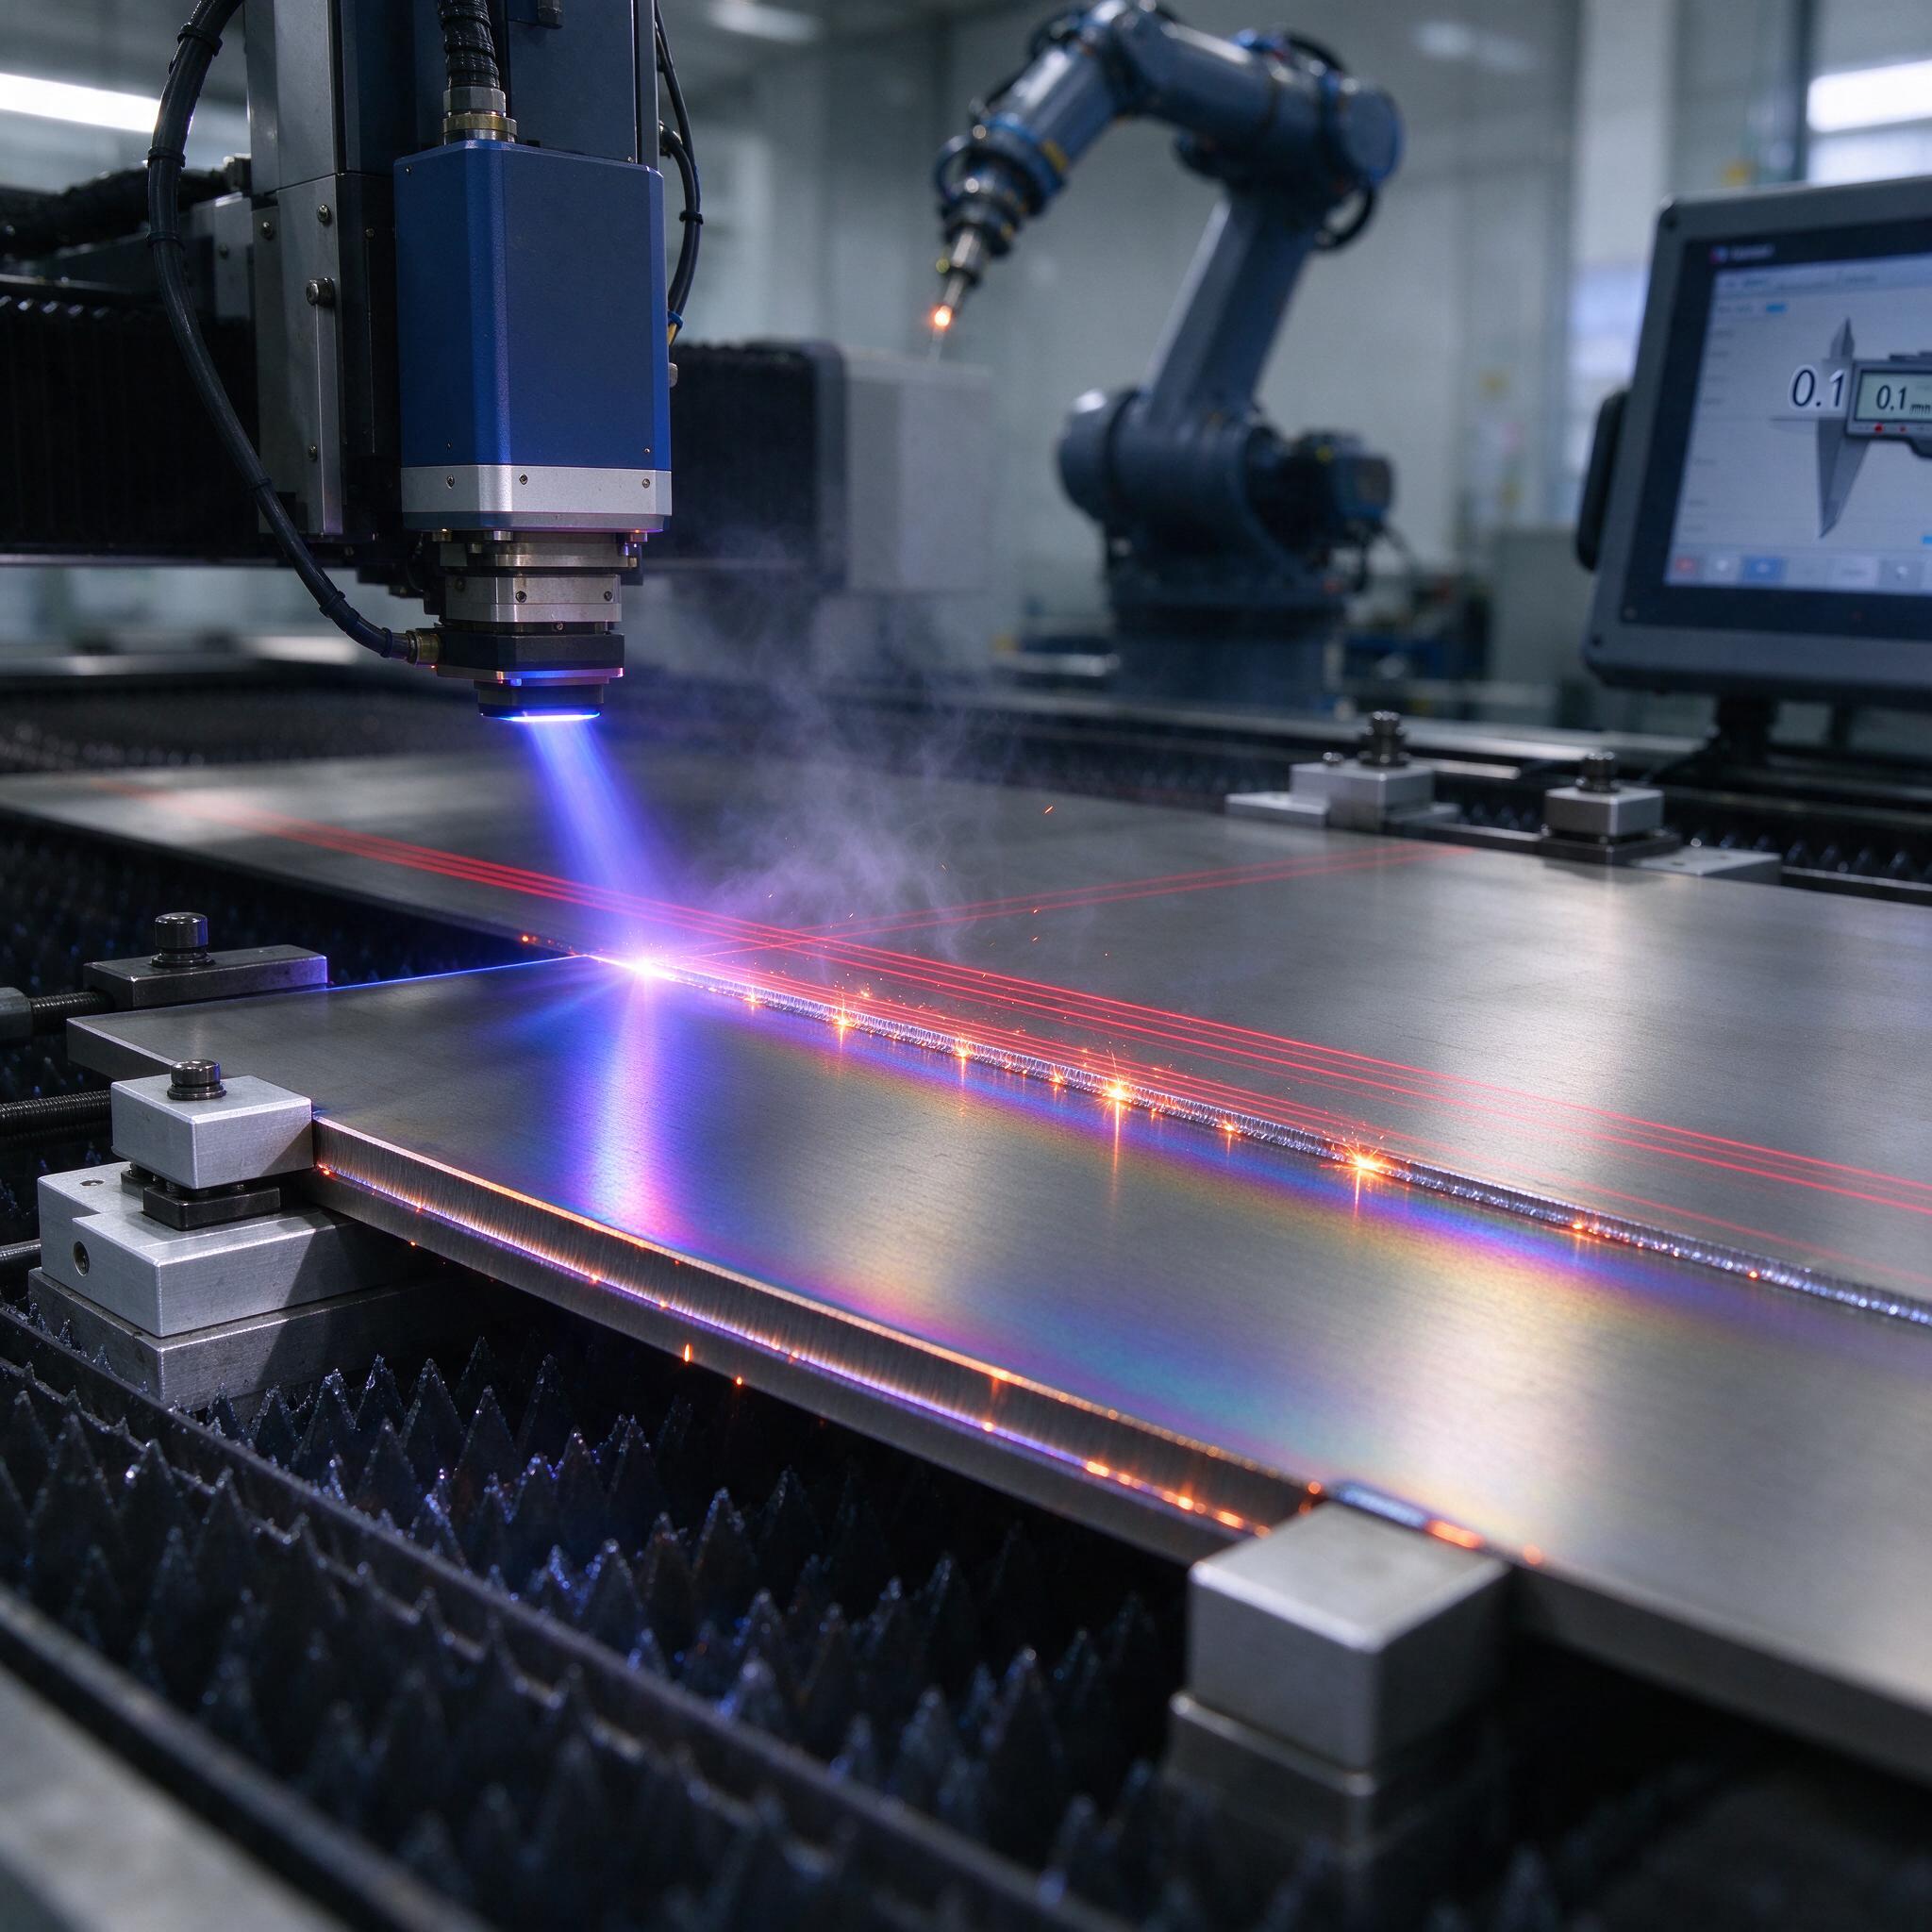
На фото — наша линия гибки и сварки крупногабаритных панелей: лазерная головка ведёт рез по листу, красные линии трассировки сканера пробегают по кромке, в глубине кадра сварочный робот ждёт своей очереди, а на мониторе панели оператора горит то самое число — 0,1 мм. Пять лет назад эта цифра для нас была мечтой. Сегодня — ежедневная рутина, и я расскажу, как мы к ней пришли, через что пробились и что при этом сломали (в прямом смысле тоже).
Суть проблемы проста до безобразия. Сварочный робот — не человек. Слесарь-сборщик видит, что зазор на стыке «гуляет» от 0,2 до 1,2 мм, и руками подкладывает присадку, меняет угол электрода, притирает. Робот видит только программу. Если кромка после лазера ушла хоть на десятую долю, если гибка дала пружинение — робот честно варит по координатам, которых в реальности уже нет. Итог: непровар, прожог, каверна в шве, переделка. А переделка на сборке — это всегда дороже, чем сам рез.
Профилометр против линейки: как мы перестали спорить о шероховатости
Началось всё с банального. ОТК принимало кромку «на просвет» и шаблоном. Два контролёра — два вердикта. Приходим с мастером участка смотреть забракованную деталь: по одной позиции Ra вроде 10, по другой — 20, а где truth — никто не скажет. Достали портативный профилометр Mitutoyo SJ-210. Первые же замеры показали, что «полосатая» кромка на нержавейке 2 мм — это Ra 8–12, а не катастрофа, которой её рисовали, а вот на нижней кромке — местами Ra 25 с гратом и застывшими каплями. Вот там и была реальная причина брака при сварке: капля на кромке съедает зазор, и дуга «упирается».
Что замеряем профилометром на каждой смене:
- среднюю шероховатость кромки Ra по трём точкам — низ, середина, верх реза;
- перпендикулярность реза и конусность (для листа 6 мм держим не более 0,05 мм на сторону);
- наличие грата и высоту застывшей капли — всё, что больше 0,1 мм, идёт на зачистку;
- след окалины и нагар по нижней кромке — он потом вылетает в ванну и даёт поры.
Кстати, по опыту, мастера часто путают Ra и Rz и потом удивляются, почему поставщик «в бумаге» пишет Ra 3,2, а кромка выглядит как пила. Rz — это высота неровностей по десяти точкам, он всегда больше. Требуйте в чертеже и в договоре одну и ту же параметрику, иначе будете вечно объясняться.
3D-сканирование стыков: робот видит шов до того, как зажечь дугу
Второй этаж системы — лазерный 3D-сканер на траектории сварочного робота. У нас стоит сканер на базе лазерной триангуляции: перед стартом сварки робот с «холодной» горелкой проходит по стыку, сканер снимает профиль кромки с шагом 0,2 мм и точностью ±0,03 мм. Красные трассирующие линии на фото — это как раз рабочий момент сканирования: система проецирует линейку лазера поперёк стыка, камера ловит отражение, контроллер строит карту зазора.
Дальше начинается самое интересное — адаптивная подстройка. Контроллер сравнивает реальный стык с программой и на ходу корректирует:
- смещение точки начала и самой траектории шва (в пределах ±5 мм — дальше уже рука не спасает);
- частоту импульса и скорость подачи присадочной проволоки — при зазоре 0,5 мм подача растёт примерно на 30–40% относительно «штатного» режима;
- амплитуду колебаний маятника — узкий зазор варим нитевидным швом, широкий — с раскачкой в кромки;
- при зазоре свыше 1 мм система останавливает робота и выдаёт оператору сигнал «деталь вне допуска» — варить такое программно запрещено.
Толку от этого больше, чем от всей статистики ОТК за год. До внедрения сканирования у нас уходило в переделку порядка 6–7% сварных узлов. Через квартал — 1,5%. Не потому что мы стали «умнее», а потому что робот перестал варить вслепую.
Типичные ошибки: история про кронштейн, который варили «на глаз»
Однажды на участке мы поймали брак, который чуть не уехал к заказчику авиационного узла. Кронштейн из алюминия АМг6, гибка на прессе, потом робот варил продольный шов. Сканер показывал идеальный стык — 0,05 мм зазора, всё в допуске. А шов трещал по кавернам. Три дня ломали голову. Оказалось, что на самой гибке в матрице осталась задиристая риска, и на внутренней поверхности полки тянулся тонкий надрыв — не видимый глазу, но честно открытый лазерному профилометру, когда мы просканировали не только стык, но и прилегающие 15 мм поверхности. Надрыв затягивался в ванну, газ не успевал выйти — каверна.
Мораль: 3D-сканирование стыка — это ещё не контроль качества. Сканер должен смотреть зону влияния, а не только линию шва. И второе — никогда не верьте «красивому зазору», если металл под ним битый.
Что выбрать: сравнение систем контроля
| Средство | Точность | Что ловит | Кому нужно |
|---|---|---|---|
| Портативный профилометр (Mitutoyo SJ-210, TR200) | ±2% по Ra | Шероховатость кромки, грат, надрывы поверхности | Всем, хоть каждый пост |
| Лазерный 3D-сканер на роботе (триангуляция, Keyence LJ-V, Micro-Epsilon scanCONTROL) | ±0,03 мм | Геометрия стыка в реальном времени, адаптивная коррекция | Серийная роботизированная сварка |
| Ручной лазерный сканер (Creaform HandySCAN, RangeVision) | ±0,02–0,05 мм | Общая геометрия детали после гибки, пружинение, коробление | Сложные крупногабаритные узлы, входной контроль |
| Шаблон и щуп «по-старинке» | ±0,2 мм, а по факту — как повезёт | Грубые косяки | Пока не купили остальное |
Чек-лист: как выбрать станок и подрядчика под такую схему
- Спросите про реальную повторяемость, а не точность из паспорта. Паспортные ±0,03 мм — на стенде. На холодном цехе утром и на прогретом станке в обед цифры разные. Просите протоколы замеров на вашем материале.
- Проверьте, отдаёт ли контроллер сварочного робота API для сканера. Если производитель welding-робота (Fronius, Fanuc, Kuka) не даёт интеграцию со сторонней системой vision — вы покупаете красивую коробку, которая будет варить вслепую.
- Требуйте программу калибровки сканера «в сборе» с горелкой. Сканер, отъехавший на 0,5 мм после смены сопла, — это плюс полмиллиметра вранья по всему шву.
- Уточните, какой софт выдаёт карту отклонений, а не просто «годен/не годен». Нам карта отклонений однажды сэкономила партию: увидели систематический сдвиг 0,15 мм на всех деталях — нашли износ прижимных тисков за час.
- Оцените сервисную доступность. Лазерный сканер — не расходник, но датчик триангуляции, убитый брызгами металла, стоит как подержанная «Лада». Колпачки и защитные окна должны быть в наличии у поставщика, а не «под заказ из-за океана за 6 недель».
FAQ: вопросы, которые нам задают на каждом тендере
Реально ли держать допуск 0,1 мм на гибке крупногабаритных панелей?
Да, но не на любом прессе и не на любом металле. На листе 2–4 мм из стали 09Г2С или нержавейки — реально, мы держим стабильно. На алюминии толще 6 мм начинается пружинение, и без компенсации в программе гибки вы этот допуск не удержите. Если подрядчик обещает 0,1 мм на 10-миллиметровом алюминии без указания марки и состояния заготовки — он вам врёт или не понимает вопроса.
Можно ли обойтись только 3D-сканером и не покупать профилометр?
Нет, это не сработает, потому что сканер меряет геометрию, а не шероховатость. Ra 25 с грата и каплями сканер увидит как «профиль в допуске», а дуга потом на этом нагаре даст поры. Это два разных прибора под две разные физики, и оба нужны.
Не замедлит ли сканирование перед каждым швом темп производства?
По нашим замерам — добавляет 3–5 секунд на шов длиной до метра. В сравнении со средней стоимостью переделки одного узла (у нас — от 40 минут слесаря плюс материал) это смешные деньги. А на сериях, где деталь повторяется, сканер работает в выборочном режиме — каждый пятый-десятый шов, и это тоже ловит дрейф процесса.
Вместо вывода
Допуск 0,1 мм — это не подвиг и не маркетинг. Это связка из честного профилометра на входе, лазерного 3D-сканирования стыка и сварочного робота, которому разрешили подстраиваться, а не тупо исполнять программу. Сэкономите на любом из трёх звеньев — переплатите на переделках, и переплата всегда окажется больше. Мы свою арифметику уже посчитали. Считайте и вы.