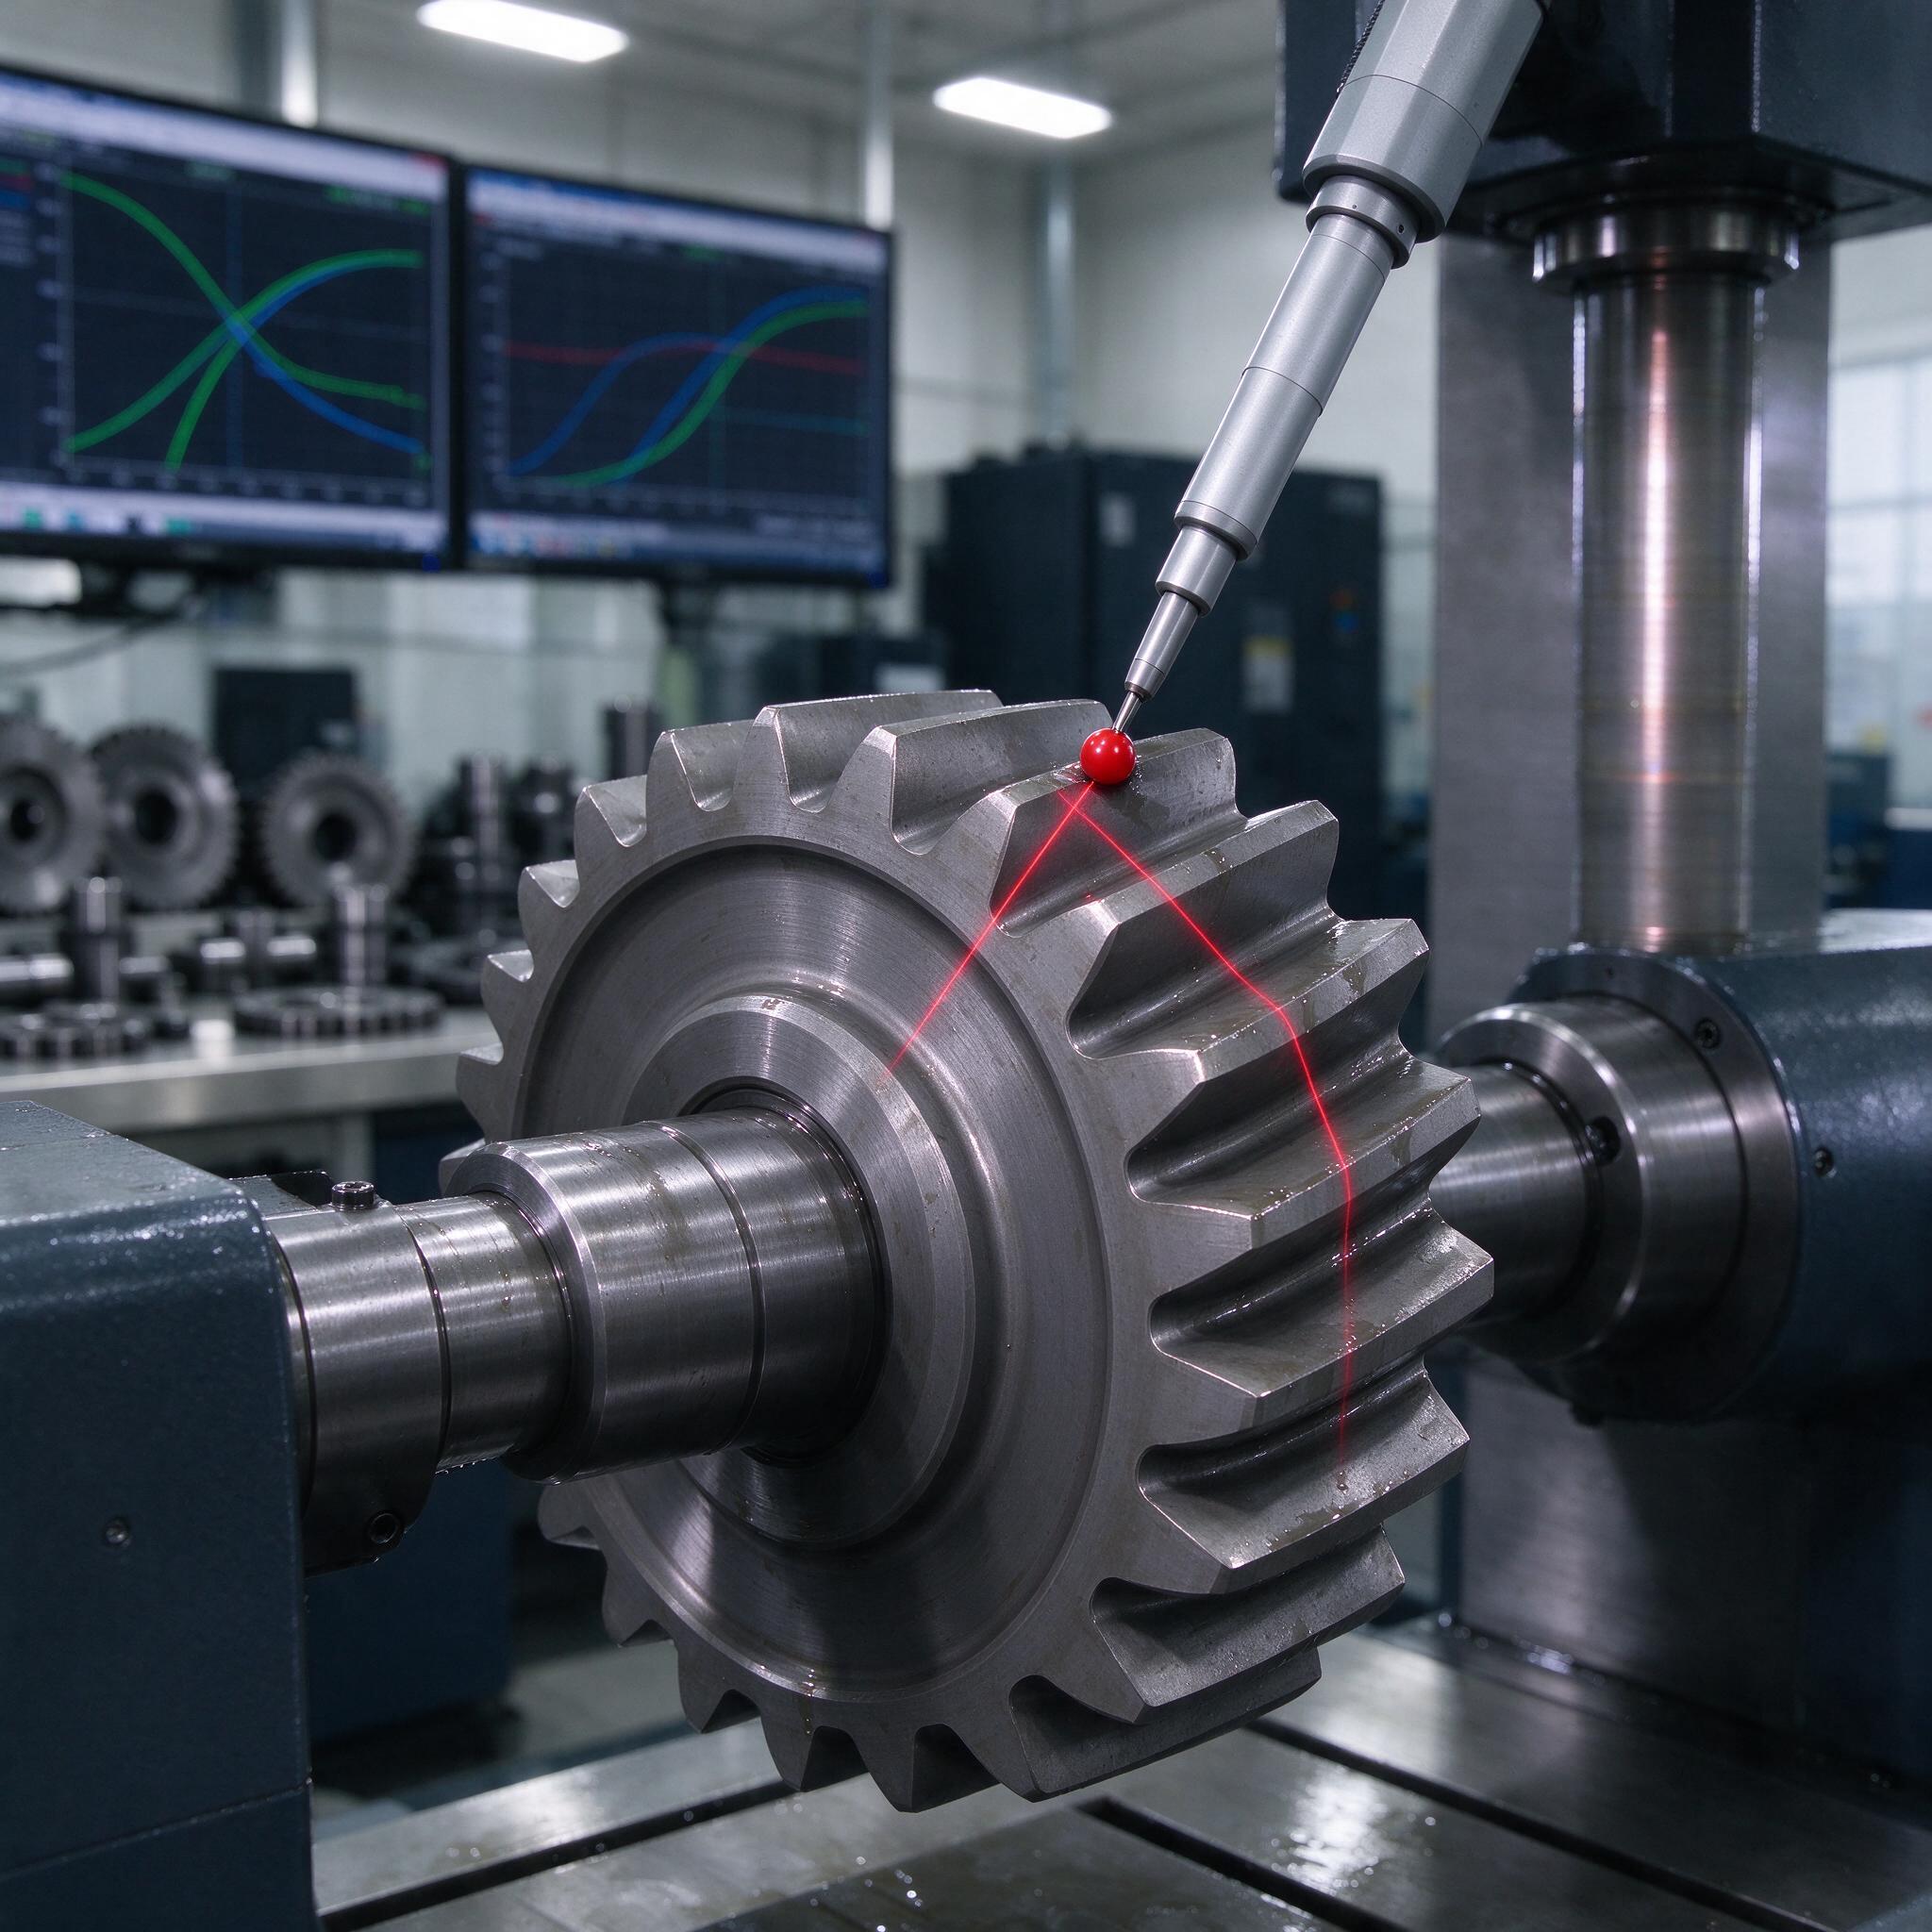
Колесо после зубошлифования — блестит, как елочный шарик. Ставим на зубомерный центр, прогоняем эвольвенту — а там «бочка» на 18 микрон в середине профиля. Шлифовщик клянется, что правил правую и левую сторону поочередно, СОЖ свежая, круг правленый. А брак есть. Вот про такие ситуации и поговорим: как правильно организовать контроль зубчатых колес на зубомерных центрах с CMM-методом, где прячутся погрешности эвольвенты, шага и направления зуба, и что реально нужно, чтобы стабильно держать 5 степень точности по ISO 1328.
Что такое зубомерный центр с CMM-методом и чем он лучше «классики»
Старая школа мерила по-разному: эвольвентомер, шагомер, прибор для направления зуба — три станка, три базирования, три источника ошибок. Современный зубомерный центр — это по сути портальная КИМ, заточенная под шестерни: поворотный стол, щуповая головка с сенсорным датчиком (Renishaw SP80, аналогичный Klingelnberg или Leitz), и все три параметра снимаются за одно базирование. Колесо садится на оправку, лазерный трекер или оптический датчик вырисовывает красную линию по профилю — как на фото, где щуп с рубиновым шариком стоит на зубе, а на мониторе уже бегут зеленые и синие кривые эвольвенты и линии направления.
Суть метода простая: щуп обкатывает реальный профиль, софт сравнивает его с теоретической эвольвентой и выдает отклонения: Ff (погрешность профиля), fHf (погрешность угла профиля), Cff (форма профиля). По шагу — fp (отклонение одного шага), Fp (накопленная погрешность окружного шага). По направлению — Fβ, fHβ, Cfβ. Нормы — по ISO 1328-1:2013, где 5 степень уже требует серьезной культуры производства.
Для наглядности — какие допуски дает ISO 1328 для среднестатистического колеса:
| Параметр | m = 2, z = 40, d = 80 мм | Степень |
|---|---|---|
| fр (один шаг) | ± 4,7 мкм | 5 |
| Fp (накопленная) | 26 мкм | 5 |
| Fα (профиль) | 8,5 мкм | 5 |
| Fβ (направление) | 9,0 мкм | 5 |
Чувствуете масштаб? Пять микрон на шаг. Термическая нестабильность цеха съест их до обеда, если халтурить с температурой измерений.
Эвольвента: где прячется «бочка» и «каверна»
Профиль зуба — самый капризный параметр. По опыту, 70% брака по эвольвенте рождается не на зубофрезерном, а на шлифовке. Типовая картина: волнистость (scalloping) от слишком грубой подачи — если гнать Vc выше 45 м/с при правке круга с шагом больше 0,2 мм, на профиле вылезаетregularная рябь, и Cff летит вверх. Или «бочки» от износа круга: круг «сел» по правке, в середине хода снимает больше. Станок не тянет жесткость — шпиндель звенит — и на эвольвенте появляются высокочастотные каверны, которые щуп диаметром 2 мм честно показывает, а старый механический эвольвентомер вообще не увидел бы.
Важный нюанс, о котором часто забывают: диаметр измерительного шарика должен согласовываться с модификацией профиля. Если у вас ножка подфрезерована под зацепление (undercut), щуп 3 мм может просто не дотянуться до эвольвентной части. Ставим щуп 1–1,5 мм, снижаем скорость сканирования до 1–2 мм/с в зоне пятна — иначе датчик «промахивается» по кромке и профиль получается с завалом.
Еще практика: мы всегда измеряем 4 зуба, равномерно по окружности, левую и правую сторону. Замер одного зуба — лотерея. Однажды поймали брак из-за того, что ОТК мерил один зуб: на нем все было красиво, а через 90° шаг уехал на 11 мкм из-за люфта делительной цепи шлифовального станка. С тех пор программа на зубомерном центре у нас пишется на 4 зуба минимум, и это закреплено в карте контроля.
Шаг и накопленная погрешность: арифметика, которая не прощает небрежности
Одиночный шаг fр и накопленная Fp — самые «честные» параметры, тут манипулировать нечем. Но есть подводные камни при CMM-контроле:
- Базирование на конической оправке — обязательно. Конусность не менее 1:3000, биение оправки в центрах не больше 2 мкм. На цилиндрической оправке с зазором Fp можно загнать и в 5 степень, и в мусор.
- Загрязнение. Масло, стружка, нагар от шлифовки в соседней впадине — и щуп снимет ложное отклонение. Протираем каждый зуб безворсовой салфеткой, у нас это пункт в методике, а не «по-хорошему».
- Температура. Деталь и станок должны быть в тепловом равновесии: 20 ± 1 °C, выдержка детали не менее 4 часов для колеса массой под 10 кг. Иначе линейка КИМ «поплывет», и накопленный шаг уедет.
Шлифовщикам скажу так: если Fp стабильно на границе допуска — смотрите не на измерения, а на биение делительного стола и на то, как вы ловите «ноль» при врезании. Мы на участке держим Fp на 60–70% допуска, остальное — резерв под износ оборудования между поверками.
Направление зуба: тихий убийца пятна контакта
Fβ — параметр, из-за которого редукторы потом шумят и греются. Направление зуба заваливается от трех вещей: неправильный угол установки стола на шлифовальном, температурные деформации за смену (колесо «повело» при остывании после шлифовки), и банальный износ направляющих. По ISO 1328 для 5 степени на d = 80 мм допуск около 9 мкм по ширине венца — это, между прочим, наклон всего на пару угловых минут.
Тут CMM-метод дает большое преимущество: программное обеспечение считает не только Fβ, но и разложение на fHβ (перекос) и Cfβ (форма), и по этим двум цифрам сразу понятно, что чинить — угол установки или геометрию направляющих. Старый прибор давал только интегральную цифру, и мастера часто путали причину и следствие: крутили стол, а надо было править круг.
Кстати, про пятна контакта: измеренное Fβ и пятно на контрольно-обкатном станке не всегда совпадают. Расхождение в пределах 3–5 мкм по fHβ — норма, это разные схемы измерения. Но если пятно красивое, а Fβ за допуском — в первую очередь проверяйте базовое отверстие колеса: эллипсность посадки на оправку дает ложный перекос.
Что реально нужно, чтобы держать 5 степень по ISO 1328
Пять степень — это не «купили зубомерный центр и все получилось». Это цепочка. Коротко, что у нас работает:
- Измерительный центр Klingelnberg P 26 или аналог (Gleason GMS 250, Wenzel GearTec) с точностью щуповой системы не хуже 1,5 мкм и вертикальной направляющей класса не ниже HPG.
- Поверка по эталонному колесу (master gear) 3 степени точности — раз в квартал, плюс промежуточная контрольная деталь каждое утро.
- Термостатированное помещение 20 ± 1 °C. Без этого весь остальной список бессмысленный.
- Единое базирование: та же оправка, на которой шлифуют, идет на контроль. Перебазирование добавляет 2–3 мкм你自己 того не заметите.
- Протоколы по ISO 1328 с разложением Fα/fHα/Cfα и Fβ/fHβ/Cfβ — чтобы технолог видел не только «годен/брак», а диагноз.
Типичные ошибки: реальный случай
Расскажу как мы сами на грабли наступили. Новенький зубомерный центр, праздновали запуск, взяли партию ведущих шестерен редуктора — 5 степень, заказчик автомобильный. Контроль показал систематическое завышение fHf по профилю на +7 мкм на всех колесах. Шлифовальный участок в панике: перенастроили шлифовальный, перекатили профиль, перекопали правку. Два дня траха с инструментом. А потом метролог с большим стажем пришла и спросила: «А эталон когда последний катали?» Оказалось, при пусконаладке поставщика наш центр не откалибровали по эталонному колесу с известными отклонениями — софт считал с систематической ошибкой щуповой головки. Детали были нормальные. Два простоя, извинения перед заказчиком и новое правило: любое ПО-обновление или замена щупа — только с последующей калибровкой по эталону, с протоколом.
Мораль простая: сперва доверяй, но проверяй измеритель, потом уже наказывай технолога.
Как выбрать зубомерный центр: чек-лист
- Точность щуповой системы и поворотного стола — просите протокол испытаний по ISO 10360 и по зубомерной части (для Klingelnberg и Gleason есть свои стандартизированные тесты). Меньше 1,5 мкм по профилю — иначе 5 степень не удержите.
- Софт и протоколы — обязательно проверьте, что выдается разложение Fα/fHα/Cfα и Fβ/fHβ/Cfβ по ISO 1328-1:2013, а не «интегральная годность».
- Диапазон модулей и диаметров — под вашу номенклатуру с запасом 30%. Щуповая система должна позволять мерить малые модули (1–1,5) без замены головки.
- Климат — реально ли у вас есть помещение под 20 ± 1 °C. Если нет — либо делаете его, либо берите станок с активной термокомпенсацией, но это дороже.
- Сервис и эталоны — где ближайший сервисный инженер, сколько стоит эталонное колесо под вашу программу и как быстро приезжают, когда встал станок.
FAQ
Можно ли контролировать зубчатое колесо на обычной КИМ без поворотного стола?
Нет, нормально не получится, потому что без делительного поворота вы не снимете накопленную погрешность шага Fp по всей окружности — а именно она главная для 5 степени. Профиль одного зуба на общей КИМ померить можно, но это будет «информативный контроль», а не приемочный.
Щуп какого диаметра ставить?
Стандартно — 2–3 мм для модулей от 2, для мелких модулей и подфрезерованной ножки — 1–1,5 мм. Главное — не гнаться за большим шариком «для жесткости»: он сгладит реальную волнистость профиля, и вы не увидите брак по Cff.
Сколько колес мерить из партии?
Для 5 степени — минимум 3 из партии по полному протоколу плюс 100% по одному параметру (обычно fр). И каждый первый после переналадки или правки круга. Экономия на контроле при такой точности всегда выходит дороже рекламации.
Вместо вывода
Зубомерный центр с CMM-методом — не волшебная палочка, а точный инструмент, который требует дисциплины: эталоны, температура, чистая деталь, грамотная программа. Тогда 5 степень по ISO 1328 перестает быть лотереей и становится просто цифрами на протоколе. У нас стало. Значит, и у вас получится.