Куда уходит геометрия, пока деталь едет с сварочного участка
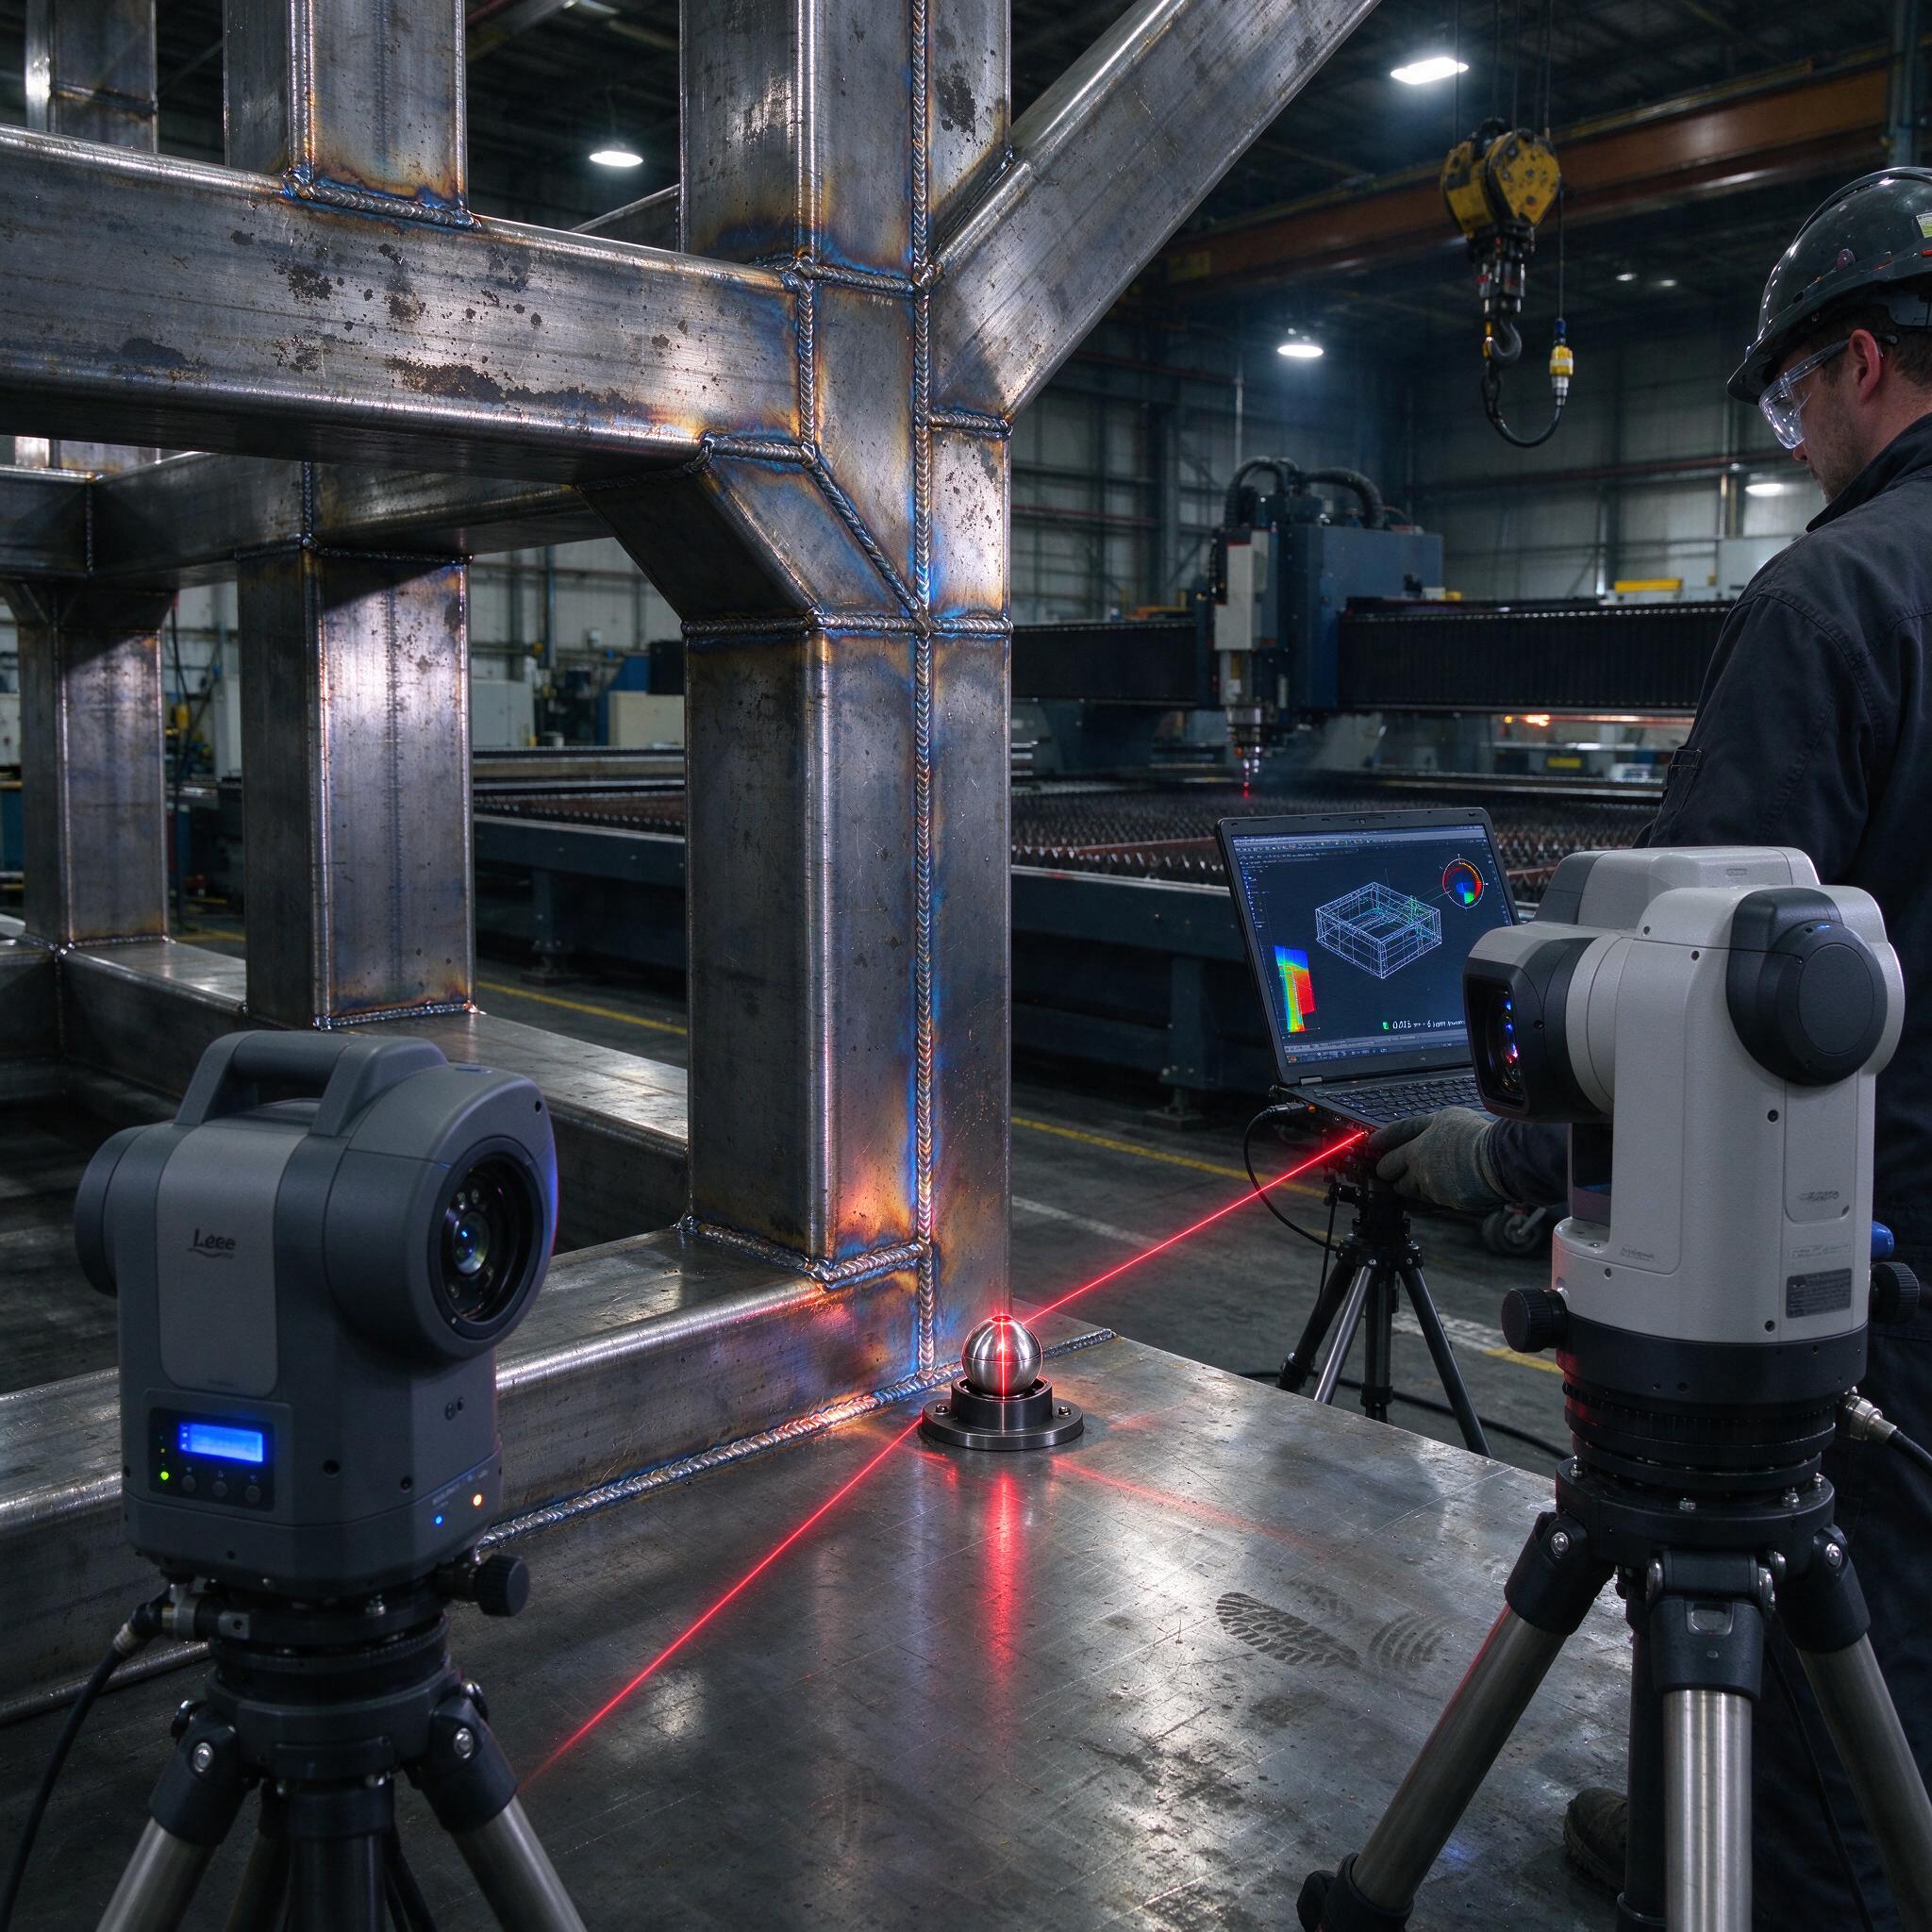
Ситуация знакомая, наверное, каждому, кто связан с металлом: рама под гибочную пресс сварена, швы красивые, отжиг сделан, а на финальном контроле — рама ведена на 3–4 мм по диагонали. И всё, три недели работы под нож. На нашем участке сварки крупногабаритных станин так случалось регулярно, пока мы не перестали мерить рулеткой и угольником и не поставили на поток контроль лазерным трекером. В цеху это выглядит эффектно: два штатива, как на фото — слева Leica, справа FARO, красный луч ловит сферический отражатель, а на ноутбуке инженера цветная картаdehyde отклонений прямо поверх цифровой модели рамы. На экране цифра 0,015 — это и есть текущая погрешность в миллиметрах, которую мы реально получаем на практике.
Разберём честно: что умеет лазерный трекер, откуда берётся формула погрешности 0,015+6 мкм/м, чем Leica отличается от FARO, и главное — как встроить эти данные в цифровой макет, чтобы брак не доезжал до финального контроля. Ключевой момент, ради которого всё затевалось: контроль крупногабаритной сварной конструкции должен быть не ведомственной формальностью, а обратной связью для сварщиков и механиков, работающих «здесь и сейчас».
Почему рулетка и шнурка больше не работают
Крупногабаритный контроль классическими средствами — это лотерея. Стальная станина длиной 8–12 метров, плоскость привязана к столу, температурный ход ±5 °C — и вот у вас уже «уходит» размер до 0,5 мм только от термодинамики стали (коэффициент линейного расширения ~11,5·10⁻⁶ 1/К). Рулетка тянет свой прогиб, шнурка провисает, уровень даёт картину в одной плоскости, а нам надо знать полный вектор: точки, оси, перпендикуляры, реальное положение посадочных мест под направляющие после сварки и старения.
Лазерный трекер закрывает эту проблему целиком. Принцип простой: интерферометр или абсолютный дальномер (ADM) меряет расстояние до углового отражателя (sferical reflector,俗称 «грибок» или «кубик» на 1,5", 22 мм), два угловых энкодера дают углы. На выходе — координаты точки в пространстве с точностью, которую рулеткой в цеху не получить в принципе.
Формула 0,015+6 мкм/м: что она значит на реальной детали
Это паспортная погрешность измерения расстояния: 15 микрон постоянной составляющей плюс 6 микрон на каждый метр измеряемой длины. Звучит абстрактно, пока не приложишь к конкретной геометрии конструкции:
- деталь 2 м — около 27 мкм суммарной погрешности, на сварную конструкцию это звук;
- деталь 10 м — уже 75 мкм, всё ещё на порядок меньше любых допусков по ГОСТ 23118 на сварные несущие рамы;
- допуск на посадочные отверстия под направляющие станка, скажем ±0,1 мм по всей длине 6 м — трекер работает с 3–5-кратным запасом по precision, а это значит, что мы можем смело брать этот допуск в работу.
Важный нюанс, о котором пишут в паспорте мелко: заявленная точность — при температуре 20 °C и стабилизированной атмосфере. В реальном цеху трекер обязан компенсировать показатель преломления воздуха (температура, давление, влажность). Современные модели делают это автоматически через метеостанцию, но если датчик стоит на солнце у ворот цеха — вся компенсация насмарку. По опыту, мастера часто путают паспортную точность с реальной в цеховых условиях: реальные цифры на 20–30 % хуже паспортных, и это нормально, надо просто закладывать это в карты контроля.
Leica против FARO: сравниваем честно, без фанатизма
У нас в работе оба трекера, и мы гоняем их параллельно на одних объектах. Слева на фото — Leica ( Absolute Tracker), справа — FARO (FARO Vantage). Разница есть, и она существенная, но не там, где все ищут.
| Параметр | Leica Absolute Tracker AT960 | FARO Vantage |
|---|---|---|
| Погрешность измерения | ±(15 мкм + 6 мкм/м) | ±(16 мкм + 6 мкм/м) у Vantage, ±(5 мкм + 6 мкм/м) у VantageE6 |
| Дальность | до 80 м (сверхдлинные — до 160 м) | до 70 м у стандартной версии |
| Режим работы без отражателя | T-Scan / T-Probe, сканирование 210 000 точек/с | 6Probe, сканирование до 30 000 точек/с |
| Стабилизация | Активная (IntelliBase), гасит вибрации от кранов и соседних станков | Стандартная, виброзащита скромнее |
| Цена владения | Дороже, калибровка и поверка ~15–20 % стоимости в год | Дешевле на 20–30 %, софт лицензируется отдельно |
Для сварочного производства с вибрацией от работающих рядом обрабатывающих центров (на фото как раз виден портал в глубине цеха) активная стабилизация Leica — реальный плюс. FARO мы чаще берём на выездные замеры у заказчика и на промежуточные контроли — он неприхотливее и дешевле в эксплуатации. Нельзя сказать, что один сильно лучше другого; правильнее сказать, что они по-разному стоят в производственной цепочке.
Обратная связь через цифровой макет: как это устроено у нас
Сам по себе протокол с координатами точек — мёртвый груз. Вся ценность появляется, когда мы загружаем облако точек или координаты отражателя прямо в цифровую модель — SolidWorks, NX или даже простенький Geomagic Control. Схема такая:
- Заранее в CAD-модели привязываем зоны контроля — посадочные плоскости, оси, резьбовые отверстия, базовые поверхности.
- Трекер снимает реальные точки, софт накладывает их на макет, применяя метод наименьших квадратов (Best Fit) для совмещения систем координат.
- На экране появляется цветная карта отклонений: зелёный — в допуске, жёлтый — на грани, красный — всё,uye вышло за поле допуска.
- Результат сразу уходит сварщику: какой узел «повело», в какую сторону, на сколько. Не через два дня по бумажке, а в течение часа.
И вот тут начинается магия. Однажды на участке мы поймали системный брак: рамы под пакетоделатель стабильно выходили с перекосом 0,8 мм по диагонали, причём всегда в одну сторону. По карте отклонений выяснилось, что виновата не сварка, а кондуктор — он просел на 0,7 мм после того, как в прошлом году его роняли краном. Обычный контроль это бы не показал, потому что каждая деталь в отдельности была в допуске, а накопленное отклонение проявлялось только на сборке. После этого мы ввели обязательную периодическую аттестацию кондукторов трекером раз в квартал.
Второй эффект от обратной связи — обучение сварщиков. Когда человек своими глазами видит, что «прихватка с одного конца + последующий полный шов» даёт винтовой скрут балки на 1,2 мм, а симметричная последовательность наложения швов — 0,15 мм, то никакие инструкции не нужны. Цифра на экране убеждает лучше наряда-допуска.
Типичные ошибки: реальный кейс из практики
Самая дорогая ошибка, которую мы видели, — неправильная привязка системы координат. История такая: подрядчик замерял станину портала, отдал нам протокол, всё зелёное, всё в допуске. Начали собирать — направляющие не сходятся, клина нет, зазор в одном конце 0,4 мм. Приехали, разобрались: подрядчик сделал Best Fit по всей поверхности станины, а в чертеже базой были посадочные пазы под направляющие. Best Fit «размазал» отклонения по всей детали, и посадочные места формально попали в допуск, хотя реально были выведены криво. Правило жёсткое: система координат на трекере строится только по тем базам, которые указаны в чертеже, и никакой Best Fit «для красоты».
Ещё две грабли, о которые все наступают:
- Игнорирование температуры детали. Сварная конструкция после выхода из камеры отпуска продолжает остывать несколько часов. Мерить «горячую» деталь бессмысленно — вчерашние 25 °C против цеховых 18 °C дадут уход размера до 0,1 мм на 10-метровой балке.
- Загрязнённый отражатель. Масляная плёнка от СОЖ или отпечаток пальца на сферическом отражателе уводит луч. Мы протираем грибки спиртовой салфеткой перед каждым замером — мелочь, но без неё цифры «гуляют».
Чек-лист: как выбрать трекер или подрядчика на контроль крупногабаритных конструкций
- Проверьте паспортную погрешность и её условия. Формулировка «высокая точность» без цифр — сразу мимо. Нужно именно вида ±(0,015 мм + 6 мкм/м) и указание диапазона температур.
- Спросите про компенсацию среды. Есть ли метеостанция, как часто калибруется, кто сертифицирован на поверку трекера.
- Уточните, как строится система координат. Если подрядчик говорит «сделаем Best Fit и всё будет ровно» — это красный флаг, значит базы не понимает.
- Запросите протокол в формате, читаемом вашим CAD/САМ. PDF с цветными точками без координат — не результат, а картинка.
- Оцените опыт именно со сварными конструкциями. Мерить станочные детали и мерить сварные рамы после отпуска — разные дисциплины, специфика деформаций совсем другая.
FAQ: отвечаем прямо
Можно ли заменить лазерный трекер обычным тахеометром или лазерным уровнем?
Нет, это не сработает, потому что тахеометр даёт погрешность от 1–2 мм на дистанции, а уровень работает только по вертикали. Для сварной рамы, где нужно контролировать пространственное положение десятков точек с точностью 0,1 мм, это инструменты из другой весовой категории.
Правда ли, что трекер не работает на глянцевых и горячих поверхностях?
Отчасти правда. Сам по себе луч на глянец не влияет, потому что мы всегда измеряем по отражателю, а не по поверхности. Но безотражательный режим на горячих поверхностях ловит конвективные потоки воздуха, и точность падает в разы. Плюс раскалённая деталь ещё и размер «плывёт» — так что мерим только остывшее и стабилизированное.
Стоит ли покупать трекер, если контроль нужен пару раз в год?
Нет, это не сработает по экономике: стоимость Leica AT960 с комплектом — от 6–8 млн рублей, плюс поверка, обучение, софт. При паре замеров в год это сотни тысяч рублей за одну сессию. Разумнее взять подрядчика с трекером на аутсорс — выездная сессия на крупный объект стоит 60–150 тысяч рублей и занимает день.
Вместо вывода
Лазерный трекер — не игрушка метрологов и не переплата. Это единственный на сегодня инструмент, который позволяет контролировать геометрию крупногабаритной сварной конструкции целиком, в трёх осях, с погрешностью, сопоставимой с допусками механической обработки. Но главная ценность даже не в цифре 0,015+6 мкм/м, а в скорости обратной связи: когда сварщик видит красную зону на экране ноутбука через час после окончания работы, исправить поведение рамы можно ещё на кондукторе, а не резать готовую деталь. Мы на своём участке сократили возвраты с финального контроля на 70 % только за счёт того, что перестали мерить «потом» и начали мерить «вовремя». Инструмент стоит денег. Переделка стоит дороже.