Почему титан «не течёт» в обычном режиме — и как мы заставили его работать
На нашем участке кузнечно-штамповочного производства долго висела задача: поковки ступицы из ВТ6 по 12 квалитету, минимальные припуски под мехобработку. Обычная «горячая» штамповка на молотах давала коробление, рванные кромки на фланце и недоштамповку ручьев. Заготовку грели до 1000–1050 °C, а титан, сволочь, в этот момент как раз уходит в область рекристаллизации — зерно растёт, пластичность падает, и вместо заполнения ручья получаем трещины. Один раз поймали партию брака именно так: ручей заполнен на 80%, а по момент сопротивления — а нужно было усилие на молот», сказался режим? Не режим. Заготовка перегрелась сверху, а в центре была холодная. Нагреватели печи «сели», а пирометр смотрел на блестящую окисленную поверхность — врал на 40 градусов.
Именно после этого мы перешли на изотермическую штамповку в режиме сверхпластичности. И поняли: все «страшные» истории про то, что титан «не штампуется» — это истории про неправильную температуру и скорость. Давайте по порядку.
Суть технологии: что такое сверхпластичность применительно к ВТ6 и ВТ22
Сверхпластичность — это способность сплава при определённых условиях (мелкозернистая структура + правильная температура + низкая скорость деформации) тянуться до десятков раз без разрушения, как пластилин. Для ВТ6 (Ti-6Al-4V) и ВТ22 — это не теория из учебника, а рабочий режим. Условия следующие:
- Температура заготовки и штампа — 900–950 °C (строго, окно узкое, ±10–15 °C).
- Скорость деформации — 0,01–0,1 с⁻¹. Медленно. Очень медленно по меркам кузни.
- Мелкозернистая структура исходной заготовки — зерно не крупнее 10 мкм, иначе сверхпластичность не включается.
- Оборудование — гидравлический пресс с регулируемой скоростью ползуна, молот в принципе не подходит.
Ключевой момент — штамп и заготовка должны иметь одинаковую температуру. Отсюда название «изотермическая». Мы греем штамповый блок индуктором или встроенными нагревателями, держим его в печи-камере, и заготовка, лежащая на зеркале ручья, не остывает мгновенно на 200 градусов, как это происходит при штамповке на холодном или тёплом штампе. Если заготовка холоднее штампа хотя бы на 50 градусов, поверхностный слой застывает, и всё — недоштамповка, каверны, затеки. По опыту, мастера часто недооценивают именно этот момент — греют заготовку, а штамп «на холодную», и потом не могут понять, почему ручей не заполнился.
Почему гидравлический пресс, а не молот
Скорость ползуна на молоте — метры в секунду. Для сверхпластичности нужны миллиметры в секунду. Если ударить по титану при 920 °C со скоростью обычного молота, энергия деформации пойдёт не на течение металла, а на нагрев и разрушение структуры. Оборудование: гидравлические прессы усилием 1600–6300 тс (у нас работают пакеты на базе прессов типа ПД476 и аналоги — с регулируемой скоростью ползуна 0,1–10 мм/с и точностью позиционирования ±0,1 мм). Пресс должен «тянуть» по усилию с запасом 30–40% — давление в ручье при изотермической штамповке выше, чем кажется по расчётам, и если станок «не тянет», полуфабрикат просто остановится посреди хода, а вытащить его потом — отдельная песня.
Сравнение ВТ6 и ВТ22 — что и когда штампуем
| Параметр | ВТ6 | ВТ22 |
|---|---|---|
| Система | Ti-Al-V, (α+β) | Ti-Al-Mo-V-Fe-Cr, псевдо-β |
| Рабочая температура штамповки | 900–950 °C | 870–920 °C |
| Оптимальная скорость деформации | 0,01–0,1 с⁻¹ | 0,005–0,05 с⁻¹ |
| Сопротивление деформации при 920 °C | ~40–60 МПа | ~50–70 МПа |
| Прочность после термообработки | до 950 МПа | до 1100–1200 МПа |
| Типовые детали | Ступицы, фланцы, крепёж | Силовые узлы, шасси, валы |
ВТ22 капризнее — скорость там надо давить ещё ниже, и окно по температуре уже. Но прочность после термообработки того стоит: там, где деталь из ВТ6 не проходит по весу, ВТ22 спасает.
Точность по 12 квалитету — реально ли это на поковке
Реально, но только если держать изотермию и контроль скоростного режима. Суть такова: при сверхпластичности металл не «бьётся» в ручей, а медленно затекает туда под постоянным давлением. Нет ударных деформаций, нет коробления при остывании (штамп горячий, металл остывает равномерно), нет перекосов. Поковки выходят с точностью 12–13 квалитета по основным размерам, шероховатость поверхности — Rz 40–80 без окалины и обезуглероженного слоя. Припуск под мехобработку — 1,5–2,5 мм на сторону вместо 4–6 мм на обычных поковках. Это экономит часы на фрезеровке и токарке, а титан в мехобработке — не подарок: СОЖ греется, инструмент «подплавляет» поверхность, кромка горит. Меньше металла под резцом — меньше проблем дальше по цепочке.
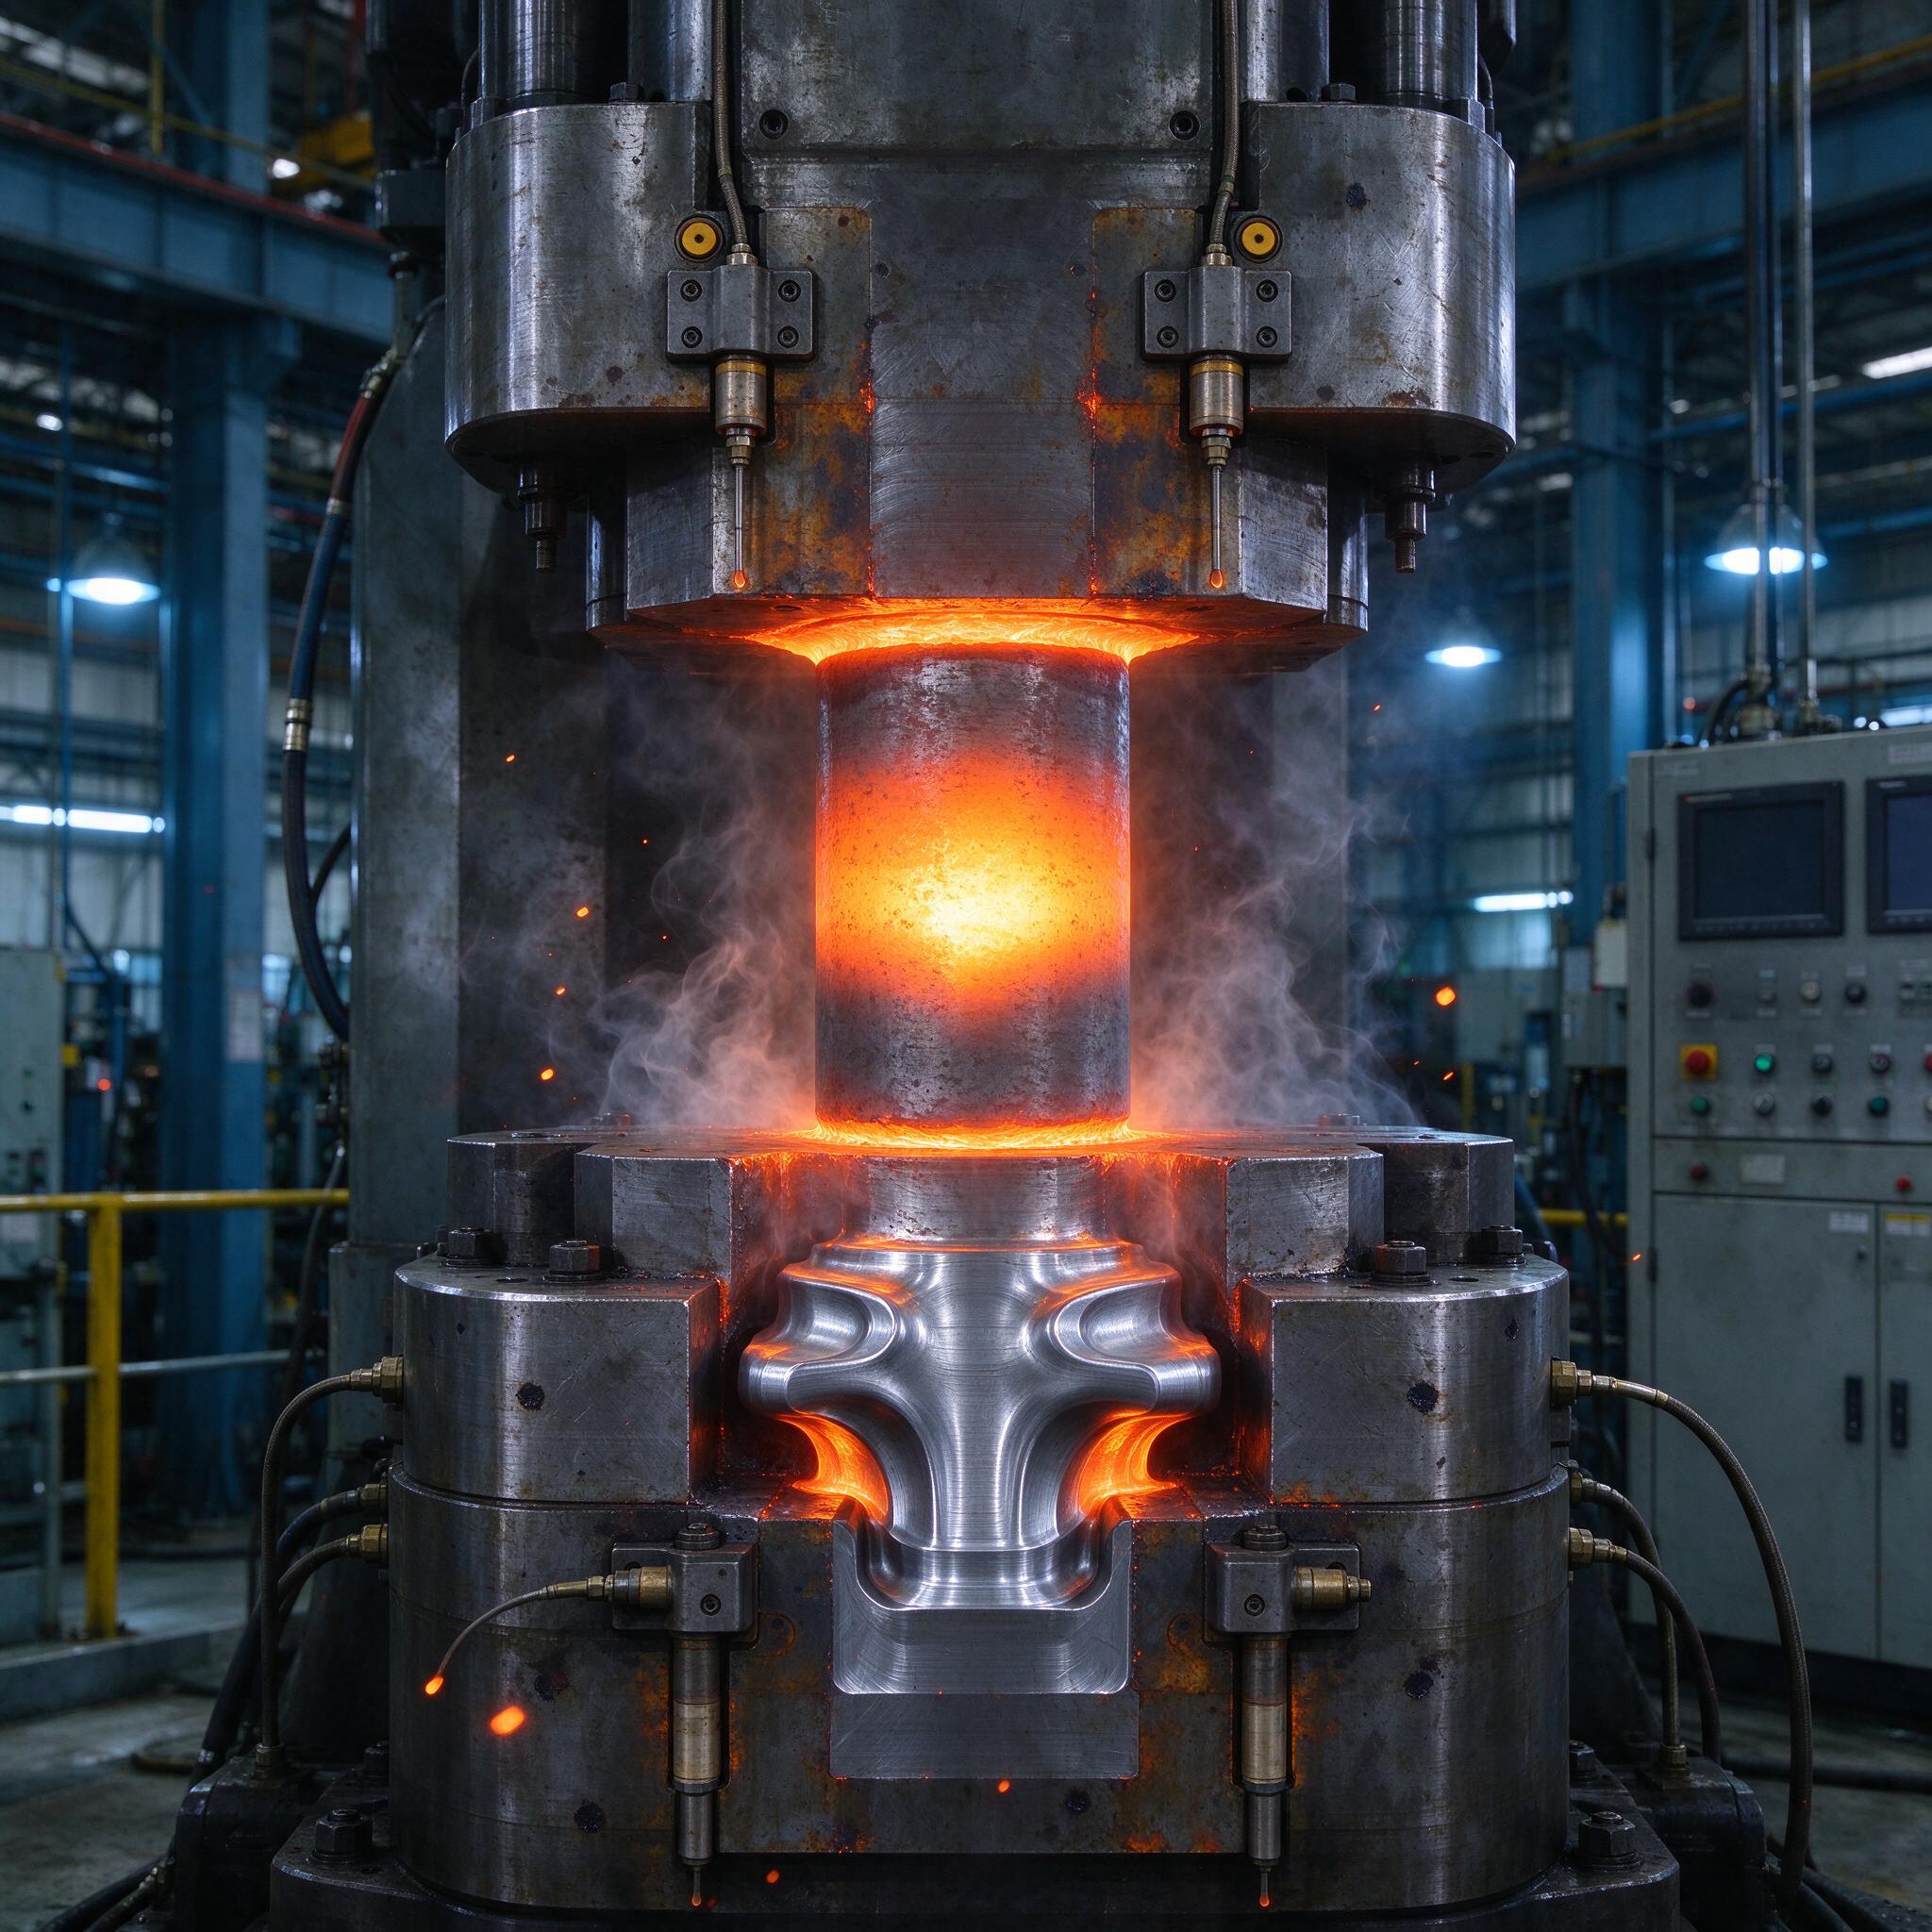
На иллюстрации выше — как раз наш типовой процесс: гидравлический пресс, в штамповом блоке — поковка сложного профиля (переходная муфта), сверху индуктор разогревает биллет. Видно свечение металла — это рабочая температура около 900–950 °C. По бокам — гидравлические шланги и датчики, справа — шкаф управления прессом с монитором и пультом. Всё как у нас в цеху.
Типичные ошибки — на реальном случае
Однажды на участке мы поймали брак из-за того, что термопара в штамповом блоке была заведена на 25 мм глубже, чем в инструкции. В итоге контроллер держал на глубине 930 °C, а на зеркале ручья, где лежала заготовка, было 895 °C. Формально — температура «в допуске». Фактически — металл остыл ниже сверхпластичного окна, сопротивление деформации выросло втрое, пресс не дожал, и вся партия — 40 поковок — ушла в недоштамповку по тонким рёбрам. Брак не по вине оборудования, а из-за 25 миллиметров положения термопары.
Ещё пара ошибок, на которых мы обжигались:
- Слишком высокая скорость ползуна. Оператор «для ускорения процесса» выкрутил скорость с 2 мм/с до 8. Поймали не сразу — металл-то затёк в ручей, но структура получилась неравномерная, на УЗК вылезли засорения по обжимке.
- Греем штамп без защитной атмосферы. Титан при 900+ °C на воздухе покрывается альфированным слоем (0,1–0,15 мм). Если его не снять с поковки, в мехобработке резец тупится моментально, а на поверхности остаются микротрещины.
- Заготовка с крупным зерном. Сверхпластичность не включается при зерне 30–50 мкм. Перед штамповкой обязательно предварительная деформационно-термическая обработка, иначе просто греем и мнём металл на горячую, без эффекта.
Как выбрать подрядчика или пресс — чек-лист
- Регулируемая скорость ползуна. Обязательно диапазон 0,1–10 мм/с и стабилизация скорости под нагрузкой. Без этого сверхпластичность не «поймать».
- Изотермический штамповый блок. Нагреватели в блоке или индуктор, контроль температуры минимум в двух точках, защитная атмосфера (аргон) или покрытие против альфирования.
- Усилие с запасом. Пресс должен давать на 30–40% больше, чем расчётное усилие штамповки, иначе на сложных ручьях не дожмёте.
- Контроль зерна заготовки. Подрядчик должен предъявлять микроструктуру исходной заготовки, а не просто «греем и бьём». Если не знает, что такое микроструктура — бегите.
- Сертификация по ГОСТ Р ИСО 9001 и отраслевым стандартам. Для авиации — обязательно, для остального — сильно желательно.
FAQ — отвечаем прямо
Можно ли штамповать титан сверхпластично на молоте?
Нет, это не сработает, потому что скорость деформации на молоте — 5–10 м/с, а нужно 0,01–0,1 с⁻¹, то есть миллиметры в секунду. Регулировать скорость удара молота на 4 порядка в меньшую сторону технически невозможно.
Насколько точность по 12 квалитету стабильна от партии к партии?
Стабильна, если держите температуру в окне ±10–15 °C и скорость под нагрузкой. Разброс по партии у нас — в пределах 0,1–0,2 мм на габаритах до 300 мм. Но стоит «уплыть» по температуре — и разброс улетает до 1 мм и выше.
Можно ли обойтись без защитной атмосферы, просто зачистив альфированный слой?
Нет, это не сработает, потому что альфированный слой на сложных поковках идёт по всему профилю неравномерно — на тонких рёбрах он «съедает» до 30% толщины, и зачистка может увести размер за пределы допуска. Дешевле сразу аргон или защитные покрытия.
Вместо заключения
Изотермическая штамповка ВТ6 и ВТ22 в режиме сверхпластичности — не магия, а вопрос дисциплины: температура, скорость, зерно, атмосфера. Держите режим — получаете поковки 12 квалитета с минимальными припусками и предсказуемой структурой. Нарушите хоть один параметр — получите недоштамповку и брак на сотни тысяч. Мы прошли и то, и другое. Выбирайте правильно.