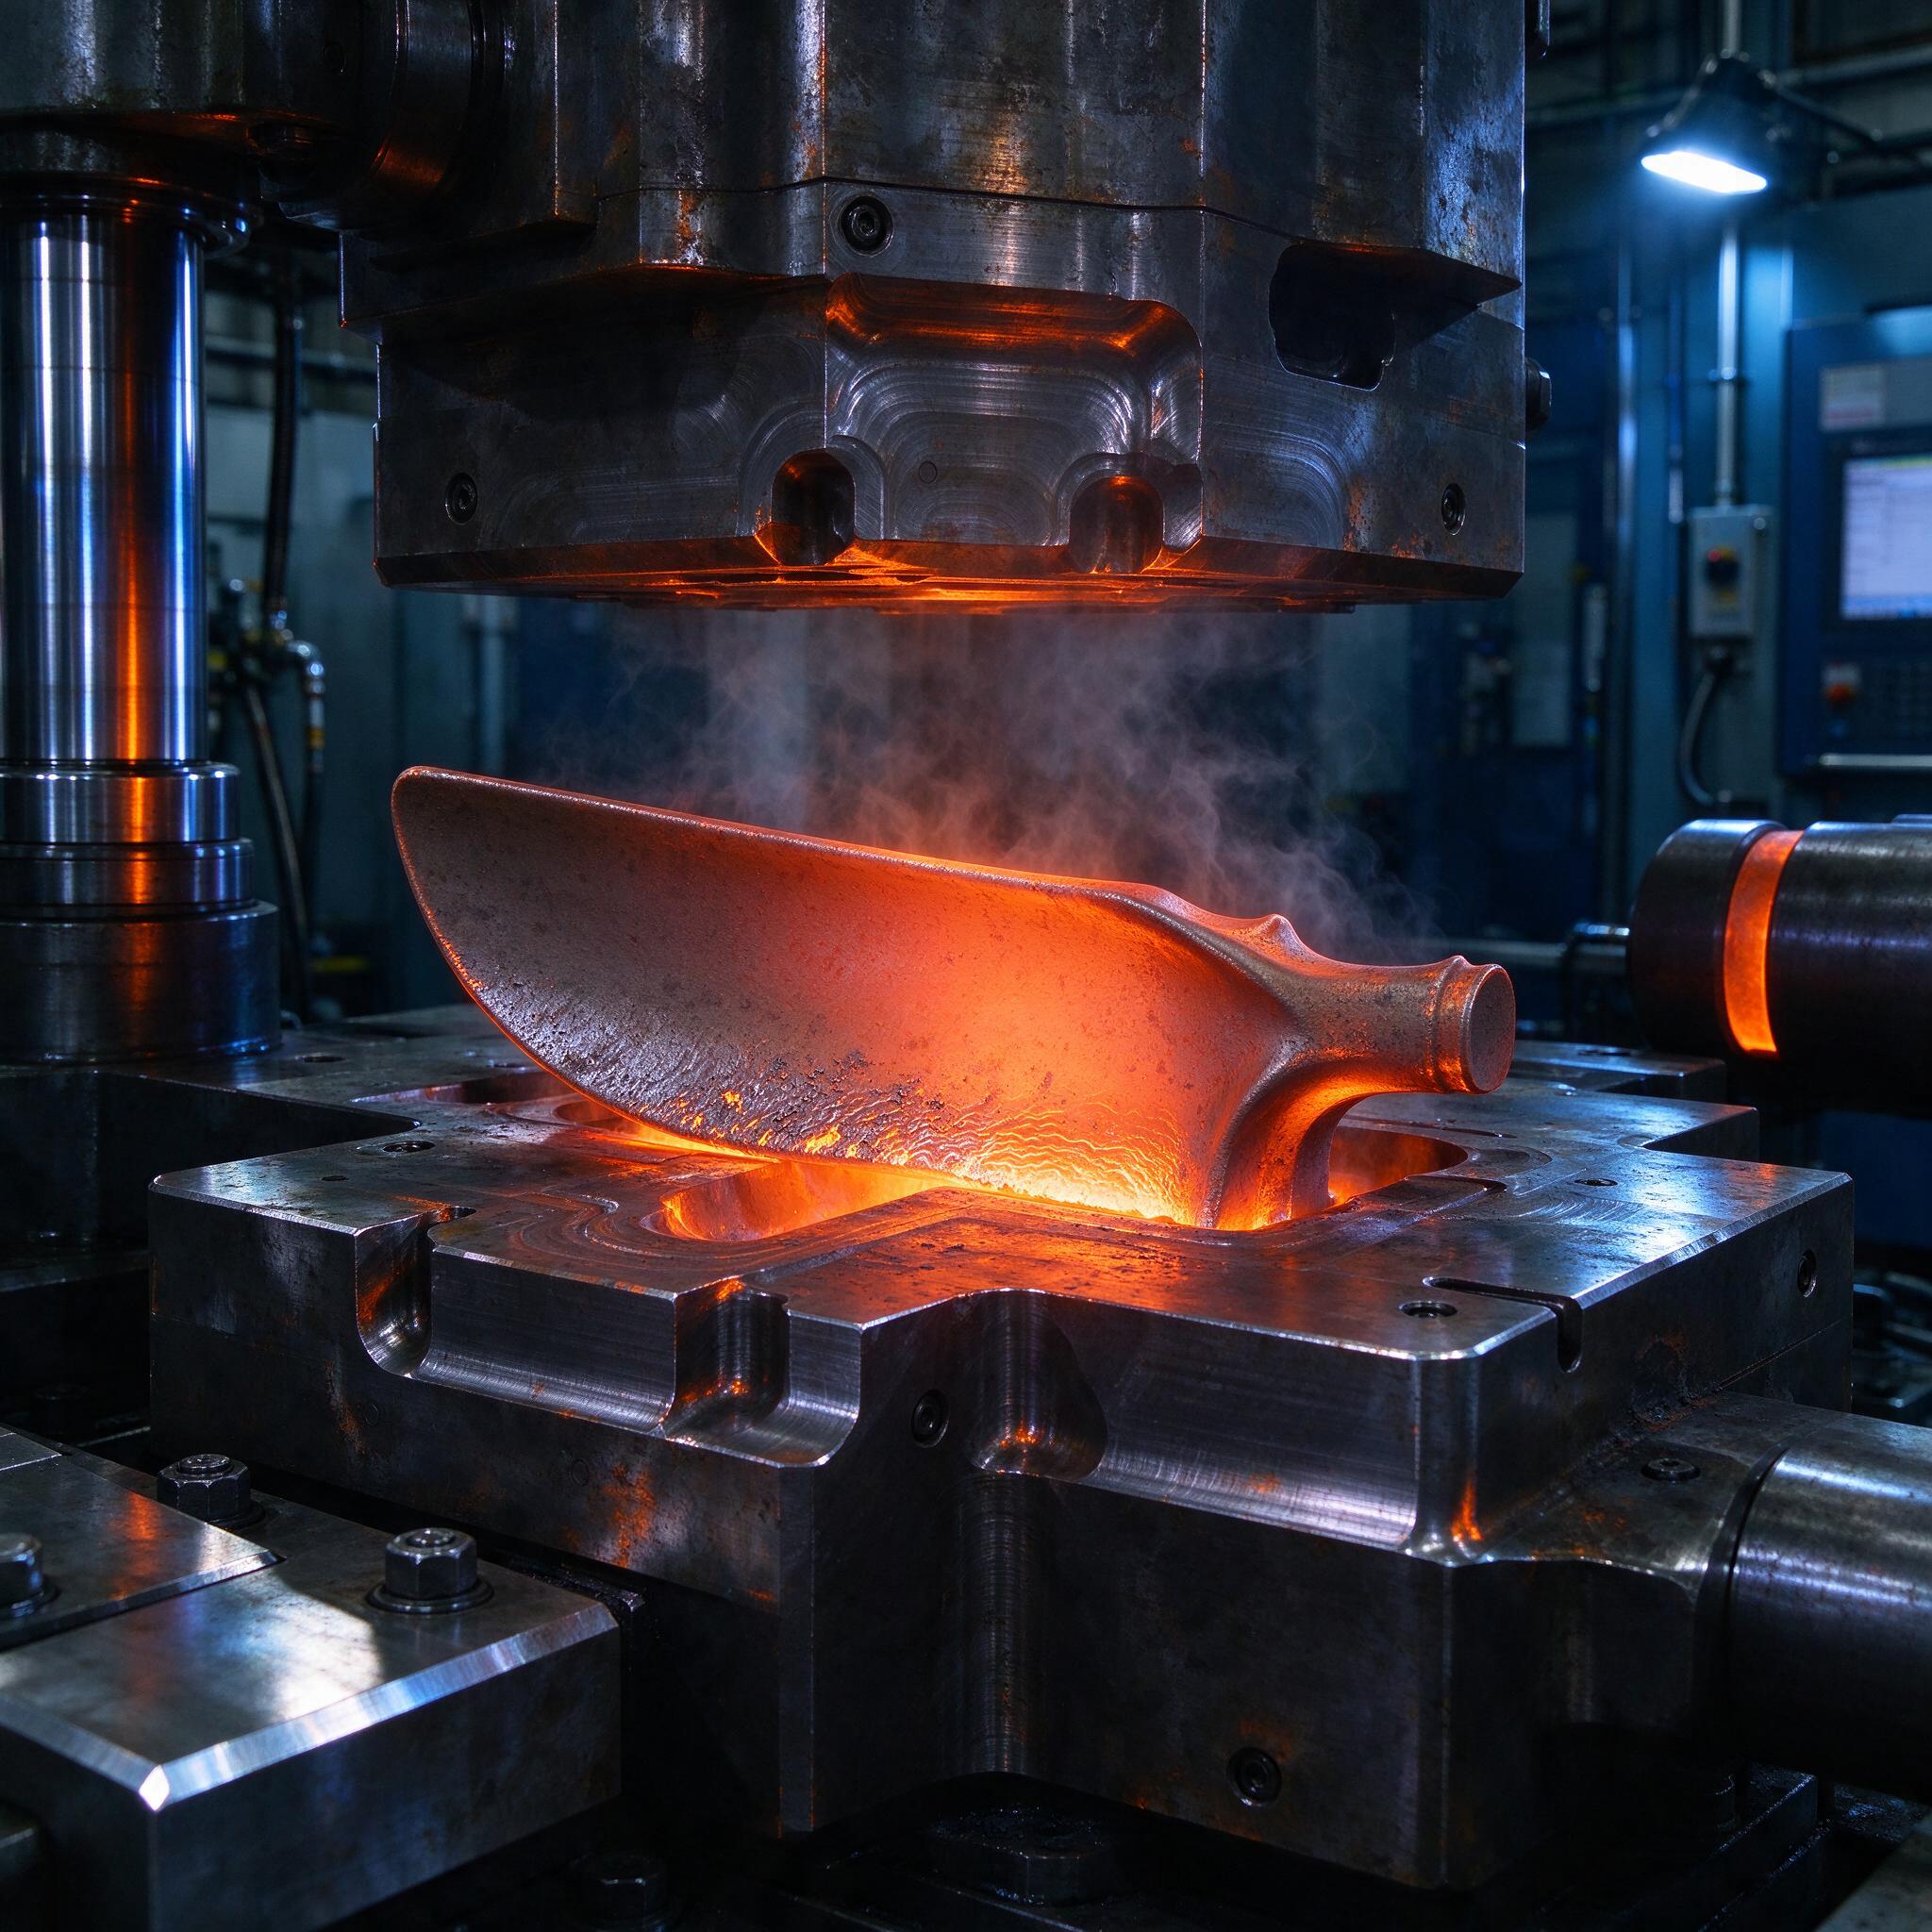
На фото — то, что мы видим каждый день на горячем участке: гидравлический пресс, нижний штамповый блок, а из него только что вынута раскаленная титановая заготовка лопатки — оранжевое свечение, легкий дымок, на зеркале ручья видны следы смазки. Верхняя часть штампа поднята, колонны пресса блестят, по бокам подсвечен нагретый пруток в индукторе. В цеху полумрак, работает только потолочная лампа и подсветка пульта ЧПУ. Тот самый момент, когда заготовка «на весу» — секунды решают, попадет ли лопатка в допуск по короблению.
Почему обычная штамповка титана — это боль
Титан — мерзкий металл для горячего деформирования. Теплопроводность у него низкая, примерно 17–22 Вт/м·К против 50 у стали, поэтому при обычной штамповке в холодных штампах заготовка мгновенно «простужается» с поверхности. Корка остывает до бета-транзита, металл упрочняется, штамп его не продавливает — станок не тянет, а на поверхности лезут трещины и несплошности. Плюс адиабатный разогрев на сдвиге: локально металл перегревается, ловим перегретую структуру с пластинчатой альфой, и механика плывет.
Классический выход — греть всё. Штамп и заготовку держат при одной температуре, отсюда и название — изотермическая штамповка. Для двухфазных сплавов типа ВТ8, ВТ9, ПТ3В рабочая температура процесса — 900–950 °C, для лопаточных марок ВТ18У и сплавов переходного класса — до 1000 °C. Металл течет медленно, при скоростях деформации 0,01–0,1 с⁻¹, и штамп заполняет ручей полностью, как в жидком, только это не жидкий металл — структура получается мелкозернистая, ковкая.
Суть технологии: пресс, штамп и «термос»
Оборудование — гидравлический пресс усилием от 16 до 63 МН с вынесенной гидравликой (чтобы рабочая жидкость не грелась) и скорость ползуна 0,1–5 мм/с. Штамповый блок — из жаропрочных сплавов: ЖС6К, ИС520, для менее ответственных ручьев — 5ХНМ не живет вообще, умирает за пару сотен циклов. Блок греют до рабочей температуры индукторами или ТЭНами и укрывают теплоизоляцией — буквально «термос», корпус с футеровкой из муллита и войлока.
Смазка — отдельная песня. На штамп — стеклянные покрытия типа ВС-1 или ЭВТ-10 по заготовке плюс суспензия нитрида бора на ручей. Покрытие работает и как защита от газонасыщения: альфированный слой на титане при 950 °C без защиты растет до 0,1–0,15 мм за пятнадцать минут, а его потом надо стравливать в ХИСТ или снимать шлифовкой — это потери металла и лишние операции.
Процесс выглядит так:
- Заготовка (или ступенчатый пруток под лопатку с утолщением под ножку) нагревается в индукторе или печи с защитной атмосферой до 950–1000 °C.
- Перенос в штамп за 5–8 секунд, не дольше — иначе потери температуры.
- Штамповка за один-два перехода с выдержкой под давлением 10–30 секунд — происходит релаксация напряжений, коробление после выемки минимальное.
- Медленное охлаждение в подштамповой плите или в ящике с песком.
Точность: где мы выигрываем по допускам
Тут и начинается экономика. Обычная горячая объемная штамповка титановой лопатки дает припуски 2,5–4 мм на сторону и допуски по 14–15 квалитету. Изотермическая штамповка выдает перо лопатки с припуском 0,3–0,8 мм на сторону, допуск по толщине пера ±0,3 мм, шероховатость после стеклопокрытия — Rz 40–80, местами до Rz 20. Профиль пера после этого калибруется только шлифованием и полировкой, фрезеровать перо целиком не нужно.
Переведем в металл. Лопатка компрессора из ВТ8 массой 450 г в готовом виде: поковка обычной ШОВП — около 2,8 кг, поковка изотермической штамповки — 1,1–1,3 кг. Коэффициент использования металла растет с 0,16 до 0,38–0,42. На титане по 100 долларов за килограмм это не «экономия», это возврат половины стоимости заготовки в карман. Плюс минус одна термическая правка, плюс минус травление, плюс минус сотни часов станочного времени на программу фрезерования.
И главное — структура. При изотерме получаем глобулярную мелкозернистую микроструктуру с размером зерна 5–10 мкм, механические свойства стабильны от партии к партии, разброс предела прочности в пределах 30–40 МПа. Обычная штамповка такого разброса не дает никогда.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак партией в 40 лопаток из ВТ9 — только на финальном контроле твердомером увидели, что твердость на пере гуляет на 60 HB, а при изломе видна грубая структура. Вскрыли документацию: нагрев заготовок в садовой печи без термопар на садке, перекалGetty выше бета-транзита на 30–40 градусов. Оператор ориентировался по стрелочному потенциометру, а тот врал на 25 градусов. С тех пор у нас железное правило — термопара градуировки ПР-30/6 непосредственно на садке, плюс пирометр на контроль, плюс протокол каждого нагрева. Дороже пересортицы в десятки раз дешевле.
По опыту, мастера часто путают выдержку под давлением и время цикла. Выдержка — это когда ползун стоит под полным усилием, и металл в ручье релаксирует. Жадные технологи ее режут «для производительности» — получаем остаточные напряжения, коробление пера после травления, и лопатка уходит в правку, где легко ловим сдвиг волокна у ножки. Вторая классика — экономия на стеклопокрытии: нанесли тонко, с пропусками, альфированный слой потом травят агрессивнее, съедают припуски, и перо уходит ниже минимума.
Как выбрать оборудование или подрядчика
- Пресс с вынесенной гидростанцией и регулятором скорости. Спрашивайте диапазон скоростей ползуна — нужен минимум до 0,1 мм/с, иначе это не изотерма, а имитация.
- Штамповый блок из жаропрочного сплава с документацией. ЖС6К или аналог, с историей ремонта ручья. Дешевые блоки из 5ХНМ — деньги на ветер.
- Контроль температуры в трех точках: заготовка, штамп, подштамповая плита. Без протоколирования — мимо.
- Опыт по конкретной марке. Спросите, штамповали ли они ВТ8/ВТ9 лопаточный сортамент, попросите карту процесса и результаты механики на образцах-свидетелях.
- Травильное производство. Если подрядчик не умеет удалять альфированный слой с контролем металлографии — припуски съест, деталь загубит.
FAQ
Можно ли изотермическую штамповку заменить обычной ШОВП с большими припусками?
Для грубой силовой детали — да, для лопатки нет. Лопатка требует направленной макроструктуры волокон по перу, обычная штамповка при холодных штампах дает прерванное волокно и холодную корку с трещинами. Вы съедите все на механической обработке и все равно не получите нужную структуру.
Почему не делают изотермическую штамповку на кривошипных прессах?
Нет, не сработает: кривошип жестко задает ход и скорость, она падает по мере заполнения ручья, а нам нужно медленно, 0,1–1 мм/с, держать давление десятки секунд. Это может только гидравлика с хорошим регулятором расхода.
Действительно ли стеклянное покрытие обязательно, нельзя ли обойтись смазкой?
Нельзя. Смазка не защищает от газонасыщения — при 950 °C кислород и азот диффундируют в металл за минуты, и альфированный слой пойдет в трещины при деформации. Покрытие — это барьер и смазка в одном флаконе, без него изотерма не работает.
Вместо резюме
Изотермическая штамповка титановых лопаток — это не модная фишка, а способ получить точность по 11–12 квалитету, КИМ выше 0,35 и стабильную структуру там, где обычная штамповка дает брак и переделы. Вложение в пресс, штампы и дисциплину по температуре окупается на второй-третьей партии. Кто не готов возиться с термопарами и стеклом — лучше и не начинайте.