Пора, когда рентген показывает «решето»
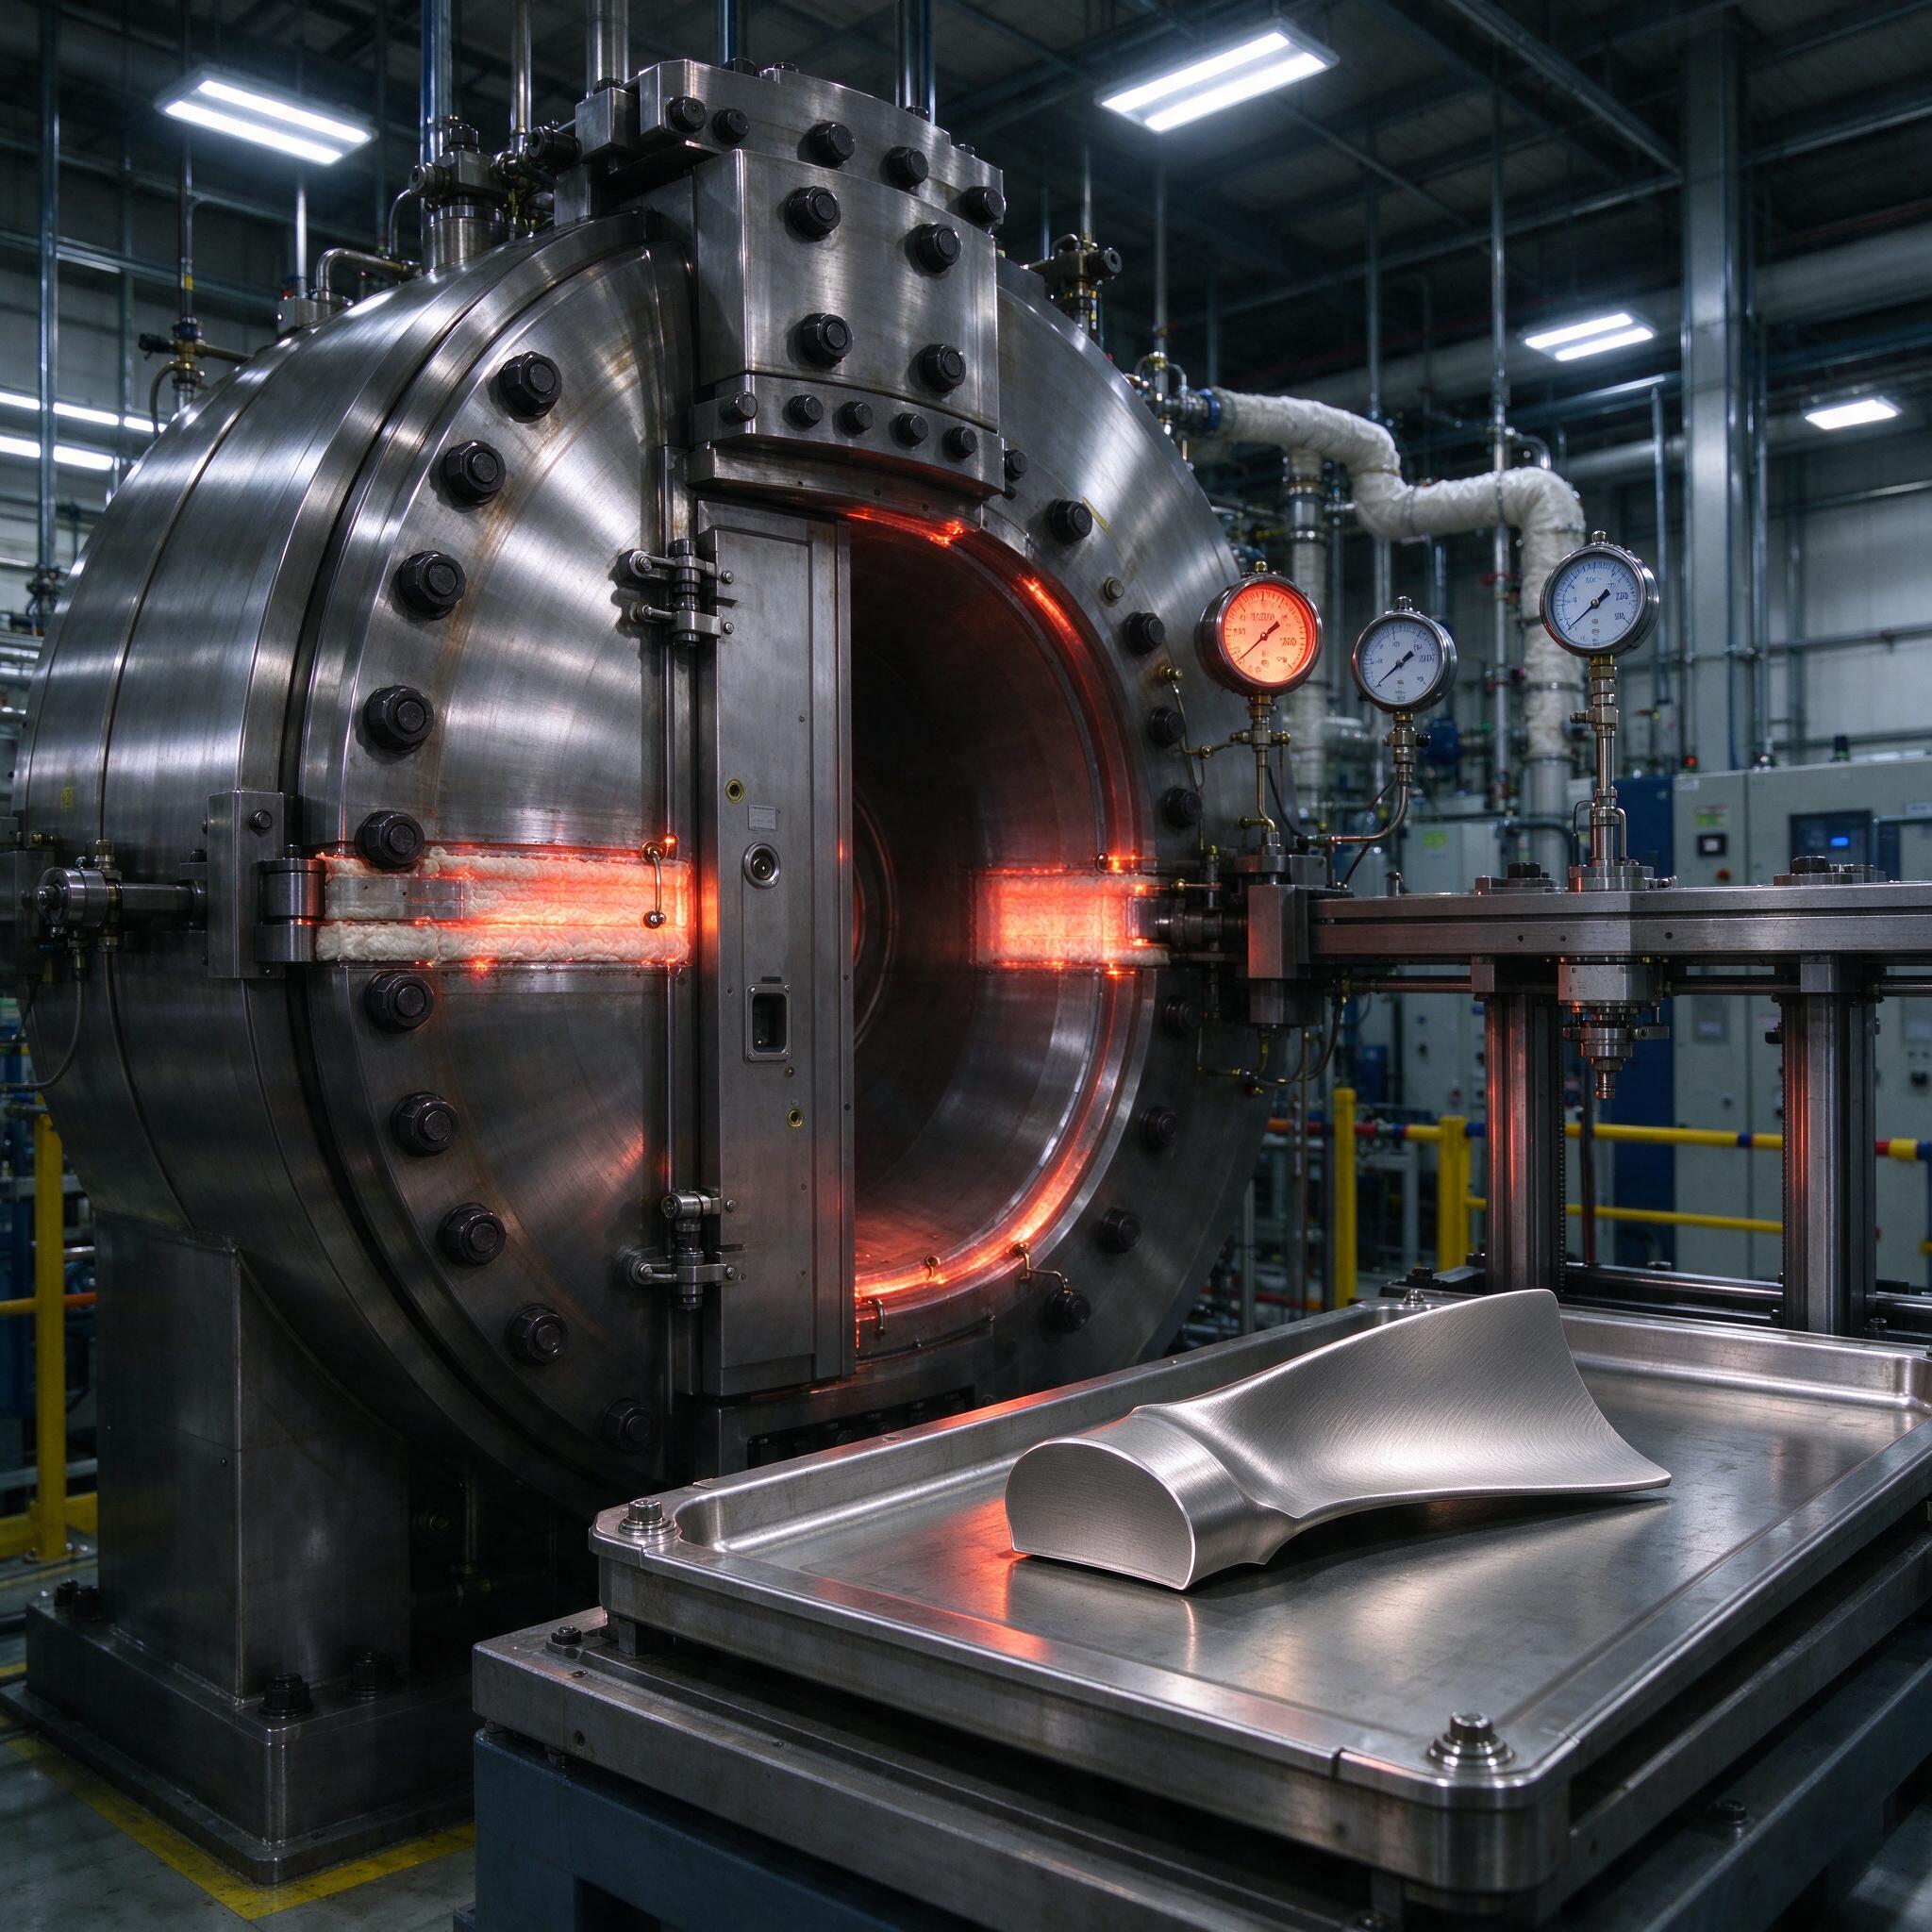
На фото перед вами — наш рабочий зверь: газостат с открытой загрузочной крышкой. Видите оранжевое свечение изнутри камеры? Это не брак съёмки, это раскалённая печь-реторта в момент разгрузки, температура на момент открытия ещё держалась в районе 800 °C. Стальные шпильки по фланцу, манометры на пьедестале — стрелка на рабочем давлении, зараза, дрожит, если компрессор «толкает». А на переднем плане — лопатка после цикла, лежит на поддоне: ровная, без коробления, поверхность матовая. Именно за такую картину мы и платим деньги.
История, с которой всё началось. Отливаем мы однажды партию корпусных деталей из сплава ЖС32 на турбины. Литьё по выплавляемым моделям, всё по регламенту. Рентгенконтроль — и половина партии с порами под коркой: тонкостенные сечения, 2–3 мм, где металл застывает быстрее, чем питатель успевает подать расплав. Микропоры 20–50 мкм глазом не видны, но на усталостных испытаниях образец рассыпался вдвое раньше нормы. Заказчик — авиационный — такие вещи не прощает. Вот тут мы всерьёз и сели за изостатическое горячее прессование, или просто HIP (hot isostatic pressing).
Что такое HIP простыми словами — «давление со всех сторон»
Суть процесса до неприличия проста. Отливку кладём в герметичную камеру, поднимаем температуру до 1150–1200 °C, одновременно накачиваем аргон до 100–150 МПа (это 1000–1500 атмосфер, если кому привычнее). Давление передаётся газом равномерно во все стороны — отсюда и «изостатическое». Поры под таким давлением схлопываются, а при высокой температуре металл в этих местах приваривается сам к себе за счёт диффузии. На выходе — практически монолит.
Важно понимать: закрытая пористость уходит полностью. Открытые поры, которые сообщаются с поверхностью, — нет, газ туда заходит и «подушкой» мешает схлопыванию. Поэтому HIP не панацея от кривой технологии литья, а финишный инструмент. Литьё всё равно нужно строить грамотно: правильные прибыли, правильный теплоотвод, контроль газонасыщенности расплава.
Режимы, которые реально работают
Мы гоняем на асимметричном цикле: подъём температуры и давления параллельно, выдержка, совместный сброс. Конкретика по жаропрочным никелевым сплавам:
- Температура: 1150–1200 °C. Ниже 1120 — диффузия вяжет, поры запекаются, а не закрываются. Выше 1220 — начинаем трогать γ′-упрочняющую фазу, зерно растёт, свойства на изломе падают.
- Давление: 100–150 МПа. Для титана хватает 100, для никелевых жаропрочных берём 140–150 — там поры «жирнее» и упрямее.
- Выдержка: 2–4 часа при полной температуре. Меньше двух — не приварится, больше пяти — только время и аргон жжём, прирост свойств копеечный.
- Среда: аргон высокой чистоты, не хуже 99,995%. Кислород и влага в газе — это окисление внутренней поверхности пор и, как следствие, неустранимые «каверны» после цикла.
После HIP — обязательная термическая обработка: гомогенизация, закалка, старение. Иначе структуру не зафиксируешь и половина эффекта уйдёт в песок.
Сравнение жаропрочных сплавов под HIP
| Сплав | Режим HIP | Типичная пористость до | После | Комментарий |
|---|---|---|---|---|
| ЖС32 | 1190 °C / 140 МПа / 3 ч | 0,5–1,5% | следовая | Поры мелкодисперсные, закрываются на ура |
| ЖС26 | 1180 °C / 120 МПа / 3 ч | 0,3–1,0% | следовая | Чувствителен к перегреву, держим строгий верхний предел |
| ВЖЛ-14 | 1160 °C / 100 МПа / 2 ч | 0,2–0,8% | следовая | Прощает режимы, но чувствителен к чистоте аргона |
| ЭП718 | 1200 °C / 150 МПа / 4 ч | до 2% | 0,05–0,1% | Тяжёлый случай, длинная выдержка обязательна |
По опыту, мастера часто путают две вещи: закрытую микропористость и газовую пористость от плохого расплава. Первая HIP закрывает полностью. Вторая, если газ в порах (водород, кислород), под давлением пору сжимает, но при выгрузке она может частично «отдышаться» обратно. Поэтому перед HIP литьё надо дегазировать или хотя бы нормировать газонасыщенность шихты.
Типичные ошибки — и как мы на них поимелись
Реальный случай. Один раз на участке мы поймали брак на партии, которая, казалось бы, прошла HIP идеально: рентген чистый, плотность в норме. А на фрезеровке пера лопатки станок вдруг «зажевал» инструмент на кромке — твердосплавная пластина села за один проход. Вскрытие показало: внутри поры, залитые окисленной плёнкой. Разбор показал, что отливки лежали в корзине с содой от предыдущей промывки — влага при подъёме температуры дала пар, пар окислил стенки пор, и диффузионная сварка не сработала. Аргон был чистый, а атмосфера внутри капсулы — нет. С тех пор все отливки перед HIP сушим при 150 °C два часа и грузим в перчаточном боксе с азотом. Копеечная процедура, а спасла сотни тысяч рублей брака.
Вторая классика — гонка за скоростью. Начальник цеха «ускорил» цикл: поднял температуру со 100 до 300 °C за 20 минут. Тонкостенная деталь повело, геометрия ушла за пределы допуска ±0,05 мм на пере. Скорость подъёма температуры — не более 5–8 °C/мин для деталей с перепадом сечений. Газостат — не скороварка.
Третья ошибка — верить сертификату подрядчика «HIP сделан» и не требовать протокол с фактической кривой T(t) и P(t). Смотрели и такое: цикл срезан по выдержке на 40 минут, «чтобы партию быстрее прогнать». Всё испорчено, а на бумаге — красота.
Как выбрать подрядчика или оборудование — чек-лист
- Рабочие параметры камеры. Спрашивайте не «максимум», а стабильные: 1200 °C и 150 МПа с равномерностью по объёму не хуже ±10 °C. Многие газостаты пишут на шильдике одно, а в углах камеры — совсем другое.
- Радиус рабочей зоны vs габарит вашей детали. Отливка не должна стоять ближе 100–150 мм к нагревателю — иначе локальный перегрев.
- Протокол каждого цикла. Непрерывная запись температуры (минимум 3 термопары) и давления. Нет протокола — нет приёмки.
- Чистота газа и система откачки. Хороший газостат умеет не только накачивать, но и откачивать камеру до глубокого вакуума перед подачей аргона — это удаление атмосферных газов из пор.
- Дефектоскопия после HIP. Рентген или УЗК — обязательно, по выборке не менее 100% для ответственных деталей. Подрядчик, который отказывается от контроля после обработки, — красный флаг.
FAQ — отвечаю, как отрезаю
HIP уберёт любые дефекты литья?
Нет. Закрытые микропоры — да, полностью. Открытые поры, включения шлака, грубые усадочные раковины у прибыли — нет. Керамические включения под давлением не растворяются, окисленные поверхности пор не привариваются. HIP не лечит кривые руки литейщика, он закрывает только физику схлопывания пор.
Можно ли гнать HIP-детали сразу на станок без промежуточной термообработки?
Нет, и вот почему. После схлопывания пор структура в этих зонах «сварена» диффузионно, но зерно и карбиды там растянуты и не сбалансированы. Без гомогенизации и старения получите разброс твёрдости HRC 2–4 единицы по объёму детали, и на ЧПУ, когда шпиндель звенит на чистовом проходе, словите волнистость и зарез на кромке. Термообработка после HIP — не опция, а часть цикла.
Стоит ли покупать свой газостат, если объёмы — 200–300 отливок в год?
Нет.Газостат — это от 30 до 100 млн рублей под ключ, плюс отдельное помещение, плюс обслуживание компрессоров и системы безопасности под Ростехнадзор. При 200–300 отливках в год проще отдавать на аутсорс: цикл стоит 50–150 тысяч рублей в зависимости от габаритов, и это с протоколом. Свой газостат окупается на объёмах от нескольких тысяч изделий в год или когда детали настолько уникальные, что везти их на сторону страшно.
Вместо заключения
Изостатическое горячее прессование из экзотики превратилось в норму жизни для тех, кто льёт жаропрочные сплавы под ответственные изделия. 100–150 МПа и 1150–1200 °C — это не магия, а инженерия: правильный цикл, чистый аргон, честный контроль и дисциплина на всех этапах до и после. Технология стоит денег, но брак на готовой турбине стоит в разы дороже. Мы для себя давно решили: любая ответственная литьевая деталь из никелевого жаропрочного сплава идёт через HIP по умолчанию, и точка.