Заготовка есть, пресс-формы нет. Что делаем?
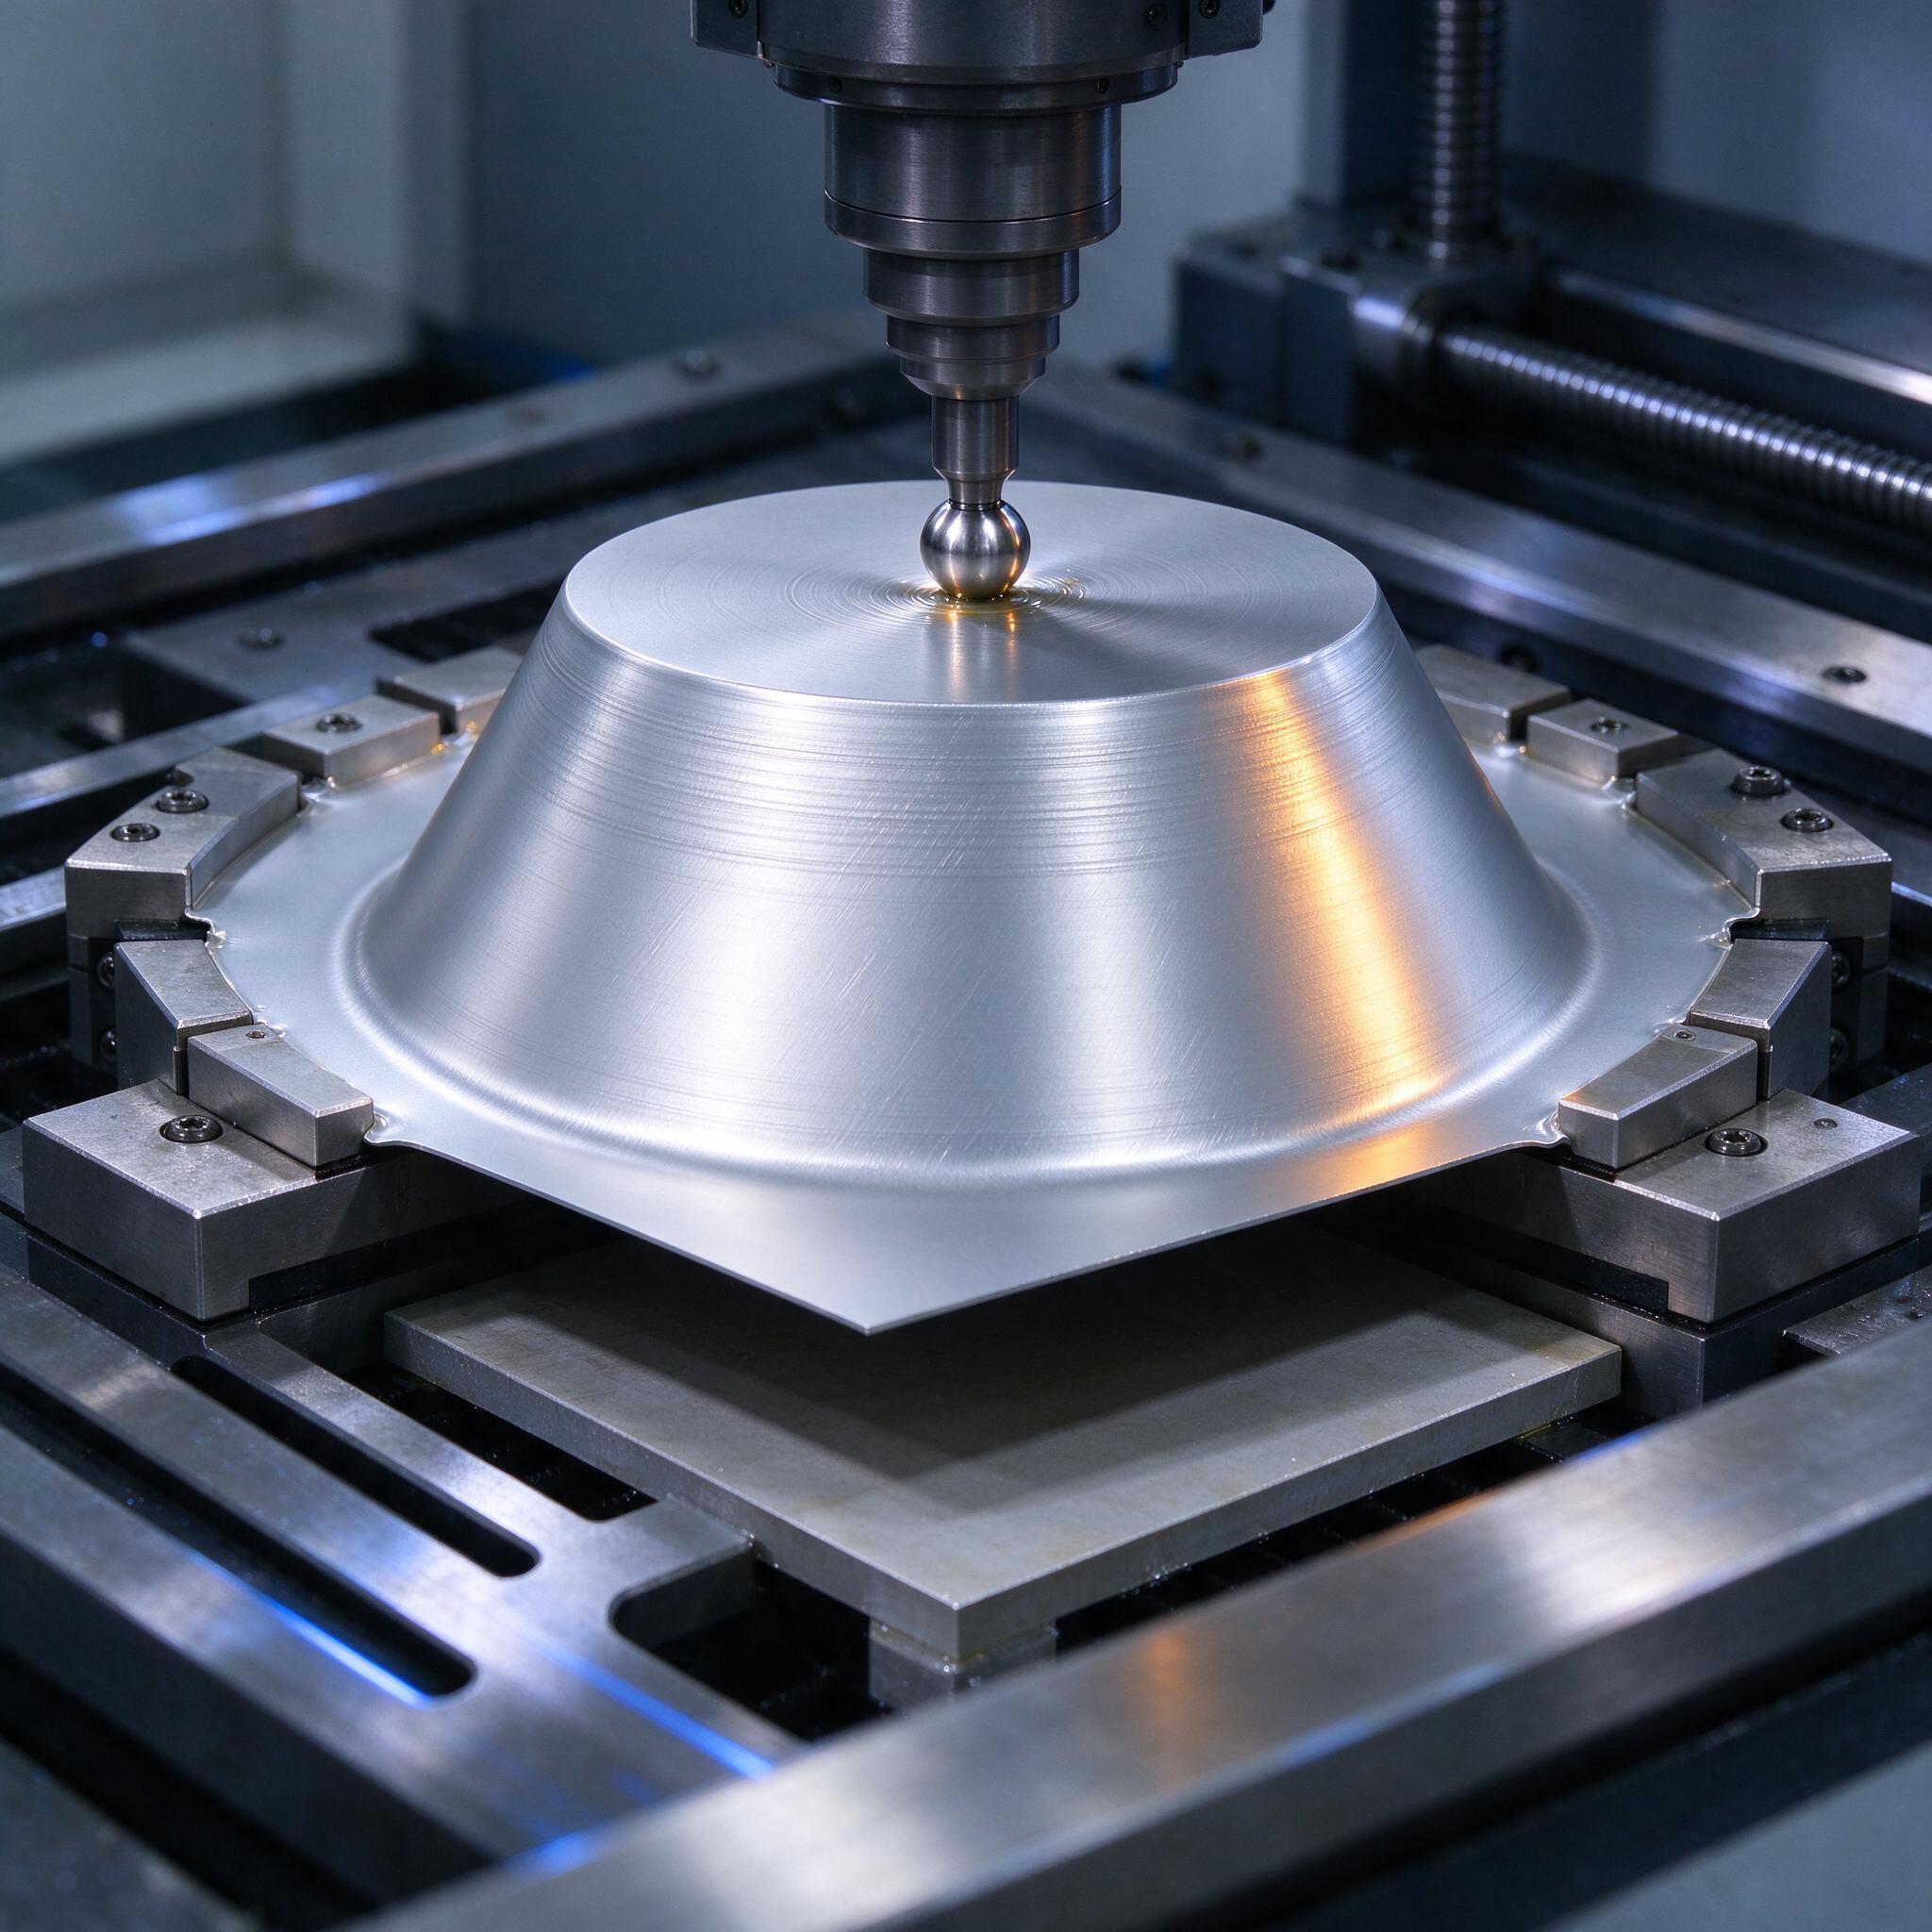
Знакомая ситуация: конструктор приносит задачу — вытянуть конический кожух из алюминия 1,2 мм, партия десять штук, сроки — две недели. Заказать штамп? Одна только матрица обойдется заказчику дороже всей партии, а через полгода он еще раз принесет изменения в чертеже, и все деньги в мусор. Мы в такой ситуации уже пятый год говорим одно и то же: давайте инкрементальную формовку, ISF. На фото выше — как раз наш процесс на обрабатывающем центре: шариковый пуансон на шпинделе гонит сферу по конусу из плоской заготовки, зажатой по контуру в плитах, в зоне контакта видна масляная пленка — без неё на алюминии сразу задиры. Станок тот же, на котором мы фрезеруем и сверлим. Никакой оснастки, кроме прижимной плиты с контршаблоном, — и она тоже простая.
Что разберем: суть технологии, какие толщины и углы реально тянутся, режимы, материалы, где ISF не спасает, и как не нарваться на подрядчика, который «тоже слышал про инкрементальную формовку».
Как это работает: локальный зев, а не глобальная вытяжка
Классическая вытяжка деформирует заготовку всю сразу — поэтому нужен массивный штамп и пресс. Инкрементальная формовка листового металла устроена иначе: инструмент — обычно шарик из закаленной стали или твердого сплава диаметром 8–20 мм — продавливает лист на доли миллиметра за проход и движется по спиральной траектории слой за слоем, как контурная фрезеровка, только без снятия материала. Деформация локальна, в пятне контакта диаметром пару сантиметров, и плоский лист буквально «выворачивается» в объемную форму. На снимке как раз виден след этих спиральных проходов на полированном конусе — те самые концентрические окружности.
Физика простая: металл растягивается в плоскости, и его толщина истончается по закону синуса — t = t₀·sin α, где α — угол стенки к плоскости. Отсюда и главные ограничения технологии.
- Толщина заготовки: рабочий диапазон 0,5–2 мм. До 1 мм тянется легко, 1–2 мм — уже с усилием, выше 2 мм нужен серьезный станок и инструмент побольше.
- Предельный угол стенки: 60–70° к горизонтали. Это тот самый барьер sin α. Проще: из листа 1 мм на стенке 65° получите толщину примерно 0,45 мм — и это предел перед разрывом.
- Стенки почти вертикальные (80°+) классическим ISF не сделать. Обход — multi-pass с промежуточными формами, но это отдельная песня и лишние часы.
Режимы, инструмент, зажим: что мы крутим на практике
По опыту, мастера часто путают ISF с фрезеровкой и пытаются задрать подачу. Не фрезеровка. Металл не режем, а пластически деформируем, поэтому режимы другие:
- Подача: 1000–3000 мм/мин на алюминии, 500–1500 на стали. Быстрее — лист рвет по кромке спирали.
- Частота вращения шпинделя: 500–2000 об/мин. Смысл не в скорости резания, а в равномерности скольжения шарика.
- Шаг спирали (подача на оборот по вертикали): 0,2–0,5 мм для чистовой поверхности, 0,8–1 мм — черновой проход. Меньше шаг — глаже стенка, но дольше. Шероховатость на чистовом проходе у нас стабильно Rz 10–20, бывают дни и лучше.
- Смазка: консистентная или масло. На фото — как раз блестящий след масляной пленки у зоны контакта. Без смазки на дюрали моментально получаете налип и микроцарапины по всей стенке.
Инструмент — шарик из ШХ15 или твердосплавный сферический, можно доработать обычный шариковый радиусный, но лучше полированный. Зажим: заготовку обжимаем по периметру в кольцевой оправке с болтами, снизу — опорный контур под внутреннюю геометрию (это и есть вся «оснастка», она простая, делается за смену). Станок — любой жесткий обрабатывающий центр или фрезерный с ЧПУ; мы гоняем на трехоснике, формовка осевые силы дает приличные, так что слабенький станок «не потянет» — будет вибрация, и на стенке пойдут волны.
Материалы: тянем не всё
| Материал | Толщина, мм | Макс. угол | Замечания |
|---|---|---|---|
| Алюминий АМг, АД31 | 0,5–2 | 65–70° | Идеальный вариант, тянется почти без сюрпризов |
| Сталь 08пс, 08кп | 0,5–1,5 | 60–65° | Требует смазки и меньших подач |
| Медь, латунь | 0,5–1,5 | 65–70° | Отличная формуемость, дорогая заготовка |
| Титан ВТ1-0 | 0,5–1 | 50–55° | Уже проблемно, нужен подогрев или терпение |
| Нерж. 12Х18Н10Т | 0,5–1,2 | 55–60° | Наклеп быстрый, шарик греется |
Дюраль Д16 в отожженном состоянии тянется, в Т-состоянии — нет, трескается по спирали на первом же проходе. Однажды на участке мы поймали брак целой партии как раз из-за этого: в накладной значилась «Д16АТ, отжиг», а по факту приехал термоупрочненный полуфабрикат. Лист лопался на стенке 60° аккурат по третьему витку. С тех пор каждый лист перед формовкой проверяем на изгиб по кромке — три минуты, а экономит смену.
Типичные ошибки: реальные случаи, не банальности
Самая частая и дорогая ошибка — заказчик приносит деталь со стенкой под 75–80°, а подрядчик, чтобы не отказываться от работы, берется и потом «лечит» деталь разрезкой на сектора и сваркой. Выход такой детали по деньгам сопоставим со штампом, только сроков больше. Мы в этом случае честно говорим: либо меняйте конус на 65°, либо это штамповка, ISF тут не экономит ничего.
Второй случай из практики: пружинение. На детали 1,4 мм из 08пс с большой полкой отдача после снятия заготовки «съела» полмиллиметра по контуру — деталь перестала садиться на ответную часть. Пришлось вводить в УП компенсацию: формуем на полградуса-градус «в перебор» и слегка заваливаем кромку. С тех пор компенсация пружинения у нас прописана в техпроцессе для любой стали толще миллиметра.
И третье — шаг спирали. Молодой технолог поставил 1 мм «чтобы быстрее», поверхность вышла ступенчатой, как грампластинка, и заказчик забраковал декоративный кожух. Перепроход чистовым шагом 0,25 мм спас положение, но время удвоилось. Считайте сразу: чистовой проход — не опция, а обязательный этап.
Как выбрать станок или подрядчика: чек-лист
- Спрашивайте про предельный угол стенки. Услышали «90°, конечно тянем» — уходите, врут или не понимают физику процесса.
- Пусть покажут детали с истончением, замеренным толщиномером, а не «на глаз». По синус-закону отклонение предсказуемо, если подрядчик его не знает — плохо.
- Станок: жесткая станина, ходы хотя бы 500×500 мм по столу, осевая жесткость под нагрузку 5–10 кН. Легкий портальный фрезер для ISF не годится.
- Уточните, кто пишет УП: инкрементальная формовка требует специализированного генератора спиральных траекторий, обычный CAM из коробки это не умеет.
- Договор на пилотную деталь: одна штука, замер геометрии на КИМ, потом партия. Без пилота партии не берем и вам не советуем.
FAQ
Тянет ли ISF сталь 2 мм?
Нет, полноценно не сработает. На стенке 60° из 2 мм получится 1 мм, усилия на инструмент зашкаливают, а лист рвется по витку спирали. Потолок для надежной работы — 1,5–2 мм на мягких материалах, на стали — 1,2–1,5 мм.
Можно ли обойтись без опорного контура снизу?
Нет. Без опоры лист провисает между витками, геометрия «плывет», а на кромке идут складки. Опорная оправка — обязательная часть процесса, хотя это и простая плита с контуром.
Какая точность размеров получается?
Честно: ±0,3–0,5 мм на габаритах после учета пружинения, шероховатость стенки Rz 10–20 на чистовом проходе. Для корпуса, кожуха, обтекателя — достаточно. Для посадочных мест под подшипники — нет, это не та технология.
Вместо заключения
Инкрементальная формовка — не замена штамповке, а ее противовес: партии от одной до сотни штук, смена геометрии за час, нулевые затраты на оснастку. Толщины 0,5–2 мм, углы до 60–70°, обычный фрезерный станок с ЧПУ — и деталь, на которую у конкурента ушел бы штамп за полтора месяца, у нас готова за два дня. Если ваш конструктор умеет закладывать конусы, а не вертикальные стенки, — эта технология будет работать на вас годами.