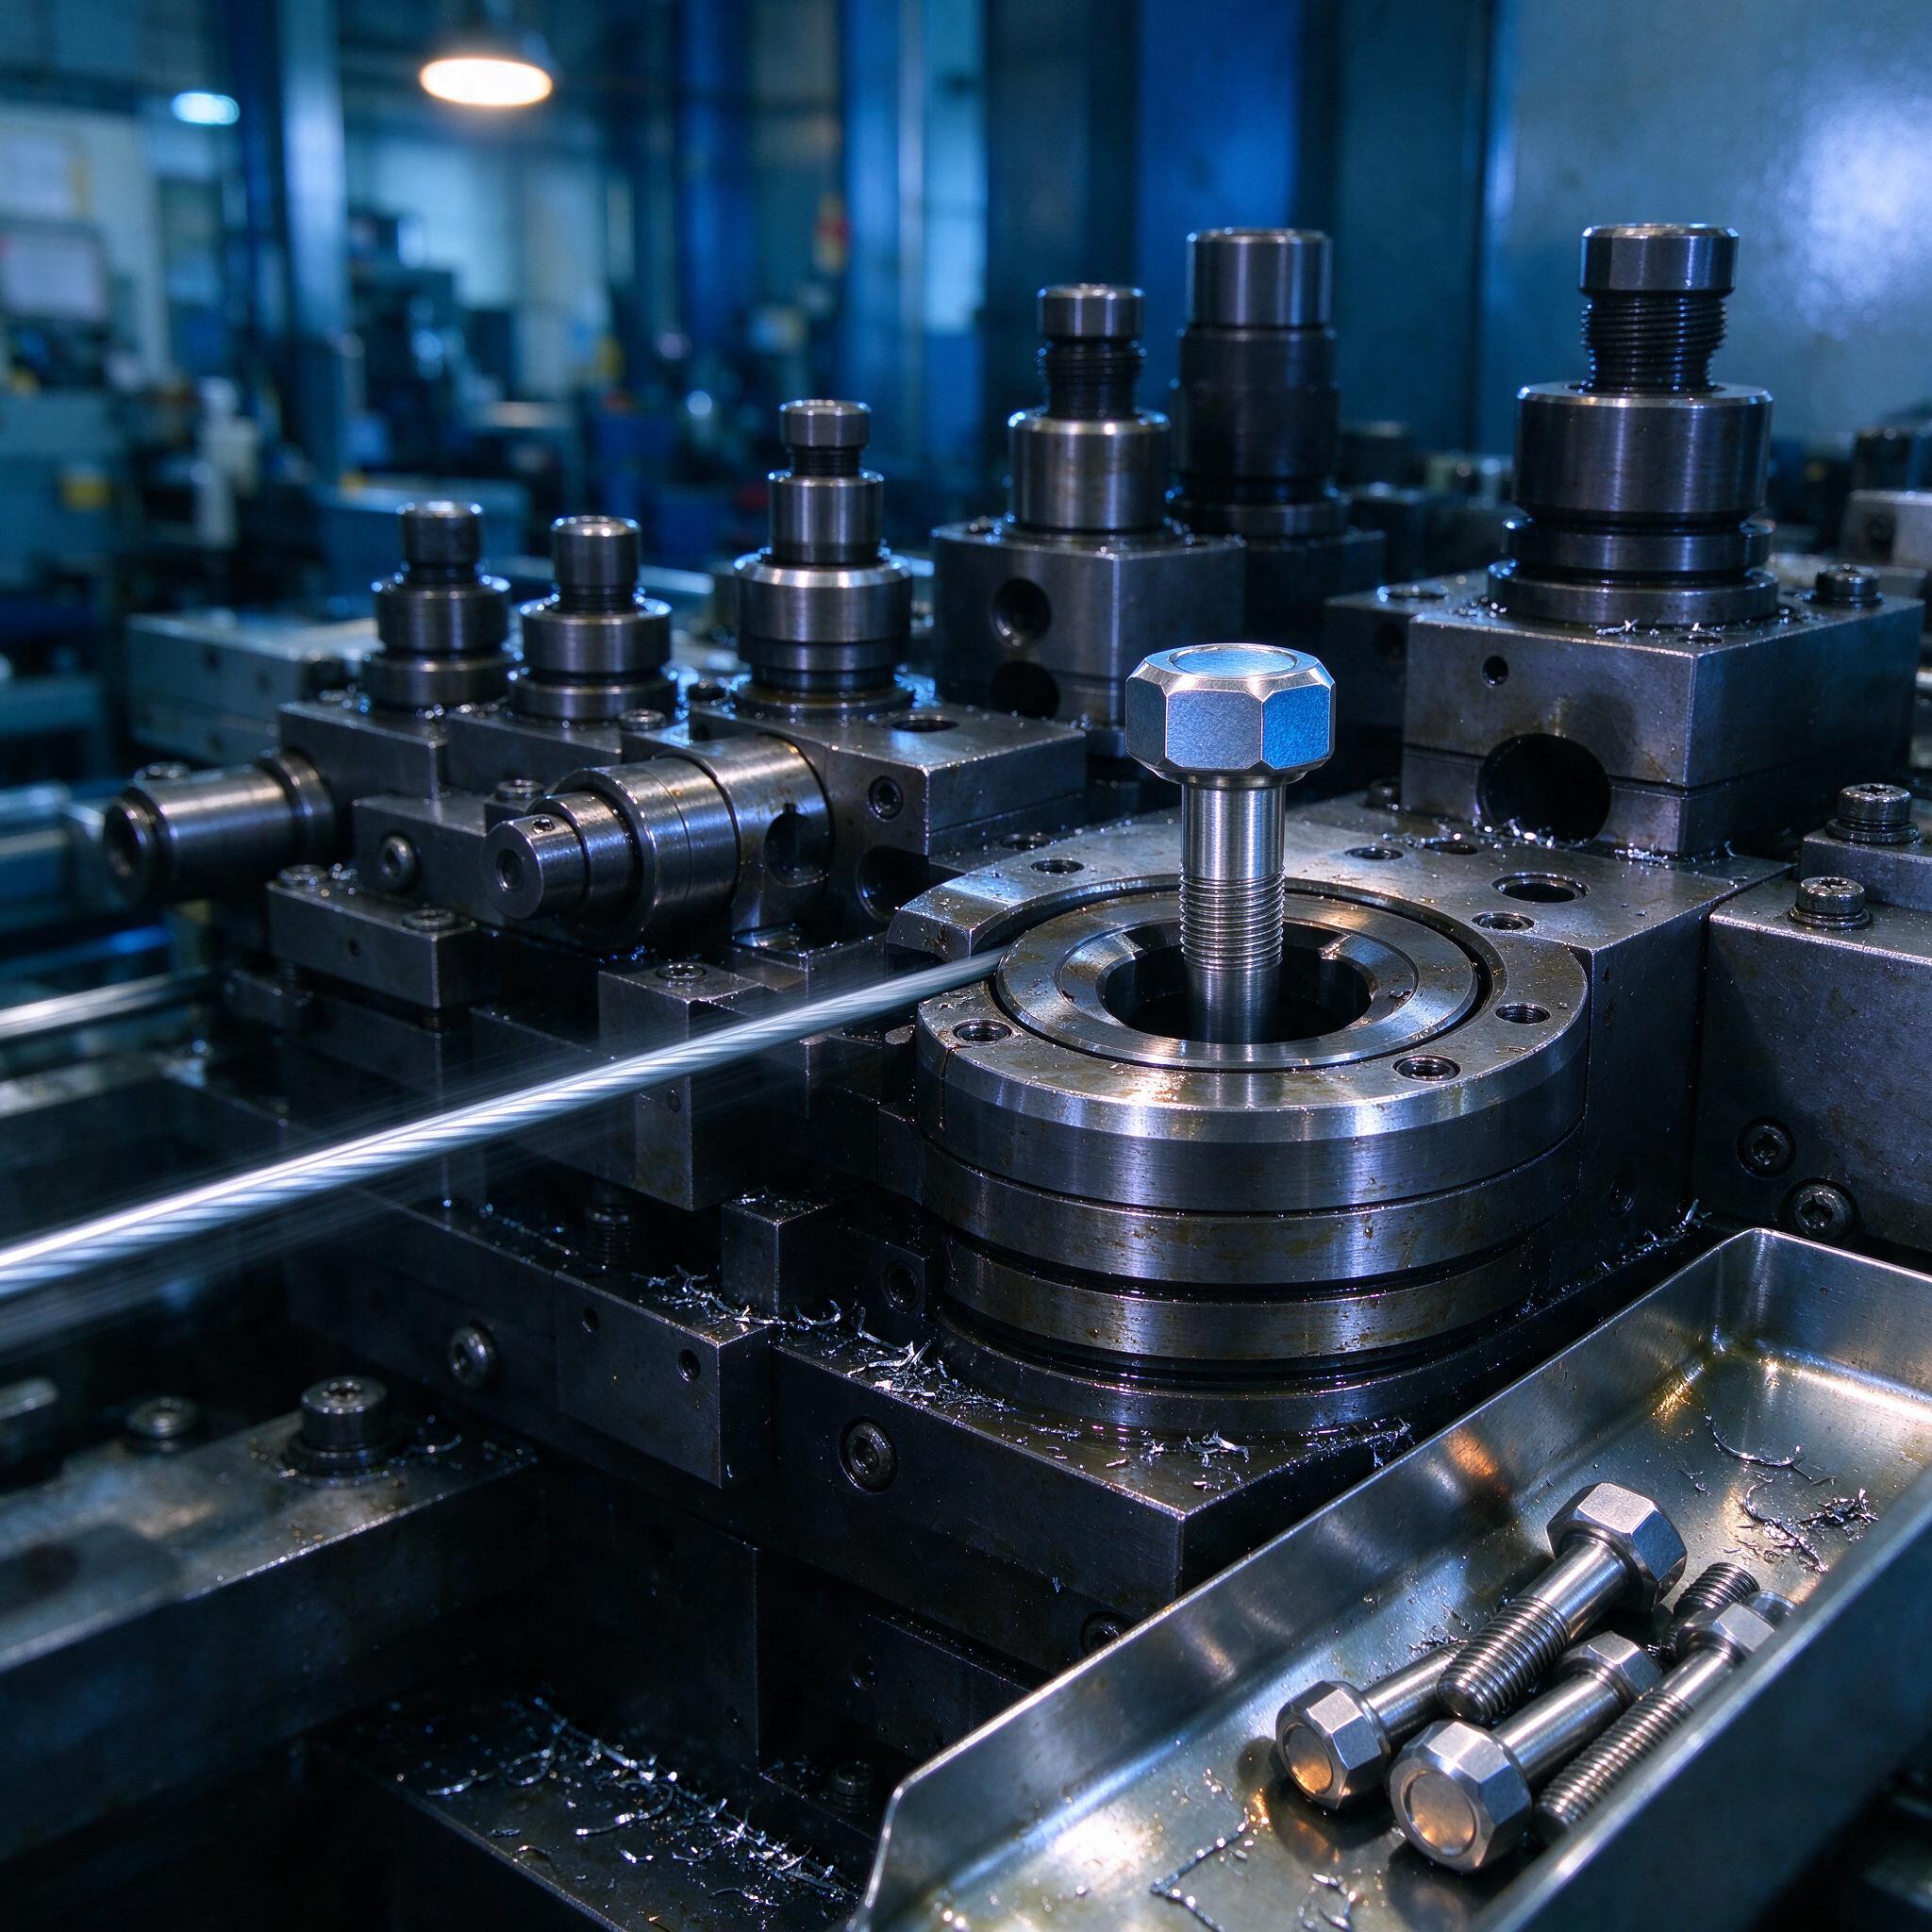
На фото — наш участок так участок: холодновысадочный автомат, рядом лоток со свежими болтами под шестигранник, стружка, лужи СОЖ на станине, лампы дневного света сверху. Ровно такая картина стоит у нас каждый день, когда гоним крепеж из нержавейки. И ровно с ней связана боль, о которой хотят поговорить все, кто впервые берется за 20Х13: прокат есть, станок есть, а голова трескается на третьем переходе. Разберем, как мы выстроили процесс холодной высадки болтов М6–М24 из этой стали, сколько переходов реально нужно и что делать, чтобы высадочный инструмент жил не смену, а месяцы.
Почему 20Х13 — не «просто нержавейка»
Начнем с главного заблуждения. Многие заказчики приходят с формулировкой «хотим болт из нержавейки аналогично А2». Так вот, 20Х13 — это мартенситная нержавейка, а не аустенитная аналогия 12Х18Н10Т. Разница принципиальная. Углерода до 0,20%, хрома 12–14%, после закалки и отпуска она дает твердость до 45 HRC и держит коррозию в атмосфере и слабых средах. Но при холодной деформации ведет себя злее: относительное сужение ниже, чем у стали 10 или 20, а склонность к наклепу — выше. Прокат под высадку берем с sв в пределах 550–640 МПа после патентирования и волочения, с обезуглероженным поверхностным слоем не более 0,05 мм. Если поставщик тянет проволоку с перетяжами или следами графитовой смазки — готовьте карманы под переточки пуансонов.
По опыту, мастера часто путают 20Х13 с 30Х13 и пытаются тащить обе по одним режимам. 30Х13 на холодную высадку берется только в отожженном состоянии и крайне неохотно — по головкам у нас и были трещины. Если изделие позволяет, лучше сразу уйти на 20Х13 или даже 14Х17Н2.
От прутка к готовому болту: разбивка по переходам
Ключевое правило высадки: степень осадки за один удар для нержавеющей мартенситной стали — не более 2,0–2,2 диаметра заготовки свободной высадки, для ответственных головок — и того меньше. Суммарная вытяжка при редуцировании стержня — не более 20–25% за переход, иначе натягивает металл и стержень идет конусом.
Для наглядности — как мы раскладываем болты разного размера:
| Болт | Диаметр заготовки | Число переходов | Схема | Типичное усилие на окончательном переходе |
|---|---|---|---|---|
| М6 | 5,4 мм | 3 | редуцирование — предв. осадка — окончательная высадка шестигранника | ~40–55 кН |
| М10 | 9,1 мм | 4 | обрезка — редуцирование — предв. — окончат. | ~90–120 кН |
| М16 | 14,6 мм | 4–5 | обрезка — два редуцирования — предв. — окончат. | ~200–260 кН |
| М24 | 21,9 мм | 5 | обрезка — редуц. — два предв. — окончат. — калибровка шестигранника | ~450–550 кН |
Меньше переходов — выше удельные давления на пуансон. Для 20Х13 у нас правило простое: на предварительной осадке формируем «блин» на 70–80% объема головки, и только окончательный переход калибрует шестигранник и фланец. М24 иначе и не выйдет — либо головка с зажимами, либо пуансон расколет по ребру.
Резьбу после высадки накатываем роликами на резьбонакатном автомате. Нарезать резьбу М6–М24 на холодновысадочном болте — путь к браку по прочности на срез и лишняя статья расхода на метчики. Накат на 20Х13 идет чисто при исходной твердости до 200 HB, калибровочный диаметр стержня под накат держим с полем допуска не грубее h9.
Инструмент: что ставим и сколько он живет
Основной высадочный инструмент у нас — матрицы и пуансоны из Р6М5 (иногда Р6М5К5 на М16–М24), с твердостью 60–63 HRC после закалки и трехкратного отпуска. Отверстия матриц — с полировкой канала до Ra 0,2, иначе металл подрезается и заготовки идут с рисоками. Рабочие кромки пусковой втулки и обрезной матрицы — только острый, притупление более 0,1 мм дает заусенец и перекос обрезки.
Стойкость при нормальной наладке:
- высадочные пуансоны Р6М5: 30–60 тыс. ударов на переточку;
- высадочные матрицы (с монолитным каналом): 50–100 тыс. ударов, разъемные — до 150 тыс.;
- обрезные матрицы: 20–40 тыс. обрезов;
- ролики для накатки резьбы: 80–150 тыс. изделий.
Когда стойкость падает вдвое от ожидаемой — не бегите менять марку стали инструмента. Девять раз из десяти виновата высадка: либо степень деформации за один удар завышена, либо не выдержан натяг в блоке матрицы и она «дышит». Смотрите на след выкрашивания: выкрашивание по ребру — перегруз, выкрашивание по всей поверхности — перекос или недостаточная жесткость блока.
Смазка — отдельная песня. На автомате льем эмульсию типа Аквол или СОЖ на минеральной основе с концентрацией 3–5%. Проволока перед высадкой должна быть с фосфатным покрытием и известкованием, или с полимерной пленкой — сухая волоченая поверхность 20Х13 за пару тысяч ударов вгоняет матрицу в задиры. Голодная по смазке матрица начинает «выдавливать» металл в зазор — брак по кавернам и заусенцам на головке растет лавинообразно.
Однажды мы поймали брак из-за одной термообработки
Реальный случай. Партия болтов М12, около 80 тысяч штук, прошла холодную высадку нормально, а на термообработке у заказчика полетела партия на растяжение — разрыв по стержню ниже нормы, 480 МПа вместо 700. Думали на сталь, взяли сертификаты — все в норме. Подняли журнал: накануне переналадили печь отпуска, температуру отпуска для 20Х13 вместо 560–600 °C выставили 450. Закалка была 1000–1050 °C в масло, все правильно, а отпуск занижен — сталь осталась хрупкой, отпущенная мартенситная структура не сформировалась. С тех пор у нас на партию болтов 20Х13 обязательно идет сопроводительный сертификат с фактической твердостью после термообработки, и расхождение с расчетом более 2 HRC — повод остановить линию.
И второй класс брака — трещины на головке. Обычно причина одна: заказчик притащил прокат неизвестного происхождения или проволоку без отжига, а мы по привычке запустили в работу. Смотрим микроструктуру по торцу — сорбит вместо зернистого перлита, вот и все. Дальше — только возврат поставщику и полный отжиг на 860 °C перед высадкой.
Оборудование: что реально тянет
Холодновысадочные автоматы для М6–М24 — это класс 8–16 мм и 12–24 мм, одно-, двух- и многопозиционные. Мы работаем на многопозиционных автоматах типа А1921 и А1924 (отечественная классика) и импортных аналогах Chun Zu, National, Sakamura. Ключевые требования к станку, когда работаешь с 20Х13:
- Жесткость станины и блока матрицы — усилие высадки М24 на окончательном переходе достигает 500 кН и выше, «слабый» станок не только не вытянет, он еще и инструмент будет убивать вибрацией.
- Стабильность подачи проволоки — ролики с насечкой, прижим отрегулирован, иначе стержень гуляет по длине и брак по длине стержня идет волной.
- Возможность постановки 4–5 переходов — на 2-позиционных автоматах М16 и выше только мучиться.
- Система смазки с подачей на каждый переход, а не общий душ.
- Обдув/продувка матрицы — стружка от обрезки, попадая под пуансон, за одну смену порвет окончательную матрицу.
Производительность: на М10 многопозиционник выдает 80–120 шт/мин, на М24 — 40–60 шт/мин. Если поставщик оборудования обещает и то же усилие, и 150 шт/мин на М20 — знайте, он меряет на мягкой стали 08кп, а не на нержавейке.
Как выбрать подрядчика или станок: чек-лист
- Попросите показать именно работу по нержавейке, а не по Ст3. Крепеж из 20Х13 — отдельная квалификация наладчика.
- Уточните, сколько переходов ставится под ваш размер. Для М16–М24 минимум 4.
- Спросите про инструмент: какая сталь, сколько переточек закладывается, кто точит. Хорошая инструменталка — половина успеха.
- Проверьте, дает ли подрядчик входной контроль проволоки (сертификаты, твердость, микроструктура) или глотает все подряд.
- Просите образцы и протоколы испытаний: растяжение, твердость, седловина под головкой, резьба калибрами ПР/НЕ.
Частые вопросы
Можно ли высадить 20Х13 без отжига проката?
Нет, если только это не калиброванный прокат с гарантией sв не более 650 МПа и зернистым перлитом в структуре. Горячекатаный с прокатным нагревом или после волочения с большими обжатиями — почти гарантированные трещины на головке и поломанные пуансоны.
Сколько переходов ставить на болт М20?
Пять, и никак иначе. Четыре — только если у вас очень жесткий автомат и мягкая проволока после полного отжига, но стойкость инструмента все равно упадет процентов на сорок. На трех переходах вы либо не заполните шестигранник, либо превысите допустимую степень осадки за удар.
Можно ли резать резьбу на холодновысадочном болте из 20Х13?
Нет, для нагруженного крепежа это не сработает, потому что при нарезании перерезаются волокна, которые высадкой вытянуты вдоль стержня, а накат их, наоборот, упрочняет и сохраняет. Плюс 20Х13 склонна к задирам на резьбе при резании — метчик на М6 в этой стали — расходник, который будет жить одну-две тысячи отверстий.
Вместо заключения
Холодная высадка крепежа из 20Х13 — не магия, а дисциплина: правильный прокат, честная разбивка по переходам, нормальный инструмент и термообработка по графику. Наладите эти четыре вещи — автомат будет работать сутками без остановки, а лоток на фото будет наполняться болтами, а не браком.