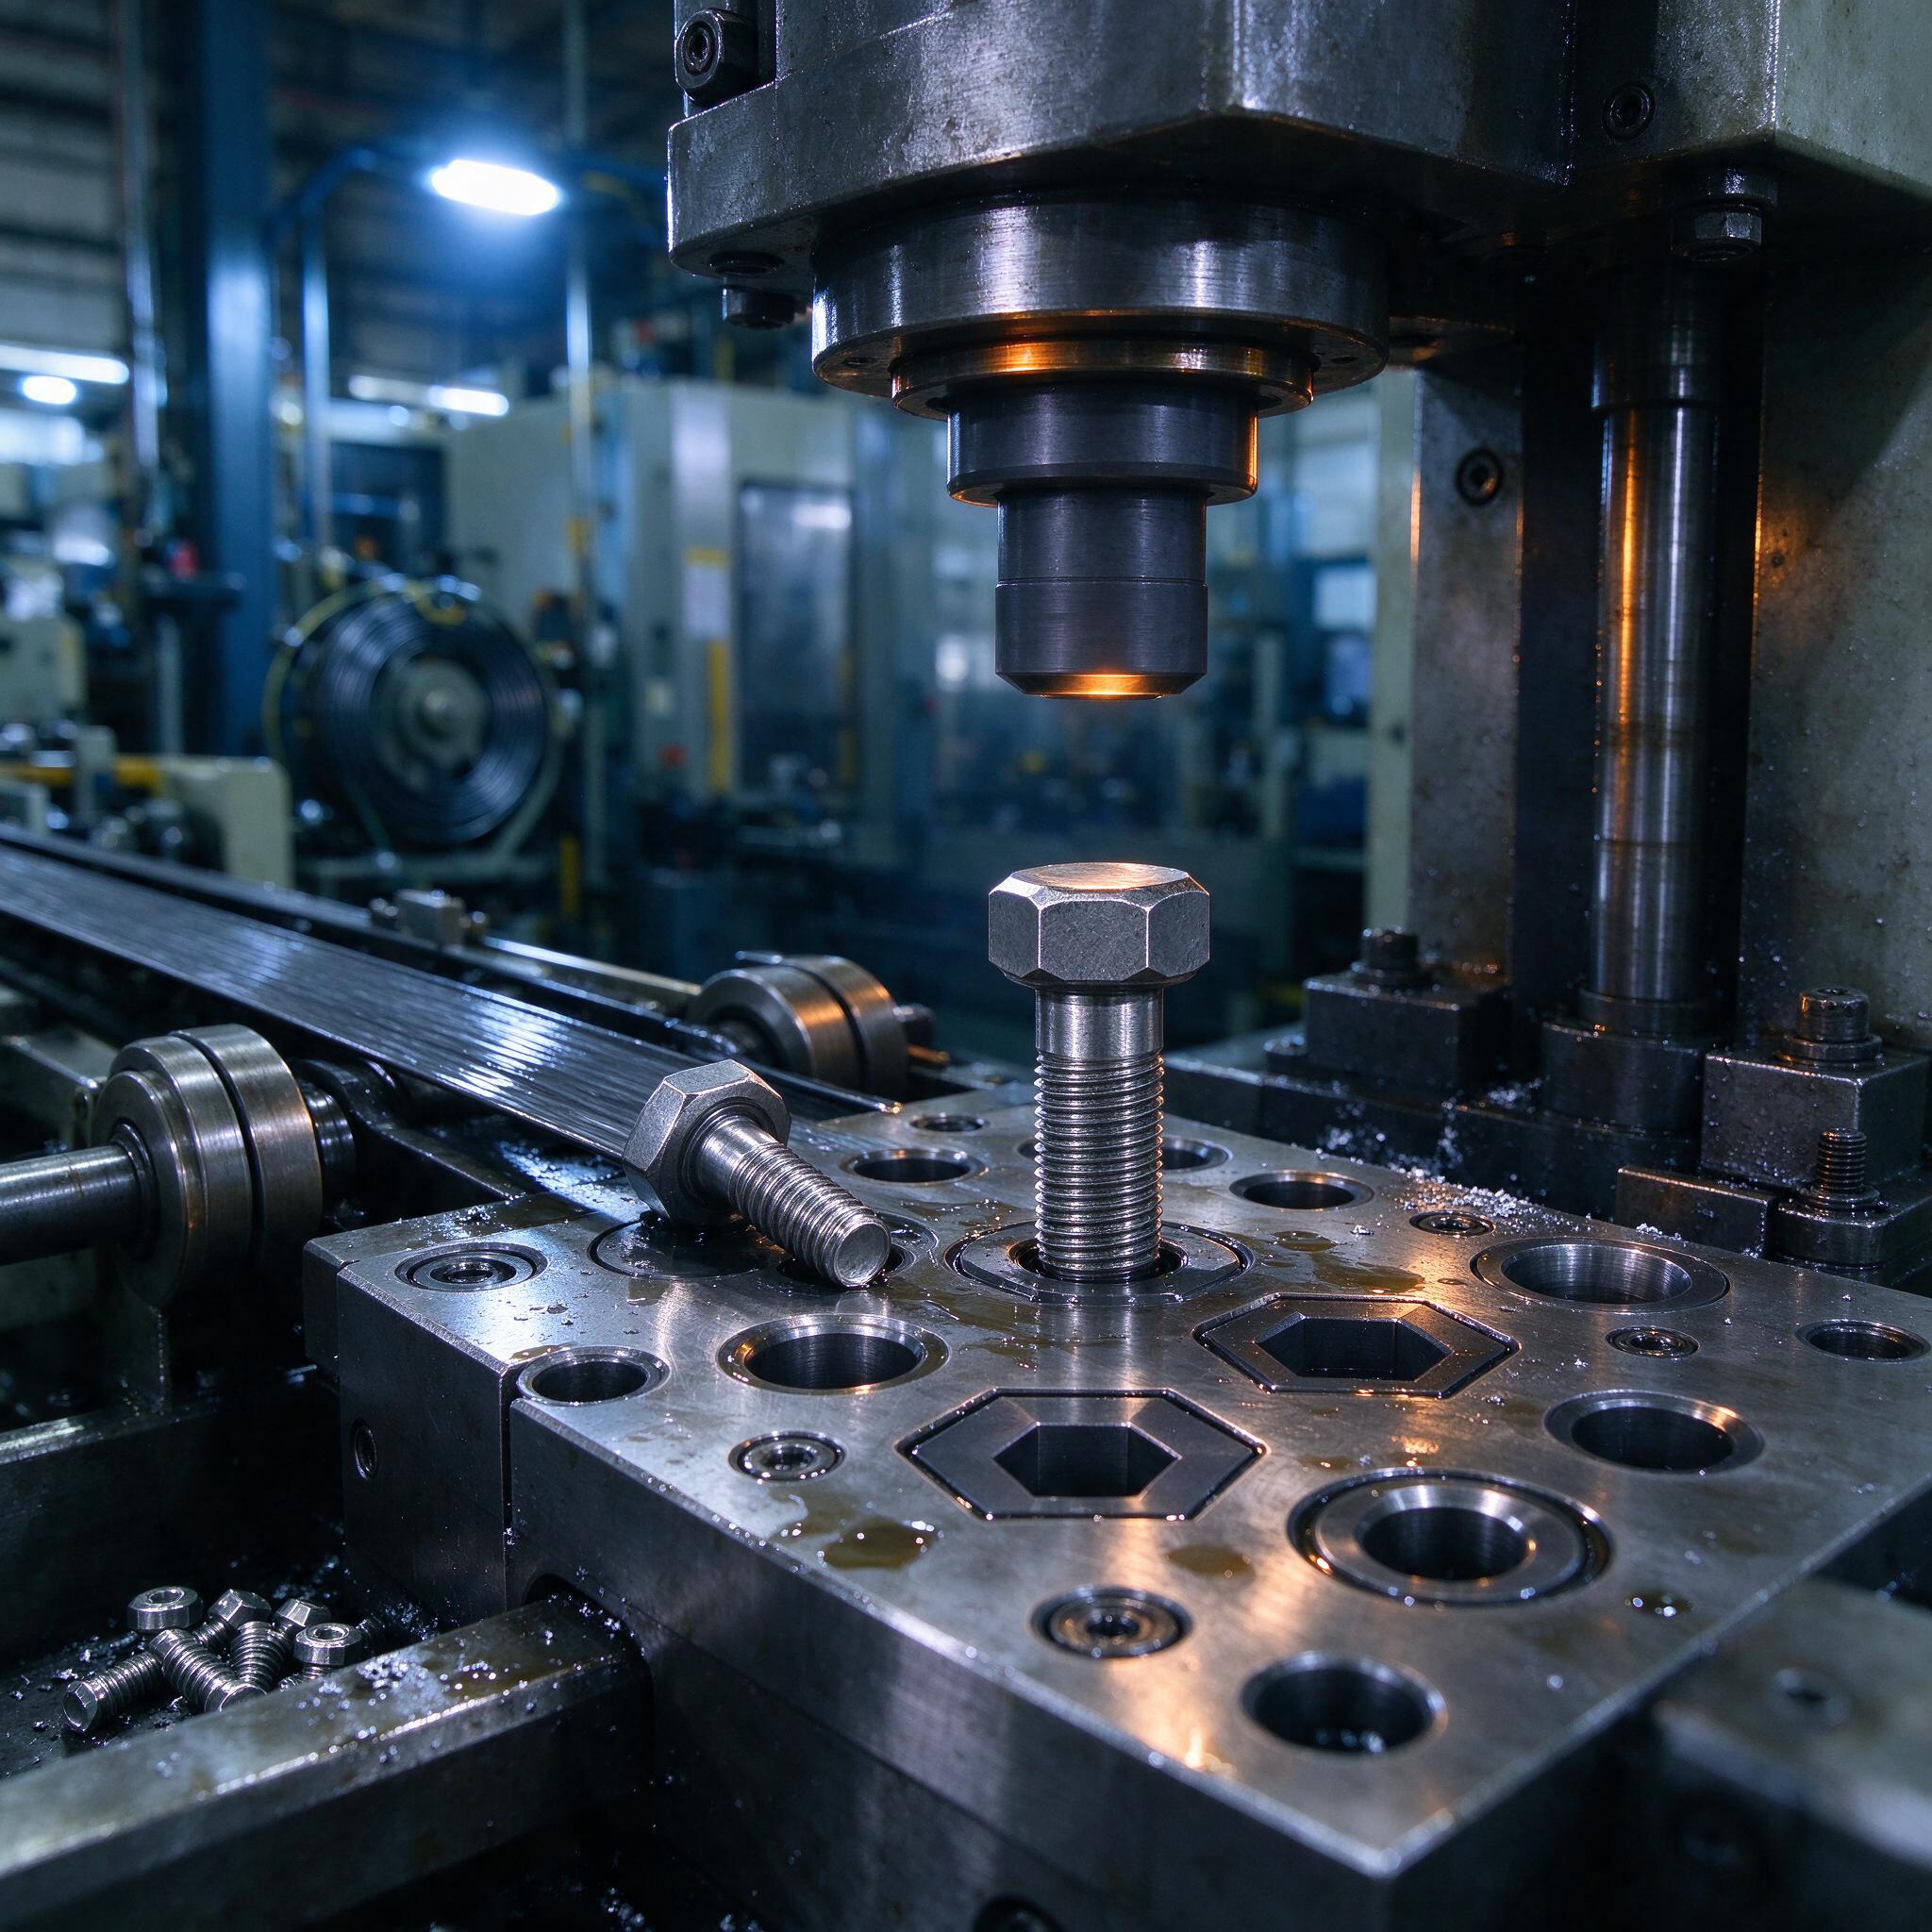
На фото — классическая картина с нашего участка: штамповый блок в масле и СОЖ, свежевыдавленный болт с шестигранной головкой стоит в матрице, рядом валяется готовый крепеж, сзади видна бухта калиброванной проволоки на разматывающем устройстве. Шпиндель ещё не остыл — на пуансоне виден жар от последнего удара. Именно про такой процесс — холодную объемную штамповку метизов на пресс-автоматах — и поговорим. Без маркетинга, по-рабочему.
Что такое холодная штамповка крепежа и почему она выгоднее токарки
Холодная объемная штамповка — это формирование головки болта, винта или заклепки из калиброванного прутка или проволоки пластическим деформированием без нагрева. Пресс-автомат (у нас стоят выkleпочные автоматы типа АА2618 и чешский «Северокурат» на 600 кН, плюс линии с усилием от 100 кН под мелочь типа М4–М6) рубит заготовку, высаживает головку за один-три перехода, при необходимости — выдавливает шестигранник или внутренний крест. Скорость — 60–150 ударов в минуту. Считайте сами: токарь сделает болт М10 за минуту-полторы, автомат — десятки штук за минуту. Металла под головку мы не «сливаем» в стружку, а переносим — отход при холодной штамповке крепежа 5–10% против 40–50% на резании.
Волокнистая структура металла после высадки сохраняется, повторяя контур головки — отсюда прочность на разрыв и срез выше, чем у точеного аналога. Класс прочности 8.8 и 10.9 на холодновысаженном крепеже берется стабильно, если проволока правильная.
Материал: с чего начинается брак
Проволока — это 80% успеха. Основные марки, с которыми мы работаем:
| Марка | Назначение | Особенности |
|---|---|---|
| Св08кп / 08кп | Заклепки, винты саморезы, класс 4.8 | Мягкая, отлично деформируется, но «мажется» на матрицах |
| 10кп, 20 | Болты класса 5.8–8.8 | Рабочая лошадка, оптимальный баланс |
| 35, 40Х | Крепеж 8.8–10.9 | Требует обязательной термички после высадки, жестче по допуску на радиус скругления |
| 12ХН3А | Ответственный крепеж, цементация | Дорогая, но без неё 10.9 на высадке не получить |
| А2 / 08Х18Н10 | Нержавеющий метиз | Наклеп сильный, матрицы «садятся» в 1,5–2 раза быстрее |
Диаметр заготовки берем на 0,1–0,3 мм меньше диаметра тела болта под накатку резьбы — накатка наклепывает и упрочняет впадины. Осевка проволоки — не более 0,02 мм на калибре, иначе в матрице начнет клинить.
Штамповая оснастка: где живут наши 20 микрон
Износ вырубных штампов и высадочных матриц — главный расходник. По нашим журналам учета, износ рабочих кромок вырубного инструмента на холодной штамповке метизов идет по 10–20 мкм на 100 000 ударов, в зависимости от марки стали и твердости заготовки. Дальше — либо перешлифовка, либо «ловим» заусенец и грата на отрубной матрице, и привет: сечка, облой по спилу, жалобы ОТК.
Основные материалы оснастки:
- Р6М5 — классика, HRC 60–62, дешево и сердито, но под нержавейку и 40Х живет недолго.
- Х12МФ, HRC 58–60 — на обрубные пуансоны и матрицы, стойкость выше в 1,5–2 раза.
- Твердые сплавы ВК8, ВК15 — на матрицы высадки при больших тиражах, стоит дорого, но на тираже от миллиона штук окупается.
- Порошковые стали типа ASP-23 — если заказчик требует чистую поверхность головки без «шелушения».
Твердость матриц держим 58–62 HRC, рабочий поясок полируем до Ra 0,2–0,4. Шероховатость на головке болта после высадки — Ra 1,6–3,2, шестигранник получается «четкий» при точном заполнении углов, недоштамповка по углам — признак либо износа, либо нехватки усилия.
Режимы и усилие: как не угробить станок
Усилие высадки считается от объема головки и предела текучести материала с учетом наклепа. Грубая ориентация: болт М6 — 100–150 кН, М8 — 200–300 кН, М10–М12 — 300–600 кН. Пресс-автомат должен иметь запас 25–30% от расчетного усилия — станок на пределе «не тянет»: недоштампованная головка, перегрев ползуна, клин в направляющих.
Смазка — отдельная песня. Проволока идет фосфатированная с мыльным покрытием или омедненная. Плюс подача масла в зону высадки. На фосфате с мылом матрицы живут в два раза дольше, чем на «голой» проволоке. Однажды закупщики притащили дешевый металл без покрытия «чтобы сэкономить» — за смену просели три матрицы, экономия вышла боком, ремонт и переналадка съели месячную премию участка.
Типичные ошибки — реальный случай
Летом поймали брак на партии болтов М10 из 40Х — микротрещины в головке, которые полезли при испытаниях на разрыв. Начали копать. Оказалось, мастер-наладчик выставил высадку в два удара вместо трех, чтобы погнать производительность. Общая степень деформации за первый удар ушла за 75%, а для 40Х без промежуточного отжига это смерть — металл рвется по волокнам. Двадцать тысяч болтов под нож. С тех пор у нас правило: переходы и степени деформации на каждой высадке прописаны в карте наладки, и самодеятельность по «ускорению процесса» пресекается на корню. Ещё частая беда — путают направление волокон при отрубке заготовки и размер конуса под головку: народ считает, что конус не важен, а именно он распределяет поток металла.
Как выбрать пресс-автомат: чек-лист
- Усилие с запасом. Расчетное +30%. Лучше 600 кН с недогрузкой, чем 400 кН на пределе.
- Число высадочных позиций. 2 позиции — простые заклепки и винты, 3–4 — болты с шестигранником и сложные фасонные головки.
- Система подачи и осевки проволоки. Смотрите на точность отрубки — торец должен быть чистым, без сечки.
- Доступность оснастки и сервиса. Экзотический станок без запчастей — источник простоя.
- Реальная скорость. Просите хронометраж под ваш типоразмер, а не паспортные цифры: паспорт и цех — разные вселенные.
FAQ
Можно ли штамповать на одном автомате и болты, и нержавеющий крепеж без переналадки?
Нет. Нержавейка дает наклеп в разы сильнее, требуется другой межпереходный отжиг, другая смазка и более стойкие матрицы. Пытаться «погнать как черную» — потеряете и качество, и оснастку.
Правда ли, что твердосплавные матрицы всегда выгоднее?
Нет. На малых тиражах и мелких типоразмерах они не окупятся, а при ударном характере нагружения на слабом автомате могут выкрошиться. Твердый сплав — это про миллионные тиражи и жесткую машину.
Нужна ли термическая обработка после холодной высадки?
Для классов 8.8 и выше — да, обязательно: закалка плюс отпуск. Мягкие марки типа 08кп на заклепки — нет, наклеп от высадки даже идет в плюс по прочности. Промежуточный отжиг между переходами нужен на легированных сталях при суммарной степени деформации свыше 60–70%.
Вместо заключения
Холодная объемная штамповка метизов — это дешевый крепеж при огромных тиражах, но экономия она дает только тем, кто следит за проволокой, смазкой и износом вырубного штампа. Пропустили 20 микрон износа — завтра вы дробите брак и платите за переналадку. Контролируйте процесс, и автомат отработает каждый рубль.