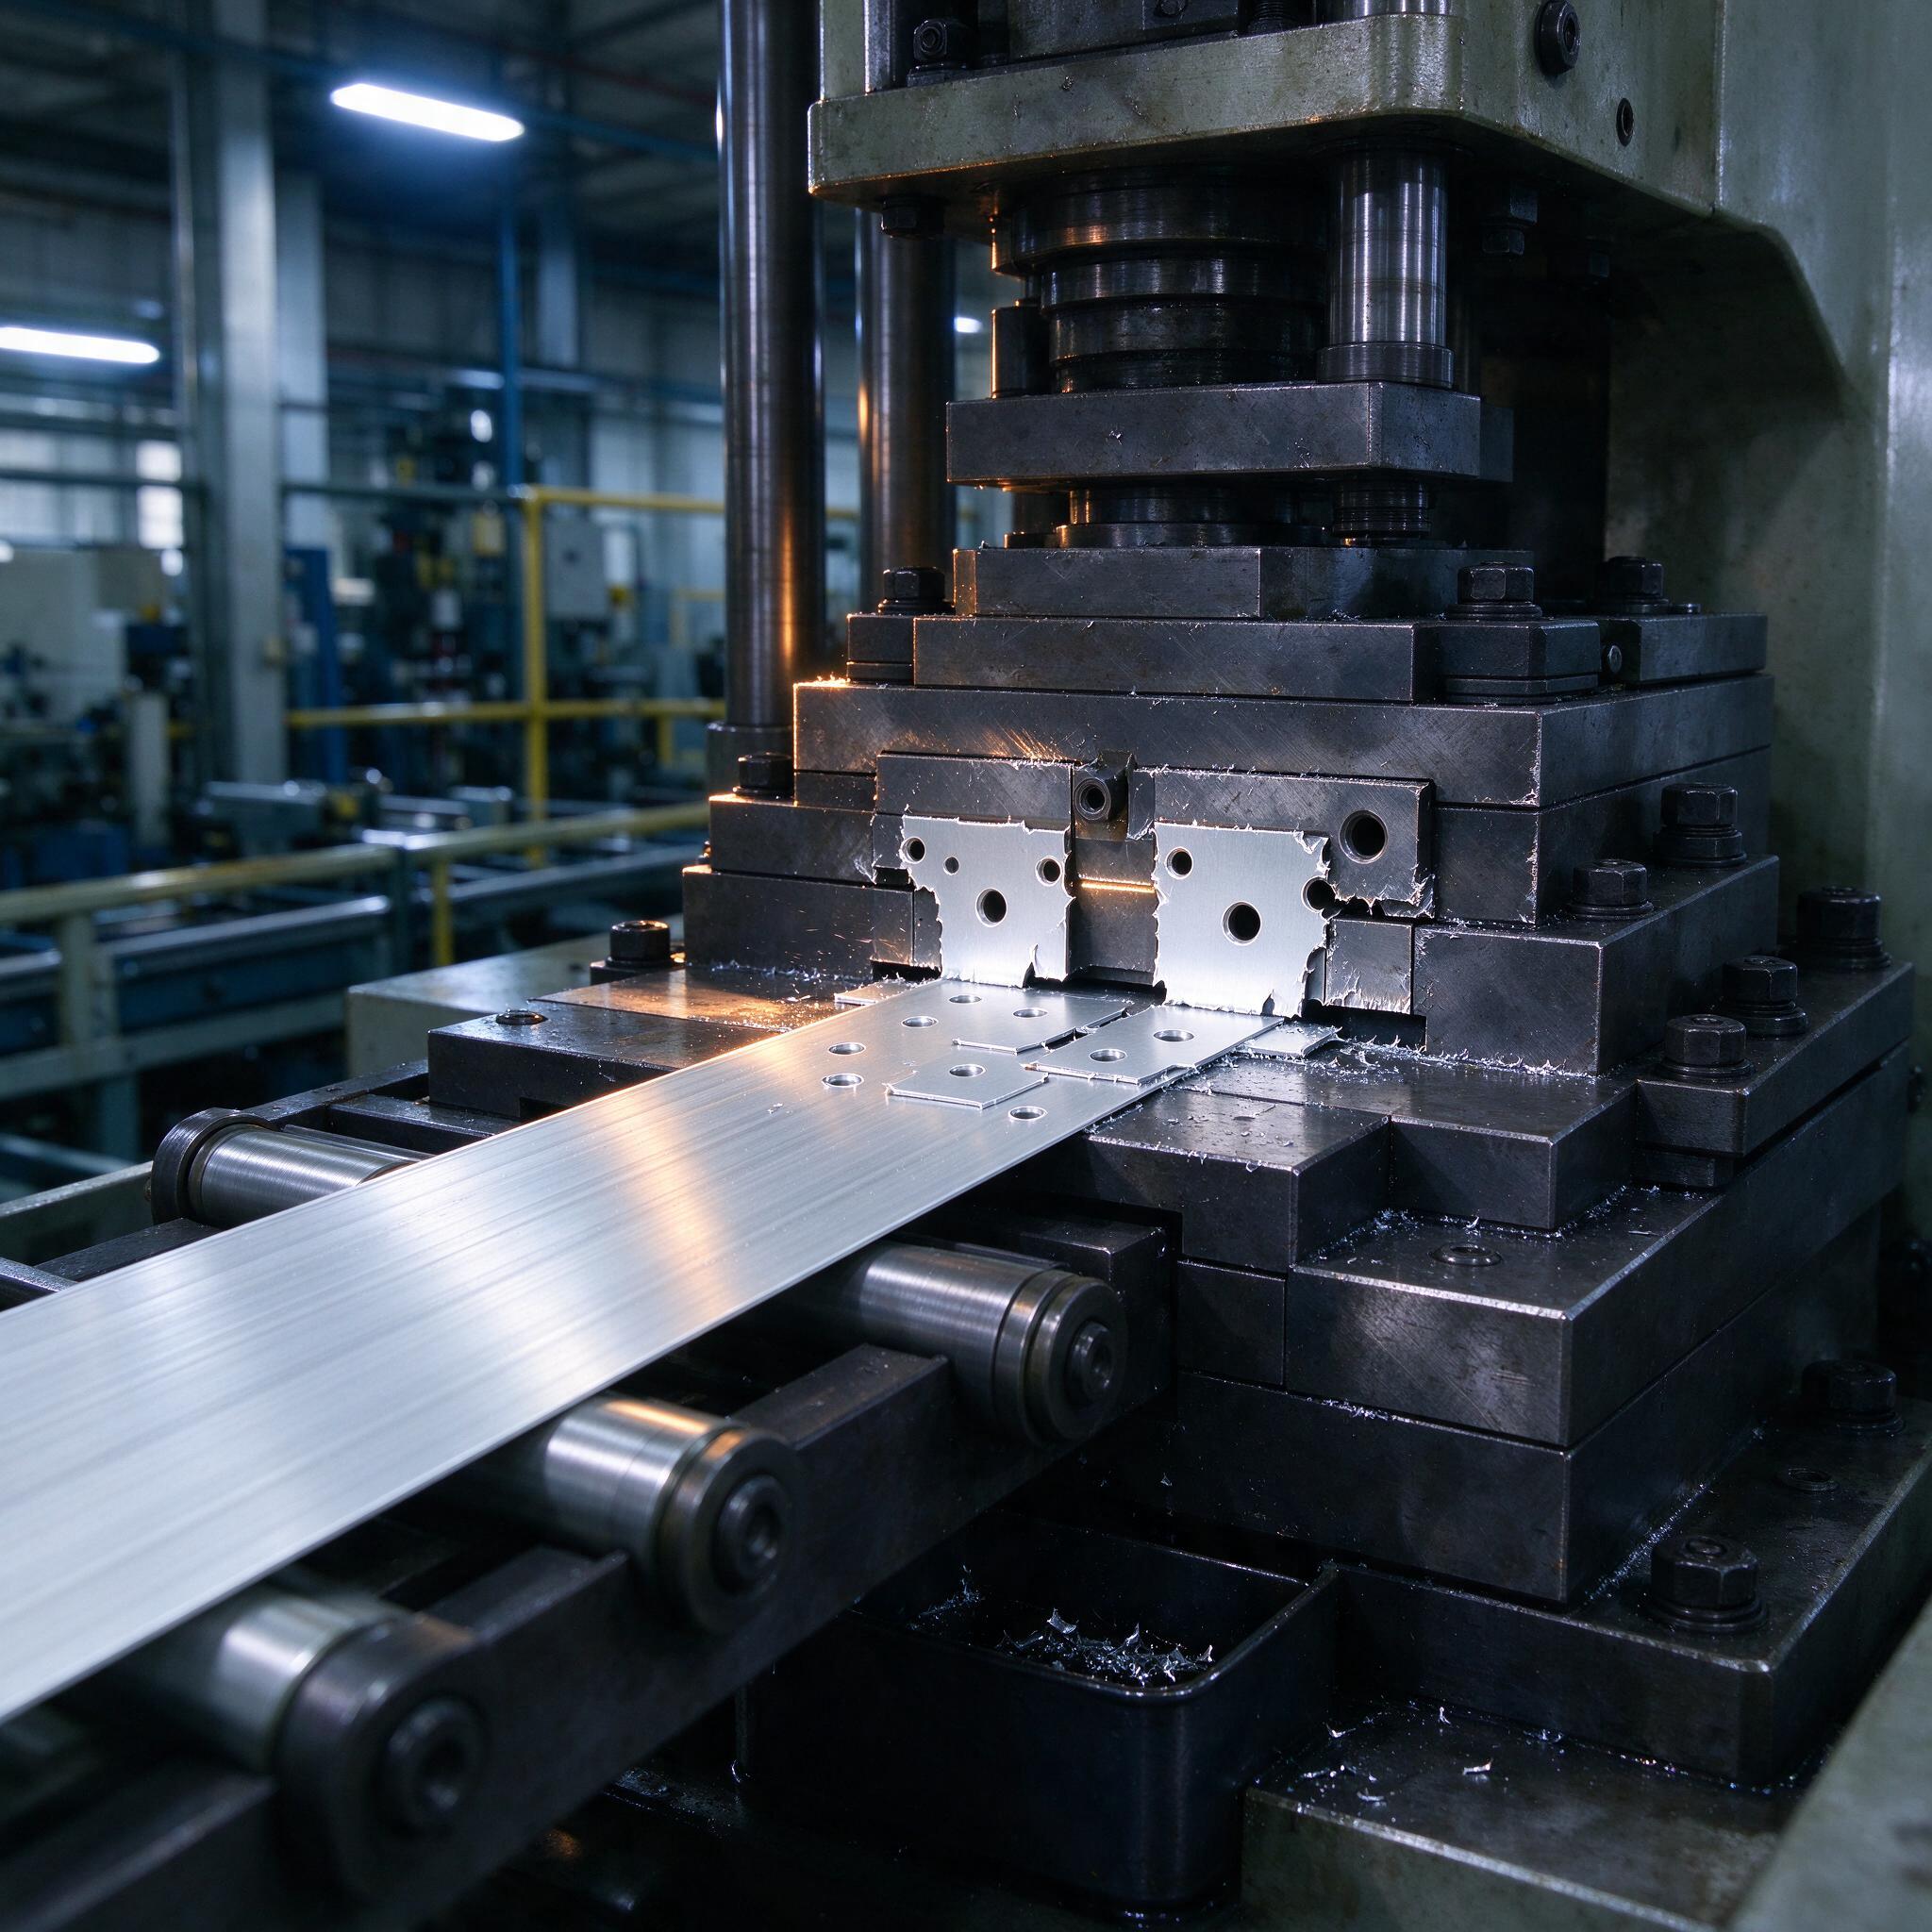
Зачем вообще городить огород с АМц на быстроходных прессах
На фото — классическая картина с нашего участка: быстроходный кривошипный пресс, в штамповом блоке матрица и пуансон, из зоны реза выходит полоса алюминиевого сплава АМц, а рядом на столе — свежевырубленные пластины с просечками. Вокруг штампа видны следы эмульсии и мелкая алюминиевая стружка-«паук», которую при вырубке мягких сплавов раскидывает по всему штамповому блоку. Освещение на участке — localized, светодиодные линейцы, иначе на блестящей полосе просто не видно начало трещины. В сосуде под штампом собирается СОЖ вместе с обрезью. Ровно так выглядит вырубка-пробивка на 200–400 ходов в минуту, и ровно здесь чаще всего и начинается брак.
АМц — сплав «простой», но коварный. Технически чистый алюминий с марганцем, мягкий, вязкий, и именно эта вязкость на высоких скоростях реза превращается в проблему: навал на режущую кромку, задиры на матрице, нагар из алюминия и масла в зазоре. Хочешь стабильную геометрию на 300 ход/мин — готовь штамп правильно и полосу правильно подавай.
Материал: что мы имеем в АМц
АМц (марганцовистый алюминий, близкий аналог 3xxx серии) идет к нам в основном в отожженном состоянии М — σв порядка 130–160 МПа, σ0,2 около 50–70 МПа, относительное удлинение 20–23%. Хорошо штампуется, но металл тягучий: при вырубке зона пластической деформации у режущей кромки широкая, и если зазор занизить «по стали», получаем блестящую, «полированную» поверхность среза с сильным навалом, а на пуансоне — налипание.
Полупродукт приходит в рулонах шириной от 40 до 400 мм, толщиной, которую мы здесь обсуждаем, — 0,5–2 мм. Ключевой момент: качество полосы. Растяжение по длине, серповидность выше 1,5 мм на метр на быстроходной подаче — гарантированные проблемы с направлением в штампе. Мы берем полосу с допуском по толщине не хуже h9 и требуем у металлотрейдера сертификат, а не «поверь на слово».
Зазор, режущие кромки и сталь Х12МФ: где выигрываем, где болит
Главный параметр вырубки — двусторонний зазор. Для АМц рабочий диапазон — 6–10% от толщины материала. На мягком отожженном АМц 1 мм мы ставим 0,06–0,08 мм суммарно; на толщине 2 мм — до 0,16 мм. Если зазор мал — растет усилие, навал, пуансон «подсаживает», появляется нагар. Если велик — выборка на срезе, заусенец до 0,1 мм и выше, каверна на матрице вылезает на детали.
| Толщина, мм | Зазор двусторонний, мм | Стойкость до переточки, тыс. ходов | Шероховатость среза Ra |
|---|---|---|---|
| 0,5 | 0,03–0,05 | 80–120 | 1,6–2,5 |
| 1,0 | 0,06–0,08 | 60–90 | 2,5–3,2 |
| 2,0 | 0,12–0,16 | 35–60 | 3,2–6,3 |
Штамповая оснастка — Х12МФ, закалка 58–60 HRC на пуансоне, 60–62 HRC на матрице. По опыту: для чистого АМц это оптимальный компромисс цена/стойкость. Да, для алюминия можно было бы взять ДИ или биметалл, но Х12МФ при правильной термообработке держит кромку десятки тысяч ходов. Критично: твердый хромирование или TiN покрытие на пуансоне. Хром 5–7 мкм у нас дает плюс 30–40% стойкости на навале. Без покрытия Х12МФ на АМц быстро «зарастает» — алюминий сваривается с кромкой, и через 20–30 тысяч ходов матрица начинает рвать деталь.
Режущие кромки матрицы после переточки проверяем на биение и на отсутствие микротрещин — Х12МФ склонна к шлифовочным прижогам, а прижог = зарождение трещины = скол кромки на 150-м ходу. Шлифуем с обильной СОЖ, круг на керамике, режимы щадящие, и обязательно доводим кромку алмазной пастой до Ra 0,4. «Поймать зарез» на чистом алюминии — самое обидное: вроде все ровно, а деталь рвется по кромке на сотом-двухсотом ходе.
Подача полосы 0,5–2 мм: где теряется точность
На быстроходном прессе 200–400 ход/мин подача полосы — это отдельная война. Роликовая подача с шаговым приводом, шаг до 200 мм, время подачи — доли секунды. Полоса 0,5 мм «слышна» по-другому, чем 2 мм: она упругая, гуляет по ширине, у нее маленькая жесткость, и на подаче она не успевает «успокоиться».
- Скорость подачи — не более 30–40 м/мин на толщине 0,5 мм. Быстрее — полоса тянется в роликах, шаг «плывет» на ±0,1 мм, и на просечках начинается невыдержанное межцентровое.
- Прижим/рольганги — ролики обязательно с проточкой под ширину, иначе серповидная полоса уводится в сторону, и по краю полосы пуансон начинает бить по матрице. Один раз мы так поймали заклинивание — шиберная направляющая Х12МФ заклинила в блоке, станок не тянул, пришлось разбирать весь штамп.
- Смазка. На вырубке АМц с двух сторон полоса проходит через масленку — мы льем маловязкое масло с эпиламом, 3–5 г/мин. Это не СОЖ в классическом понимании (она нужна при вытяжке), но без смазки на 300 ход/мин алюминий просто наваривается на кромку.
- На толщине 0,5 мм полосу ведем с противоизгибом — иначе после вырубки она «винтом», а при автоматической выгрузке деталей из штампа все это ломается и забивает окно матрицы.
Наши настройки для типового штампа последовательного действия: полоса 1 мм, шаг 80 мм, 320 ход/мин, скорость подачи ~25 м/мин, усилие вырубки порядка 25–30 кН на контур, плюс 10% на пробивку отверстий. Счетчик ходов на прессе и датчик контроля полосы обязательны — двойная подача ловится фотодатчиком за доли секунды до удара.
Оборудование: что реально работает
Прессы мы используем двух типов. Для толстых полос и крупных контуров — кривошипные С-образные с усилием 40–63 тс (например, аналог серии КД213, старая добрая двойная кривошипная). Для мелких деталей на тонкой полосе — прессы-автоматы 25–40 тс, валкового типа, где 300–400 ход/мин держатся стабильно. Ключевые требования к машине: жесткая станина, малый вылет ползуна, наличие валковой подачи с точностью ±0,05 мм, и обязательно противовес/балансир ползуна — иначе на 300 ход/мин машина сама себя убивает вибрацией.
Однажды на участке мы поймали брак из-за того, что оператор-новичок выставил шаг подачи «на глаз», без прогонки первых метров. Полоса серповидила на 2 мм/м, ролики не центровали, и через 3000 ходов по партии в 40 тысяч деталей заказчик забраковал межцентровое расстояние на 8 из 100 деталей. С тех пор у нас железное правило: после смены рулона — прогон первых 5–10 м полосы на пониженной скорости с контролем первой и последней детали от рулона. Лично меряем штангенциркулем и микроскопом.
Как выбрать подрядчика/станок для вырубки АМц
- Точность подачи. Просите протокол испытаний валковой подачи: ±0,05 мм на шаге. Меньше — не берите, это маркетинг.
- Жесткость и балансировка. Уточняйте максимальную частоту ходов с реальной штамповой высотой, а не «паспортную». Прессы, которые «звенят» на 200 ход/мин, на 350 не продержатся смену.
- Тип привода подачи и контроль полосы. Фотодатчик, контроль двойной подачи, авария по обрыву полосы — минимум, без этого НЕ работаем.
- Оснастка. Подрядчик должен уметь делать штампы из Х12МФ с хромированием или покрытием, давать протокол термообработки и ведомость переточек.
- Подход к контролю. Норма: контроль первых деталей от рулона, периодический контроль заусенца и выборки на срезе каждые 30–60 минут. Если подрядчик «меряем партию в конце» — уходите.
Типичные ошибки — реальный кейс
Классический случай из жизни. Пришли нам полосы АМц толщиной 1,5 мм от нового поставщика, сертификат был, «всё по ГОСТ». Пуансоны на 0,16 мм зазоре начали совать деталь с заусенцем 0,12 мм — деталь просто не вырубалась до конца, оставался перемычка 0,1 мм и рвалась при выгрузке. Разобрались: поставщик варил полосу с локальным утолщением до 1,62 мм в пределах допуска «±0,12 мм». Т.е. формально в поле допуска, фактически — за пределами расчетного зазора. По опыту, мастера часто путают «допуск на толщину» и «реальный зазор в штампе»: зазор надо ставить по максимальному фактическому значению толщины полосы с минусом, а не по номиналу. С тех пор на каждый входящий рулон меряем толщину в 10 точках по длине микрометром, и только потом запускаем штамп.
Вторая боль — матрицы после переточки «не живут». Причина банальная: перетачивали всухую, прижог на кромке, скол на 20-м ходу. Теперь переточка только с СОЖ, только с последующей доводкой. Экономия 20 минут на переточке стоит партии брака и смены простоя.
FAQ
Можно ли на быстроходном прессе вырубать АМц 2 мм без смазки?
Нет, это не сработает, потому что чистый алюминий на вязком резе наваривается на режущую кромку уже после первых сотен ходов: навал растет, зазор фактически исчезает, усилие скачет, и к 5–10 тысячам ходов матрица начинает рвать деталь. Без смазки максимум — до 50 ход/мин и мелкие контуры.
Лучше ли заменить Х12МФ на быстрорез или твердый сплав для АМц?
Для серийности до полумиллиона деталей в месяц — нет, это неоправданно. Быстрорез (Р6М5) на вырубке мягкого алюминия живет хуже, Х12МФ с хромом дает ту же стойкость дешевле. Твердый сплав имеет смысл только при миллионных тиражах и толщине до 1 мм, и то в составных матрицах, потому что целиковая матрица из твердого сплава — это дорого и трещины при монтаже.
Какой пресс выбрать — 200 или 400 ход/мин?
Смотри не на число ходов, а на контур детали. 400 ход/мин — это мелкие детали с контуром до 100 мм и толщиной до 1 мм. Для 1,5–2 мм полосы с крупным периметром 300+ ход/мин — прямой путь к перегреву кромки, навалу и браку. Наш оптимум на АМц 1–1,5 мм — 250–320 ход/мин со стабильной подачей и смазкой.
Вместо заключения
Вырубка АМц на быстроходных прессах — не ракетостроение, но требует дисциплины: правильный зазор по фактической толщине, Х12МФ с покрытием, ровная полоса, смазка в зоне реза, контроль первых деталей. Все это скучные вещи, но именно из них складывается та самая стабильность, когда пресс молотит 300 ходов в минуту всю смену, а ОТК не находит ни одной детали с заусенцем. Мы это прошли. Работает.