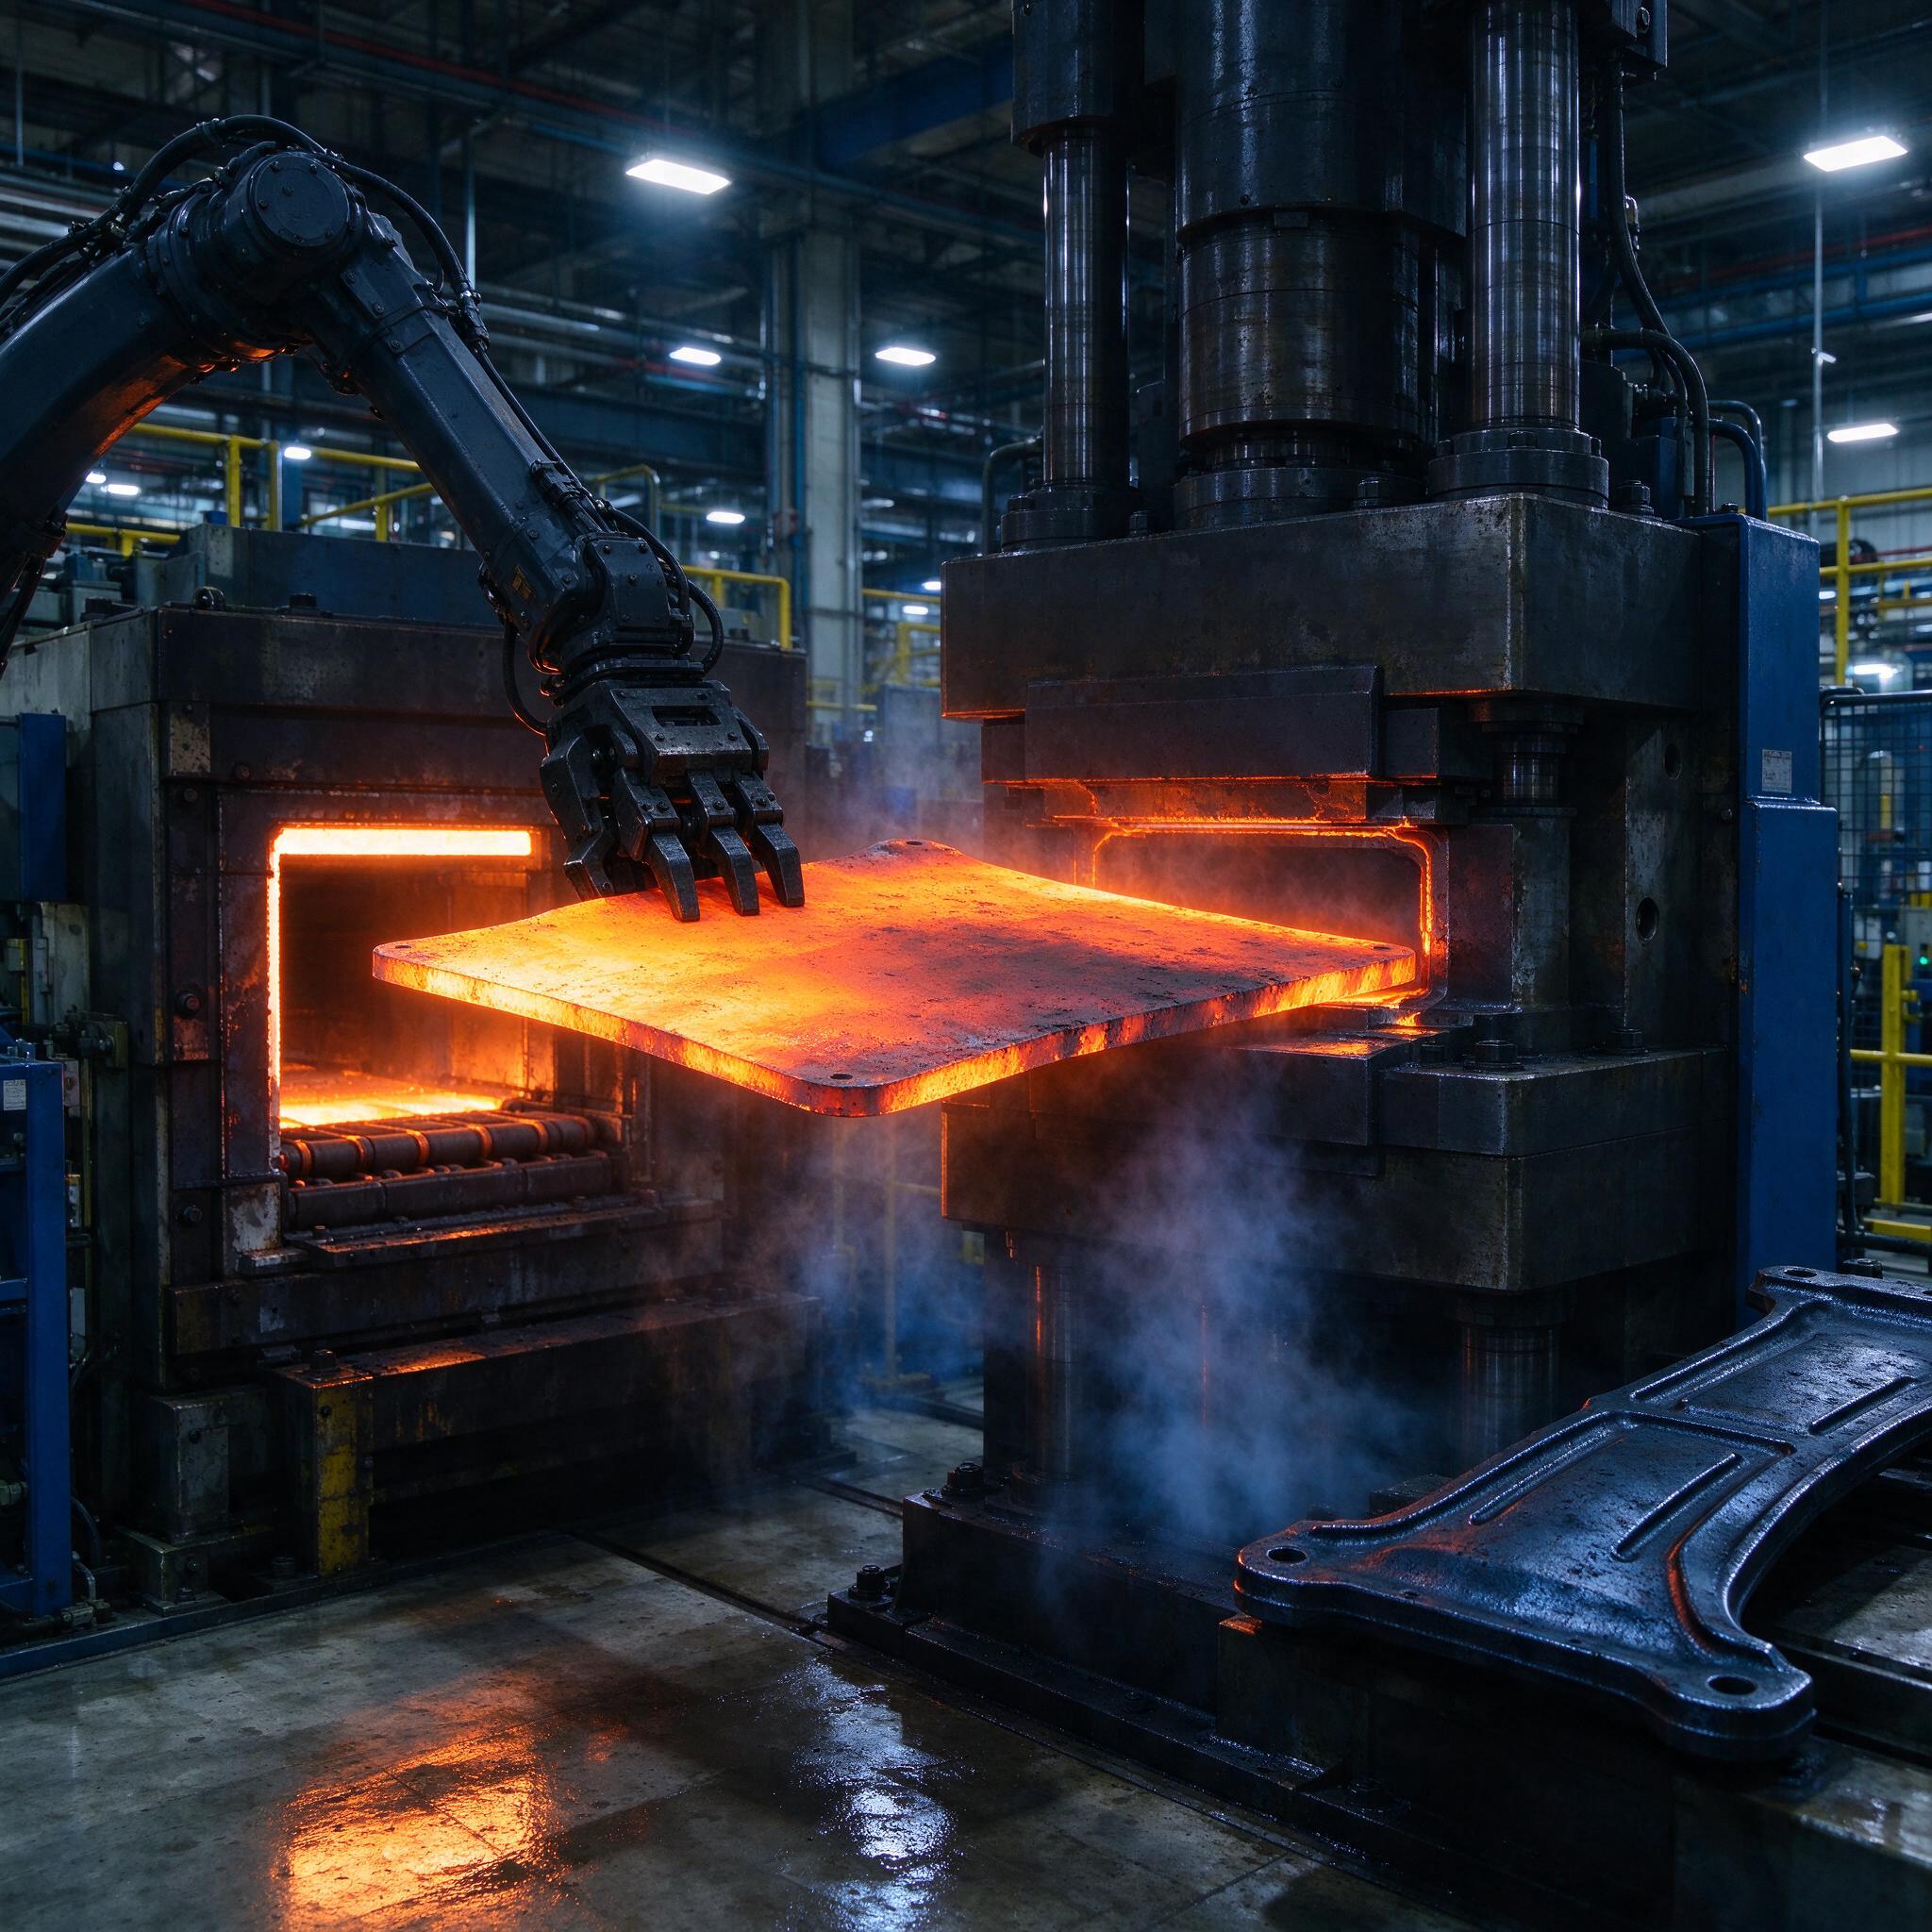
Цех мёртво молчит, робот-манипулятор висит над раскрытым штампом, а мы смотрим на заготовку, которая вместо положенных 1400 HV показывает на твердомере 380. Знакомо? Тогда сегодня поговорим про горячую листовую штамповку стали 22MnB5 — о том, почему закалка в штампе не прощает ни одной минуты задержки и как не угробить партию бортовых усилителей.
Что такое горячая штамповка и зачем она вообще нужна
Классическая холодная листовая штамповка высокопрочных сталей упирается в стену: пружинение заготовки такое, что деталь после снятия со штампа «уходит» на полтора-два миллиметра от номинала, а усилие пресса переваливает за разумные пределы. Горячее прессование решает проблему радикально. Лист 22MnB5 (аналоги — 22MnCrB5, у SSAB это Docol 1500 Boron) нагреваем до аустенитизации 900–950 °C, за 3–5 минут рубим заготовку в штампе прессом усилием 800–1000 тонн и одновременно закаливаем водой, которая циркулирует по каналам в пуансоне и матрице. Охлаждение должно идти со скоростью не ниже 27 °C/с — только тогда марганец и бор обеспечивают полную мартенситную структуру и предел прочности порядка 1500 МПа. Деталь выходит из штампа уже с геометрией «как по чертежу», без пружинения, потому что формовка идёт в аустенитном состоянии, где металл пластичен как пластилин.
Термография процесса: от печи до штампа за 8 секунд
Цикл выглядит так. Заготовка лежит в роликовой печи (у нас Schuler с защитной атмосферой, но многие работают и в проходных электрических). Аустенитизация при 930 °C, выдержка 4–6 минут — бор успевает раствориться в аустените. Дальше робот снимает заготовку захватами, и вот тут начинается самое интересное: от печи до штампа должно пройти не более 8–10 секунд. На нашем участке это расстояние — примерно 3 метра, и каждый метр наработки — это потеря 30–40 °C. Если заготовка остыла ниже 850 °C до начала прессования, феррит начинает выделяться по границам зёрен, и всё, закалка не пройдёт до конца. Твердость 1500 МПа вы не получите, получите 800–900 и мягкую зону, которая при краш-тесте сминается не там, где задумано конструктором.
- Температура нагрева: 900–950 °C (оптимум 930 °C)
- Время переноса: не более 8–10 секунд
- Скорость охлаждения в штампе: не менее 27 °C/с
- Давление смыкания: 25–30 МПа по фланцу (иначе деталь «вывернет»)
- Время выдержки под прессом: 10–15 секунд, до отпуска заготовки ниже 200 °C
По фото выше видно, как это выглядит на практике: робот держит раскалённую докрасна заготовку прямо над штампом гидравлического пресса, из вентиляции штампа валит пар — это вода из охлаждающих каналов отбирает тепло у металла. Слева печь с выдвижным подом, справа на столе лежит готовая деталь — боковой лонжерон с характерной тёмной оксидной плёнкой. Обратите внимание: заготовка ровная, без прогибов. Если бы робот вёз её с провисанием, по кромке уже пошла бы неравномерная закалка.
Покрытие или без? Разбираем Al-Si и голый прокат
| Параметр | 22MnB5 с покрытием Al-Si (AS150) | Голый 22MnB5 |
|---|---|---|
| Окалина после нагрева | Практически нет, слой Al-Si плавится при 600 °C и защищает | Требуется удаление дробеструем или травлением |
| Коррозионная стойкость | Высокая, детали можно ставить без катафорезного грунта | Обязательно полное окрашивание |
| Стойкость штампа | Ниже — алюминий въедается в поверхность, нужны покрытия CrN | Выше, при хорошей смазке штамп ходит 150–200 тыс. циклов |
| Цена листа | На 15–20 % дороже | Дешевле, но добавляются операции очистки |
Мы работаем в основном с Al-Si покрытием — заказчик из автопрома требует коррозионку без дополнительной окраски. Но есть нюанс: алюминиевый слой при 930 °C становится липким, как варенье, и если штамп не покрыт или не отполирован, наросший слой начинают «тянуть» поверхность детали, появляются задиры и отслоение покрытия. Раз в 20 тысяч циклов штамп уходит на полировку.
Типичные ошибки: история о том, как мы «поймали зарез» из-за термопары
Однажды на участке мы три дня выпускали брак, не понимая, в чём дело. Детали — усилители стойки — шли с твердостью на 25 % ниже нормы, причём неравномерно: одна половина заготовки нормальная, вторая мягкая. Сначала грешили на штамп, перекачали воду, поменяли насосы — ничего. Потом один из мастеров обратил внимание, что показания пирометра в печи вроде нормальные, а реальная температура заготовки занижена. Вскрыли печь: одна из термопар «врала» на 80 °C — ушла дрейфом после планового ремонта. Реальная температура аустенитизации была 850, а не 930 °C. Бор не растворился полностью, мартенситная структура не сформировалась в полной мере. С тех пор у нас правило: контроль температуры заготовки — не по печным датчикам, а бесконтактным пирометром прямо на переносе, с записью в журнал каждого цикла. Термопары калибруем раз в месяц, а не «когда вспомним».
По опыту, мастера часто путают две вещи: считают, что если деталь вышла из штампа твёрдой, значит всё хорошо. Нет. Твердость в центре может быть 450 HV, а по кромке — 320, если фланец прижимался неровно и где-то не было контакта с охлаждаемой поверхностью. Локальные «мягкие» зоны при ударе складываются как гармошка, и никто об этом не узнает, пока авто не приедет на краш-тест. Поэтому на нашем участке контроль твердости — минимум в пяти точках каждой 50-й детали, плюс периодические металлографические срезы.
Как выбрать пресс и штамп для горячего прессования: чек-лист
- Усилие пресса. Считайте минимум 800 тонн для деталей размером с полметра. Меньше — не продавите фланец, будет гулять толеранс по формовке.
- Система охлаждения штампа. Каналы должны обеспечивать проток не менее 40 л/мин на секцию с давлением 4–6 бар. Спрашивайте у поставщика штампа расчёт теплоотвода, а не просто «там дырки есть».
- Скорость смыкания. Пресс должен доходить до нижней точки за 3–5 секунд. Если смыкание медленнее — заготовка остынет ниже 800 °C до начала формовки.
- Оснастка. Материал штампа — Х12МФ или инструментальные стали с нитридным/CrN покрытием. Голая сталь 5ХНМ на Al-Si покрытии живёт втрое меньше.
- Автоматизация переноса. Робот с жестким контролем времени переноса и обратной связью по позиции. Ручной перенос категорически не проходит — рука дрогнула, и партия в брак.
FAQ: частые вопросы с производства
Можно ли использовать 22MnB5 для мелкосерийки, например 500 деталей в месяц?
Нет, это не сработает экономически. Штамп с охлаждающими каналами — это от 4 до 8 млн рублей, и при мелкой серии он никогда не окупится. Для малых серий берите готовые катаные усилители или детали из холоднокатаного DP1000 с последующей лазерной резкой, там оснастка в разы дешевле.
Можно ли обойтись без печи, индукционным нагревом?
Да, для прямых заготовок это работает — индукция даёт быстрый нагрев за 30–60 секунд, меньше окалины, меньше энергозатрат. Но для сложных деталей с глубокими вытяжками индукция не годится: неравномерный прогрев по площади, и разница температур по заготовке доходит до 100 °C. Получите неравномерную твердость по детали — а это брак.
Что делать, если твердость после закалки ниже нормы — можно ли деталь «дожечь» в печи?
Нет, это не сработает, потому что структура уже сформировалась. Если закалка прошла некачественно и в структуре есть феррит, повторный нагрев с повторной закалкой в штампе невозможен — деталь уже сформована, и повторная аустенитизация приведёт к короблению и обезуглероживанию. Брак уходит на переплав, тут никакие «дожигания» не помогут.
Вместо заключения
Горячая листовая штамповка 22MnB5 — технология жёсткая, не прощающая полумер, но она стоит того. Усилие 1500 МПа при малой массе детали, готовая геометрия без рихтовки, стабильное пружинение около нуля. Мы на своём участке прошли путь от постоянного брака до 99,2 % годных — не благодаря волшебству, а благодаря дисциплине в контроле каждой секунды цикла. Следите за температурой, за временем переноса, за чистотой штампа — и сталь отработает на вас.