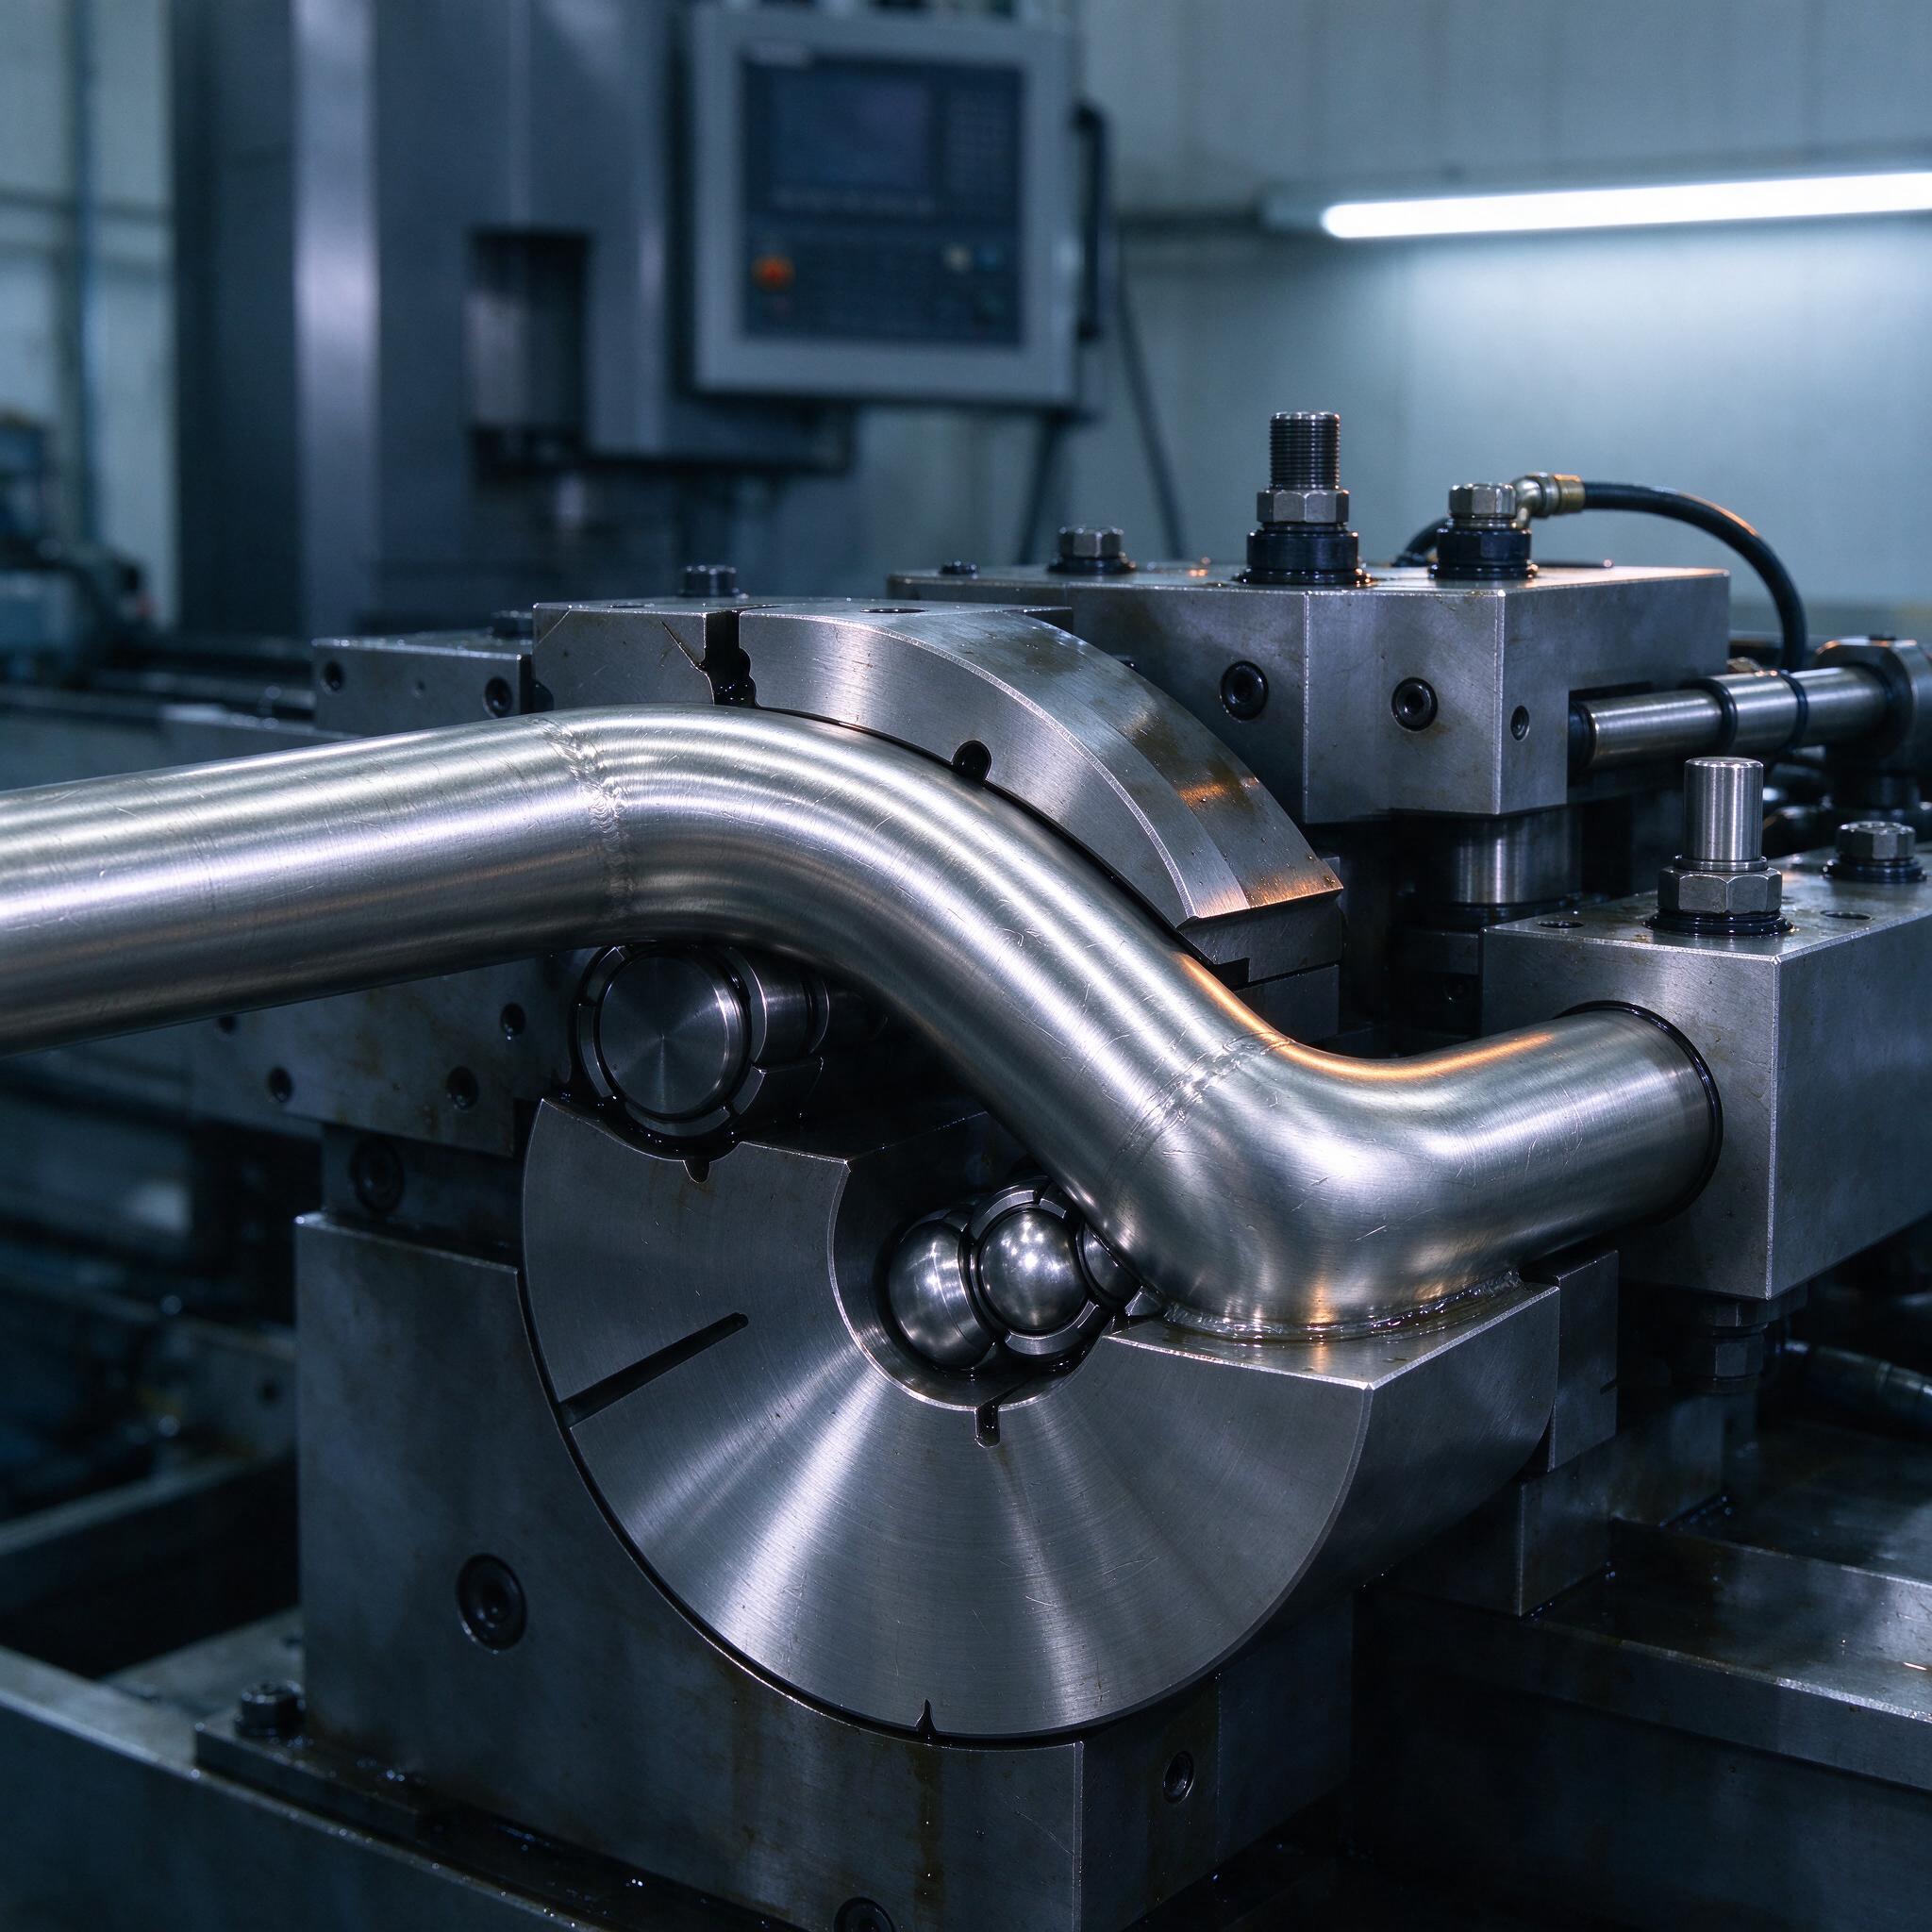
На фото — классическая картина с нашего участка: гибкая нержавейки на станке с ЧПУ, блестящая труба выходит из ручья гибочного ролика, видна полированная гибочная колодка, дорн с шаровыми сегментами внутри зоны гиба и следы эмульсии на станине. Именно в этот момент труба либо получается, либо уходит в брак. Гофр на внутреннем радиусе, овальность на выходе, «волна» на прямом участке — и партия на выброс. За 20 лет мы перепробовали десятки комбинаций дорнов, оправок, смазок и режимов, и я постараюсь вылить весь этот опыт на бумагу. Поговорим про минимальный радиус 1,5D, борьбу с гофрами и овальностью, правильный подбор дорна для нержавеющих труб от 10 до 60 мм.
Почему именно 1,5D — это граница дозволенного
Минимальный радиус гиба — вещь не абстрактная. Для трубы под гибку с дорном практический минимум — 1,5 наружных диаметра. Без дорна честно не получится меньше 2,5–3D, а на тонкостенке и того хуже. Нержавейка аустенитного класса (12Х18Н10Т, AISI 304, 321) при гибке сильно упрочняется: если на первом гибе вы зашли на 1,5D, то на втором гибе той же трубы в другую сторону материал уже «звенит» и может дать трещину по наружной образующей. Мы это выяснили еще в 2015-м, когда гнули рамки для пищевого оборудования из 38-мм трубы со стенкой 1,5 мм — партия на 200 штук ушла в брак именно на вторых гибах.
Коротко по зависимости радиуса от геометрии:
- Стенка ≥ 10% от диаметра (например, 25×2,5) — можно жать 1,5D без особых танцев с бубном.
- Стенка 1,5–2 мм на диаметре 30–50 мм — 1,5D только с дорном и противозавальной оправкой, иначе пойдет гофра.
- Стенка менее 1 мм — ниже 2D не лезем, даже дорн не спасет, будет «каверна» на внутреннем радиусе.
Дорны и оправки: что, когда и зачем
Дорн — главный инструмент в этой войне. Он держит трубу в зоне гиба изнутри, не дает стенке провалиться и не дает гофре вылезти. Но не всякий дорн одинаково полезен. По опыту, мастера часто путают, какой тип куда ставить. Разница принципиальная:
| Тип дорна | Когда применяем | На что смотреть |
|---|---|---|
| Жесткий (цилиндрический, без шарниров) | Толстостенка, радиус ≥ 2D, диаметры до 25 мм | Дешевый и простой, но на 1,5D уже не тянет |
| Одношарнирный (single ball) | Труба 10–30 мм, радиус 1,5–2D, стенка от 2 мм | Дорн выдвигаем на 1–3 мм за линию пересечения осей |
| Многошарнирный (multi-ball, 2–4 шара) | Тонкостенка 20–60 мм, жесткие радиусы 1,5D, длинные гибы | Обязателен противозавальный рабочий элемент, смазка — только специальная для нержавейки |
| Линейная оправка с плавающей головкой | Максимально тонкая стенка, овальность ≤ 5% | Дорого, требует точной настройки, но овальность держит в 2–3% |
Противозавальная опора (wiper die) — отдельная песня. Без нее на 1,5D на тонкостенной нержавейке вы 100% поймаете «волну» на внутреннем радиусе — это та самая гофра, которая портит внешний вид и работает концентратором напряжений. Материал самой опоры — обычно алюминиевая бронза, чтобы не задирать нержавейку. Зазор между опорой и трубой держим в районе 0,05–0,1 мм, не больше. Если зазор больше — появится волна. Если меньше — задиры и обрыв дорна.
Важно про смазку. На нержавейке мы используем либо специальные пасты на основе хлорпарафинов для гибки нержавейки, либо густую консистентную с дисульфидом молибдена. Обычная эмульсия, которой поливаем на фрезерке, тут не работает — задиры гарантированы.
Овальность: как поймать и как удержать в допуске
Овальность — это когда сечение трубы на выходе из гиба превращается из круга в эллипс. Допуск по большинству чертежей — 5–8%, для трубопроводов высокого давления — не более 5%. Замер простой: штангенциркулем по двум взаимно перпендикулярным осям, максимум минус минимум, делить на номинальный диаметр.
Что помогает:
- Дорн с достаточным количеством шаров — чтобы вся зона пластической деформации была изнутри подперта.
- Правильное опережение дорна. Мало выдвинуть — будет гофра, много — порвет наружную стенку. Опережение подбираем опытно, обычно 0,5–2 мм в зависимости от радиуса.
- Давление прижимного ролика. Слишком сильный прижим сплющивает трубу, слишком слабый — она уходит с ручья. Регулируем, начиная с минимума и поднимая до стабильной геометрии.
- Скорость гиба. На нержавейке не гоним: 10–15°/сек. Быстрее — материал не успевает течь, рвется наружная стенка и растет овальность.
Типичные ошибки: реальный случай
Однажды на участке мы поймали брак, который неделю искали всем цехом. Гнули 45-мм нержавейку 12Х18Н10Т со стенкой 2 мм на радиусе 1,5D. Овальность в допуске, гофры нет, но труба лопалась по наружному радиусу — стабильно, на 8-м–10-м гибе из 15. Все обвиняли металл — мол, плавка плохая. А оказалось, что наладчик поставил дорн с шарами от другой оснастки, и опережение дорна было на 4 мм больше нужного. Труба не гнулась, а растягивалась на наружной стенке, упрочнялась и рвалась. Поставили правильный дорн с опережением 1,5 мм — и брак ушел в ноль. Мораль: сначала проверьте оснастку и настройку, потом ругайте металл.
Вторая частая ошибка — пренебрежение чистотой внутренней полости. Если внутри трубы осталась стружка или окалина от previous операций, дорн на входе в зону гиба собирает этот мусор и начинает задирать стенку изнутри. Труба снаружи блестит, а внутри — каверны, которые потом вскрываются при гидроиспытаниях. Поэтому перед гибкой трубу продувают и промывают.
Как выбрать трубогиб с ЧПУ: чек-лист
- Уточните тип привода дорна. Гидравлика — медленнее, но стабильнее для тяжелых режимов; электрический привод дорна позволяет держать опережение точнее.
- Смотрите на жесткость станины. Тонкостенная нержавейка требует стабильного прижима, любая упругая деформация станины вылезет овальностью.
- Проверьте наличие противозавальной оправки в базе — если ее нет в комплекте, докупка обойдется в круглую сумму.
- Убедитесь, что ЧПУ умеет компенсацию пружинения (springback compensation) — нержавейка отпружинивает на 3–7° в зависимости от марки и радиуса.
- Спросите про сервис и наличие оснастки на складе. Станок без запчастей — это станок, который однажды просто встанет.
Из станков, с которыми работали: BLM GROUP — дорого, но безотказно; Pedrazzoli — золотая середина по цене/качеству; из нашего рынка вполне рабочие машины у «СЕНСОР» и «ТрубогибПроммаш» на средние диаметры. Не буду рекламировать — у каждого свои задачи.
FAQ
Можно ли гнуть нержавейку 1,5D без дорна?
Нет, не сработает. На радиусе 1,5D без внутренней поддержки тонкостенная труба гарантированно получит гофру на внутреннем радиусе и овальность за 10%. Дорн обязателен.
Какой смазкой мазать дорн при гибке нержавейки?
Только специальной пастой для гибки нержавеющих труб — на хлорпарафиновой основе или с MoS2. Машинное масло и эмульсия не дают нужного противозадирного эффекта, задерете дорн и трубу.
Почему труба лопается по наружному радиусу, если металл нормальный?
Три причины: превышение опережения дорна, слишком большая скорость гиба, износ гибочной колодки с задирами. Проверяйте в этом порядке — именно в этом порядке, а не наоборот.
Напоследок
Гибка труб на трубогибе с ЧПУ — это не магия, а арифметика: правильный дорн, правильное опережение, нормальная смазка, разумная скорость. Минимальный радиус гиба 1,5D — достижимо, но только при полной оснастке и выверенной настройке. Поставьте наладчику чек-лист, замеряйте овальность на первой детали каждой партии, и брак уйдет сам собой. Проверено двадцатью годами.