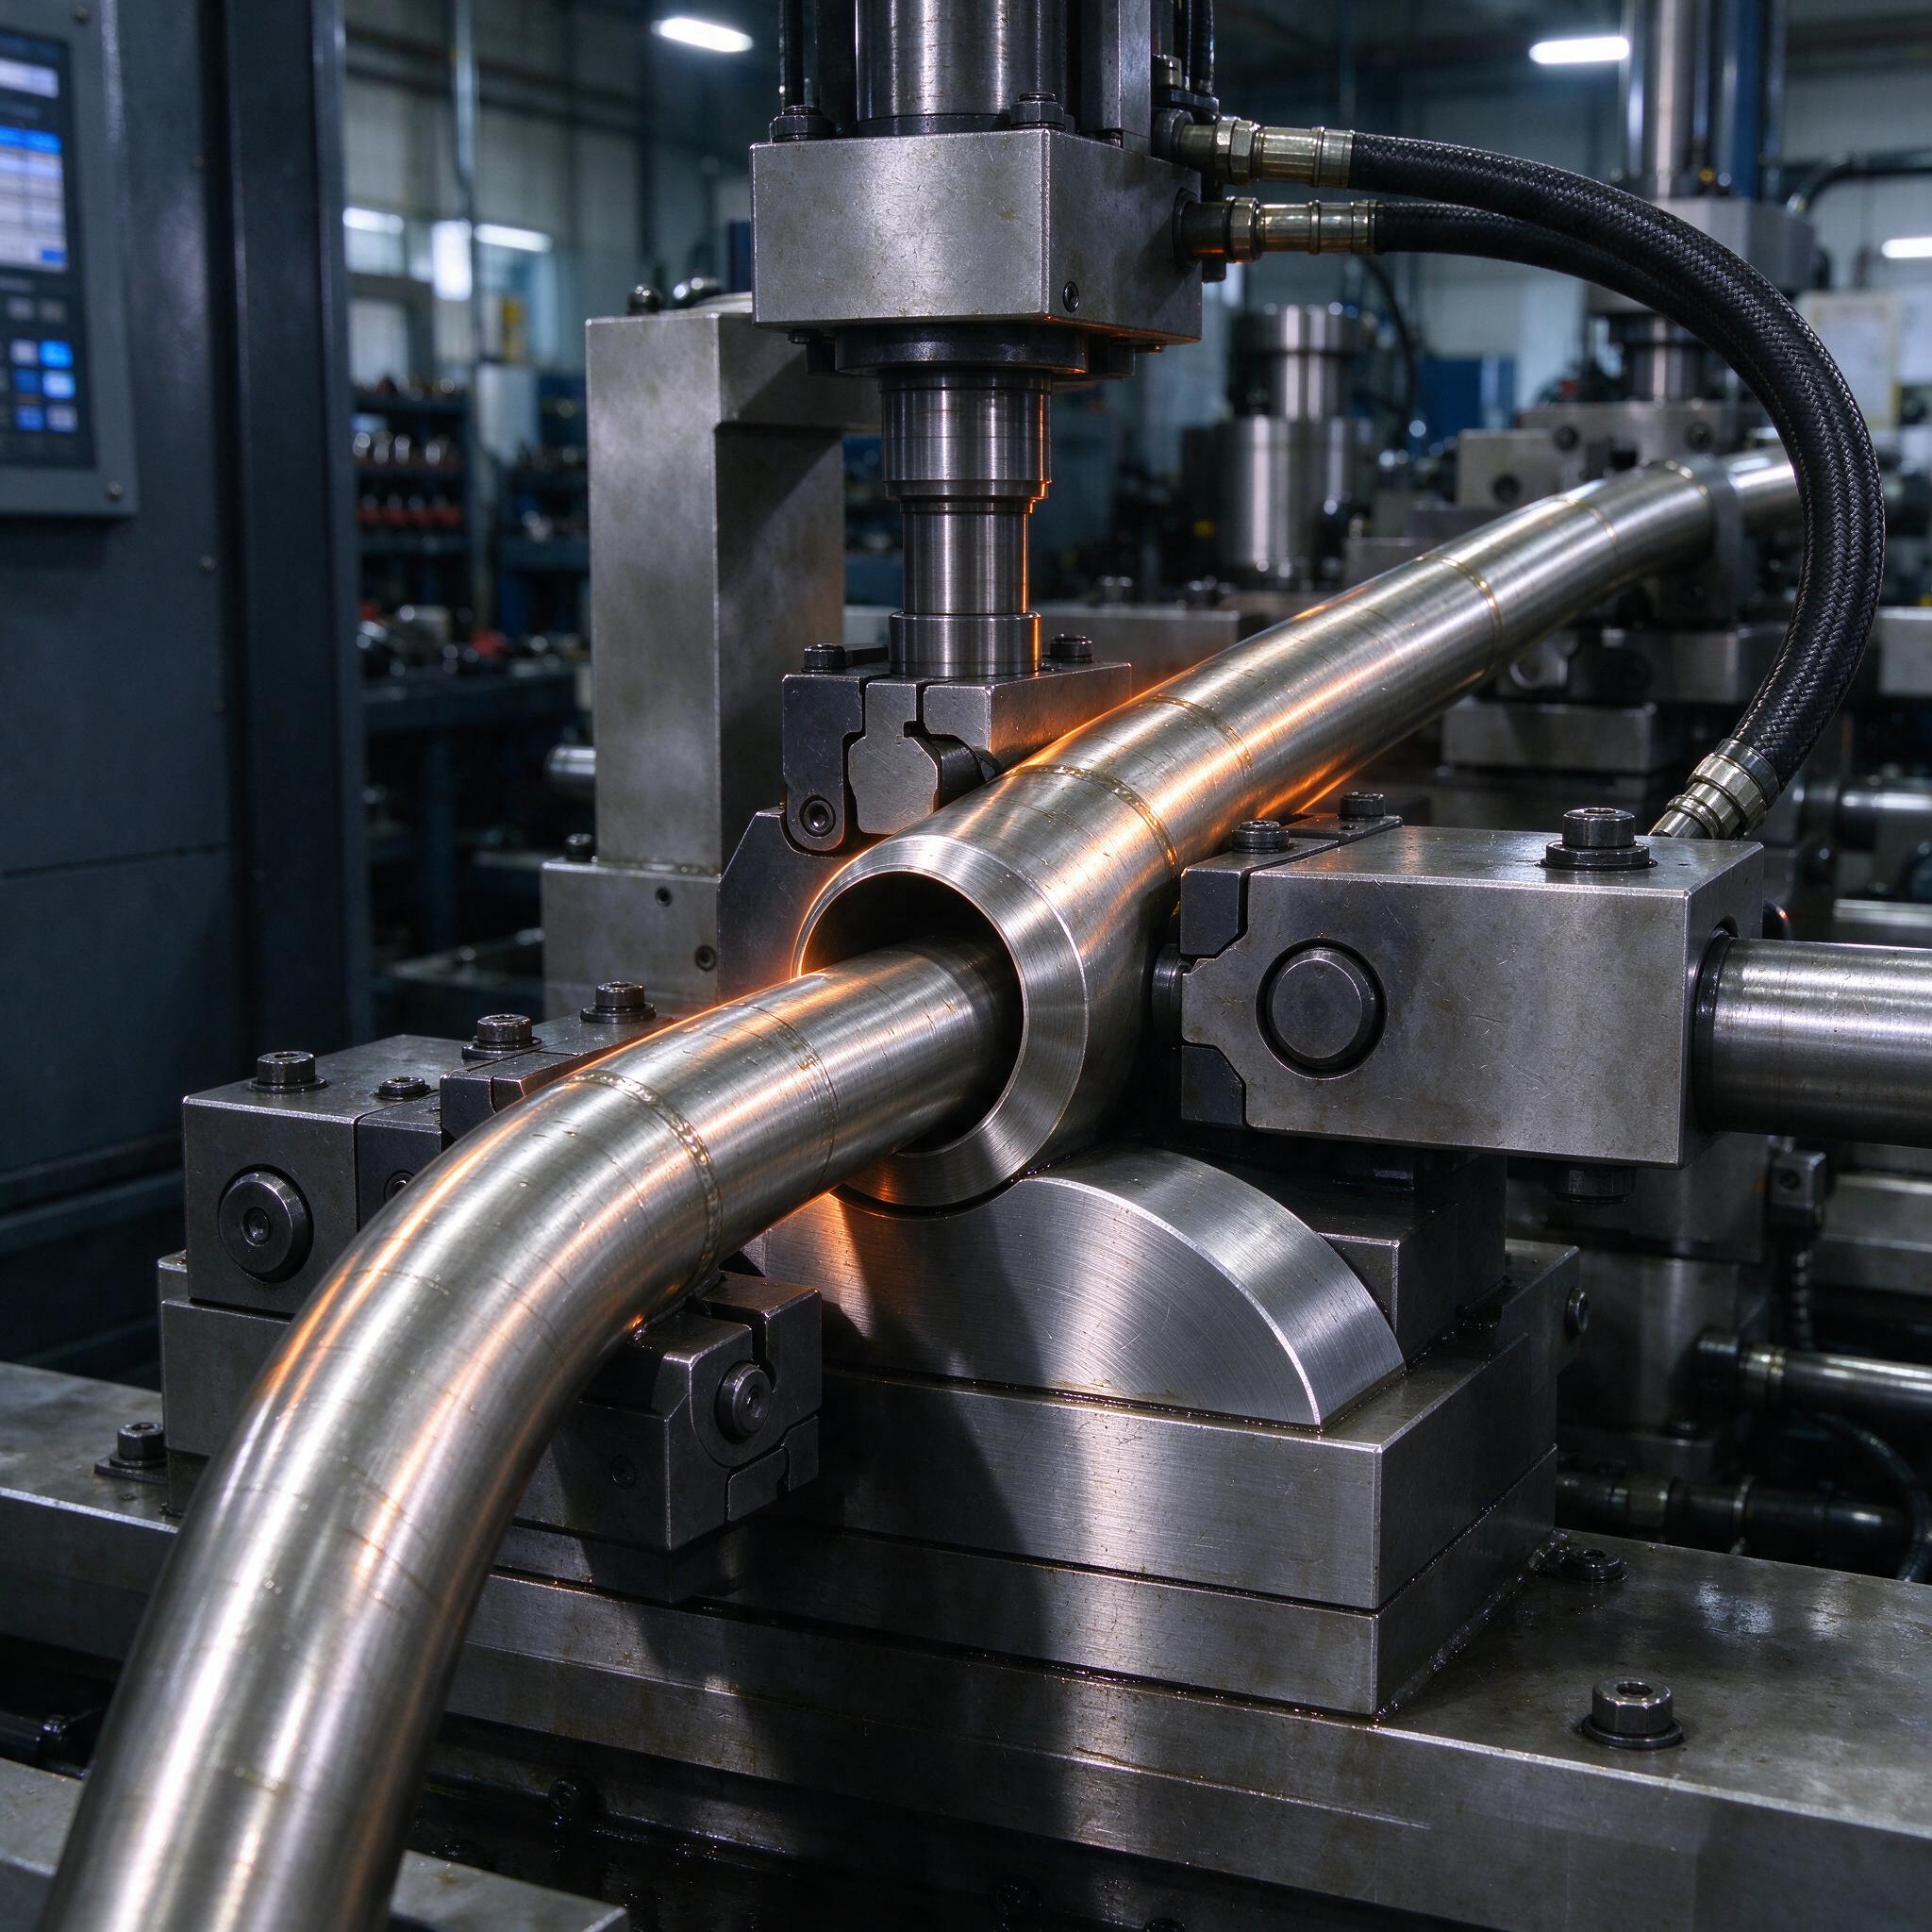
Труба 25×2 из нержавейки, гидравлика высокого давления, радиус гибки заказчик хочет 1,5D. Радиус заводской — «как получится». Итог — гофра на внутренней стенке, овальность под 12%, гидроузел на испытаниях потёк. Три дня простоя, сорванная отгрузка, разбирательства, кто виноват. Знакомо? У нас на участке таких историй — десяток. Поэтому разберём по-честному: как правильно гибать трубы на станках с ЧПУ с дорном и шарнирными матрицами, где проходят границы по овальности, и почему минимальный радиус 1,2–1,5 диаметра — это не маркетинг, а физика процесса.
Что вообще происходит с трубой в зоне гибки
Гибка трубы — это управляемое разрушение геометрии. Внешняя стенка тянется, внутренняя сжимается. Металл внутренней стенки, которому некуда деваться, идёт складками — та самая гофра, «поймать зарез» в нашем жаргоне. Внешняя, наоборот, истончается и при радиусе меньше критического рвётся. Задача технолога — не дать металлу делать то, что он хочет, и заставить делать то, что нужно нам.
Здесь два инструмента решают всё. Первый — дорн. Он держит проходное сечение изнутри, не давая стенке провалиться. Второй — шарнирные (сегментные) матрицы, которые обжимают трубу по всему периметру и ведут её по радиусу равномерно, без точечного вдавливания. На фото, кстати, хорошо видно классическую оснастку: полукруглый гибочный сегмент снизу, зажимные колодки по бокам, труба уже входит в зону деформации с лёгким нагревом на кромке — на нержавейке при больших углах мы иногда греним, чтобы снять упрочнение.
Именно связка «дорн + шарнирная матрица» позволяет уйти от традиционных «2,5D–3D» к радиусам 1,5D и даже 1,2D на тонкостенке. Без дорна — забудьте. Любая попытка согнуть трубу 20×1 в радиус 1,5D без внутренней поддержки закончится каверной на внутренней стенке, и заготовка полетит в лом.
Дорн: какой, куда и на сколько выдвигать
Тип дорна подбираем под отношение D/t и радиус гибки. Грубая сетка такая:
- Жёсткий дорн — толстостенка (D/t < 15), радиусы от 2D. Дешёво и сердито.
- Дорн с одной подвижной опорой (мандрия с шарниром) — универсальный вариант для радиусов 1,5–2D.
- Многозначный дорн (wiper-тип, 2–3 шарнирных звена) — тонкостенка, радиусы 1,2–1,5D, овальность держим в пределах 3–5%.
Выдвижение дорна — целая наука. Впереди плоскости гиба, обычно на величину 0,3–0,8 мм для жёсткого и до 1,5–2 мм для многозвенного. Недовыдвинули — гофра. Перевыдвинули — на внешней стенке появится «пищащий» блеск и задиры, дорн начнёт рвать заготовку изнутри. Однажды на участке мы поймали брак из-за того, что наладчик после смены оснастки выставил выдвижение «на глазок, как на прошлой трубе было». А там был другой диаметр. Партия в 60 метров ушла под разбор — овальность на контрольных сечениях 7–8% вместо заданных 5%. С тех пор у нас выдвижение пишется в карте наладки жёстко, с точностью до десятой.
Смазка — отдельная песня. На нержавейке и алюминии работаем с СОЖ повышенной маслянистости (что-то типа Blaser Vasco 7000 или отечественный аналог на хлорпарафинах). Сухой дорн по нержавейке — это задиры, налипание и в итоге задранный канал. Смазку в зону гиба подаём через технологическое отверстие или кистью на дорн перед каждым гибом, на автоматических линиях — через систему подачи смазки в оснастку.
Овальность: почему 5% — это рабочий допуск, а не фантазия
Для гидравлических трубопроводов овальность — ключевой параметр. Идеально круглый гиб не даст ни одна технология, вопрос — насколько форма уйдёт от круга. Нормативно для гидравлики высокого давления обычно требуют не более 5% (иногда до 8% для низконагруженных магистралей). С дорном и шарнирными матрицами мы стабильно держим 2–4%, то есть работаем с запасом.
Контролируем овальность на каждом гибе в двух взаимно перпендикулярных плоскостях нутромером или на-projector'ом для ответственных изделий. Формула простая: овальность = (Dmax − Dmin) / Dном × 100%. Утонение стенки на внешнем радиусе считаем отдельно — не более 15–20% от исходной толщины, иначе сечение под давление уже не проходит по расчёту.
Кстати, по опыту, мастера часто путают овальность от гибки с овальностью от эллиптичности исходной заготовки. Труба по ГОСТ 8732 может прийти с допуском по эллиптичности до 1–1,5% — это вы в гибке никак не исправите, только съедите часть своего запаса. Поэтому входной контроль заготовки — обязателен, иначе будете воевать со своим же станком за брак, привезённый со склада металла.
Минимальный радиус гибки: таблица, которая работает
Ниже — ориентиры, выверенные на нашем производстве, для углеродистой стали и нержавейки. Для алюминия и меди значения чуть мягче, для титана — жёстче, там вообще отдельный разговор.
| Труба (D×t, мм) | Материал | Мин. радиус без дорна | Мин. радиус с дорном | Овальность с дорном |
|---|---|---|---|---|
| 12×1,5 | 12Х18Н10Т | 2,5D | 1,2D | ≤4% |
| 16×2 | Ст20 | 2D | 1,3D | ≤4% |
| 20×2 | 12Х18Н10Т | 2,5D | 1,5D | ≤5% |
| 25×2,5 | Ст20 | 2D | 1,5D | ≤4% |
| 32×3 | Ст20 | 2,5D | 1,8D | ≤5% |
Важный момент: радиус 1,2D — это уже работа на пределе, где каждый процент смазки, каждый десятый миллиметр выдвижения дорна и правильная скорость гибки имеют значение. Скорость гибки на нержавейке — 4–8 об/мин оси вращения, на алюминии можно быстрее. Спешка на тонкостенке — гарантированная гофра. Станок «не тянет» по моменту на больших диаметрах — тоже фактор: если привод вращения просаживается под нагрузкой, гиб идёт рывками, и металл отвечает складками.
Шарнирные матрицы: зачем они, если есть обычный сегмент
Классическая оснастка — жёсткий гибочный сегмент и прижимная колодка. Она отлично работает на радиусах от 2D. Но когда мы уходим в 1,2–1,5D, распределение давления в зоне контакта становится критичным: жёсткая матрица давит точечно, на трубе появляются лунки и забоины по линии контакта, а на внутренней стенке — неравномерная гофра.
Шарнирная (составная) матрица разбита на подвижные сегменты, которые «обкатывают» трубу по радиусу, повторяя её деформацию. Давление распределяется по дуге равномерно, металл течёт предсказуемо. На тонкостенной нержавейке в радиус 1,2D без шарнирной матрицы мы стабильно ловили овальность 7–9%; после перехода на составную оснастку — вышли на 3,5–4% и закрыли вопрос навсегда.
Минус — цена и сложность. Составная оснастка в 1,5–2 раза дороже жёсткой, требует более точного ухода и периодической ревизии шарниров. Но для серийного производства гидравлических трубопроводов она окупается за первые две-три партии за счёт отсутствия брака и переделок.
Про гидравлические трубопроводы конкретно
Гидравлика — это давления от 160 до 400 бар и выше, пульсация от насоса, вибрация. Гиб здесь не просто «придать форму» — это элемент прочности системы. Что критично:
- Овальность ≤5% — иначе при опрессовке в зоне гиба возникают концентраторы напряжений, место гарантированно «устаёт» раньше прямых участков.
- Утонение ≤15% — проверяем на ответственных изделиях ультразвуком по внешнему радиусу гиба.
- Отсутствие гофр и задиров внутри — задир внутри гидролинии это будущая каверна для зарождения стружки и продуктов износа, которые потом убивают распределитель и гидроцилиндр.
- Чистота внутренней полости — после гибки обязательна промывка, иначе остатки смазки + стружка = гидроузел «стреляет» на испытаниях.
Для гидравлики мы работаем по радиусам не меньше 1,5D на магистральных линиях и 1,2D только там, где компоновка прямо заставляет, и после согласования с конструктором. Баллонные магистрали, сливные линии — там можно мягче. Напорная линия после насоса — только по высшему разряду, любой компромисс по радиусу там вылезет отказом через полгода эксплуатации.
Как выбрать станок с ЧПУ для гибки с дорном: чек-лист
- Момент привода вращения. Спрашивайте у продавца кривую момента, а не «максимальный диаметр трубы» из брошюры. Станок должен тянуть ваш максимальный гиб без просадки по скорости.
- Точность дорновой штанги и системы выдвижения. Уточняйте, есть ли ЧПУ-управляемое выдвижение дорна в зависимости от угла гиба (у serious-машин типа BLM, transfluid, «Сенукер» это стандарт).
- Жёсткость станины и гидростанции. Вибрация при гибке = гофра. Смотрите на массу станка: лёгкая станина на радиусах 1,2D работать не будет.
- Наличие шарнирной оснастки под ваш сортамент. Не все производители комплектуют составными матрицами, уточняйте заранее — иначе потом будете заказывать втридорога у сторонних.
- Сервис и запчасти. Гибочный станок живёт на оснастке. Если поставщик не держит склад колодок, дорнов и секторов — через год вы встанете.
Типичные ошибки — реальный случай
Самая показательная история у нас была два года назад. Заказ — трасса гидравлики пресса, труба 28×2,5 из Ст20, радиус 1,5D, углы гиба до 120°. Первая партия — 30% брака: на гибах от 90° появилась мелкая рябь по внутренней стенке, овальность на пределе. Начали копать. Оказалось, наладчик выставил выдвижение дорна по таблице из мануала для угла до 90°, а у нас гибы до 120° — на больших углах дорн уже «выпадал» из зоны деформации, и металл оставался без поддержки на последних 20–30° гиба. Плюс СОЖ разбавили сильнее нормы, маслянистость упала. Два фактора наложились — и всё, партия в брак. Исправили выдвижение (для углов свыше 90° надо