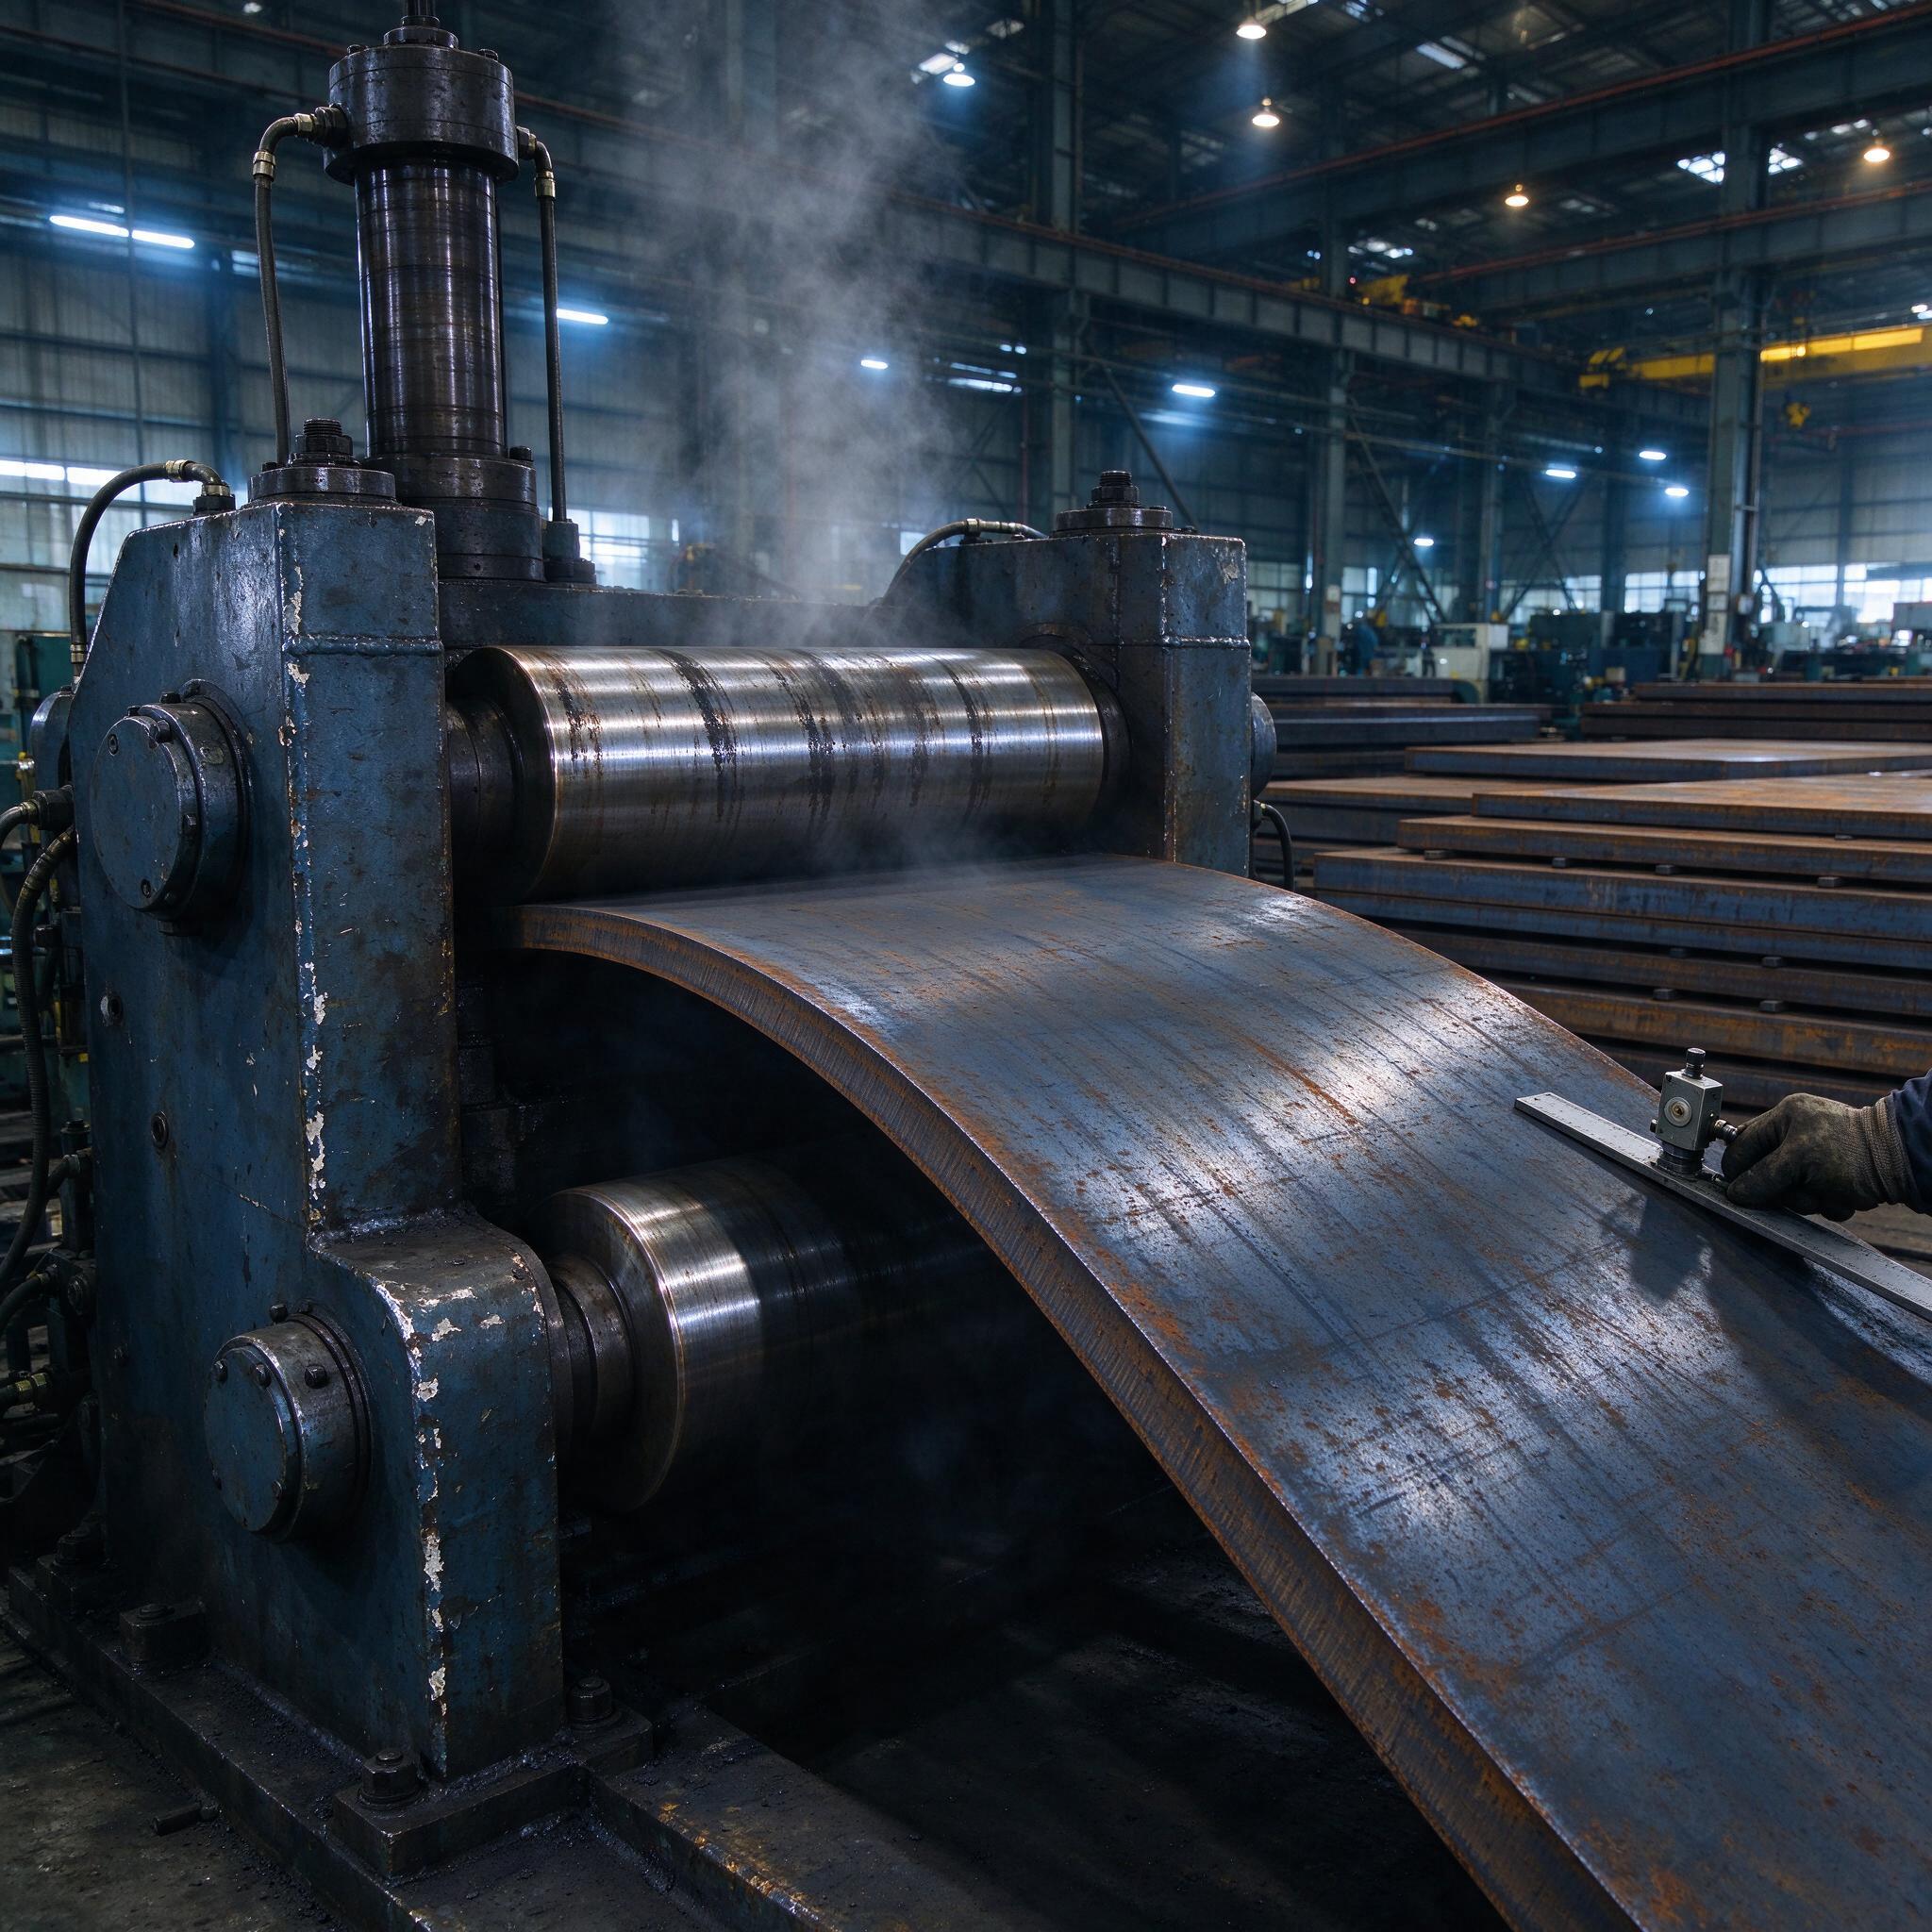
Толстолистовая гибка — это не «прогнал лист через вальцы и готово». Каждый, кто хоть раз заворачивал лист 40 мм на обечайку диаметром полтора метра, знает: дьявол в кромках и в бочке. На фото — классическая картина с нашего участка: четырехвалковый листогиб под закатанный 30-мм лист, пар от подогретой заготовки, мастер шаблоном проверяет геометрию прямо на станке. Вот про это и поговорим — как мы вальцуем листы от 10 до 100 мм и не ловим брак.
Три валка или четыре? Считаем не деньги, а края
Главное, что нужно понять про валковую гибку толстолиста: симметричная трехвалковая машина физически не может завернуть кромку за один проход. Край листа всегда остается прямым на участке примерно 1,5–2 толщины от торца. Для листа 60 мм это плоский поясок 90–120 мм с каждой стороны — привет, сварщику, который потом будет материться, собирая обечайку с «клювом».
Поэтому на толстолисте мы работаем либо на четырехвалковом листогибе, либо на асимметричных вальцах с подгибкой кромок. Четырехвалковая схема честнее: боковые валки поднимаются с двух сторон, лист зажат между верхним и нижним, и кромка подгибается еще до начала основного гиба. Один цикл установки — один готовый край. На трехвалковике лист приходится переворачивать, и на массе это лишние полчаса-час на каждую обечайку.
По опыту, мастера часто путают предподгибку на 3- и 4-валковых машинах и закладывают в норму время как на простую прокатку. Не надо. Предгибка кромки — отдельная операция со своим прижимом, своим усилием и своей примеркой шаблоном. Если технология написана «в один заход» — нормировщик писал ее, не выходя из кабинета.
Предварительная гибка кромок: где валится половина брака
Предподгибка — операция тонкая, несмотря на «толстый» металл. Логика такая: боковой валок (на 4-валковике) или крайний валок (на асимметричных 3-валковых вальцах) поднимается на расчетную величину, лист зажат, край заворачивается на нужный радиус. Потом этот радиус надо проверить шаблоном или радиусомером — на глаз «примерно кругло» не считается.
Типичные косяки предгибки, которые мы сами ловили:
- Недогиб. Остается прямой участок — в собранной обечайке он дает концентратор и раскрытый стык. Лечится повторным проходом с чуть большим ходом валка, но лучше сразу недогнуть на 1–2 градуса, чем перегнуть.
- Перегиб кромки. Хуже недогиба. Выправить можно, но на высокопрочных сталях типа 09Г2С толщиной от 50 мм кромка после правки уже «звенит» — наклеп плюс возможные микротрещины по волокну. Такой лист под сварку без зачистки и контроля не пускаем.
- Смещение листа при зажиме. Лист 20×2500 весит под тонну, скользит по нижнему валку при подъеме бокового. Риск-скидки не прощает. Обязательное правило участка: разметку гиба наносить по центру и контролировать осевое положение перед каждым подъемом.
Один раз на участке мы поймали брак из-за предподгибки банально и обидно: лист 09Г2С 36 мм, кромку подогнули по шаблону с одного конца, а на другом из-за непараллельности бокового валка радиус «уплыл» на 8–10 мм. Сварщик собрал стык с клиновой подгонкой, структура в зоне подгонки — привет, ультразвуковой контроль, переделка целой обечайки. С тех пор у нас железное правило: предгибку проверяем шаблоном минимум в трех точках по ширине листа, не в одной.
Бочкообразность: главный враг длинного листа
Валки под нагрузкой прогибаются. Это физика, а не плохой станок. При гибке листа шириной 2–3 метра усилие на валках — сотни тонн, и валок выгибается дугой посередине, а лист получается бочкой: посередине радиус больше, по краям меньше. Чем длиннее лист и толще металл — тем ярче бочка.
Бороться можно двумя способами. Первый — подвалковая подушка: подкладные листы по краям заготовки, которые «съедают» прогиб. Способ древний, но рабочий, на старых вальцах без гидроклиньев мы так и живем. Второй — гидравлическая или механическая компенсация прогиба: на современных 4-валковых машинах нижний валок делается с выпуклостью, регулируемой под конкретное усилие. Ставим компенсацию по таблице из паспорта станка, корректируем по факту.
Контроль бочки — шаблоном и щупом, и не после окончания прокатки, а в процессе, после каждого второго-третьего прохода. Допуск на отклонение от заданного радиуса обычно держим в пределах 0,5% диаметра, для сосудов и аппаратов — строже, по ГОСТ 34347 и чертежу. Местная бочка (когда середина ушла, а края нет) правится локальными проходами с подкладками, и это уже искусство, которому мастеров учим годами.
Режимы и металл: что закладываем в процесс
Без конкретики неинтересно. Что реально влияет на процесс толстолистовой валковой гибки:
- Минимальный радиус гиба. Без подогрева — не ниже 1,2–1,5 толщины для углеродистых сталей (Ст3, 20), для 09Г2С и 10ХСНД — не ниже 1,5–2 толщин. Лист 60 мм на радиус 80 мм холодным способом не гнем, точнее — гнем, но потом лечим металл.
- Подогрев. Выше определенной толщины и ниже радиуса — гибка с нагревом кромок или всего листа до 600–900 °C. На фото как раз лист после горячей гибки — пар и характерный цвет побежалости. Горячий гиб снимает и пружинение, о котором ниже.
- Пружинение. Лист после снятия нагрузки «раскрывается» на 1–5 градусов в зависимости от марки и радиуса. Для Ст3 закладываем перегиб на 2–3 градуса, для высокопрочных сталей типа S355 и выше — до 5 и больше, обязательно на пробных заготовках.
- Смазка. На холодной гибке толстолиста контактные давления дикие, без литола или специальной пасты на валках задиры и наволакивание металла. СОЖ здесь ни при чем — это не резание, но смазка валковой пары обязательна, иначе задиры на заготовке и ремонт валков.
| Материал | Толщина, мм | Мин. радиус (холодный) | Пружинение, ° |
|---|---|---|---|
| Ст3сп/пс | 10–40 | 1,2×S | 1–3 |
| 09Г2С | 10–60 | 1,5×S | 2–4 |
| 10ХСНД | 10–40 | 1,8×S | 3–5 |
| Любая из перечисленных | 60–100 | горячая гибка | минимальное |
Как выбрать вальцы под толстолист: чек-лист
Когда сам пару лет назад выбирал машину для участка, собрал вот такой список. Проверено на своей шкуре:
- Максимальная толщина по паспорту — это предел при минимальной ширине и больших радиусах. Гнуть лист на 80% от паспортной толщины на среднем радиусе станок уже не тянет. Закладывайте запас 30–40%.
- Обязательно уточняйте длину рабочей части валков, а не «ширину гиба». Подвалковые листы съедают по 100–150 мм с каждой стороны.
- Наличие компенсации прогиба валков — без нее листы длиннее 2 метров будут бочкой, и никакое мастерство не спасет.
- Числовое управление положением боковых валков — повторяемость предгибки. На старых вальцах с лимбами каждый лист — лотерея.
- Сервис и наличие запчастей. Вальцы — машина на десятилетия, но гидравлика и подшипники валков умирают, и месяц простоя участка стоит дороже «экономии» на неизвестном производителе.
FAQ
Можно ли гнуть толстый лист за один проход до полного радиуса?
Нет, и не пытайтесь. Лист 30 мм и толще гнем минимум за 3–5 проходов с постепенным подъемом валка. Один жирный загиб — это перенаклеп зоны гиба и риск трещины по наружному волокну, плюс станок не тянет такое усилие, гидравлика встанет в предохранительный клапан.
Правда ли, что на 4-валковых вальцах предподгибка кромок не нужна?
Неправда. Она нужна всегда, просто на 4-валковом листогибе делается за один цикл без переворота листа. Кромку все равно подгибают боковым валком и проверяют шаблоном — прямого участка на готовой обечайке быть не должно.
Как убрать бочкообразность, если станок старый и компенсации нет?
Подкладные листы по краям заготовки плюс контроль шаблоном после каждого прохода. Подбираем толщину подкладок опытным путем под конкретное усилие. Геморройно, но на машинах советского парка это единственный рабочий способ. И да, слегка прогретый металл правится легче — на граничных случаях грейте.
Резюме простое: толстолистовая валковая гибка — это предподгибка с шаблоном в трех точках, многопроходная прокатка, борьба с бочкой и уважение к пружинению. Кто экономит на пробных заготовках и контроле в процессе — платит за обечайку дважды. Мы платили. Не повторяйте.