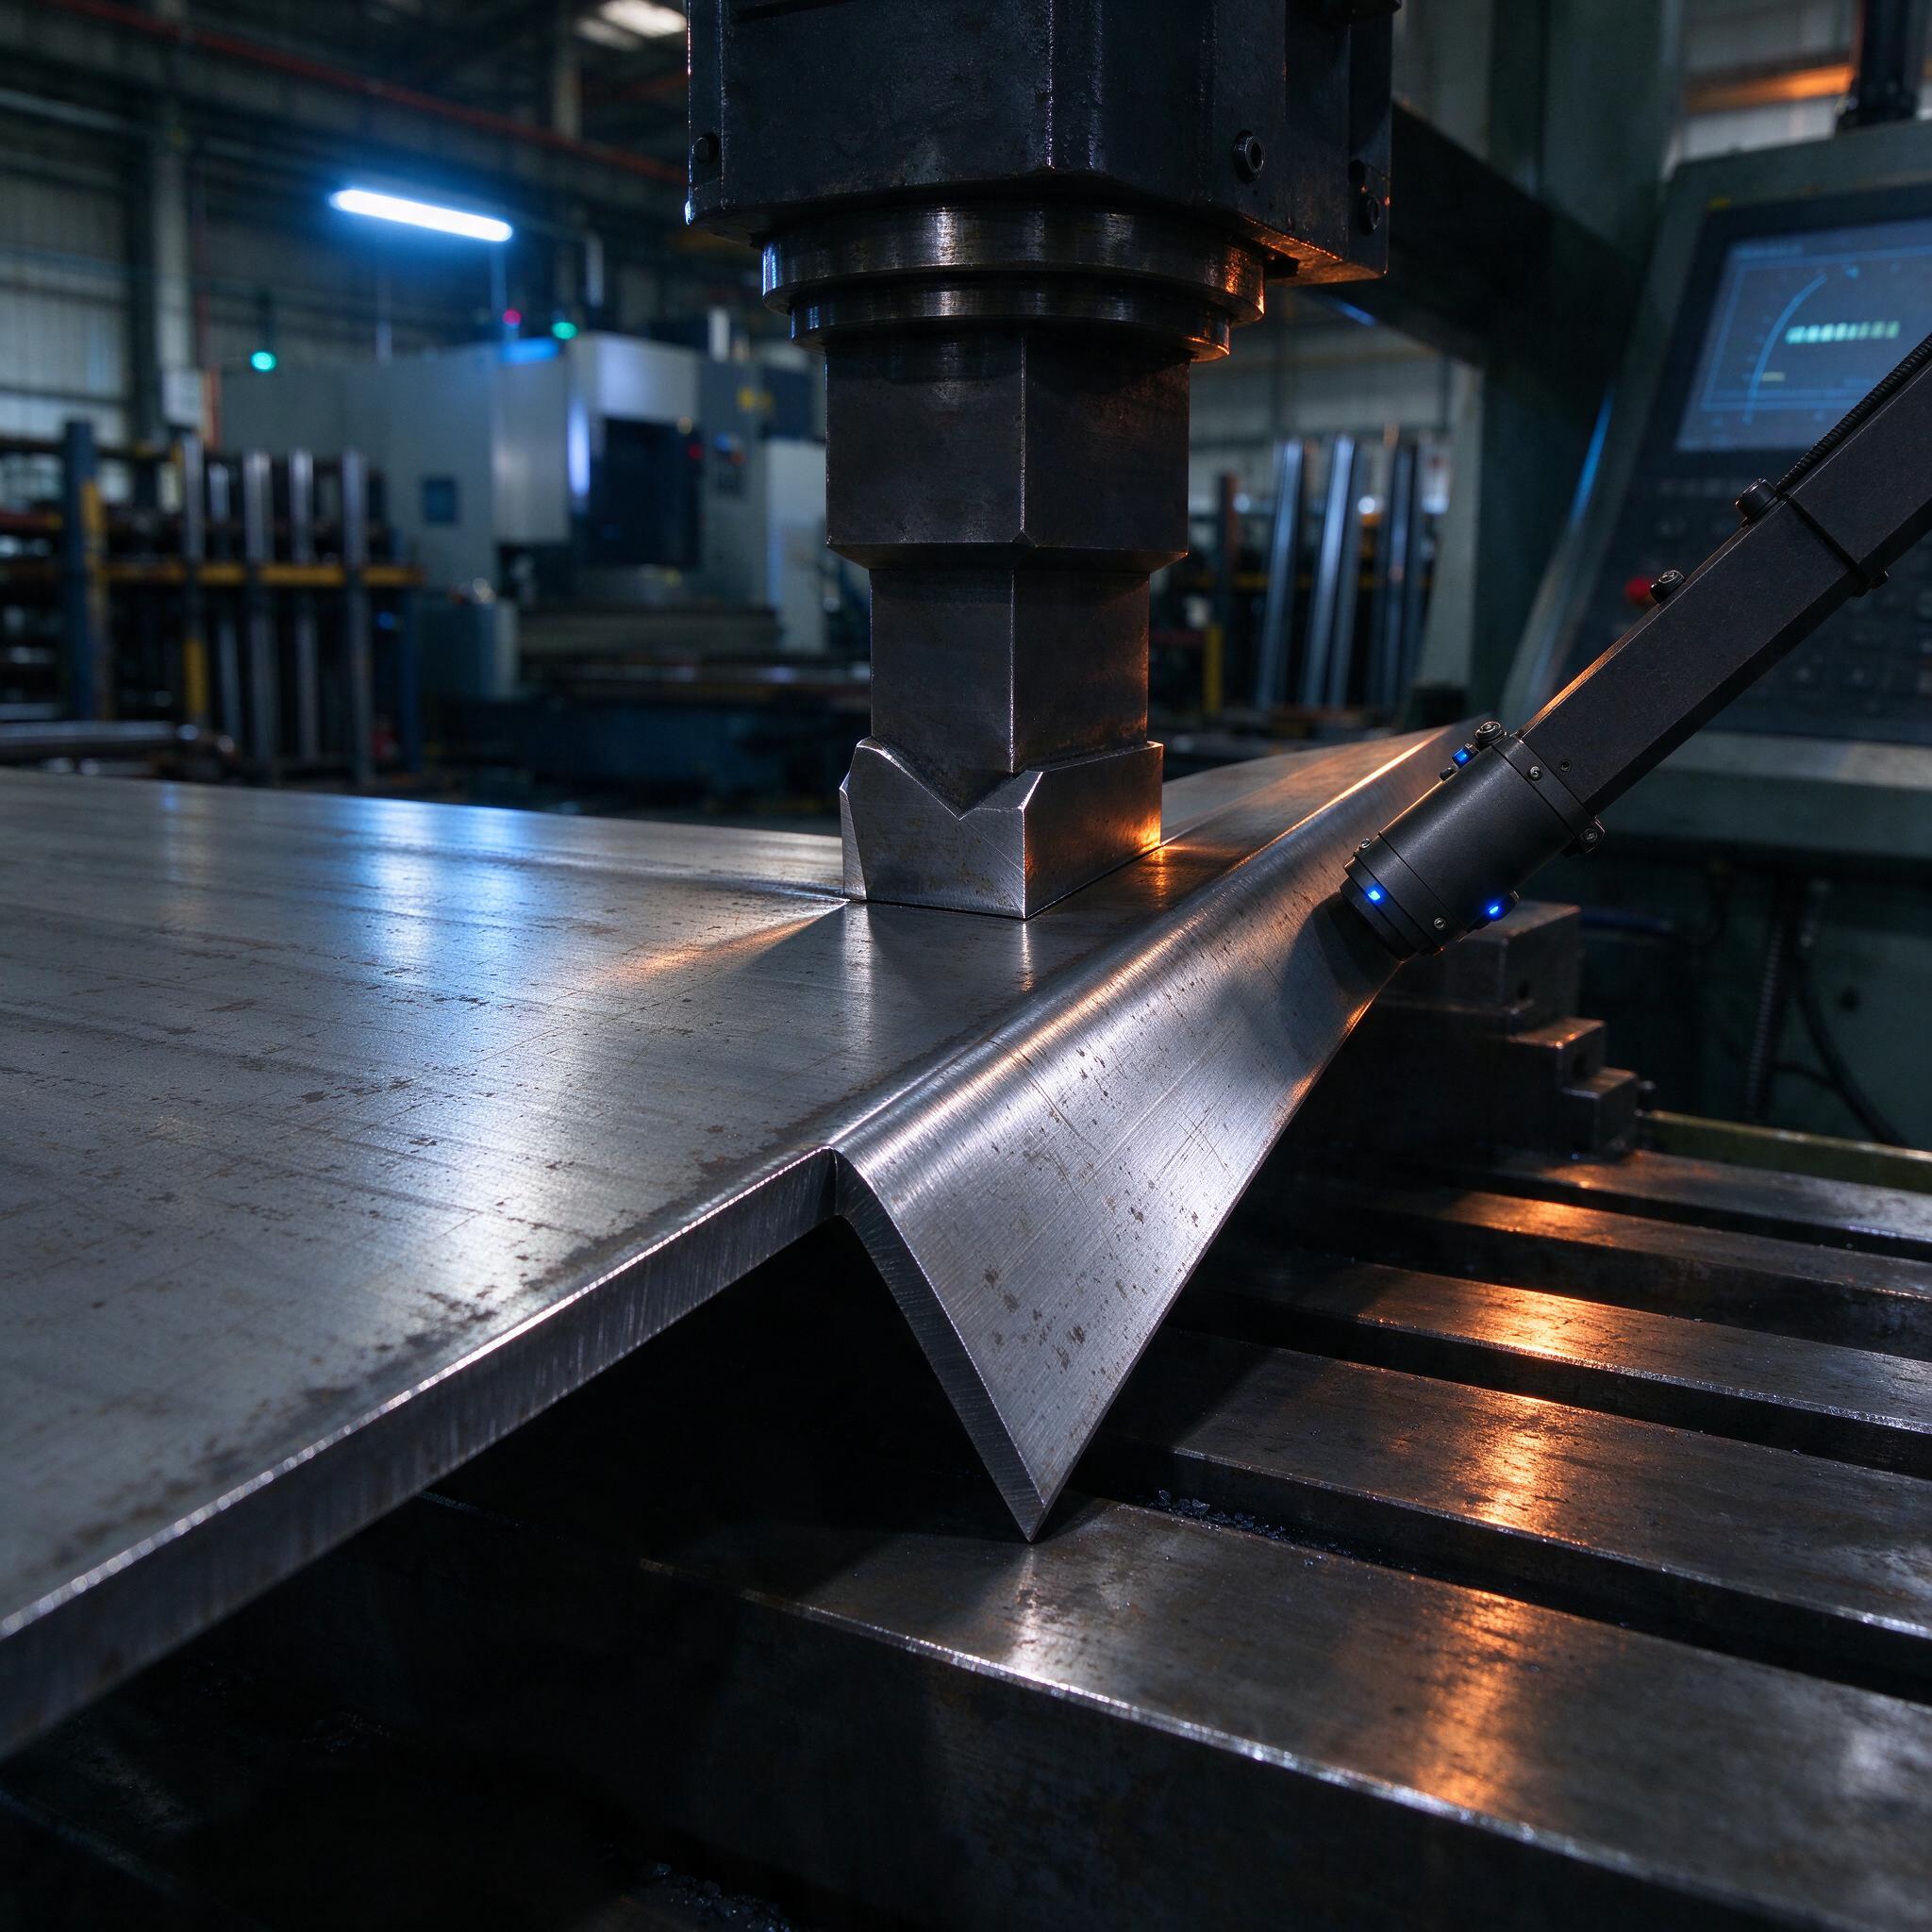
Три тонны стали С245 ушли в брак за одну ночь. Пружина на 4 градуса по всему листу — и все, партия на перегиб. Такое у нас случалось лет пять назад, когда мы еще гнули «по сетапу деда»: выставил матрицу, пробил уголок, приложил угломер — и погнал. Потом поставили на координаторный пресс с ЧПУ датчик угла, и жизнь изменилась. Сейчас на нашем участке листогиб с лазерным измерителем угла стоит прямо над матрицей — луч «стреляет» по полке прямо во время гиба, контроллер в реальном времени дожимает пуансон до компенсации пружинения. На фото как раз такой момент: толстый лист под пуансоном, а справа — углоизмерительная головка с подсветкой, которая снимает фактический угол. Разберем, как бороться с пружинением на С245 и 09Г2С, какой минимальный радиус можно ставить без трещин и стоит ли переплачивать за адаптивную гибку.
Почему пружинение — это не «брак мастера», а физика
Любая пластическая деформация листа содержит упругую составляющую. Пуансон снял усилие — металл частично «отпружинил» назад. У малоуглеродистой С245 (аналог Ст3) пружинение скромное: 1–2 градуса при толщинах 2–6 мм. А вот у 09Г2С — низколегированной, с пределом текучести под 345 МПа и выше — угол возврата доходит до 3–5 градусов, и он сильно плавает от партии к партии. Прокат с одного склада — гнешься по таблице, с другого — все углы на пару градусов меньше. Плюс на пружинение влияет анизотропия: гибка вдоль проката «отпружинивает» сильнее, чем поперек. По опыту, мастера часто об этом забывают и режут раскрой как удобно, а потом удивляются разбросу углов по одной детали.
Формула простая: чем выше временное сопротивление и толще лист, тем больший перегиб надо закладывать. Для С245 это перегиб на 1,5–2,5°, для 09Г2С — на 3–5°, а на толстухе от 12 мм и после термообработки — и все 6–8°. Но таблицы — это стартовая точка, не гарантия. Именно поэтому все нормальные прессы с ЧПУ последних лет идут с угловыми датчиками.
Минимальный радиус: где проходит граница трещины
Классическое правило из справочника — радиус гибки не меньше 1,0–1,5 толщины для пластичных сталей. На практике это выглядит так:
- С245, толщина до 6 мм: радиус 1,0×S спокойно, при горячекатаном прокате среднего качества — лучше 1,2×S. Волокна по кромке реза — обязательно снять заусенец, иначе трещина пойдет именно от него.
- С245 от 8 до 20 мм: уже 1,2–1,5×S. Толстый лист менее пластичен в толще, у торца гиба накапливается Damage.
- 09Г2С: минимум 1,5×S в холодном состоянии, при толщинах свыше 16 мм и отрицательных температурах эксплуатации — только 2,0×S или подогрев кромки до 150–200 °C.
Важный нюанс, о котором забывают технологи-новички: внутренний радиус при воздушной гибке задается не пуансоном, а раскрытием матрицы. Формула: R ≈ 0,16 × V (для 90°). Матрица V = 8×S даст радиус около 1,3 толщины. Хотите жесткий R = 1,0×S — берите V = 6×S, но усилие вырастет примерно на треть, и пружинение тоже. Все связано. Однажды на участке мы поймали брак из-за того, что оператор поставил матрицу 50 мм на 8-мм лист «потому что так было ближе» — радиус уплыл до 1,6 толщины, а заказчик принял деталь по шаблону R10. Пришлось перегибать всю партию с калибровочным проштамповыванием.
| Параметр | С245 | 09Г2С |
|---|---|---|
| Предел текучести, МПа | ≈235 | ≈345 |
| Пружинение (t = 4–10 мм) | 1,5–2,5° | 3–5° |
| Мин. радиус (холодная гибка) | 1,0–1,2×S | 1,5×S |
| Рекомендуемая ручьевость матрицы V | 6–8×S | 8–10×S |
| Склонность к поверхностным дефектам на гибе | низкая | средняя (следы правки, расслой) |
Адаптивная гибка с датчиком угла: как это работает в железе
Смысл технологии простой. Над матрицей стоит лазерный датчик (у нас — углоизмерительный модуль на кронштейне, виден на фото с синими маркерами подсветки). Во время гиба луч сканирует полку, контроллер считает фактический угол и в реальном времени корректирует глубину хода пуансона. То есть станок сам «дожимает» лист ровно настолько, насколько конкретный кусок металла отпружинил. Не по таблице — по факту. Первый гиб в партии получается годным, второй тоже, десятый тоже — независимо от того, что прокат плавает по химсоставу.
Что это дает в цифрах на нашем производстве:
- Выход годного на гибке с 92–94% поднялся до 99%+ — брак «перегнул/недогнул» практически исчез.
- Время на настройку первой детали сократилось с 20–30 минут (пробные гибы, угломер, корректировка) до 5–7 минут: станок сам делает адаптацию за первый гиб.
- Точность угла — ±0,5° стабильно, на хороших прессах (Amada HFE, Trumpf TruBend, отечественный аналог — станки серии И1430 с ЧПУ CNC) до ±0,3°.
- Оператор перестал быть «настройщиком» — стал оператором в прямом смысле. Снижаем зависимость от рук.
Нюанс: датчик плохо читает глянцевую шлифованную поверхность и сильно окисленный горячекатаный лист с окалиной. На ржавом прокате лазерный луч «плывет» — контроллер может ошибиться. Поэтому на нашем участке горячекатаный лист с большим слоем окалины перед гибом либо зачищаем в зоне гиба, либо отключаем адаптив и работаем по корректировочной таблице. Это честная плата за технологию.
Типичные ошибки — случай из практики
Однажды на участке мы поймали брак из-за того, что оператор гнул партию кронштейнов из 09Г2С 12 мм «в притирку» — радиус задал 1,0 толщины, потому что чертеж допускал, а матрицу взял узкую, 6×S. Внешне все красиво. Но на морозных испытаниях (изделие шло на каркас для северного исполнения) два гиба из пяти дали микротрещину по кромке. Рез был плазменный, кромка с зарезом, заусенец не сняли. Плазменный рез + жесткий радиус + низколегированная сталь = трещина гарантированно. С тех пор у нас правило: на 09Г2С при радиусе меньше 1,5 толщины кромку шлифуем до Ra 6,3 минимум, и никак иначе. Экономия двух минут на зачистке стоила нам сорока тысяч на переделке и нервов.
Вторая частая ошибка — гибка «по лазерному резу в ноль», то есть без учета утонения металла в зоне гиба. На толстом листе в нейтральной зоне происходит утонение на 10–15%, и длина развертки по стандартной формуле (K-factor 0,45) уходит. Для С245 до 4 мм погрешность мизерная, а на 09Г2С 16 мм развертка «съедает» до 1,5 мм на угол — и деталь уже не в допуске. Считайте развертку с учетом утонения или отрабатывайте на пробном гибе.
Как выбрать станок / подрядчика для гибки с ЧПУ: чек-лист
- Усилие с запасом. Для 09Г2С усилие гиба на 30–40% выше, чем для С245 той же толщины. Пресс на 100 т «впритык» на 8-мм легированной стали — это уже риск для станины и инструмента.
- Наличие углового датчика. Спрашивайте не «есть ли опция», а какая система: лазерный датчик на полке или сканирование до/после гиба. Разница в производительности — двукратная.
- Жесткость станины и гидравлика/сервопривод. Сервоприводные прессы (Trumpf TruBend Series 5000, Amada EGB) дают точность по Y-оси ±0,01 мм и быстрее гидравлики на коротких ходах.
- Библиота инструмента и возможность быстросменных матриц. Смена ручья за минуты — это производительность, а не «удобство».
- Система подачи/позиционирования. Для длинномерных деталей от 3 м важен задний упор с линейными энкодерами и поддержка листа (листоподдержка, следящий стол).
Часто задаваемые вопросы
Можно ли гнуть 09Г2С с радиусом 1,0 толщины, если деталь работает при комнатной температуре?
Нет, это не сработает, потому что у 09Г2С запас пластичности ниже, чем у С245, и при радиусе 1,0×S в наружном волокне деформация превышает 15% — на кромке реза практически гарантированы микротрещины, даже если визуально все выглядит нормально. Минимум 1,5×S, и с зачисткой кромки.
Датчик угла заменяет пробные гибы полностью?
Почти. Первый гиб станок делает адаптивно и сам выходит в угол, но на первой детали после смены инструмента или смены партии проката я все равно рекомендую контроль угломером хотя бы на двух-трех позициях по длине гиба. Лист может быть «пропеллерный» — центр и края дадут разный угол, и датчик в одной точке этого не увидит, если он не сканирует по всей длине.
Стоит ли закладывать компенсацию пружинения «на глаз» без датчика, по таблице?
Можно, если прокат стабильный и у вас налаженная таблица для конкретного поставщика. Но по опыту плавка к плавке дает разброс до ±1,5°, и вы просто меняете брак «недогиб» на брак «перегиб». Таблица — это стартовая точка, дальше только датчик или пробные гибы на каждой партии.
Вот и все. Физику не обманешь: пружинение у 09Г2С будет всегда, вопрос только в том, кто его компенсирует — опытный гибщик с угломером и нервами или контроллер пресса с лазерным датчиком за 0,3 секунды. Мы выбрали второе и не жалеем. Ставьте минимальный радиус с головой, зачищайте кромку и не верьте таблицам на 100% — металл всегда сложнее справочника.