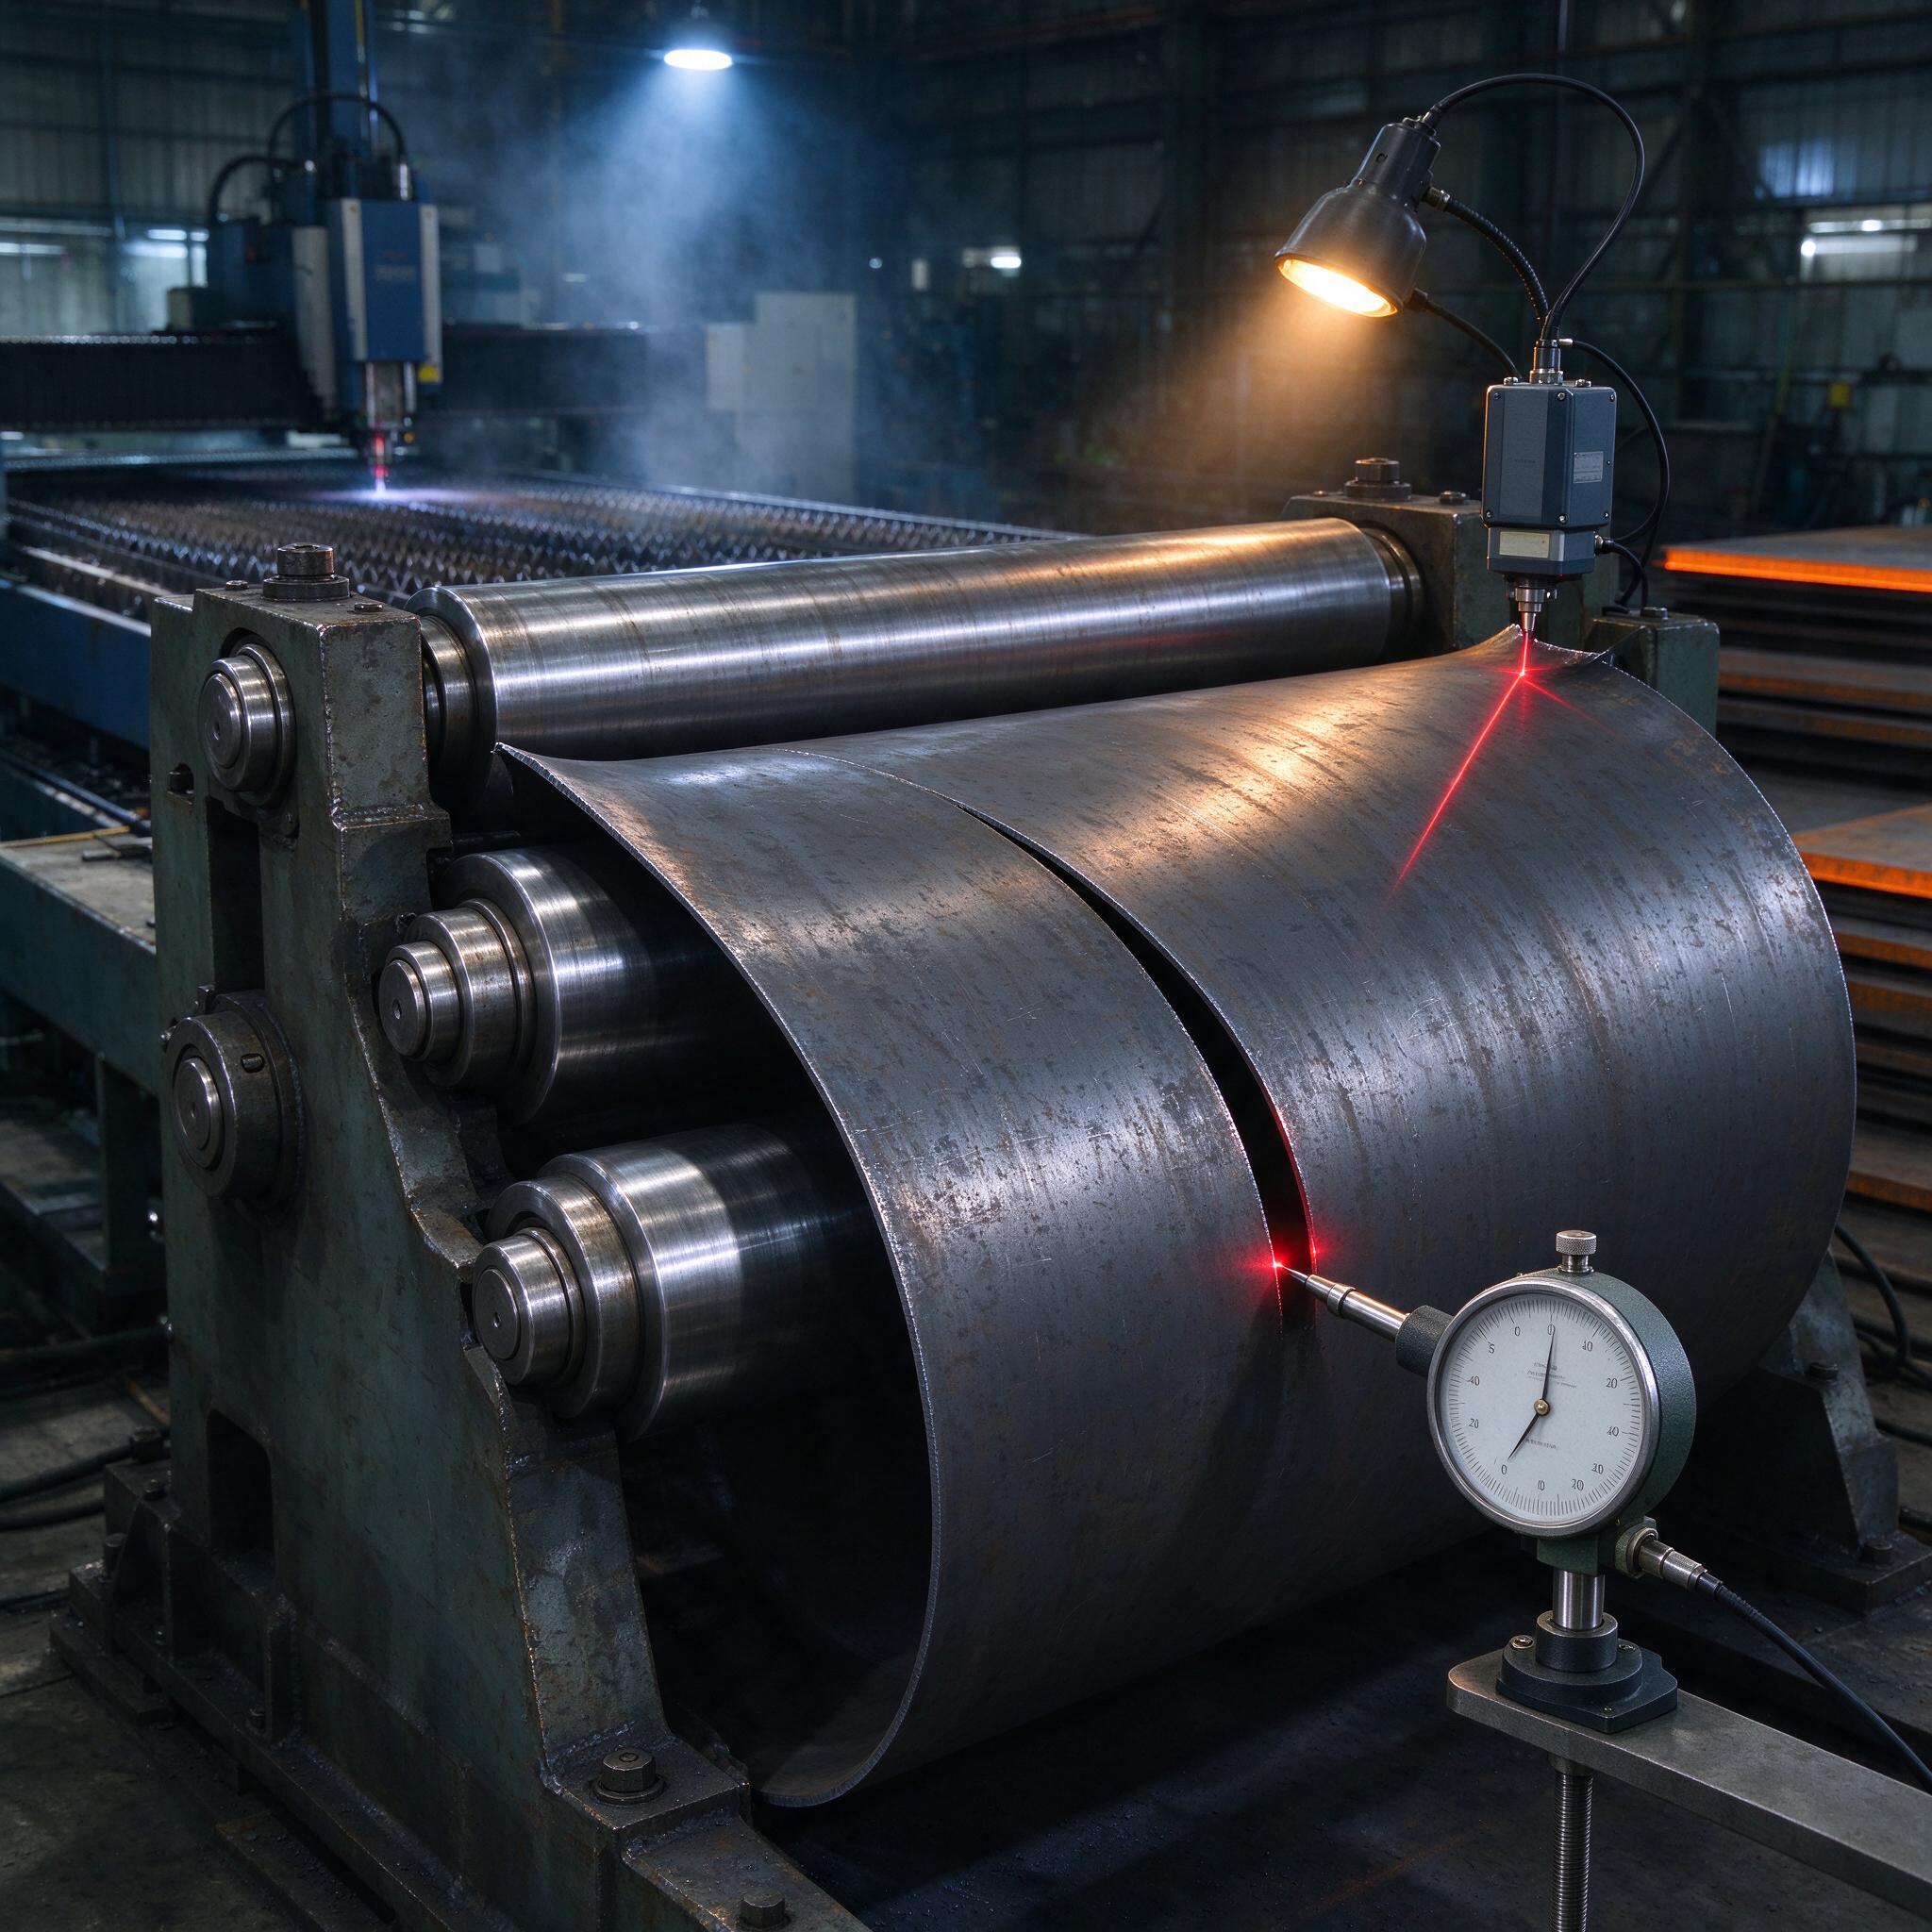
Знаете, какая болячка вылезает на вальцовке чаще всего? Не царапины, не металлобрак — а овальность. Заказчик принимает обечайку по шаблону, щупает зазор, и на его глазах наша «красота» превращается в разговор о переделке. Станок шепчет, валки чистые, технологическая карта соблюдена, а зазор между обечайкой и шаблоном — 4 мм при допуске 1,5. Знакомо? На фото как раз наш рабочий момент: обечайка на выходе из 4-валковой машины, на магнитной стойке индикатор часового типа, рядом лазерный датчик контролирует положение кромки. Вот про это и поговорим — про гибку и вальцовку обечаек на 4-валковых листогибочных машинах, про минимальный диаметр, про подкат кромок и про то, как не ловить овальность партиями.
Чем 4-валковая машина отличается от 3-валковой — по делу, а не из брошюры
Три валка — это навсегда подкат переднего конца заготовки «воздухом»: конец зажат между двумя валками, и третий его гнет. Отсюда прямой участок на кромке, который после сварки портит геометрию всего шва. На 3-валковой машине с геометрическим смещением валков прямой участок еще куда-то девается, но на симметричной классике — нет.
4-валковый листогиб устроен иначе. Верхний валок прижимает лист, боковые валки могут подниматься с обеих сторон по отдельности. Заготовка зажата — и кромку можно подкатывать с минимальным прямым участком, буквально в полторы-две толщины листа. Плюс лист не вываливается из машины при перевороте: вторая кромка подкатывается без съема и переустановки. Для обечаек длиннее 2 метров и толще 20 мм это уже не удобство, а вопрос безопасности. Рабочий, который держит на весу стальной лист 40 мм × 2500 мм голыми руками и «на глаз», — это не героизм, это несчастный случай по расписанию.
Еще один плюс, о котором пишут реже: 4-валковые машины позволят кантовать заготовку и делать конические обечайки с регулировкой наклона бокового валка. На нашем участке стоял 3-валковый IBM-старого-парка лет двадцать, пока мы не взяли 4-валковый с CNC — и количество возвратов по геометрии упало раза в три. Не потому что станок «умнее», а потому что ушел человеческий фактор с подкатки.
Минимальный диаметр обечайки: откуда берется цифра и почему она врут в паспортах
В паспорте любой 4-валковой машины указан минимальный диаметр вальцовки. Обычно он равен примерно 1,1–1,2 от диаметра верхнего валка для максимальной толщины. Логика простая: обечайка должна «слезть» с валка, не закусив его. Но в реальности все сложнее, и вот почему:
- пружинение материала — для Ст3 оно одно, для 09Г2С другое, для нержавейки 12Х18Н10Т — третье, и чем прочнее металл, тем больший перегиб нужно дать, а значит тем меньше реальный минимальный диаметр;
- длина обечайки: длинная тонкостенная труба «играет» и требует больше проходов с меньшим натягом;
- состояние валков: если валок потерял цилиндричность или на нем наклепанный нагар от прошлой партии, реальный минимум уезжает вверх.
По опыту, мастера часто верят паспорту слепо. А паспорт пишется для Ст3 средней разрывной. Реальный минимальный внутренний диаметр на машинах с верхним валком D=320 мм для стали Ст3 толщиной 12 мм у нас выходит порядка Dвн 360–380 мм. Для 09Г2С той же толщины — уже 420–440, потому что пружинение выше. Для нержавейки добавляем еще 5–8% и снимаем СОЖ с листа после вальцовки — иначе на кромках остаются следы и ржавчина под сваркой.
Однажды на участке мы поймали брак именно на этом: заказ — обечайка Dвн 350 мм из 12Х18Н10Т, толщина 10 мм. По паспорту станка «проходит». По факту нержавейка отпружинила, обечайка не сошлась до стыка — щель 12 мм на полуокружности. Спасло только повторный подкат с перегибом сверх расчетного и переделка одной заготовки из двух. После этого случая у нас появилось внутреннее правило: минимальный диаметр считаем не по паспорту, а по таблице пружинения, которую мы сами набили за пять лет.
Подкат кромок: почему «прямой участок» — это деньги на сварке
Прямой участок на кромке — это то место, где лист не успел получить радиус. Он мешает при стыковке: приходится дожимать кромку на обжимках, ловить совпадение по шаблону, сварщику — варить стык с зазором, который «гуляет» по длине. Все это — время и деньги, которые заказчик, кстати, не оплачивает.
Правильно подкатывать кромку на 4-валковой машине так:
- Лист подаем до упора, верхний валок прижимает с усилием, соответствующим толщине и пределу текучести материала.
- Боковой валок поднимаем на величину подката — обычно это 1,2–1,5 толщины листа для достижения радиуса, но точная цифра подбирается по первой детали.
- Подкат ведем в 2–3 коротких прохода с нарастанием, а не одним «до хруста» — иначе на кромке появляется перегиб, «клюв», который потом даст локальную овальность.
- После подката — контроль радиуса шаблоном сразу, не откладывая на конец смены, когда все детали уже лежат стопкой и непонятно, какая из них «уехала».
Клюв на кромке — это, кстати, отдельная песня. Он возникает, когда рабочий «дожимает» боковой валок на последнем проходе в надежде дотянуть радиус. Кромка получает локальный перегиб 2–3 мм, который потом на шаблоне видно как ступеньку. Лечится только правкой на прессе, а лучше — не лечится вообще, а переделывается.
Контроль овальности: как мы ловим зазор до того, как его увидит ОТК
Овальность — это разность между максимальным и минимальным диаметром обечайки в одном сечении. Для сосудов и аппаратов по ГОСТ 34347 допускается овальность обычно не более 1% от внутреннего диаметра плюс прибавка, но заказчики в ТУ часто закладывают жестче. На обечайке Dвн 1200 мм допуск выходит 12 мм — на первый взгляд много. Но сварка и вальцовка в совокупности способны съесть этот запас за полдня, если работать «на глаз».
Как контролируем мы:
- шаблон-кольцо на каждый диаметр — да, дорого, но оно окупается на второй партии;
- индикатор часового типа на магнитной стойке: прокатываем стойку по внутренней поверхности, снимаем показания в четырех точках — 0°, 90°, 180°, 270°. На фото как раз такой момент — индикатор стоит у кромки, лазерный датчик светит на кромку сверху;
- лазерный измеритель зазора кромок на стыке — позволяет увидеть расхождение до сварки, а не после, когда уже поздно;
- натяг на последнем проходе снижаем: обечайку лучше «недогнуть» на 0,5 мм и править чем «перегнуть» и править ничем.
Овальность «вылезает» из трех мест: неравномерный подкат кромок, перекос заготовки при подаче (лист пошел под углом — получилась конусность, которая симулирует овальность), и остаточные напряжения в металле после резки. Гильотина или плазма дают свой наклеп кромки — после резки кромку лучше прошлифовать или хотя бы снять заусенцы, иначе она работает как концентратор и ломает геометрию при вальцовке.
Сравнение материалов: что пружинит и что слушается
| Материал | Предел текучести, МПа | Пружинение | Особенности вальцовки |
|---|---|---|---|
| Ст3сп/пс | 245 | Умеренное | Базовый материал, работает «как в учебнике» |
| 09Г2С | 345 | Заметное | Перегиб 1,5–2% сверх расчетного радиуса, 3–4 прохода |
| 12Х18Н10Т | 275–350 | Сильное | Наклеп при вальцовке, нужна СОЖ, перегиб 2–3% |
| С245 | 245 | Умеренное | Аналог Ст3, но следим за прокатной коркой |
| АМг5М (алюм.) | 120 | Небольшое | Мягкий, но рвется при резком дожиме, режимы щадящие |
Цифры по пружинению — усредненные, но по ним реально выставлять первый проход. Дальше — корректировка по факту на первой детали. Мы всегда делаем тестовую гибку на «короте» — короткой заготовке того же материала и толщины, прежде чем запускать основную партию. Минус полчаса, зато не переделывать 12 обечаек.
Типичные ошибки: один случай из практики
Не буду про «не следите за валками» и «не соблюдайте режимы» — это и так все знают. Расскажу реальный случай. У нас был заказ на партию обечаек Dвн 800 мм, толщина 14 мм, 09Г2С, длина 2200. Технолог рассчитал усилие, все сошлось. Но вальцовщик — опытный мужик, лет 25 на вальцах — начал каждый проход с максимального натяга: «так быстрее». В итоге после третьего прохода на одной из обечаек пошел перекос: боковой валок поднялся с микронным люфтом в подшипнике, лист повело, получилась не обечайка, а недоконус. Овальность вышла 28 мм при допуске 10. Пять деталей в брак, одна на правку.
Вывод из того случая у нас такой: станок с износом в подшипниковых узлах боковых валков не держит точность при максимальных натягах, как бы ни хотел вальцовщик «погонять». Прогоняем диагностику люфтов раз в полгода, и последующие проходы ведем с шагом натяга не больше 0,5 мм по шкале, а не «на отдачу рычага». То, что работало на новом станке в 2015-м, на нашем сегодняшнем — уже не работает, и это надо признавать головой, а не опытом.
Как выбрать станок или подрядчика на вальцовку: чек-лист
- Диаметр верхнего валка. Больше валок — больше минимальный диаметр обечайки. Если вам постоянно нужны малые диаметры, берите машину с валком D=280–320 мм, а не «универсал» 400 мм.
- Наличие CNC и позиционирования боковых валков. Шаг подачи 0,1 мм и повторяемость — это то, что превращает ремесло в производство.
- Длина валка vs длина листа. Рабочая длина валка должна быть минимум на 50–100 мм больше ширины листа, иначе кромки «заглатываются» в подшипниковые узлы.
- Загрузка подрядчика. Спросите, какой у него процент переделок по вальцовке. Если больше 3–5% — что-то не так, скорее всего изношенное железо или нет контроля.
- Контроль геометрии. У нормального подрядчика есть шаблоны на каждый ходовой диаметр и индикаторная стойка. Если говорит «проверим штангенциркулем» — бегите.
FAQ
Можно ли вальцевать обечайку с меньшим диаметром, чем указано в паспорте станка?
Нет, это не сработает, потому что обечайка физически не сойдет с верхнего валка, не закусив его, и вы либо поцарапаете валок, либо загнете кромку внутрь «клювом». Единственный рабочий вариант — гибка на прессе сегментными штампами, но это другая операция и другие допуски.
Нужно ли подкатывать обе кромки до основной вальцовки или можно после?
Обязательно до. Если подкатить после — вы будете пытаться догнуть уже замкнутую обечайку через стенку, и радиус на кромке не выйдет. На 4-валковой машине обе кромки подкатываются без переустановки листа: сначала одна, потом переворот зажатой заготовки и вторая. Это как раз то, ради чего берут 4-валковый листогиб.
Помогает ли термообработка убрать овальность после вальцовки?
Частично — да, отпуск снимает остаточные напряжения и овальность «стекает» на 20–30%. Но полностью править геометрию термообработкой нельзя: если вы согнули с перекосом, то и после печи перекос останется, просто слегка смягчится. Термообработка — это стабилизация, а не правка.