Балка длиной 12 метров, сваренная из двух швеллеров и листа, лежит на стапеле. По чертежу — всё сходится, рулетка «прощает» по 3–4 мм на каждой полке. А потом конструкция приезжает на монтаж, и её не сажают в посадочные места колонн. Дальше — газовая резка «по месту», огонь, искры, переподготовка кромок и подписанный акт о переделках. Знакомо? Нам — да, и не раз. Поэтому пару лет назад мы перевели контроль геометрии крупногабаритных сварных металлоконструкций на фотограмметрию, и сегодня расскажу, как это работает, сколько стоит по времени и почему без калибровочных маркеров и увязки с BIM-моделью там делать нечего.
Почему тахеометр и рулетка больше не предел мечтаний
Классический инструментальный контроль больших балок и рам — это тахеометр типа Leica TS16 или Trimble S7, либо рулетка и нивелир, если у заказчика «бюджет стройки девяностых». Тахеометр точен, но медленный: одна точка — один навод. На балку с сотней контрольных точек уходит полдня, и оператор за это время устаёт так, что к вечеру начинает «гнать» отсчёты. Рулетка же на 10 метрах даёт погрешность и 2–3 мм только от провисания и температуры — а допуск на монтажные размеры каркаса по СП 70.13330, между прочим, местами в пределах 5 мм на весь пролёт.
Фотограмметрия снимает конструкцию «фотопулей»: Full-frame камера с объективом 24–35 мм (у нас Sony A7R IV и старый добрый Nikon D850 со штатной 35-кой), 150–300 снимков с разных ракурсов, и пакетная обработка в Agisoft Metashape или GOM Inspect (для поверенных задач — V-STARS/S8, но он дорог). Реально достижимая точность на объекте длиной 10 м — 0,05–0,3 мм в зависимости от геометрии съёмки, качества маркеров и числа пересечений. Это на два порядка лучше рулетки и быстрее тахеометра раз в пять.
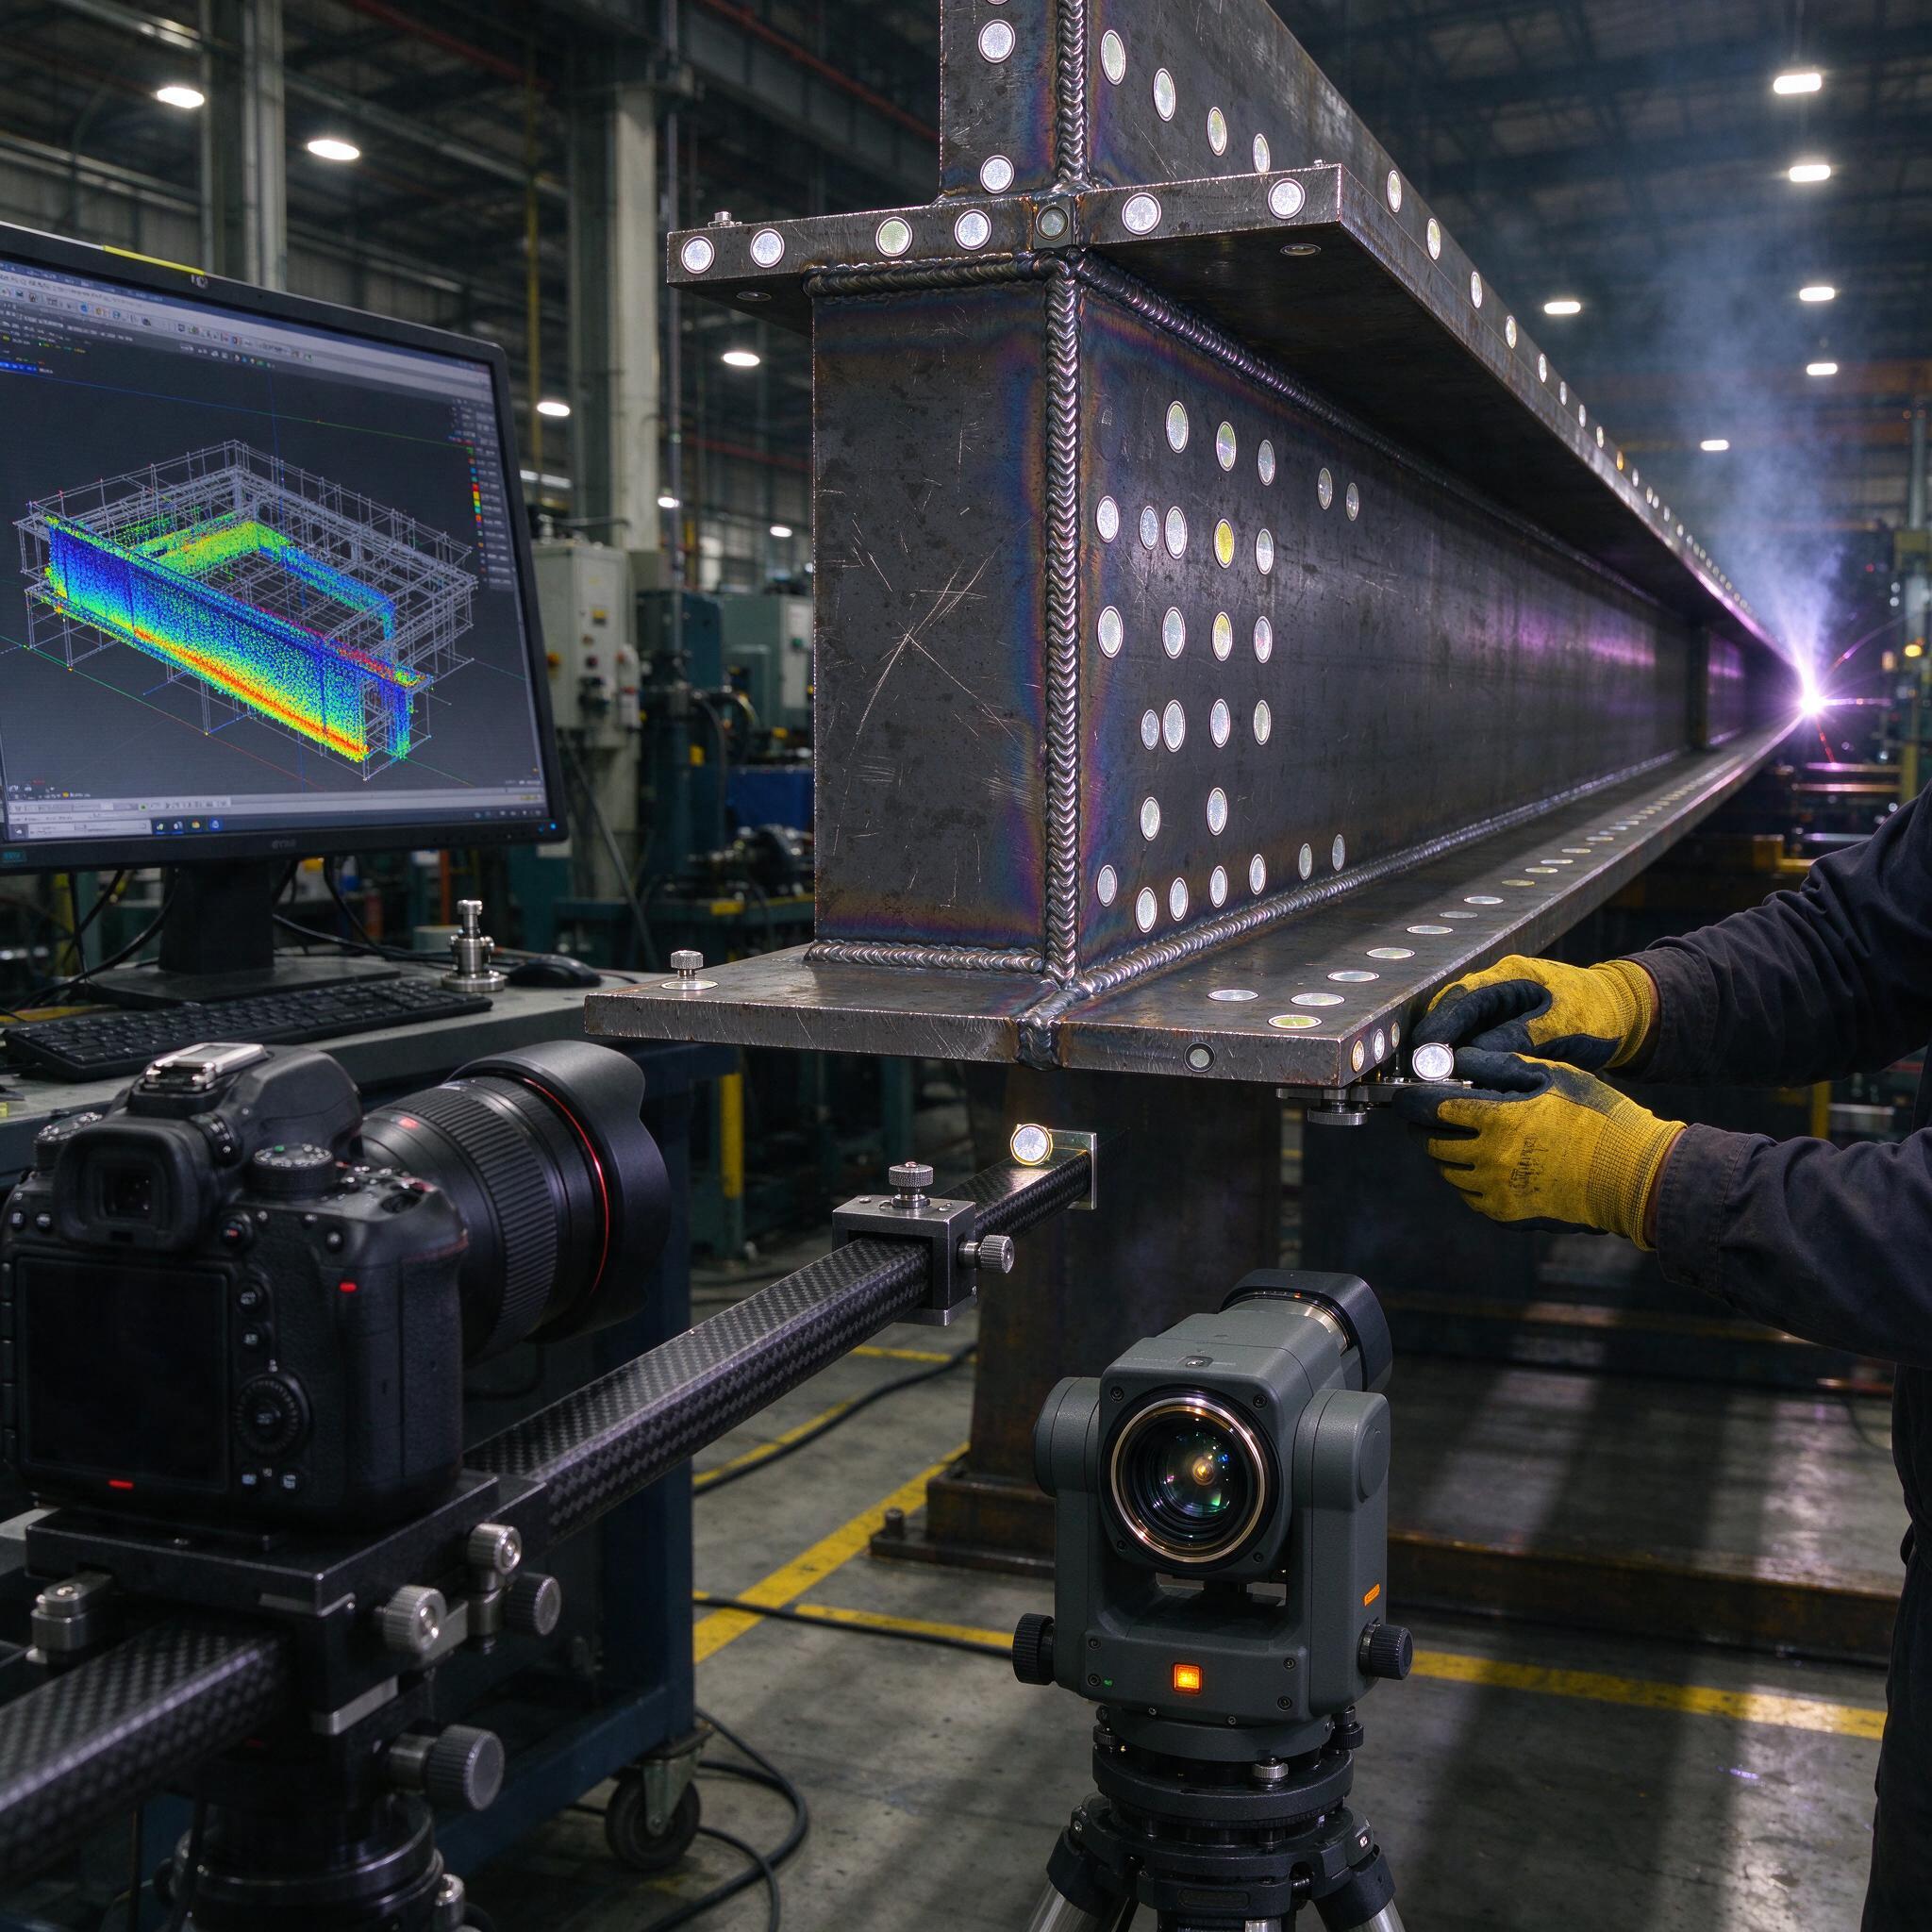
На фото выше — как раз наш типовой процесс: сварная двутавровая балка, обклеенная кодированными и некодированными круглыми маркерами, полнокадровая камера на рельсе, рядом тахеометр — он «подшивает» опорные точки для привязки к цеховой системе координат, а на мониторе уже висит карта отклонений от BIM-модели: зелёный — в допуске, красный — «поплыло». Фонарик в дальнем конце цеха — не блик, а коллега подсвечивает зону, где света от плафон не хватает.
Калибровочные маркеры: без них точность умирает
Многие думают, что достаточно наделать снимков и «софт сам всё посчитает». Нет. Без масштабного эталона фотограмметрия даёт только форму, но не размеры — геометрия пучка лучей восстанавливается с точностью до масштаба. Поэтому на объект размещаем:
- Кодированные точечные маркеры — круглые светоотражающие наклейки с кольцевым кодом, расставляемые по всей поверхности; софт распознаёт их автоматически и сшивает снимки в жёсткую сеть.
- Масштабные рейки (шкалы) — карбоновые линейки длиной 1–2 м с калиброванными мишенями; минимально две, в разных концах конструкции, обязательно пересекающиеся с сетью снимков.
- Опорные адаптеры с сферическими мишенями — ставятся на реперные точки, которые тахеометр измеряет напрямую. Так мы связываем фотограмметрическую и геодезическую системы координат.
Маркеры клеим на магнитные основания или на малярный скотч — под сварочный нагар и брызги бумага живёт плохо. По опыту, мастера часто путают размер маркера: на расстоянии 5–7 м мишень должна быть 8–12 мм диаметром, не 5. Меньше — алгоритм её теряет, больше — центр тяжести «плывёт» на краях кадра из-за дисторсии.
Калибровка камеры — отдельный ритуал. Делаем её перед каждой серией: 20–30 кадров плоской шахматной мишени с разных углов, определяем фокусное, дисторсию (у 35-ки под завязку — около 10 мкм радиальной), главную точку. Если съёмка при другой температуре цеха — перекалибровываем, корпус и оптика «гуляют».
Технология съёмки: как поймать 0,05 мм, а не 1 мм
Точность фотограмметрии — это концентрат из геометрии съёмки. Правила простые, но их нарушают все:
- Базис и конвергенция. Снимаем с перекрытием 60–80%, оси камер сходятся под 15–25°. Плёночная «стена» без конвергенции — прямой путь к ошибке в глубине.
- Две сети. Одна серия «вдоль», вторая «вокруг торцов» — их совместная уравнивание и повышает точность вдвое-втрое.
- Диафрагма 8–11, штатив или рельса. С рук — только если очень надо, и только с серией дублирующих кадров. Смаз — это потерянные мишени.
- Вспышка. Светоотражающие маркеры «поджигаем» кольцевой вспышкой — в цеху при смешанном освещении это даёт стабильную локализацию центров мишеней до 0,1–0,2 пикселя.
- Термостабилизация. Конструкцию после сварки выдерживаем 12–24 ч, иначе остаточные деформации от остывания «маскируют» реальные отклонения.
Обработка: Autopilot в Metashape или GOM — 2–4 часа на балку длиной 12 м с 400 мишенями. На выходе — облако точек и векторная сеть с эллипсоидами ошибок. Среднеквадратическая ошибка положения точки в наших сетях стабильно 0,08–0,15 мм на 10 м; лучший результат, что ловили, — 0,06 мм на фланце поворотной опоры.
Увязка с BIM-моделью: отклонения в цифре, а не на бумажке
Отчёт «в виде таблицы координат» никому не нужен. Мы импортируем IFC или directly сетку из Tekla Structures и в Metashape/GOM сравниваем фактическую поверхность с номиналом. На выходе — карта отклонений в цвете, как на мониторе на фото: зелёная зона — в допуске, красная — выход. Формат дальше зависит от заказчика: кто-то просит Excel с величинами по точкам, кто-то — BCF-репорты для координации в Navisworks, кто-то — PDF с изовидами.
Почему это важно на практике: когда балка «виртуально» ложится в BIM ещё в цеху, монтажники заранее видят, куда придётся подгонять. Мы один раз поймали брак из-за того, что сварщик заварил ребро жёсткости на 8 мм не там — коробление полки ушло за пределы допуска на прямолинейность. С рулеткой это бы вскрылось только на монтаже; фотограмметрия показала «красную полосу» прямо в модели за день до отгрузки, и мы успели термоправку сделать.
Ещё один плюс: отчёты накапливаются в единой системе координат. Через полгода, когда та же конструкция стоит на объекте, можно снять её повторно и увидеть, как она «села» под нагрузкой — это уже вход в мониторинг, а не просто контроль ОТК.
Типичные ошибки: один случай, который мы запомнили
Однажды на участке мы поймали брак не в конструкции, а в собственном измерении. Снимали раму из сварных коробов 6×4×2 м; сеть сходилась, ошибки были на уровне 0,1 мм — красота. Но на выходе карта отклонений показала, что вся рама «наклонена» на 3 мм по диагонали. Стапель не мог так сесть. Разбирались сутки: виноват оказался масштабный эталон — карбоновая рейка лежала краем на горячей после сварки кромке, металл отдал тепло, рейка «потянулась» на доли миллиметра... а умножилось это на 6-метровую длину конструкции в уравнивании. С тех пор у нас правило: эталоны кладутся только на холодный металл, желательно на прокладки, и в отчёт пишем температуру рейки.
Ещё грабли: блики от сварочного поста в кадре. Автофокус цепляется за дугу в дальнем конце цеха, снимок «мылится», полсерии улетает в мусор. Лечится ручным фокусом и съёмкой «от зоны сварки».
Оборудование: с чего начать и где не переплатить
Кто-то считает, что нужно сразу V-STARS или Leica Absolute Tracker за несколько миллионов. Для входа в тему достаточно:
| Компонент | Бюджетный вариант | Промышленный уровень |
|---|---|---|
| Камера | Nikon D850 / Sony A7R III (36–42 Мп) | Phase One / Sony A7R V, специальная вспышка-кольцо |
| ПО | Agisoft Metashape Pro | GOM Inspect Pro / V-STARS / Leica Infinity |
| Эталоны | Карбоновые шкалы 1–2 м, поверка раз в год | Поверенные длины-инвары, адаптеры сфер |
| Опорная геодезия | Тахеометр 2" (Pentax, Sokkia) | Leica TS16 / Trimble S7 с ATR |
| BIM-увязка | Обмен через IFC + Excel | BCF-репорты, интеграция с Tekla/Revit |
Главное — не гонка за маркой камеры, а дисциплина съёмки. Лучше старая D850 с правильными мишенями и хорошей сетью, чем новейшая камера с двумя кадрами «с руки».
Чек-лист: как выбрать подрядчика или собрать процесс у себя
- Попросите отчёт о калибровке камеры — если подрядчик не может показать фокусное, дисторсию и СКО уравнивания, значит работает «на глаз».
- Спросите про эталоны — должны быть минимум две поверенные шкалы и протокол их поверки не старше года.
- Уточните формат увязки с BIM — IFC, BCF, direct Tekla? Просто «картинка с цветами» без координат — не результат.
- Спросите, как они борются с температурой — если ответ «никак», ищите дальше.
- Проверьте практику по аналогичным конструкциям — балка 12 м и ферма 40 м — это разные проекты по геометрии съёмки.
Вопрос 1. Можно ли обойтись без тахеометра?
Нет, совсем не получится, если нужна привязка к цеховой или объектной системе координат и интеграция в BIM. Фотограмметрия сама по себе — «замкнутая» система, без внешней геодезической опоры она даёт только относительную геометрию конструкции. Тахеометр нужен хотя бы на 5–10 реперных точек, дальше он отдыхает.
Вопрос 2. Реально ли 0,05 мм на 10 метрах?
Да, но только в идеальных условиях: контролируемая температура, конструкция лежит на жёстком стапеле, съёмка в две сети с хорошей конвергенцией, камера откалибрована в тот же день, мишени 10–15 мм. На «полевых» условиях с кран-балками и вибрацией закладывайте честные 0,15–0,3 мм — и это всё равно на порядок лучше рулетки.
Вопрос 3. Сработает ли обычный смартфон с Lidar?
Нет, это не сработает, потому что точность лидара в смартфоне — сантиметры, а фотограмметрия со смартфона упирается в крошечную матрицу и зум-объективы с плохой дисторсией. Для декоративных облаков точек пойдёт, для контроля допуска в 0,1 мм на металлоконструкции — нет.
Вместо заключения
Фотограмметрический контроль — не магия, а инструмент с чёткой технологией: маркеры, эталоны, дисциплина съёмки, калибровка, увязка с BIM. Освоить можно за месяц-два при наличии камеры и тахеометра, которые у большинства нормальных цехов и так есть. Выигрыш — в секундах и миллиметрах: меньше переделок на монтаже, меньше резки «по месту», меньше нервов. Мы свои балки теперь отгружаем с цветной картой отклонений в приложении к паспорту — и заказчики, честно говоря, отзываются об этом лучше, чем о любых протоколах ОТК на бумаге.