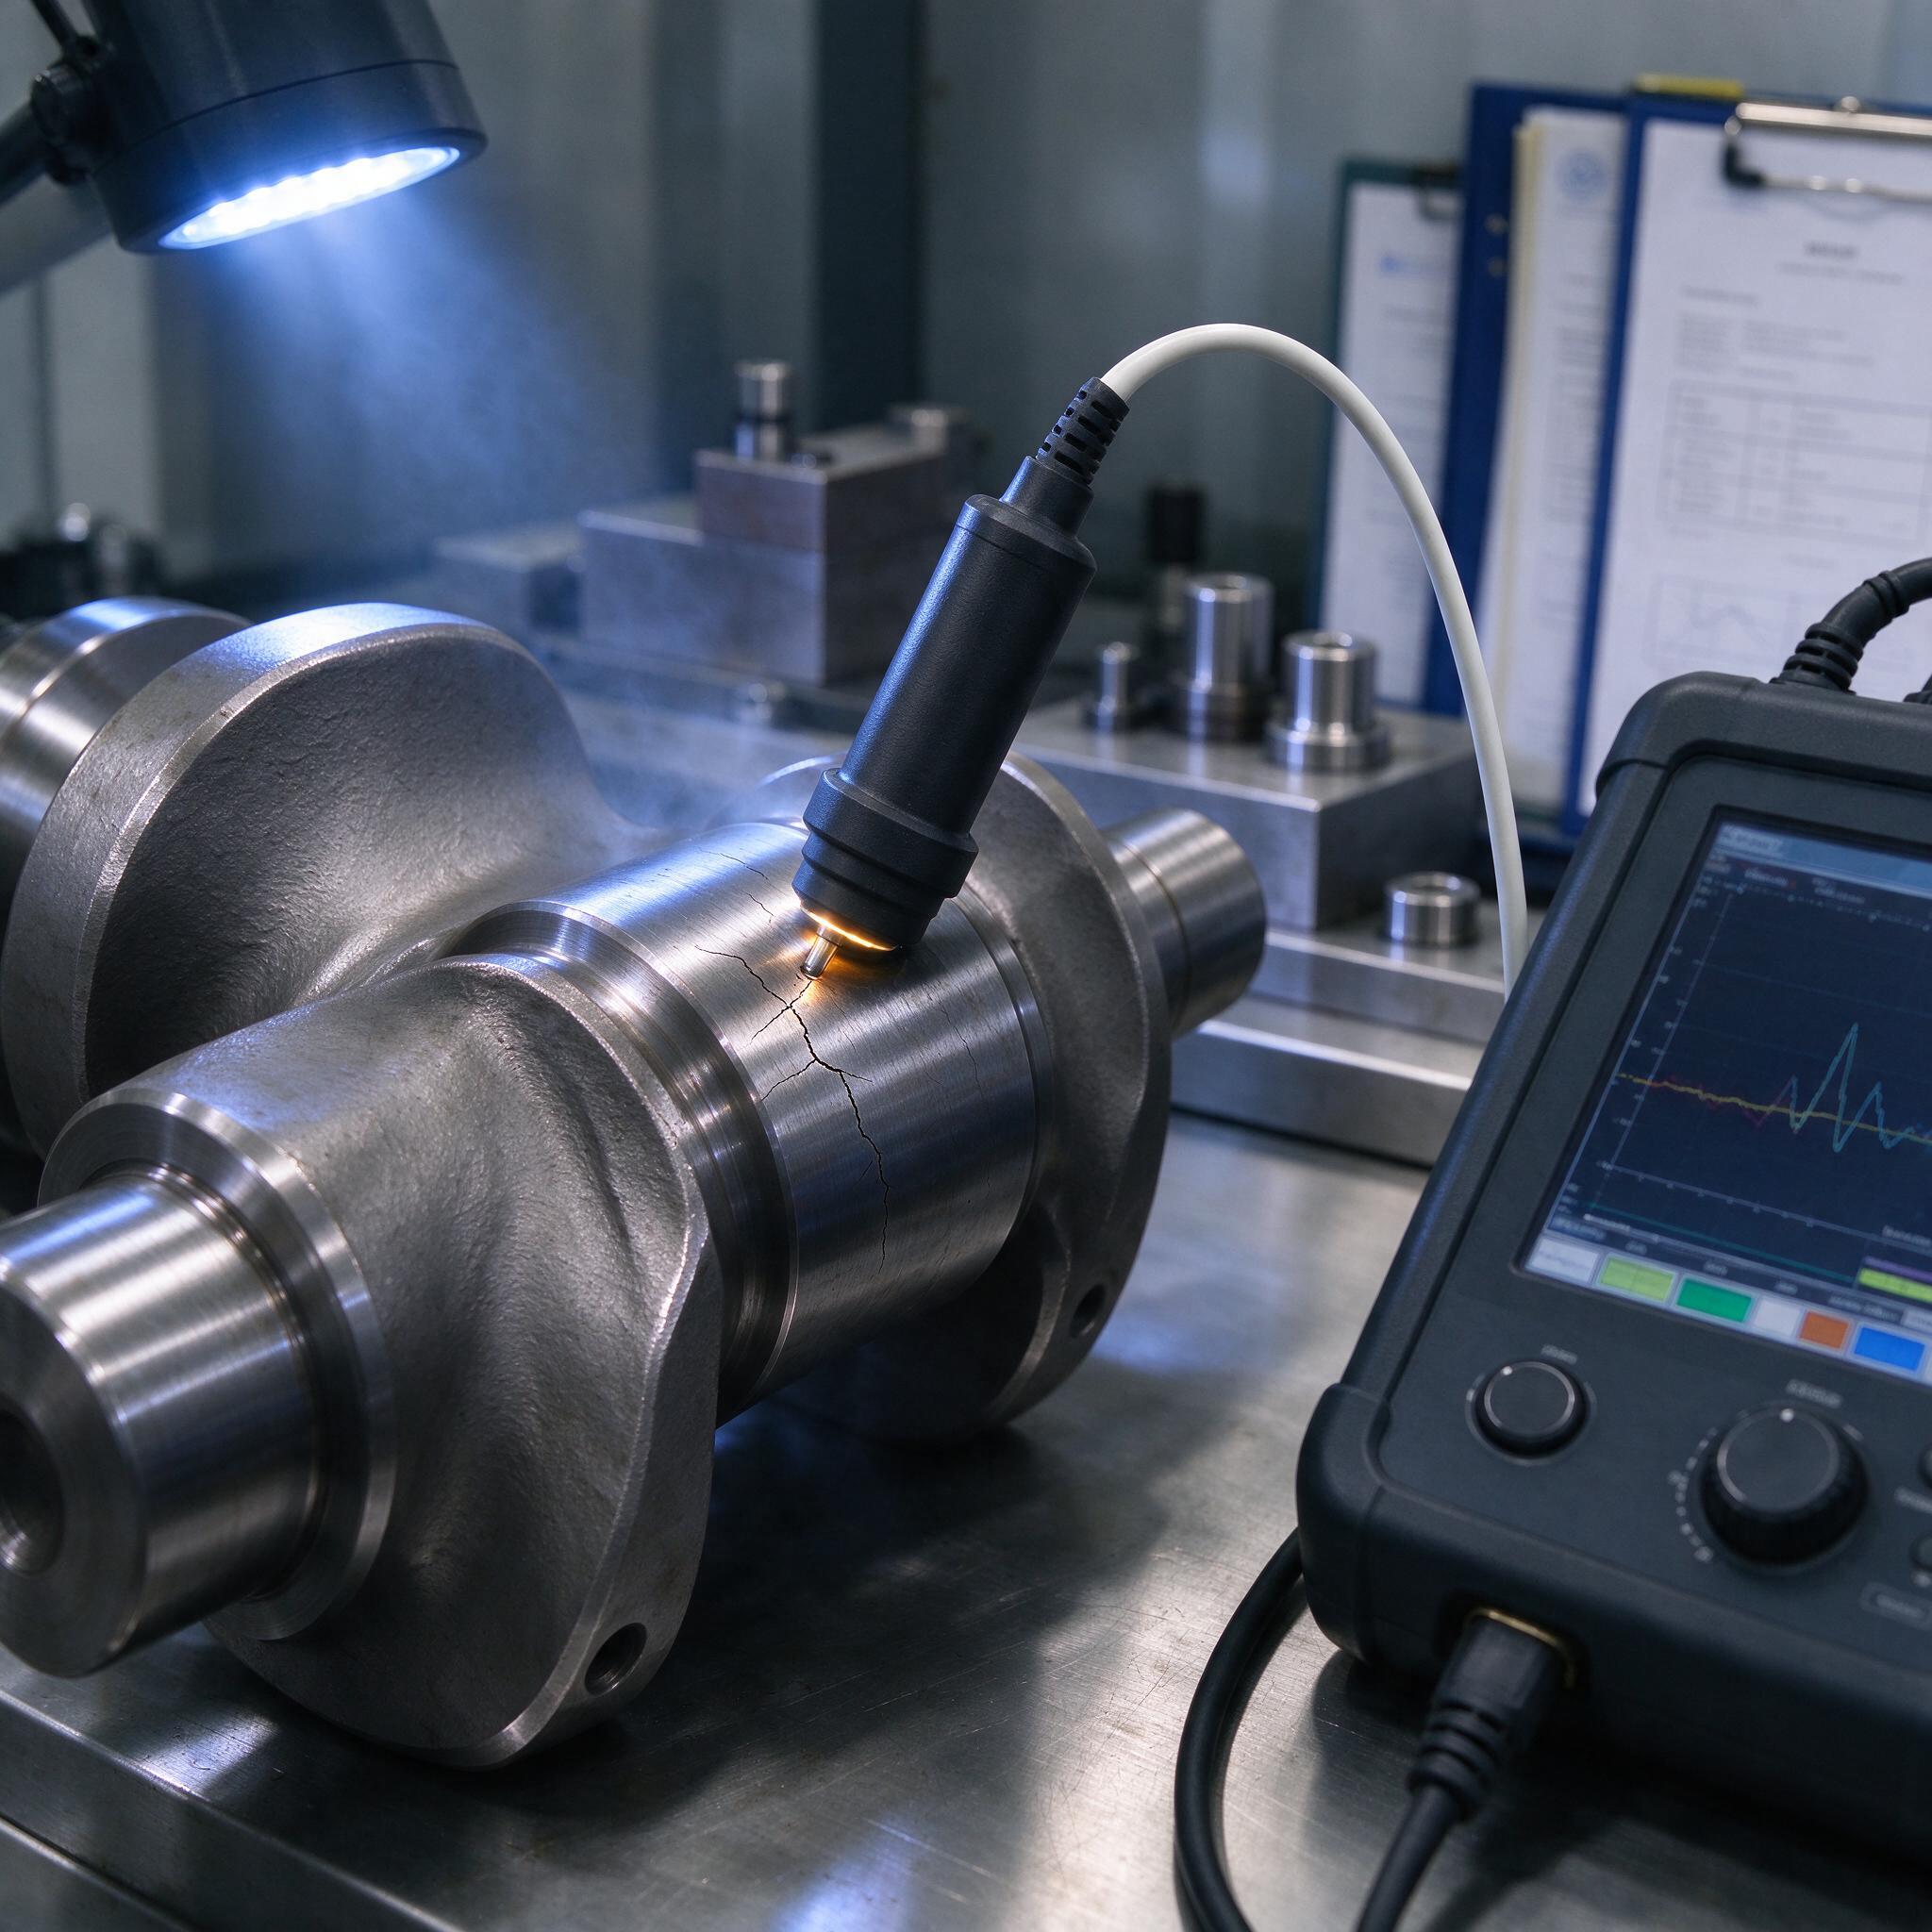
Трещина на коленвале, которую «не должно было быть видно»
Начну с случая, который у нас до сих пор вспоминают. Ставим партию поковок коленвалов — сталь 40ХН2МА, всё по сертификату, твёрдость в допуске. На токарном переходе оператор заметил еле заметную «паутинку» на шатунной шейке — а шлифовать уже нельзя, припуск кончился. Вихретоковик поставили прямо у станка, накладным преобразователем на 200 кГц. Сигнал — чёткий, устойчивый, глубина по градуировке около 0,35 мм. Дальше вскрытие шлифовкой подтвердило: поверхностная шлифовочная трещина от предыдущего передела. Хорошо, что поймали до механических испытаний, а то бы партию из 60 штук уехала заказчику и вернулась уже рекламацией. Вот про такую технику — вихретоковую дефектоскопию поковок на частотах 50–500 кГц — и поговорим: что она реально видит, как настраиваться и почему без аттестованного персонала по ГОСТ Р ИСО 9712 вся затея превращается в самодеятельность.
Почему именно вихретоковый контроль для поковок
Неразрушающий контроль поковок — это всегда компромисс. Капиллярка требует чистой поверхности, снятия окалины, потом отмывки — на крупногабаритных валовых деталях это полдня возни. Магнитопорошковый — только ферромагнетик и опять же грязь и суспензия. Ультразвук поверхностные трещины глубиной 0,1–0,5 мм практически не берёт: мёртвая зона. А вихретоковый метод — взял накладной преобразователь, провёл по шейке, на экране дефектоскопа сигнал есть/нет, плюс косвенная оценка глубины по фазе. Минуты вместо часов. На фото, кстати, показана ровно наша типовая картина: поковка вала на верстаке, накладной ВТП с подсветкой стоит на видимой трещине, рядом портативный дефектоскоп с годографом на экране, на фоне — образцы с калибровочными рисками и планшет с технологической картой. Обычная рабочая сцена, ничего постановочного.
Важно понимать физику. Глубина проникновения вихрей зависит от частоты и электромагнитных параметров материала. По опыту, мастера часто завышают частоту — «чувствительность выше» — а потом удивляются, что дефект глубже 0,3 мм не виден. Глубина трещины, которую метод достаёт, ориентировочно равна глубине проникновения вихрей, так что частоту под дефект выбираем, а не «как нравится»:
| Рабочая частота | Материал | Реально выявляемая глубина трещины | Типовая задача |
|---|---|---|---|
| 50–100 кГц | стали 40Х, 40ХН2МА, 38ХН3МФА | 0,3–0,5 мм | валы, оси, крупные шейки, контроль после термообработки |
| 150–250 кГц | стали 30ХГСА, 12ХН3А | 0,15–0,3 мм | поковки фланцев, ступиц, контроль после черновой обработки |
| 300–500 кГц | легированные стали, аустенит, сплавы на никелевой основе | 0,1–0,2 мм | точный контроль, отлов волосяных трещин перед ЧПУ-доработкой |
Подготовка поверхности: где половина успехов и все провалы
Поковка — это не прокат. Обезуглероженный слой, окалина, заусенцы после обрезки облойной канавки, следы гибочного штампа — всё это даёт ложные сигналы. Требование простое: шероховатость в зоне контроля не грубее Rz 40 (лучше Ra 3,2–6,3 после точения), без окалины и СОЖ. Да, СОЖ. Однажды на участке мы поймали «дефект», который оказался просто лужицей эмульсии, оставшейся после контрольного перехода, — сигнал плавал, персонал чуть не забраковал годный вал. С тех пор правило: протёр насухо — потом ставишь преобразователь.
Наш типовой маршрут выглядит так:
- обезжиривание зоны контроля уайт-спиритом или промывкой в водном моющем растворе, сушка;
- снятие острой кромки и заусенцев по контуру поковки — преобразователь должен «скользить», а не цепляться;
- контроль температуры: деталь после ТВЧ или отпуска ниже 50 °С, иначе температурный дрейф нуля съест слабый сигнал;
- зона сканирования шире предполагаемого дефекта минимум на две ширины накладного датчика, перекрытие проходов не менее 10%.
Настройка и градуировка: на что смотрим на экране
Настройка делается на композитных образцах с искусственными дефектами — риски или электроэрозионные надрезы глубиной 0,1; 0,2; 0,3; 0,5 мм, из той же марки стали, что и контролируемые поковки. Это принципиально: образец из стали 20 на поковке 38ХН3МФА врёт с фазой безбожно. На годографе настраиваем: балансировку нуля на бездефектном участке, фазовый угол сигнала от дна надреза (по нему и оцениваем глубину), порог срабатывания звуковой сигнализации — так, чтобы сигнал от 0,1 мм проходил устойчиво, а от риски отклонения волокон — нет. Скорость сканирования вручную держим не выше 0,5 м/с, иначе фильтры дефектоскопа режут короткие импульсы, и краевая трещина проскочит незамеченной.
Ещё нюанс: зона «концентраторов» — галтели, переходы шейки-щека, отверстия. Там краевой эффект маскирует трещину. В этих местах работаем специальным преобразователем малого диаметра или ферритовым экраном, медленно, и уже не под дефектоскопию «в объёме смены», а точечно, по карте контроля. Каждый дефект с амплитудой выше порога обязательно подтверждаем визуально — переносной микроскоп с 30-кратным увеличением, обмер длины, зарисовка в карту.
Персонал и ГОСТ Р ИСО 9712: без бумажки — никак
Тут коротко и жёстко. Вихретоковый контроль по ГОСТ Р ИСО 9712 выполняет специалист не ниже II квалификационного уровня, аттестованный в независимом органе по НК. Оператор I уровня работает только под наблюдением специалиста II уровня, а подпись в заключении ставит именно он. III уровень нужен, когда разрабатываем методики на нестандартный объект — например, на поковку с криволинейной поверхностью или из новой марки стали. У нас в лаборатории три аттестованных специалиста, и протоколы, которые они подписывают, у заказчика проходят без вопросов. Протокол без подписи аттестованного дефектоскописта юридически — просто листок с каракулями, каким бы красивым ни был годограф.
Как выбрать дефектоскоп и подрядчика: чек-лист
- Рабочий диапазон частот — не менее 20 кГц…2 МГц, чтобы перекрыть весь ряд 50–500 кГц одним прибором (наш рабочий конёк — отечественные портативы типа ВД-89Н, Eddycon,elotest-подобные переносные станции).
- Наличие аттестованных преобразователей под вашу номенклатуру: плоские, накладные с ферритовым сердечником, для галтелей и внутренних поверхностей.
- Возможность фазового анализа сигнала и оценки глубины — простая «звонилка» с порогом амплитуды глубину не даст.
- Комплект аттестованных контрольных образцов под ваши марки стали — или готовность лаборатории их изготовить и аттестовать.
- У подрядчика — актуальные аттестационные удостоверения специалистов II–III уровня и область аттестации именно на вихретоковый метод, а не «вообще НК».
Частые вопросы из практики
Покроет ли один прибор весь диапазон глубин 0,1–0,5 мм на одной детали?
Нет, не покроет. На 500 кГц трещина 0,5 мм почти не видна — вихри просто не доходят до дна, а на 50 кГц волосяная трещина 0,1 мм утонет в шумах. Для гарантированного контроля в двух диапазонах сканируем дважды: сначала на низкой частоте, потом на высокой. Быстрее, если на приборе два канала — ведём двумя преобразователями сразу.
Можно ли контролировать поковку прямо после обрезки облоя, без зачистки?
Нет. Заусенец и окалина дают либо сплошные ложные срабатывания, либо, что хуже, экранируют реальную трещину — датчик «висит» на неровностях и контакт теряется. Пять минут обдирочной шлифовки экономят неделю разбирательств с браковочной комиссией.
Чем вихреток лучше цветной дефектоскопии на финальном контроле?
Скоростью и чистотой. Капиллярный контроль на средней поковке — это очистка, нанесение пенетранта, выдержка 10 минут, проявитель, смывка, сушка: минимум час на деталь. Вихреток — две-три минуты, без химии, и ещё даёт оценку глубины, чего капиллярка в принципе не умеет. КПД для капиллярки оставляем только как арбитражный метод, когда надо документально подтвердить протяжённость выявленной трещины.
Вместо заключения
Вихретоковая дефектоскопия поверхностных трещин на поковках — это дёшево, быстро и, главное, до того, как дефект доедет до дорогих операций. Частоты 50–500 кГц, аттестованный персонал по ГОСТ Р ИСО 9712, дисциплина по подготовке поверхности и честные контрольные образцы — вот весь рецепт. Ломается он обычно на человеческом факторе: «да там и так видно». Не видно. Проверяйте прибором.