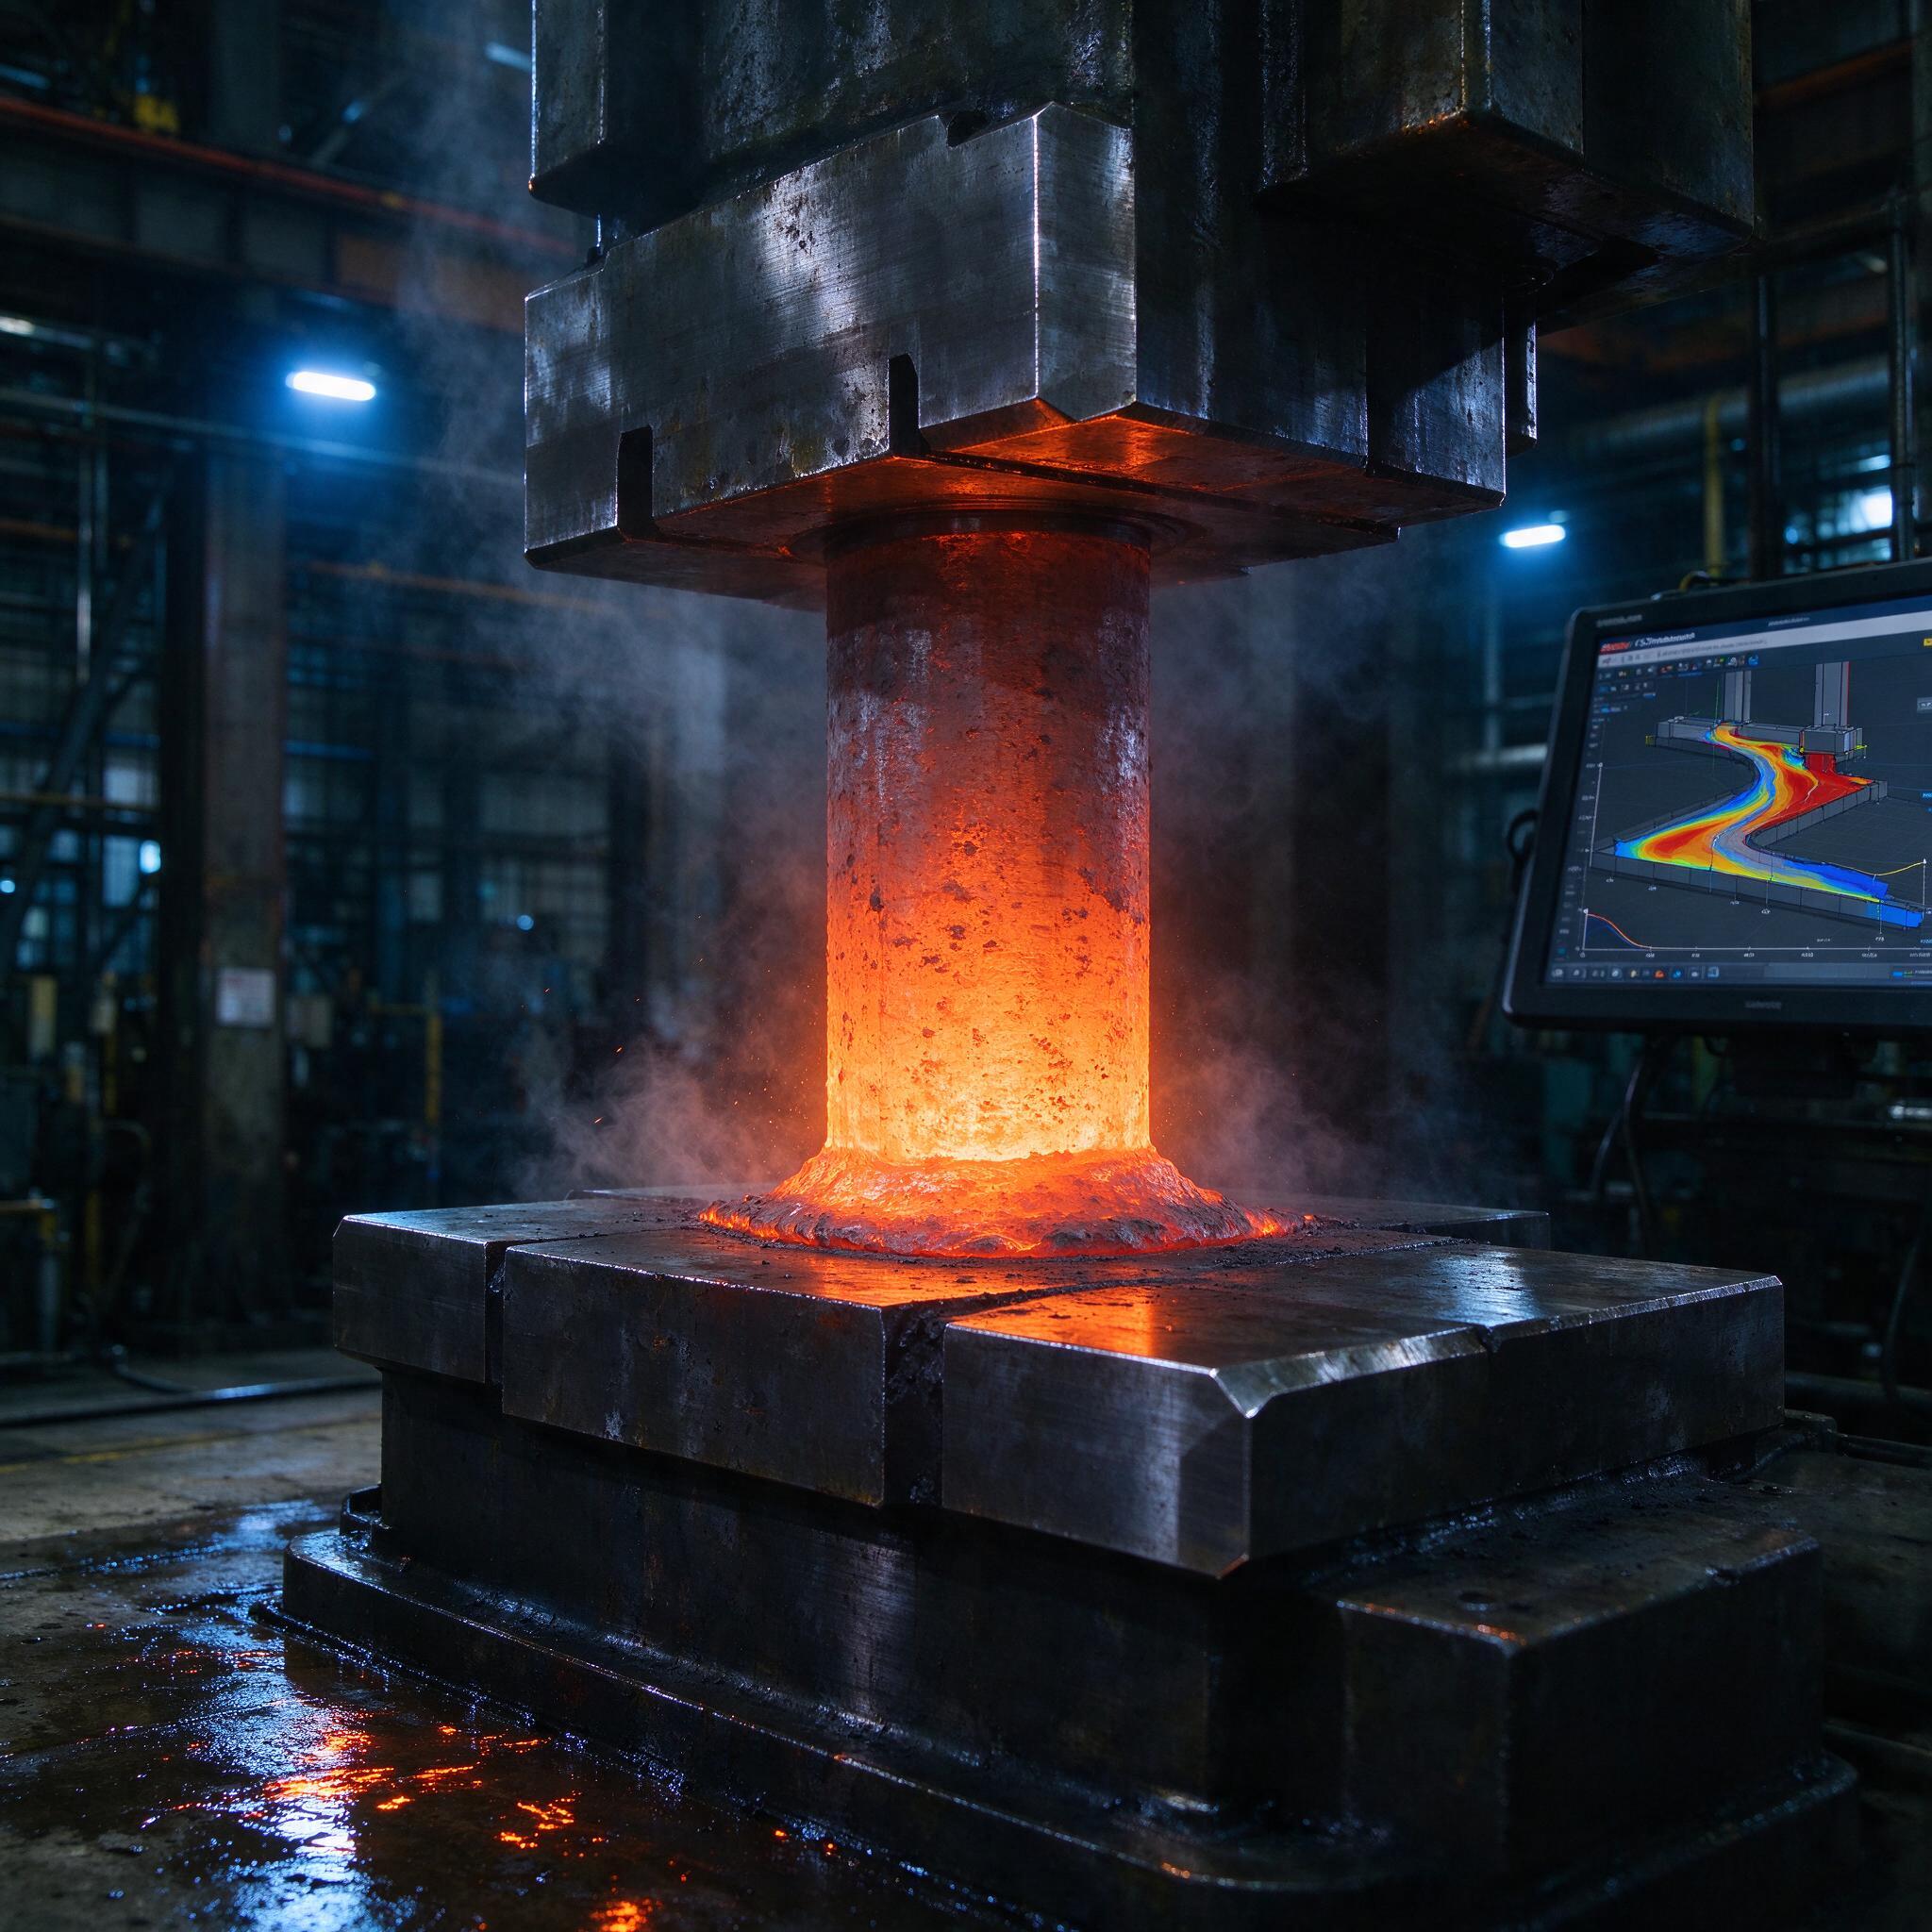
На фото — ровно та ситуация, о которой пойдёт речь: раскалённая заготовка под бойком гидравлического пресса, внизу уже начинает «расползаться» фланец, а на мониторе рядом открыт расчёт процесса с цветовой картой течения металла и шкалой усилия. Двадцать лет назад мы такое «ловили» только на металле — осадили, посмотрели, увидели зажим, выбросили б валковую. Сейчас монитор рядом с прессом — не понты, а рабочий инструмент. Разберём, как цифровое испытание на осадку и моделирование ковки в FORGE и Simufact позволяют заранее увидеть складки, посчитать усилие под пресс 4000–8000 тс и не угробить переходы.
Что болит на практике: складка, которую видно только на третьем переходе
Классика: осадка цилиндрической заготовки под клещами половинной высоты. По расчёту «на салфетке» — всё сходится, обжатие 45 %, усилие в запасе. А на металле — кольцевой зажим на торцевой поверхности, он же складка первого рода, которая потом при прошивке или раскатке уходит в тело поковки. Металл с торца «выплывает» на боковую поверхность, тащит за собой окалину и всасывает её внутрь. Дальше — УЗК, каверна, незарегистрированное указание, сдача брака. Однажды на участке мы поймали брак именно из-за этого: 12 штук фланцев из стали 40ХН2МА ушли в стружку, потому что заготовку осаживали с H0/D0 = 2,4 — на пределе, где складка гарантирована. Стоимость ошибки — дороже, чем год лицензии на симуляцию.
Ключевое правило, которое все знают, но никто не проверяет: осадка «начисто» без образования складок надёжно идёт при H0/D0 ≤ 2,0–2,5 (для легированных — ближе к 2,0). Проблема в том, что граница эта плавающая — зависит от трения, температуры заготовки, скорости пресса и состояния бойков. И вот тут цифровое испытание на осадку закрывает вопрос: в FORGE или Simufact Forming закидываешь реальную геометрию, реальные коэффициенты трения (0,3–0,4 по модели постоянного трения для горячей осадки со смазкой стекловидными шлаками, до 0,5–0,7 без неё), материальную модель стали (например, кривые текучести из испытаний Gleeble) — и получаешь картину складкообразования до первого удара.
Цифровое испытание на осадку: что реально считаем
Цифровой аналог осадочного теста — это не «нажал кнопку и получил ответ». Это нормальный инженерный эксперимент со своими подводными камнями:
- Сетка. Крупная сетка «съедает» складку — она просто не разрешается по геометрии. На торцевой кромке нужен размер элемента не грубее 0,5–1 мм для заготовок Ø150–400 мм, с ремешингом, потому что течение в зажиме нелинейное.
- Трение. По опыту, мастера часто путают коэффициент трения и фактор трения (модель Кулона против Зибеля). На горячей осадке корректнее фактор трения m = 0,5–0,7 для «сухих» бойков и m = 0,25–0,35 при смазке. Ошибка вдвое по трению — ошибка вдвое по силе на бойках.
- Окалина. Забывать её нельзя: на углеродистых сталях при 1150–1200 °C окалинистый слой работает как смазка и теплоизолятор одновременно, и усилие осадки в модели «без окалины» завышается на 10–15 %.
- Теплообмен с бойком. Контактный коэффициент теплоотдачи 15–25 кВт/(м²·К) для холодных бойков. При осадке высокого блюма именно переохлаждение контактных слоёв формирует «бочку» и определяет, куда уйдёт складка.
Валидируем просто: делаем натурную осадку свинцового или пластикатового образца, либо осадку на паспортизованном прессе с тензодатчиком, сравниваем кривую «усилие–ход» с расчётом. Расхождение до 5–7 % по пику усилия — модель рабочая. Больше — пересматриваем трение и данные о материале.
Пресс 4000 или 8000 тс: считаем усилие до того, как станок «не потянет»
Усилие осадки считается по известной схеме: F = p·S, где удельное давление зависит от сопротивления деформации и геометрии. Но формула даёт порядок, а не ответ на вопрос «потянет ли наш пресс». Для осадки фланцевого перехода Ø600 мм из 12ХМ при 1150 °C, фактическое удельное давление на бойках в конце хода достигает 250–350 МПа — это 8500–9900 тс на круге Ø600... то есть пресс 8000 тс на пределе. И вот тут два пути: менять температурный график (греть до 1200 °C, ловить меньше теплопотерь, осаживать быстрее) или резать переход на две операции с промежуточным подогревом.
FORGE и Simufact дают посекундную кривую усилия по всем переходам, и это критично именно для гидравлических прессов: у них ограничение не только по максимальному усилию, но и по энергии/расходу, а ещё — по длительности рабочего хода. Держать металл под давлением дольше 8–10 секунд в финальной стадии — значит остудить контактный слой, словить рост усилия на 20–30 % на последнем «дожиме» и запросто перегрузить станину. В модель включаем реальную скорость ползуна (для гидропрессов 8–30 мм/с на рабочем ходу, для молотов считаем по энергии удара).
| Параметр | FORGE (Transvalor) | Simufact Forming (Hexagon) |
|---|---|---|
| Схема решения | Лагранжев формализм, сильный ремешинг, отличная работа с трещинами и зерном | На базе MSC.Marc, надёжный контакт, быстрая сходимость на крупных задачах |
| Сильная сторона в ковке | Микроструктура, рекристаллизация, прогноз зегрева зерна, закалочные напряжения | Быстрое перестроение цепочки переходов, интеграция с CAD, простота для технолога |
| Складки | Детальная визуализация зарождения, индексы риска складкообразования | Уверенно ловит зажимы, но требует ручной настройки сетки в кромке |
| Усилие пресса | Кривые F(ход), экспорт в анализ нагруженности пресса | Аналогично, плюс удобные шаблоны оборудования (пресс/молот/пресс-ножницы) |
| Кому что | Крупные поковки, ответственные детали, авиакосмос, энергетика | Штамповка и ковка серийная, когда надо быстро перебрать варианты |
Честно: оба пакета хороши, и выбор часто определяется не «у кого точнее», а тем, кто в вашем КБ будет это считать. Сложный ремешинг FORGE на длинных цепочках переходов иногда «висит» часами, зато его прогноз микроструктуры по зерну — реальный инструмент для аттестации режима на штампуемость и механику.
Оптимизация переходов: считаем цепочку, а не отдельную операцию
Самая частая ошибка молодых технологов — оптимизировать один переход, глядя на соседний «через плечо». Например, классика: промежуточная осадка в «бочку» перед прошивкой. Красиво по усилию, но бочка формирует складку на боковой поверхности, которая при прошивке прошивается внутрь. Решение — переход с предварительным распределением (осадка в подкладных кольцах или с офцентровкой), либо проточка торца заготовки с фаской, чтобы затянуть течение металла внутрь, а не наружу.
Типовая последовательность, которую мы обычно моделируем целиком (цепочкой):
- Нагрев (индукционный или печной), расчёт температурного поля — на индукторе часто перепад по сечению 50–80 °C, это влияет на течение.
- Транспортировка к прессу — 10–20 секунд, остывание поверхностных слоёв на 60–120 °C.
- Осадка / предварительное распределение.
- Прошивка, раскатка, гибка — всё, что формирует финальную геометрию.
- Обрезка облоя и термическая обработка (по необходимости).
Только цепочка с учётом реального времени между переходами даёт честный ответ, где начнёт звенеть шпиндель, где пресс не потянет и где полезет складка. В Simufact удобные шаблоны переходов с «протягиванием» от операции к операции, в FORGE — более детальный контроль физики на каждом этапе.
Реальный случай из практики: когда модель спасла штамп
Делали осесимметричную поковку ступенчатого вала из 34ХН3М на прессе 4000 тс. По ручному расчёту — 2900 тс в финальном калибре, запас есть. Загнали в модель: 4300 тс. Разница — не в ошибке формулы, а в том, что наш калибр имел глубокую полость, металл остывал в ней до 980 °C за время переноски, а сопротивление деформации на 200 °C падения температуры растёт почти вдвое. Поменяли график нагрева, добавили подогрев штампа до 250 °C, поставили смазку-graphite. Получили 3600 тс — пресс тянет с запасом 10 %, складку поймали на модели, а не на металле. Один такой пересчёт окупает лицензию за полгода.
Чек-лист: как выбирать пакет моделирования и исполнителя
- Библиотека материалов. Есть ли в пакете кривые текучести именно ваших марок (12ХН3МФ, 38ХН3МФА, жаропрочные), или придётся заказывать испытания на Gleeble — это +бюджет и +2–3 месяца.
- Шаблоны оборудования. Под ваш пресс (4000/8000 тс) с реальными характеристиками: скорость ползуна, энергия, ход. Не «абстрактный пресс».
- Ремешинг и устойчивость. Попросите показать расчёт осадки с сильной складкообразовательной задачей — если сошлось на 4–5 %, берите.
- Кадры. Кто будет считать? Технолог с 10-летним стажем ковки или вчерашний выпускник с курсом МКЭ? Результат на 80 % зависит от человека, а не от пакета.
- Валидация. Есть ли у подрядчика практика сравнения расчёта с реальным измерением усилия на прессе, или они дают «красивую картинку»?
FAQ
Можно ли обойтись аналитическим расчётом усилия без симуляции?
Для простой осадки цилиндра — да, формулы Губера-Мизеса с поправкой на трение дают ±15 %. Для фланцев, ступенчатых валов, прошивки — нет: температурные поля и течение металла в полостях такой расчёт не ловит, а именно там перегруз пресса и складки.
Моделирование заменит натурные испытания и первую штамповку?
Нет, не заменит и не должно. Модель режет число итераций с 3–5 до 1–2, но валидационная штамповка обязательна — модель без калибровки по факту усаженного образца это гипотеза, а не технология.
Насколько можно верить прогнозу складок в FORGE?
Зарождение складки модель ловит надёжно, если сетка в зоне кромки не грубее 1 мм и трение откалибровано. Точная глубина и «выживет» ли складка после обрезки облая — уже оценка ±20 %, и это решается натурной пробой.
Итог простой: цифровое испытание на осадку стоит в разы дешевле одной партии брака. Считайте цепочку переходов целиком, калибруйте модель по усилию на прессе, и тогда монитор рядом с бойком перестанет быть экзотикой — станет таким же инструментом, как линейка и шаблон радиусный.