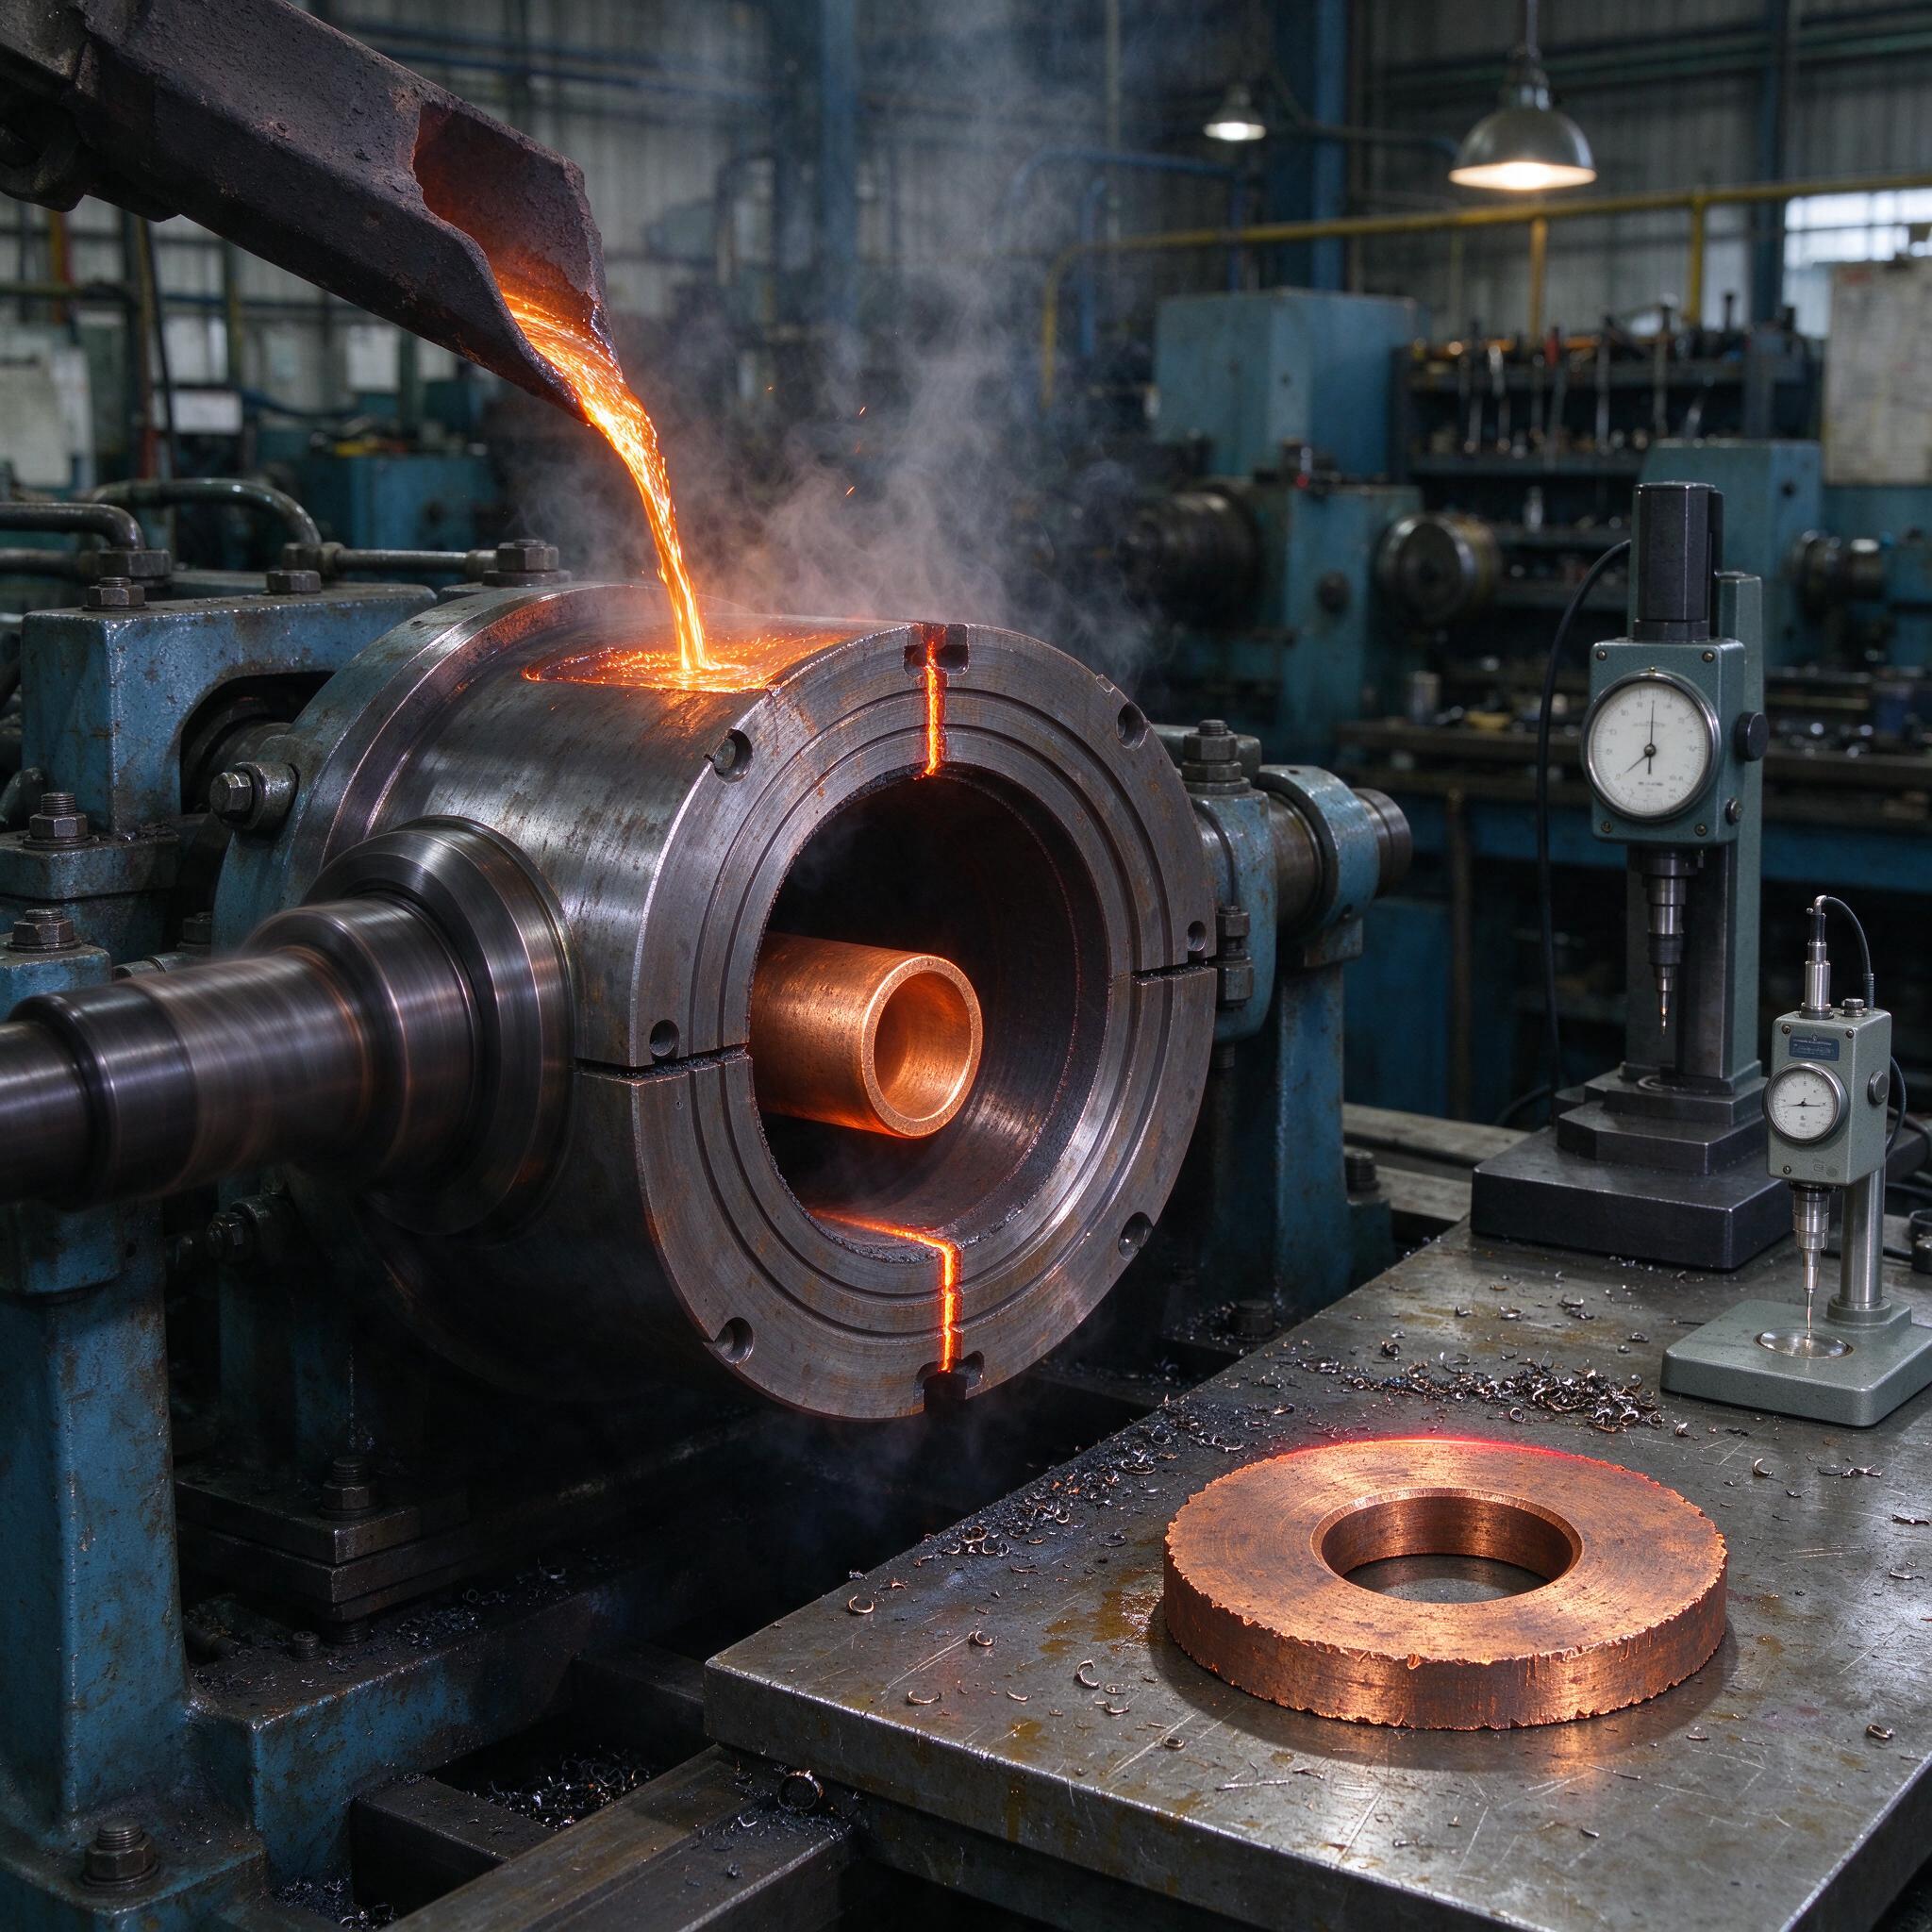
Ковш, изложница и вертлявая оловянистая бронза
На фото — наша изложница в самый сок: разливочный ковш льёт расплав в крутящуюся металлоформу, внутри уже видно раскалённое зеркало металла, а на столе рядом лежит свежий кольцевой отрезок — та самая проба, по которой мы проверяем плотность. Мощность освещения в цехе не ахти, поэтому металл «читаем» по цвету: светло-соломенный расплав — перегрев, тёмно-красное зеркало — уже на грани подстывания в форме. Рядом стоит стойка с индикатором часового типа — ей мы потом выбиваем биение и разностенность. Ржавый шипящий станок — старая переделка из токарного лобового, работает двадцать лет и не собирается умирать.
Теперь по существу. Центробежное литьё втулок из БрО5Ц5С5 — это, казалось бы, отработанная классика, но каждые полгода кто-то приезжает к нам с вопросом: «Почему втулка пористая, сквозь стенку СОЖ сопливит?» Разбираем, режем кольцевые пробы — а там рыхлота у внутренней поверхности, усадочные каверны, иногда шлаковые пленки. Давайте я расскажу, как мы это лечим на своём участке, с конкретными режимами и без сказок из учебников.
Почему именно БрО5Ц5С5 и что она себе позволяет
БрО5Ц5С5 — оловянистая бронза с цинком и свинцом: примерно 4–6% олова, 4–6% цинка, 4–6% свинца, остальное медь. Свинец в структуре лежит отдельной фазой — он и даёт антифрикционность, и одновременно подставляет подножку: в центробежном поле свинец норовит сегрегировать к внутренней поверхности отливки. Чем выше обороты и чем дольше металл живой в жидком состоянии, тем заметнее ликвация. Это первый момент, который новички пропускают.
Сравним её с соседями, которые часто лежат в одной нише подшипников скольжения:
| Марка | Прочность, σв (литьё) | Твёрдость, HB | Особенности при центробежном литье |
|---|---|---|---|
| БрО5Ц5С5 | 180–220 МПа | 60–75 | Хорошая жидкотекучесть, склонность к ликвации Pb, дешёвая |
| БрО10Ф1 | 250–300 МПа | 90–100 | Плотнее и прочнее, но дороже и без свинца «не тихая» в парах трения без смазки |
| БрА9Ж3Л | 400–500 МПа | 100–120 | Алюминиевая, жёсткая к режимам плавки, боится водородa, плотность высокая |
| БрО3Ц7С5Н1 | 180–210 МПа | 55–70 | Ещё мягче, для тихоходных тяжело нагруженных узлов |
Для втулок, работающих в узлах с_regularной смазкой и нагрузками до 10–15 МПа по проекции опорной поверхности, БрО5Ц5С5 — рабочая лошадка. Дороже БрАЖ — да, но прирабатываемость лучше и вал она не задирает.
Обороты: 900–1500 — это не «на глаз», это расчёт
Скорость вращения изложницы при центробежном литье определяется через требуемое давление расплава на стенку формы. Классика — формула Уильямса для параллельной оси вращения, но мы на участке держим простое правило: тридцати- сороккратная перегрузка по g. Для втулки с внутренним диаметром после расточки, скажем, 200 мм это выливается примерно в следующее:
- Ø 80–120 мм — 1300–1500 об/мин;
- Ø 150–250 мм — 1000–1200 об/мин;
- Ø 300–500 мм (трубы, венцы) — 800–1000 об/мин;
- стенки тонкие 10–15 мм — верх диапазона, стенки 40–60 мм — нижний край.
Многие спрашивают, почему не гнать всегда на максимум. А вот почему: на высоких оборотах свинец выдавливает к внутренней стенке, и по кольцевой пробе мы потом видим обогащённый свинцом слой — при последующей механической обработке внутренняя поверхность выходит с охрупченной сеткой, и масляные канавки там режутся отвратительно. Поэтому для толстостенных втулок мы осознанно держим обороты пониже и поднимаем давление другими средствами — металл «набиваем» скоростью заливки и правильным подводом.
Один раз поймали брак именно на этом: партия втулок под редуктор, стенка 55 мм, литейщик с新人 старым цеха выставил 1450 оборотов «для верности». Кольцевые пробы блестели, а у внутренней поверхности — свинцовая ликвационная оторочка. Заказчик прошёл 200 часов испытаний и вернул всю партию. С тех пор на каждой изложнице трафарет с диапазоном оборотов под конкретный диаметр, никаких «для верности».
Стенки 10–60 мм: как не получить рыхлоту и разностенность
Тонкая стенка 10–15 мм — вроде просто, но кристализация идёт мгновенно, и если изложница холодная, поймаете недолив и холодные спаи. Форму перед заливкой греем до 150–250 °C, покрытие — маловязкая краска на основе водного раствора с тонким слоем, чтобы не картошку на поверхности. Заливку ведём быстро, одним ковшом, без «доповоротов».
Толстые стенки 40–60 мм — отдельная песня. Внутренняя поверхность остывает последней, усадочная рыхлота и газовые каверны собираются именно там, у оси. Наши противоядия:
- Перегрев расплава держим минимально необходимый — заливка при 1080–1120 °C, не выше. Перегрев выше 1150 °C — газонасыщение и рост усадочной раковинной зоны.
- Покрытие изложницы — толще и стойкое, чтобы не «вымывался» слой и не ловили науглероживание.
- После остановки вращения — принудительное охлаждение внутренней поверхности сжатым воздухом или водой через кольцо, чтобы направленно закрыть усадку от периферии к оси. Стоп! Наоборот — от оси к периферии в смысле теплосъёма: внутренняя зона должна застывать последней под прижимом жидкого металла.
- Прибыльная надставка на торце формы, чтобы компенсировать усадку в осевом направлении.
Разностенность — отдельная болячка. Если изложница не отбалансирована или центровка на шпинделе хромает, металл ложится неравномерно, и одна сторона стенки выходит толще. Мы раз в квартал проверяем биение каждой изложницы индикатором — допускаем не более 0,3 мм на радиусе. Больше — форма в ремонт, балансировка, подшлифовка посадочных поясков.
Контроль плотности по кольцевым пробам — наша обязательная процедура
От каждой плавки или каждой пятой отливки мы отрезаем кольцо высотой 30–40 мм от нижней (заливаемой) части трубы. Дальше:
- гидростатическое взвешивание на весах с ценой деления 0,1 г — фактическая плотность БрО5Ц5С5 должна лечь в 8,7–8,85 г/см³; меньше 8,65 — плавку в стоп, режем ещё два кольца;
- осмотр торца кольца после проточки Ra 1,6 — видим рыхлоту, каверны, шлаковые включения, ликвацию свинца по цвету (свинцовая фаза темнее и маслянисто блестит);
- проверка на герметичность при необходимости — заглушаем торцы, даём 0,3–0,5 МПа, держим 5 минут, смотрим на «поте» внутренней поверхности.
По опыту, мастера часто путают газовую пористость и усадочную рыхлоту. Газовая — округлые, блестящие поры, равномерно рассыпанные; усадочная — рваные, тёмные, ветвящиеся полости в зоне теплового центра. Лечится это по-разному: газ убираем дегазацией расплава (продувка сухим азотом или флюсом, раскисление фосфористой медью 0,05–0,1%), усадку — режимом охлаждения и надставкой. Лечить не тем средством — деньги на ветер.
Ещё момент: водород. Бронза его жадно сосет из влажного флюса, сырого инструмента, мокрого ковша. Ковш после ремонта сушили сутки, а не «прогрели ковшом» — и пористость ушла из партии, которая три плавки подряд шла браком.
Механическая обработка: режем без сюрпризов
После выбивки и отрезки литников втулку ждёт расточка и точение. БрО5Ц5С5 режется отлично, но свинец даёт налипание на резец при низких скоростях. Наши рабочие режимы на расточке внутренних поверхностей: Vc = 100–150 м/мин твердосплавной пластиной, подача 0,2–0,35 мм/об, глубина резания на черновом проходе до 5 мм. СОЖ — эмульсия 5–7%, хотя на чистовых проходах часто идём всухую, чтобы стружка не «намазывалась». Шероховатость после чистового растачивания стабильно Ra 1,6–2,5, для пар трения этого достаточно, полировать не надо — прирабатываемость у бронзы и так хорошая.
Минус припуск на сторону закладываем 4–6 мм для втулок до Ø300 и 8–10 мм для крупных труб. Номинальный внутренний диаметр отливки всегда задаем меньше чертёжного с учётом ликвационного слоя: этот слой всё равно снимется при расточке, и мы осознанно оставляем его «в припуске».
Как выбрать подрядчика или станок: чек-лист
- Спросите, как контролируют плотность. Если ответ «на глаз по излому» — уходите. Должны резать кольцевые пробы и взвешивать гидростатикой.
- Уточните диапазон оборотов. Если машина с одной фиксированной скоростью — она годится максимум под один типоразмер втулок.
- Балансировка и биение изложниц. Попросите протокол последней проверки. Разностенность дороже любой скидки на цену.
- Дегазация расплава. Есть продувка азотом или вакуумирование? Нет — риск газовой поры в стенке под давлением.
- Сертификаты на шихту. БрО5Ц5С5 варят и из вторичного сырья — это нормально, но химсостав каждой плавки должен быть на спектрометре, а не «по приходной накладке».
Вопросы, которые нам задают постоянно
Можно лить БрО5Ц5С5 в песчаные формы вместо центробежной?
Можно, но плотность будет хуже — 8,5–8,7 г/см³ против 8,8 в центробежной, и усадочная пористость в стенках обязательно вылезет, потому что нет прижима центробежным полем. Для ответственных втулок под давление смазки — нет, не сработает.
Почему нельзя всегда лить на максимальных оборотах «для плотности»?
Потому что выше 1500 об/мин на наших диаметрах вы получаете рост ликвации свинца к внутренней стенке и риск разрыва корки на внутренней поверхности при заливке. Плотность внешних слоёв растёт, а рабочая — внутренняя — становится хуже. Обороты подбираем под диаметр, а не «чем больше, тем лучше».
Можно ли убрать пористость пропиткой или заваркой?
Пропитка смолой для подшипниковой втулки с масляными канавками — нет, она вымывается и душит смазку. Заварка бронзы аргоном локальную раковину закрывает, но зона термического влияния получается твердее и рыхлее по краям. Если брак попал в рабочую зону — отливку в переплавку, честнее и дешевле в долгую.
Вместо резюме
Центробежное литьё БрО5Ц5С5 — технология дешёвая и надёжная, пока вы держите три вещи: обороты под диаметр, температуру заливки в узком коридоре и кольцевую пробу на каждой плавке. Убери любую из трёх — и плотность отливки превратится в лотерею. Мы свою лотерею прошли ещё лет десять назад, и кольцо из БрО5Ц5С5 на столе рядом с изложницей для нас — не картинка, а рабочий инструмент контроля. Так и вам советуем.