Литейный цех нам в позапрошлом году буквально похоронил срок по корпусу гидроцилиндра — масса под 400 кг, отливка под заказ, шесть недель ожидания, а после литья ещё и газовые раковины вылезли, каверна на фрезерованной плоскости размером с полспичечного коробка. Именно тогда мы всерьёз сели за WAAM (Wire Arc Additive Manufacturing) — аддитивное выращивание крупногабаритных деталей дуговой наплавкой проволокой. Спустя два года на нашем участке стоит роботизированный комплекс, и мы спокойно наращиваем тела деталей по 200–500 кг за смену-две. Расскажу, как это устроено, какие скорости реально достижимы и почему без механической постобработки в этом деле никуда.
Что такое WAAM простыми словами — дуга вместо лазера
По сути WAAM — это обычная дуговая сварка плавлением, превращённая в аддитивное производство. Робот ведёт горелку по траектории, из сопла идёт сварочная проволока, и металл послойно наращивается на подложку. Никаких порошковых камер за миллионы: сырьё — проволока, которая стоит в разы дешевле порошка для SLM. Скорость наплавки — вот главная фишка. Там, где лазерный порошковый комплекс кладёт граммы в минуту, WAAM спокойно выдаёт 2–5 кг/час осаждённого металла, а на некоторых режимах и больше. Для детали массой под тонну это не «быстрее в разы», это разница между «сделаем за месяц» и «сделаем за неделю».
Есть три варианта процесса. Плазменная наплавка (PAW) — стабильная дуга, минимум брызг, чистые валики, но оборудование дороже. GMAW — то есть привычный MIG/MAG — самый дешёвый и производительный вариант, но брызг больше. GTAW с холодной проволокой — точность и контроль тепловложения, скорость ниже. Мы для стали и нержавейки работаем в основном на MIG/MAG, для ответственных изделий на титане ставим плазму.
Скорость до 5 кг/час: что это значит в реальных деталях
Цифра «5 кг/час» звучит красиво, но её надо правильно готовить. Реальная осаждённая производительность (не наплавленный «червяк», а чистый металл в детали) у нас держится в районе 2,5–4 кг/час при 100% заполнении, в зависимости от геометрии. На простых призматических телах с широкими стенками выходим и на 4,5–5. Режимы примерно такие: проволока 1,2 мм, ток 250–320 А, напряжение 27–31 В, скорость подачи проволоки 8–12 м/мин, скорость прохода робота 0,3–0,6 м/мин. Ширина валика 6–10 мм, высота слоя 1,5–3 мм — это то, что потом режем на фрезеровке с припуском 2–3 мм на сторону.
Быстрая математика. Корпус массой 300 кг — это при 3 кг/час порядка 100 часов чистой наплавки плюс подгревы, смена позиций, контроль. Трое суток непрерывной работы робота. Вот почему WAAM бьёт традиционные аддитивные технологии именно на крупногабарите, а на мелочёвке типа футеровок и насадок смысла не имеет — там SLM и DED с порошком удобнее.
Роботизированный комплекс: из чего собирается
Классический состав нашего и соседних комплексов такой:
- промышленный робот с рабочей зоной от 2,5 м и грузоподъёмностью от 20 кг — у нас стоит KUKA KR 90, у соседей FANUC M-800 с позиции для тяжёлых горелок;
- позиционер — двухосный или двухколонный, чтобы деталь всегда была в «удобной зоне» и горелка шла сверху или под постоянным углом, иначе валик плывёт;
- источник питания — Fronius TPS/i или Lincoln PowerWave, главное — синергетическое управление и связь с контроллером робота по цифровой шине;
- система контроля термо-ТСP или встроенный мониторинг дуги — без неё качество слоя держится на честном слове оператора;
- камера или ограждение с вытяжкой — дыма от дуговой наплавки много, и без вентиляции на участке работать нельзя.
Точность траектории у самого робота — сотые доли миллиметра, но сама деталь после наплавки «ведётся» на десятые и больше из-за термических напряжений, поэтому про точность нужно думать через постобработку, а не через робота. По опыту, мастера часто думают, что робот «нарисует» деталь с точностью 0,1 мм — не нарисует, это процесс с допуском ±1–2 мм по контуру, и это нормально, потому что дальше всё равно фрезеруем.
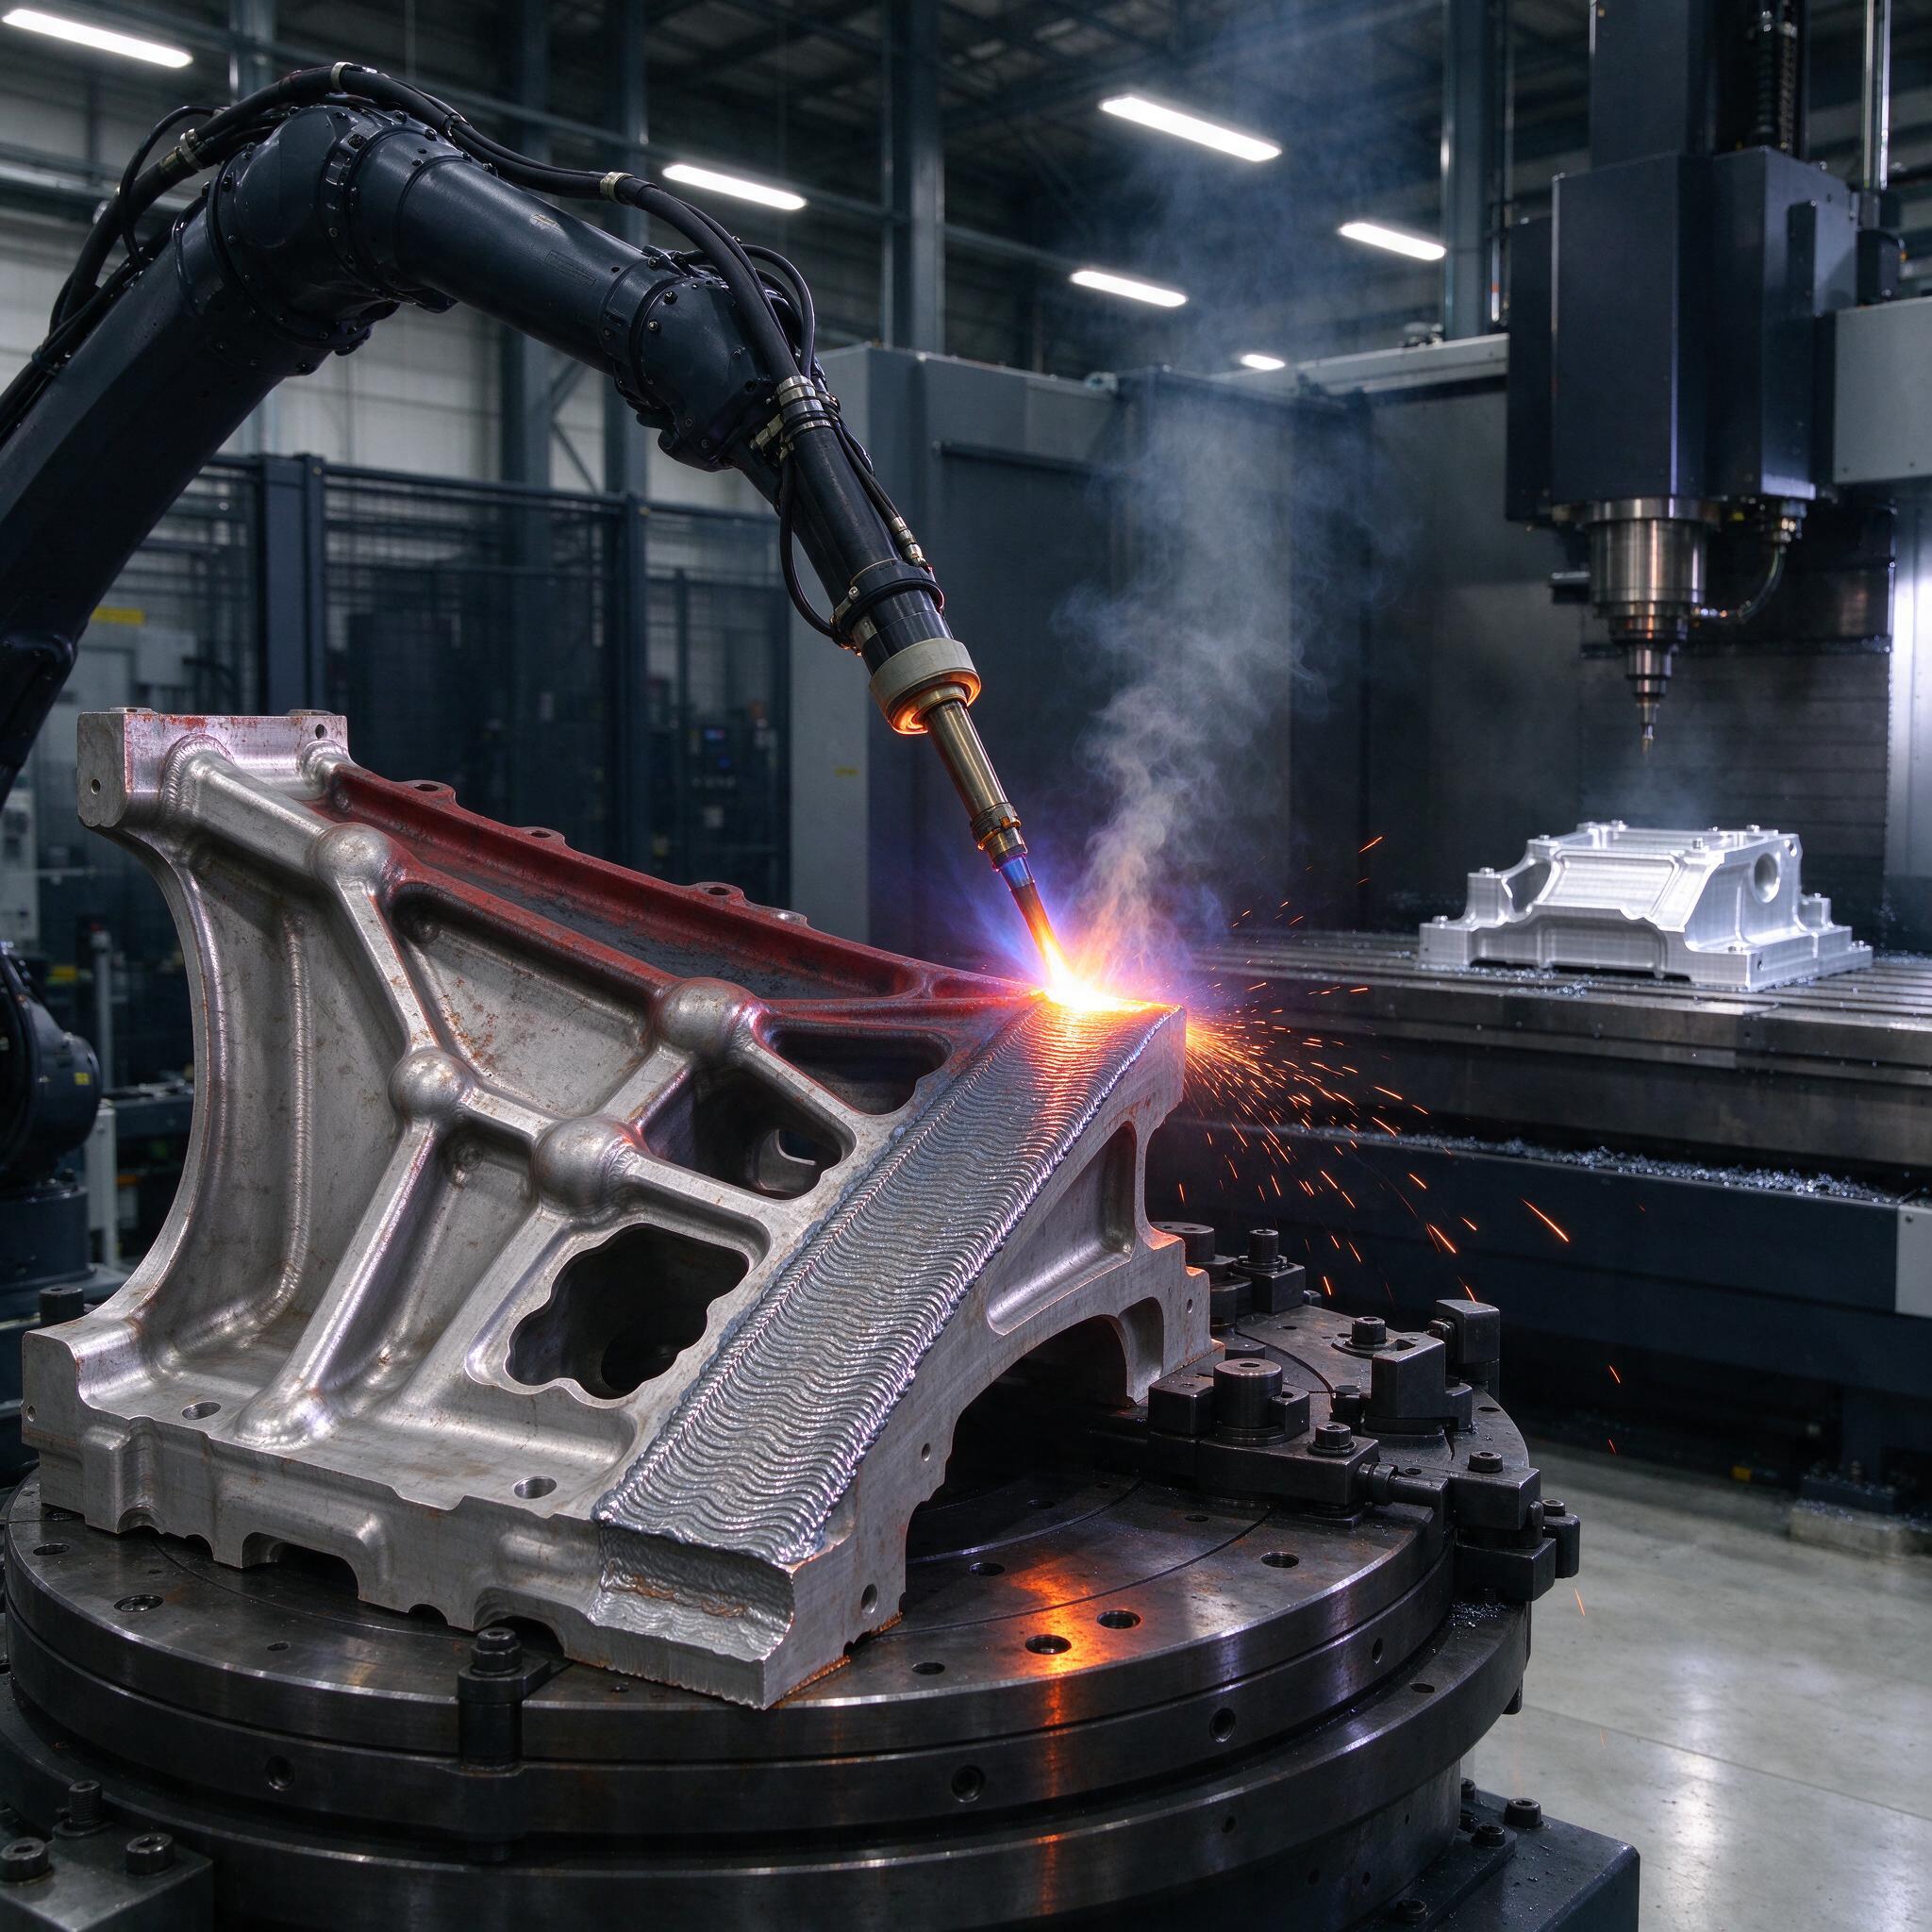
На фото — как раз наш процесс: робот с горелкой наплавляет слои на массивный корпус, видна характерная «чешуя» валиков на выращенной стенке, искры, шлейф дыма. На заднем плане — обрабатывающий центр с уже отфрезерованной деталью: постобработка стоит в той же цепочке, просто в соседней ячейке.
Постобработка: где рождается готовая деталь
Наплавленное — это ещё не деталь. Это заготовка с «чешуёй», окисленным поверхностным слоем, нагаром и припусками 2–3 мм на сторону. Дальше три операции.
- Термообработка. Отжиг или нормализация для снятия остаточных напряжений — иначе на фрезеровке заготовку «поведёт», и весь контур уплывёт. Для стали 30ХГСА — закалка плюс отпуск по стандартному режиму, для нержавейки — отжиг на 1050–1100 °C.
- Черновая мехобработка. Снимаем основной припуск. Здесь важно не «поймать зарез» на границе «наплавка — подложка», там переходная зона с другой твёрдостью, и инструмент на ней часто выкрашивается.
- Чистовая. Доводим до чертежа: шероховатость Ra 1,6–3,2 на рабочих поверхностях, допуски по H7 на посадочные — всё как на обычной мехобработке, никаких компромиссов.
Идеальный вариант — когда наплавка и фрезеровка в одном цехе. На фото как раз так: за спиной у робота стоит вертикальный обрабатывающий центр. Мы сначала гоняли деталь между двумя участками через весь завод — транспорт, перекладка, базирование заново, лишние погрешности. Сейчас деталь с наплавки идёт на соседний станок в тот же день.
Материалы: что реально наплавляем
| Материал | Проволока | Особенности |
|---|---|---|
| Конструкционная сталь | Св-08Г2С, ER70S-6 | Базовый вариант, дёшево, отлично варится |
| Нержавейка аустенитная | ER308LSi, ER316LSi | Следим за ферритом, контроль тепловложения |
| Титан | Grade 2, Grade 5 (BT6) | Только инертный газ, плазма, локальная камера |
| Алюминий | ER4043, ER5356 | Капризно, пористость, нужны чистые поверхности |
| Инконель | ER70Ni-3 (Inconel 625) | Наносим защитные и износостойкие слои |
Однажды на участке мы поймали брак из-за того, что партия проволоки ER70S-6 полежала в сыром складе — на поверхности конденсат, водород в шве, и на фрезеровке вылезли поры-каверны на глубине 4 мм от поверхности. Деталь 80 часов наплавки — в брак частично, пришлось переваривать зону. С тех пор проволока хранится только в отапливаемом помещении, а перед работой прокаливается по режиму.
Типичные ошибки: реальный случай
Самая дорогая наша ошибка была не в наплавке. Робот отработал программу идеально, геометрия красивая, всё съёмку в соцсети годится. Но траекторию запрограммировали без учёта теплового поля: к середине детали подложка раскалилась до 400+ °C, межслойная температура ушла за норму, и в верхних слоях структура получилась крупнозернистой, ударная вязкость ниже требуемой по ТУ. УЗК показал расслоение по границе слоёв в одной зоне. 60 кг металла и двое суток — в утиль. С тех пор у нас жёсткое правило: контроль межслойной температуры — щупом или пирометром, пауза или обдув при превышении 150–200 °C для стали. Программист траектории и технолог-сварщик — это разные люди, и они обязаны сверять режимы до запуска, а не после.
Ещё частая беда у начинающих — наплавка «на холодную» без подогрева подложки на массивных деталях: первый слой ложится с непроваром, потом эта зона превращается в скрытый дефект, который вылезает либо на УЗК, либо — что хуже — в эксплуатации у заказчика.
Как выбрать оборудование или подрядчика: чек-лист
- Робот + позиционер как единое решение. Синхронизация осей позиции с роботом — обязательна, иначе на криволинейных участках валик ляжет криво.
- Источник с цифровой интеграцией. Fronius, Lincoln, EWM с открытым интерфейсом к контроллеру — никаких «аналоговых» подстроек вручную.
- Мониторинг процесса. Контроль дуги, межслойной температуры, хотя бы архивание параметров каждого слоя. Без данных не доказать качество заказчику.
- Постобработка рядом. Спросите подрядчика прямо: где будет фрезероваться деталь и есть ли у него термичка. Если наплавка есть, а мехобработки нет — вы получите «червяка», а не деталь.
- Квалификация операторов. Роботист-программист должен понимать сварку, а сварщик — уметь читать траектории. Одно без другого не работает.
FAQ — отвечаем прямо
WAAM заменит литьё полностью?
Нет, и не надо. Серийность от 50 штук — литьё дешевле, точка. WAAM берёт своё на малых сериях, единичных корпусах, ремонтных наращиваниях и сроках: когда деталь нужна через неделю, а не через два месяца, выбора нет.
Можно ли наплавлять алюминий так же, как сталь?
Нет, это не сработает «один в один», потому что алюминий тепло проводит в четыре раза лучше — тепловложение уходит в подложку, слой растекается, лезет пористость. Нужны другие режимы, обдув сопла, чистейшая поверхность и часто плазменный процесс вместо MIG. Настройка под алюминий занимает недели, а не дни.
Какая точность у WAAM-детали после постобработки?
После фрезеровки — как у обычной мехобработки: ±0,02–0,05 мм на размер, Ra 0,8–3,2 в зависимости от операции. Сама наплавка — это ±1–2 мм, и этого достаточно, потому что припуск 2–3 мм на сторону всё съедает.
Вместо заключения
WAAM — не волшебство, а честная дуговая наплавка проволокой, обёрнутая в робота и хорошие режимы. Он не заменит литьё и штамповку на серийности, но там, где раньше стояли «отливка под заказ плюс три месяца ожидания», теперь стоит неделя работы комплекса. Крупногабаритная деталь, выращенная за 3–4 кг металла в час и отфрезерованная на соседнем станке — это уже не эксперимент, это плановая загрузка нашего участка.