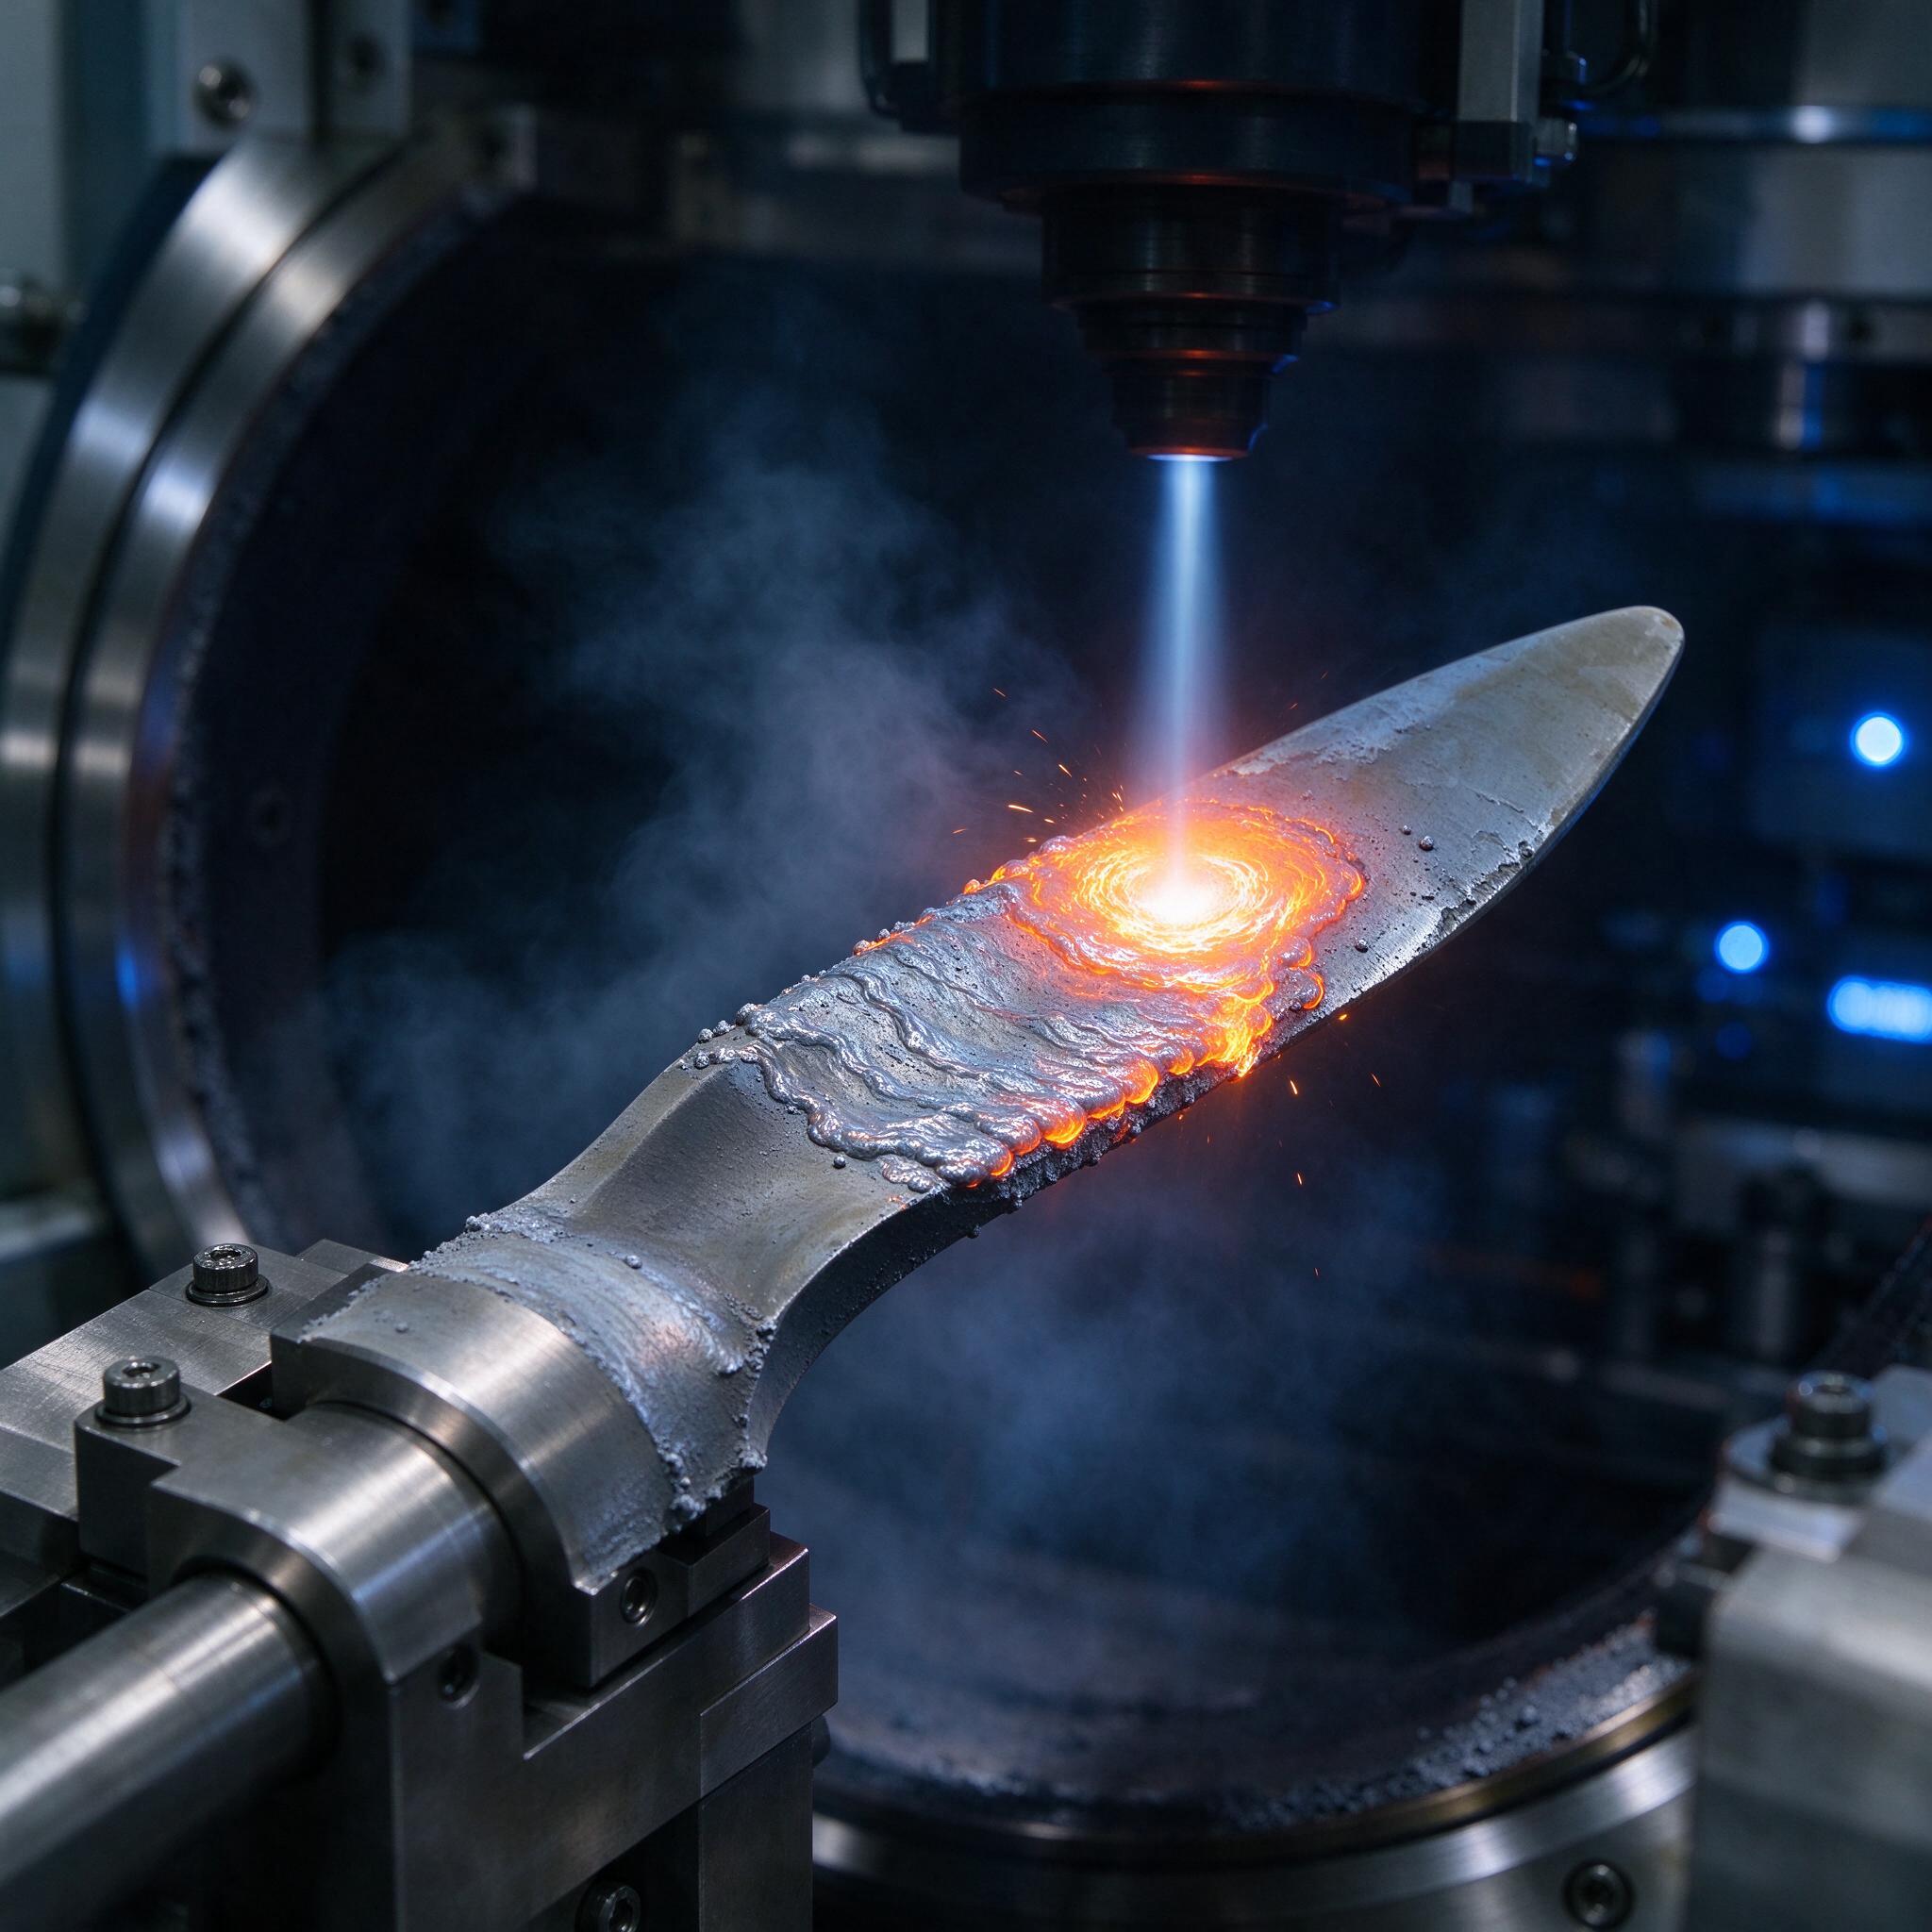
Лопатка турбины приходит на участок в коробке, а уходит в утиль — знакомая картина? Титановый сплав ВТ6, цена нового комплекта — как половина цеха, а остаточный ресурс пера ещё есть, только кромка выгорела или заводской брак по корню пошёл. Раньше мы такие отправляли в переплавку, пока не освоили аддитивное восстановление методом EBM — электронно-лучевым плавлением в вакууме. На фото как раз наш процесс: пучок ведёт ванночку расплава по наращиваемому перу, вокруг — вакуумная камера, синие лампы подсветки, присыпка порошка по краям зоны наплавки. Красиво. Но за этой красотой — шероховатость Ra 20–30 мкм, каверны, недоплавы и куча вопросов по механообработке. Про это и поговорим.
Почему именно EBM и почему именно ВТ6
Электронный пучок в вакууме 10⁻⁴ мбар — идеальная пара для титана. Лазер в инертной камере (SLM/DMLS) постоянно воюет с наводороживанием и окислением, а вакуумная камера EBM-установки типа Arcam EBM Spectra H снимает эту проблему в корне. Плюс температура подложки 650–750 °C — деталь фактически отпускается в процессе печати, остаточные напряжения на порядок ниже, чем у лазерных технологий. Для лопатки, где недопустимы коробление и растягивающие остаточные напряжения в корне пера, это решающий аргумент.
ВТ6 (аналог Ti-6Al-4V) — рабочий конь турбостроения: удельная прочность, жаропрочность до 350–400 °C, стойкость к усталости. Порошок берём фракцией 45–106 мкм, сыпучесть — не хуже 30 с на воронку Холла, иначе слой 50–70 мкм ложится неровно и полезут поры.
Технология восстановления: как мы это делаем
Схема отработана не сразу. Порядок такой:
- Дефектоскопия и подготовка. Входной контроль вихретоковым методом, картирование дефектной зоны. Вырезка повреждённого участка на ленточке или ЭЭО — с припуском под наплавку 0,5–1 мм.
- Аддитивное наращивание. 3D-скан Comet L3D, построение восстанавливающей модели в PowerShape, припуск на механообработку 1,5–2 мм на сторону. Печать послойно, толщина слоя 60 мкм, мощность пучка до 3 кВт, отклонение пучка электромагнитными катушками — до 8000 точек в секунду.
- ТО. Горячее изостатическое прессование при 920 °C и 100 МПа, 2 часа — закрывает остаточные поры. Без HIP ресурс лопатки мы теряли процентов на двадцать по усталостной прочности.
- Механообработка. Самое интересное. Об этом ниже.
- Контроль. Флуоресцентная дефектоскопия, рентген, профилометрия пера.
Шероховатость Ra 20–30 мкм: почему это нормально и что с этим делать
После EBM поверхность — не поверхность, а ландшафт: полусферы спёкшегося порошка, гарды по краям слоёв, поверхностные каверны от частично проплавленных частиц. Ra 20–30 мкм — типичная картина, Rz легко уходит за 150. Это не брак, это физика процесса: частицы припекаются к стенкам, слой не может быть глаже, чем зерно порошка.
Но для пера лопатки, работающего в потоке, такая шероховатость — приговор: гидравлическое сопротивление растёт, КПД ступени падает, зарождение усталостной трещины — вопрос времени. Поэтому припуск на чистовую обработку закладываем так, чтобы снять весь рельеф с запасом: минимальный съём на сторону — 0,4–0,5 мм, иначе «выплыть» из Ra 30 в Ra 0,4 нереально.
Однажды мы поймали брак именно на этом: технолог сократил припуск до 0,25 мм ради экономии времени. В итоге после шлифовки на перьях остались «островки» непрорезанного аддитивного слоя — тёмные пятна припёкшегося порошка. Пятьдесят лопаток в доделку. С тех пор правило железное: припуск меньше 0,4 мм — не обсуждается.
Механообработка восстановленной лопатки: режимы, инструмент, подводные камни
Титан ВТ6 после EBM режется иначе, чем катаный. Структура после HIP — мелкодисперсная (α+β), микротвёрдость выше на 8–12%, плюс на поверхности возможны микротвёрдые включения непроплавленного порошка. Инструмент жжём по полной, если режимы берём «как по каталогу».
Наши рабочие режимы для фрезерования пера на пятиосевике DMG MORI DMU 50:
- Черновая обработка: твердосплавная фреза с покрытием AlTiN, D12, Vc = 55–65 м/мин, fz = 0,08 мм, съём 1,5 мм — если станок не тянет, снижаем Vc до 45, а не фрезу «в зарез» гоняем;
- Получистовая: D8, Vc = 70 м/мин, fz = 0,05 мм;
- Чистовая — балконого типа фреза D6–D8, Vc = 80–90 м/мин, шаг 0,15 мм, Ra выходит 0,8–1,2;
- Финиш — полировка абразивной лентой и виброупрочнение, целевой Ra 0,32–0,4.
СОЖ — обязательна, и не эмульсия «из бочки»: берём полусинтетику Blaser Vasco 7000 с концентрацией 9–10%. Титан с воздухом дружит плохо — поймать зарез или пожар на сухом резании проще простого, а стружка должна смываться, иначе она переизмельчается и самовозгорается. По опыту, мастера часто путают приоритеты: гонятся за стойкостью инструмента, забывая, что на титане главное — отвод тепла из зоны резания, а не скорость подачи.
Вибрации — отдельная песня. Перо лопатки — тонкая упругая штука, шпиндель звенит уже на подачах, которые для сплошной болванки — прогулка. Ставим демпфирующие оправки, поджимаем деталь через мягкие накладки по хвостовику, чистовую ведём попутным фрезерованием. Дросселируем подачу на входе-выходе из материала — иначе по кромке идут сколы, которые потом полируем кровью и потом.
| Параметр | Катаный ВТ6 | ВТ6 после EBM + HIP |
|---|---|---|
| Предел прочности, МПа | 895–1000 | 930–1050 |
| Микротвёрдость HV | 330–360 | 360–390 |
| Шероховатость исходная, Ra | 1,6–3,2 (прокат) | 20–30 |
| Съём на черновую, мм | 0,8–1 | 1,5–2 |
| Риск зареза/нагара | Средний | Высокий (поры, гарды) |
Типичные ошибки: случай, который запомнили
Не буду про «неправильные режимы» — это банальность. Реальный случай: партия из тридцати восстановленных лопаток прошла всю цепочку, легла на финальный контроль, и на вихретоковке посыпались показания по корню пера. Разбор показал: оператор EBM-установки экономил время цикла и пропустил промежуточную механическую зачистку гарды между проходами наплавки — слои не сплавились между собой полностью, получилась ламинарная структура с расслоем на границе. Визуально — красота, на просвет рентгеном — трещиноподобный дефект. Тридцать лопаток, три недели работы, всё в брак. Мораль: аддитивная технология — это не «нажал кнопку и ушёл», это послойный контроль, как при сварке, только слоёв тысячи.
Как выбрать подрядчика или станок: чек-лист
- Вакуум иpowder. Уточните фракцию порошка (45–106 мкм) и возможность локальной порошковой подачи — без неё восстановление, а не полная переплавка оправы, дорого до неприличия;
- Температура платформы. Меньше 600 °C — лопатку поведёт, спрашивайте про 650–750;
- Опыт с HIP. Если подрядчик не делает горячего изостатического прессования или не имеет партнёра по HIP — пас;
- Метрология. 3D-сканирование до и после, КИМ с допуском ±0,02 мм, отчёт по каждой лопатке, а не «по выборке»;
- Сертификация. Для авиации — соответствие ОСТ и аттестация технологии, иначе восстановленная лопатка — просто дорогая железка.
FAQ
Можно ли оставить шероховатость Ra 20–30 мкм, если лопатка для низконагруженной ступени?
Нет, это не сработает, потому что даже на низконагруженных ступенях шероховатость свыше Ra 5 мкм даёт концентратор напряжений, и усталостная долговечность падает в разы. КПД компрессора тоже проседает — хозяин турбины это заметит по расходу топлива в первый же месяц.
EBM или лазерный SLM для восстановления лопаток — что выбрать?
Для титана — EBM, без вариантов. Вакуум снимает вопрос газонасыщения, высокая температура подложки убирает остаточные напряжения, и HIP часто можно делать в более мягком режиме. SLM берите, когда нужна точность «печати в чистовой размер» на мелких деталях и нет проблем с камерой в инертном газе — но на титановых лопатках мы на нём теряли больше на браке, чем выигрывали на точности.
Сколько держит восстановленная лопатка по сравнению с новой?
По нашим данным после HIP и полного цикла механообработки — 90–95% ресурса новой. Но это при жёстком входном контроле исходной детали и без экономии на припуске. Если кто-то обещает 100% и дешевле — бегите.
Вместо заключения
Восстановление лопаток ВТ6 методом EBM — не магия и не золотая жила. Это технологическая дисциплина: честные припуски, HIP без пропусков, правильные СОЖ и режимы, контроль каждого слоя. Кто относится к аддитивному восстановлению как к «принтеру» — тот и собирает брак партиями. Кто относится как к сложной сварочной операции с ЧПУ — тот зарабатывает и экономит заказчику десятки миллионов на новых комплектах. Мы выбрали второе.