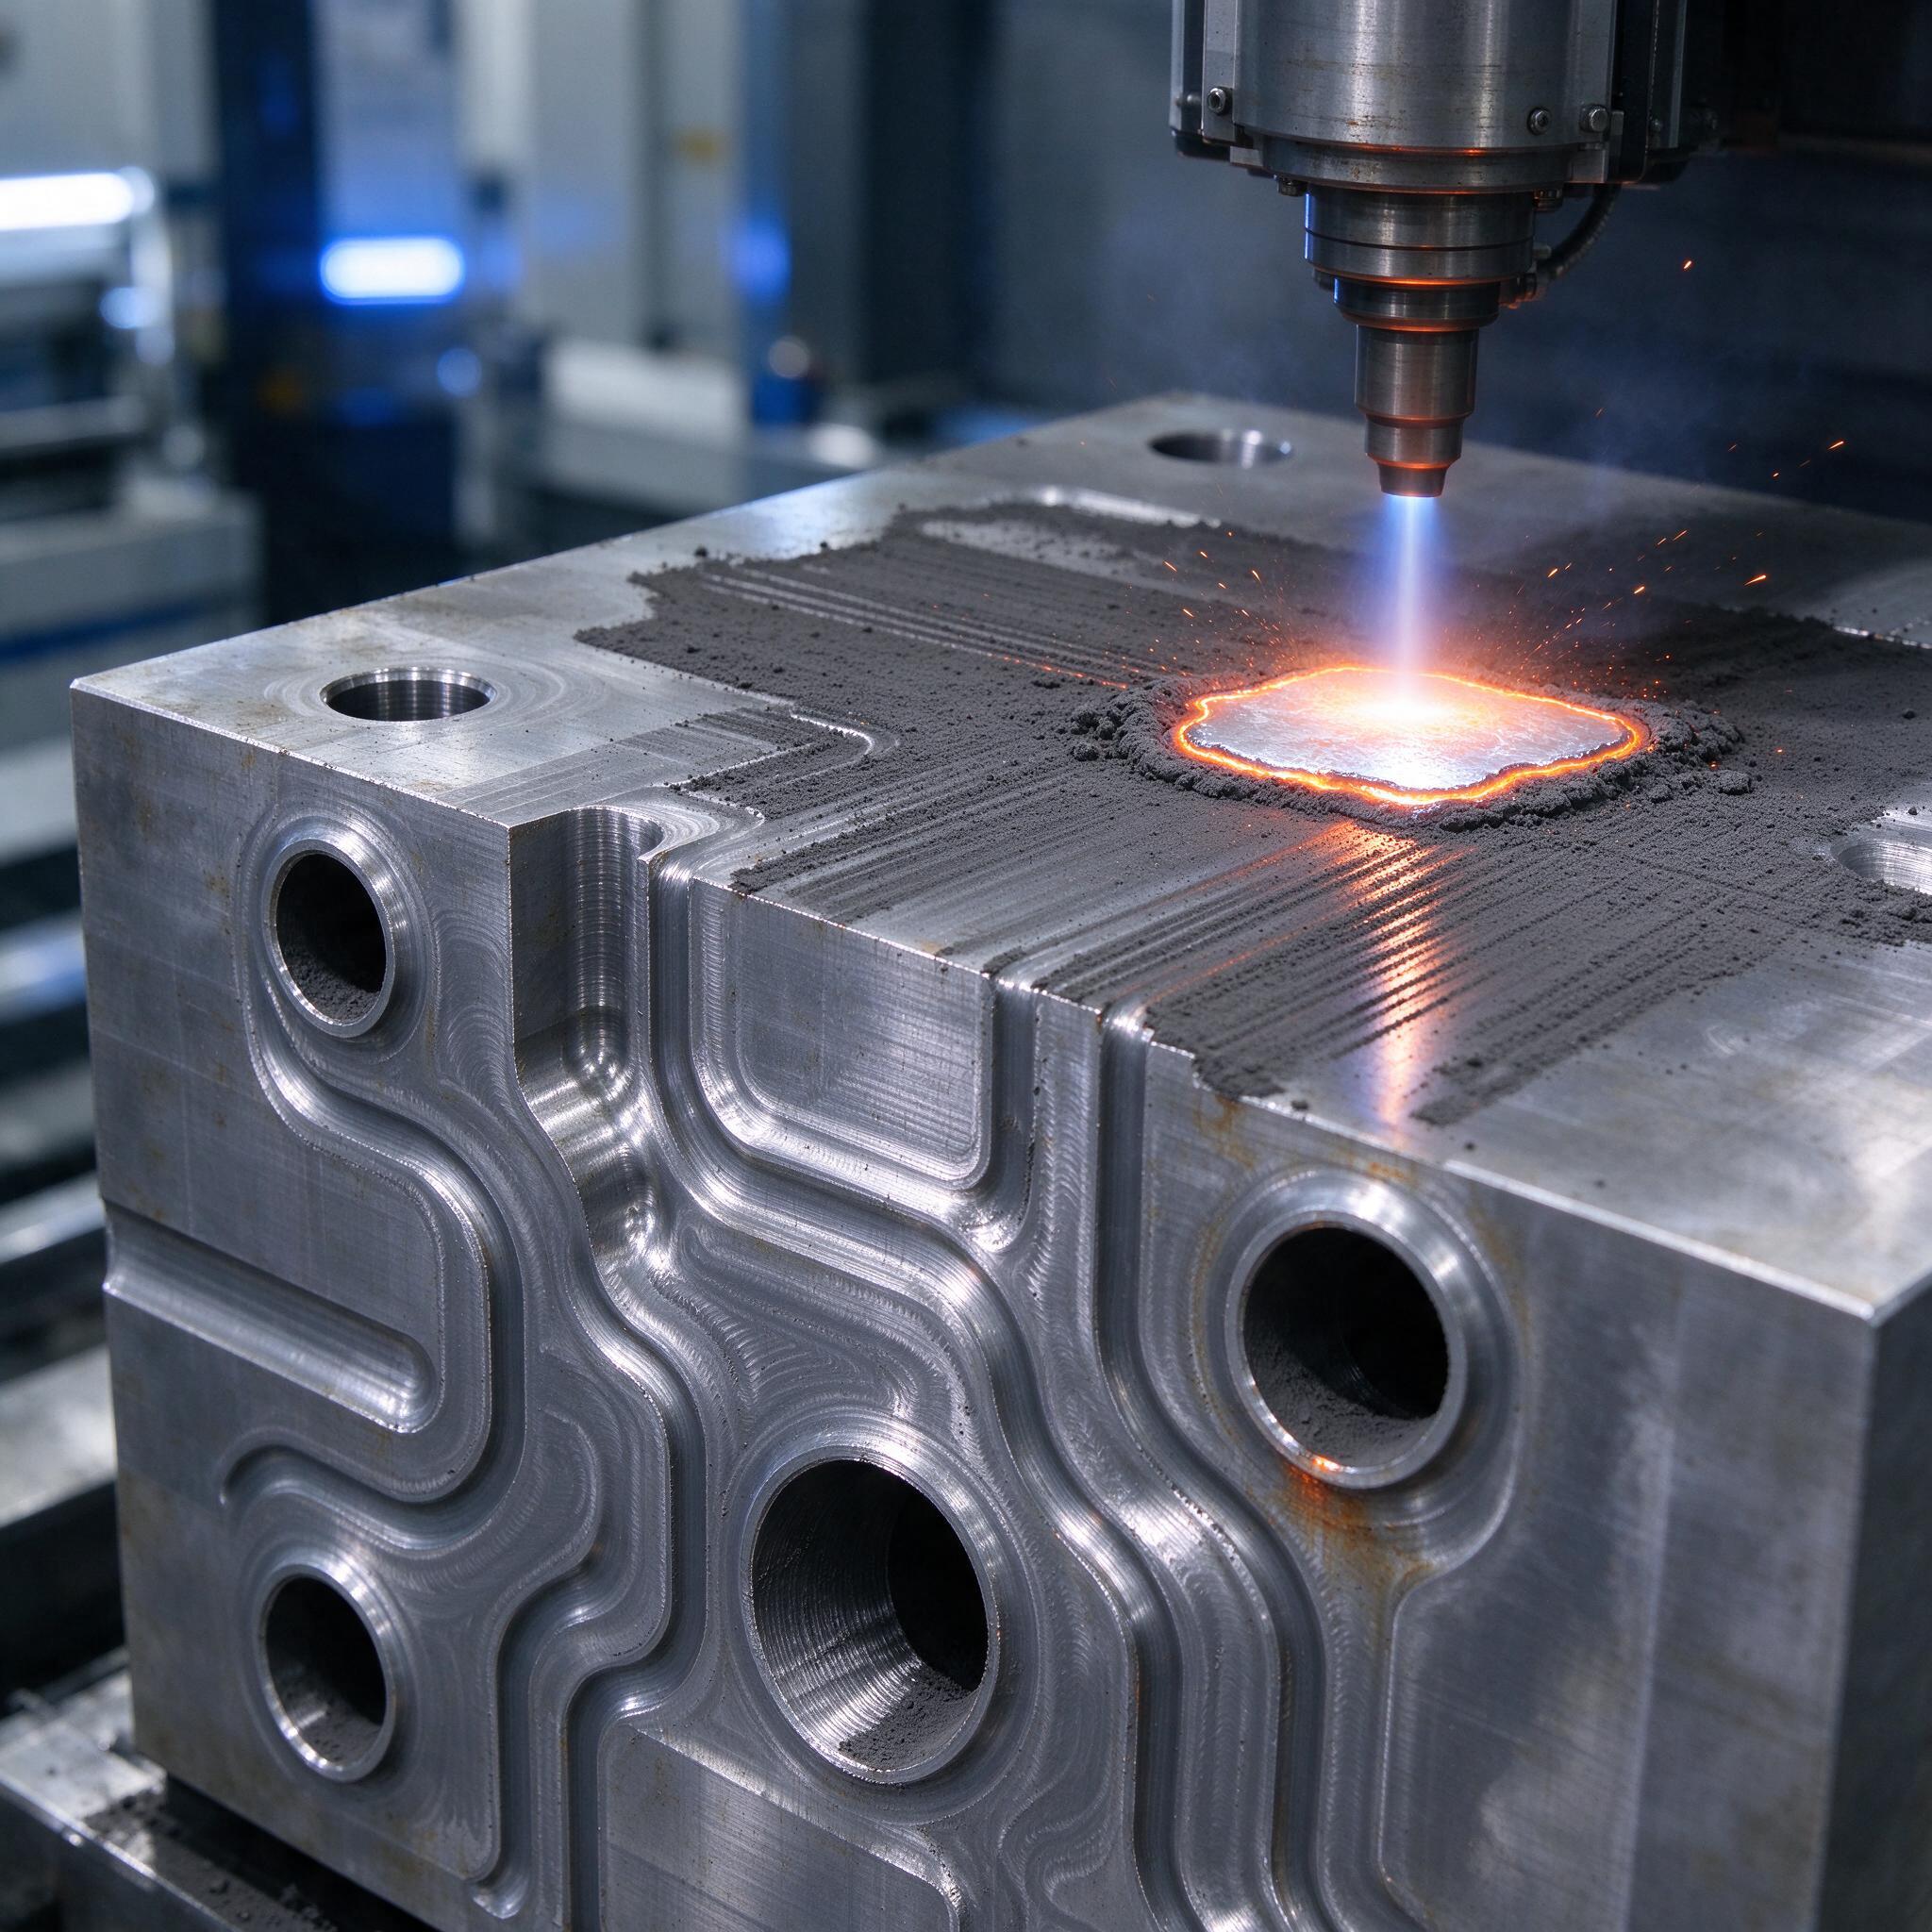
Каждый технолог, кто хоть раз гонял литьё под давлением на пресс-форме с прямыми сверлёными каналами, знает эту картину: изделие коробит в районе глубоких полостей, шаг ровно 3,5 диаметра от стенки не соблюли, и вот мы уже держим термопару в руке и смотрим, как «горб» на детали растёт. Отсюда и растёт цикл. А дальше — переливки, продувки, увеличение времени выдержки. Итог — 12, а то и 15 секунд на цикл там, где могло быть 7.
Конформное охлаждение через SLM (селективное лазерное сплавление) — это не модная игрушка, а прямой ответ на вопрос «как вынуть тепло оттуда, куда фреза физически не достанет». На фото выше — типичная картина процесса: лазерная головка плавит порошок на верхней площадке, вокруг — несплошные «дорожки» расплава, а корпус будущей пресс-формы уже несёт в себе характерные волнообразные переходы каналов охлаждения, которые извне повторяют рельеф полости. Внутри — не круглое сечение, как у сверловки, а плавные контуры, идущие точно по геометрии отливки.
Почему сверлёные каналы — это всегда компромисс
Классика жанра: канал сверлится с торца матрицы на глубину, которую позволяет сама геометрия. Куда не достали — там «мёртвая зона». Тепло там копится, поверхность пресс-формы локально греется до 120–140 °C, порошок АБС или ПА6 к этому моменту уже даёт коробление и утяжины. Мы в своё время пробовали решение через термопары и локальные биметаллические вставки — помогает, но лишь косметически.
Конформный канал, напечатанный заодно с телом формы, идёт по контуру полости на равном удалении — обычно 3–5 мм от рабочей поверхности. Диаметр, с которым мы работаем на практике — 2–5 мм. Это не случайные цифры:
- меньше 2 мм — гидравлическое сопротивление растёт, насос не продует, внутри копится шлам и воздух;
- больше 5 мм — теряется смысл «конформности», тепло отводится медленно, канал начинает жить своей жизнью по инерции;
- оптимум для большинства форм литья термопластов — 3–4 мм при дистанции до стенки 2–3 мм.
Сталь 1.2709: почему именно она
Для SLM-печати пресс-форм выбор порошка не так широк, как кажется. Основные кандидаты — в таблице ниже.
| Материал | Твёрдость после ТО (HRC) | Коррозионная стойкость | Комментарий |
|---|---|---|---|
| 1.2709 (Maraging) | 50–54 | низкая | Наш выбор для 90% задач. Отлично полируется, держит давление |
| 1.2344 (H11) | 46–50 | средняя | Хуже печатается, склонность к трещинам при резком охлаждении |
| 17-4 PH | 35–44 | высокая | Для форм с агрессивной средой, но по твёрдости «не тянет» ударные зоны |
| 316L | ~25 | очень высокая | Для пресс-форм не годится — мягкая, мажется на полировке |
1.2709 — мартенситно-стареющая сталь, и её фишка в том, что после SLM она уже даёт ~35–40 HRC «как напечатана», а старение при 490 °C на 6 часов поднимает её до 50–54 HRC. Для сравнения: обычная П20 (1.2311) — максимум 32 HRC. Для форм, где полость работает под давлением 300–800 бар и температурой впрыска до 280 °C, разница принципиальна. Плюс — сталь хорошо держит полировку до Ra 0,1 мкм на формообразующих, если после ТО прошли гомогенизацию и сняли поверхностный наклёп.
Один момент, о котором молчат продавцы порошка: анизотропия. Прочность на растяжение вдоль Z (по построению) у 1.2709 на 10–15% ниже, чем в плоскости XY. Когда ориентируете деталь в камере — закладывайте это в расчёт на усталость, особенно для форм с большим числом циклов.
Что реально происходит с циклом литья
Цифры, которые мы и наши коллеги по цеху видим на практике: снижение времени цикла на 30–40% — не маркетинг, а средний результат при корректном проектировании каналов. Механика простая. Время охлаждения в цикле литья обычно занимает 50–70% всего времени. Если тепло отводится равномерно и быстро, температура поверхности формы не «плывёт», и мы можем ужимать выдержку под давлением.
Типовой пример из нашего опыта: корпусная деталь из ПА6-ГФ30, толщина стенки 2,5 мм, форма на 2 гнезда. Было: цикл 14,2 с, температура формы неравномерная, от 45 до 95 °C по показаниям пирометра. После переделки вставок с конформными каналами (диаметр 3 мм, дистанция до полости 2,5 мм, расход воды 1,2 л/мин на контур) — цикл упал до 8,9 с. Разброс температур по полости — в пределах ±4 °C. Деталь перестала коробить по фланцу.
Ещё важный момент — равномерность охлаждения. Дело не только в скорости. Когда форма холодная в одном углу и горячая в другом, у вас появляются внутренние напряжения, усадка идёт неравномерно, и размер «поплывёт» через 20–30 тыс. циклов, а иногда и раньше. Конформный контур эту проблему снимает в корне.
Шероховатость каналов: Ra 5–10 мкм и что с этим делать
Вот здесь нужно трезво смотреть на вещи. Внутренняя поверхность SLM-канала — это не сверлёная труба. На практике получаем шероховатость Ra 5–10 мкм, а на горизонтальных участках и «ступеньки» спекания до 20–30 мкм. Причины понятны: частицы порошка частично оплавляются и «нарастают» на стенки, особенно в нижних сечениях канала.
Что это значит на практике:
- гидравлическое сопротивление выше, чем у гладкой трубы, на 20–40% — учитывайте в расчёте насоса;
- в местах локальных сужений (недосплав, брызги) со временем образуется шлам от присадок в воде-гликоле, и канал «зарастает»;
- если шероховатость критична, есть варианты: гидроабразивная обработка (ABF), химическое полирование, протяжка абразивной нитью для каналов 3 мм и выше.
Мы сейчас по умолчанию закладываем промывку каналов абразивной суспензией сразу после ТО, до чистовой фрезеровки формообразующих. Простой бюджетный способ сбить пик Ra с 8–10 до 2–3 мкм. Дальше при эксплуатации — обязательный пункт регламента ТО: продувка и промывка контуров каждые 6 месяцев, иначе через 2–3 года глянете эндоскопом и ужаснётесь.
Однажды на участке мы поймали брак именно из-за этого: форма отработала полтора года, охлаждение «как будто есть», но деталь пошла с блеском в одном гнезде и матовостью в другом. Вскрыли — в изгибе канала 3 мм комок шлама перекрыл сечение процентов на 60. С тех пор промывка — не рекомендация, а пункт в карте ТО.
Технология печати: режимы и подводные камни
Для 1.2709 на машинах типа SLM 280, EOS M290, Concept Laser M2 или отечественных аналогах типовые параметры примерно такие: мощность лазера 250–400 Вт (в зависимости от толщины слоя), скорость сканирования 800–1200 мм/с, толщина слоя 30–60 мкм, шахматная стратегия сканирования с поворотом штриховки на 67° между слоями. После печати — обязательный отжиг снятия напряжений при 650 °C (делать это надо ДО срезания детали от плиты, иначе поведёт).
Самое больное место — поддержка внутри каналов. На нисходящих участках канала диаметром более 3 мм без поддержки порошок будет спекаться на «потолок». Поэтому чаще всего каналы печатают с «каплевидным» сечением: снизу — плоское основание или небольшая хорда, сверху — свод. Это позволяет обойтись без выжигаемых поддержек внутри, которые потом физически не вытащить из канала 3 мм. Мастера часто путают: думают, что поддержки из канала можно вылупить дрелью или выжиганием. Нет. Для замкнутых контуров — только каплевидное сечение или печать с разъёмом.
Ещё нюанс — качество порошка. Свежий, гранулометрия 20–50 мкм, кислород в камере держим ниже 0,1%. Старый, «уставший» порошок после нескольких циклов регенерации даёт пористость и недосплавы, а недосплав внутри канала — это потенциальная течь. Ищем её потом течеисканием под давлением 10–12 бар, опрессовка — обязательный этап приёмки.
Как выбрать подрядчика на печать пресс-формы: чек-лист
- Оборудование. Спрашивайте конкретные модели и размер камеры. Для вставок пресс-форм нормой считается SLM-машина с лазером 400 Вт и камерой от 250×250×300 мм. Если подрядчик не может назвать модель — дальше не разговариваем.
- Порошок. Сертификат на каждую партию, данные по гранулометрии и кислороду. Кто печатает «из бочки без бумажек» — получите пористость и течь.
- Термообработка. У подрядчика должен быть прописан режим старения (для 1.2709 — 490 °C, 6 ч) и контроль твердости по HRC на готовой детали с протоколом.
- Контроль качества каналов. Опрессовка, эндоскопия, при необходимости — КТ (рентгеновская томография) на выборку. Хороший подрядчик предложит это сам.
- Опыт именно в пресс-формах. Печатать браслет из титана и печатать матрицу — разные компетенции. Просите кейсы с реальными формами и цифрами по циклу.
Типичные ошибки: реальный случай
Самая дорогая ошибка, которую мы видели у коллег: конформный канал спроектировали «по красоте» — плавная змейка с радиусами, всё по учебнику, но сечение в изгибах местами сузилось до 1,8 мм при проектных 3. CAM-система при вычитании тела канала из матрицы «съела» диаметр на стыке двух сплайнов, никто не проверил сечение по контрольным точкам. Итог: контур еле продувается, расход упал втрое, охлаждение работает как заглушка. Форму пришлось резать и перепечатывать. С тех пор у нас железное правило: после построения модели — обязательная проверка минимального сечения канала в CAE или хотя бы секущими плоскостями в CAD, плюс продувка фактическим расходом на стенде до установки в станок.
Ещё одна частая беда — экономия на снятии напряжений. Печатают, фрезеруют сразу, ставят в станок. Через пару недель — «повело», полость ушла на 0,05–0,08 мм. Это не брак печати, это нарушенный техпроцесс.
FAQ
Можно ли напечатать конформные каналы в готовую (уже закалённую) пресс-форму?
Нет, это не сработает. SLM печатает из порошка «с нуля». Есть технологии наплавки (DMD, лазерная наплавка), но они не позволяют получить закрытые каналы малого диаметра внутри готового тела — только открытые пазы с последующей заваркой, а это грубая работа с риском коробления закалённой детали. Если форма уже есть — путь один: перепроектировать вставки под печать.
Выдержит ли напечатанная пресс-форма миллионы циклов?
Для 1.2709 после старения — да, в разумных пределах. Формы из этой стали при классическом изготовлении ходят 0,5–1 млн циклов на ПА и АБС, напечатанные с конформным охлаждением показывают сопоставимый ресурс по нашему опыту и опыту коллег. Но анизотропию по Z помним, на ударные нагрузки зону литника лучше делать съёмной из катаной стали.
Шероховатость Ra 5–10 мкм внутри канала — это приемлемо?
Да, при одном условии: вы это учли в гидравлике. Ставьте насос с запасом по напору 30–40%, заливайте правильный теплоноситель с ингибиторами и держите регламент промывки. Если же контур тонкий и расход критичен — закладывайте гидроабразивную обработку сразу, это дешевле, чем потом colдевать с заросшим каналом.
Итог простой: конформное охлаждение через SLM — это не будущее, а настоящее для форм, где цикл давит на себестоимость. Сталь 1.2709, каналы 2–5 мм на дистанции 2–3 мм от полости, честная термообработка и дисциплина по промывке — и 30–40% цикла отдают вам обратно. Проверено на наших станках, не один раз.