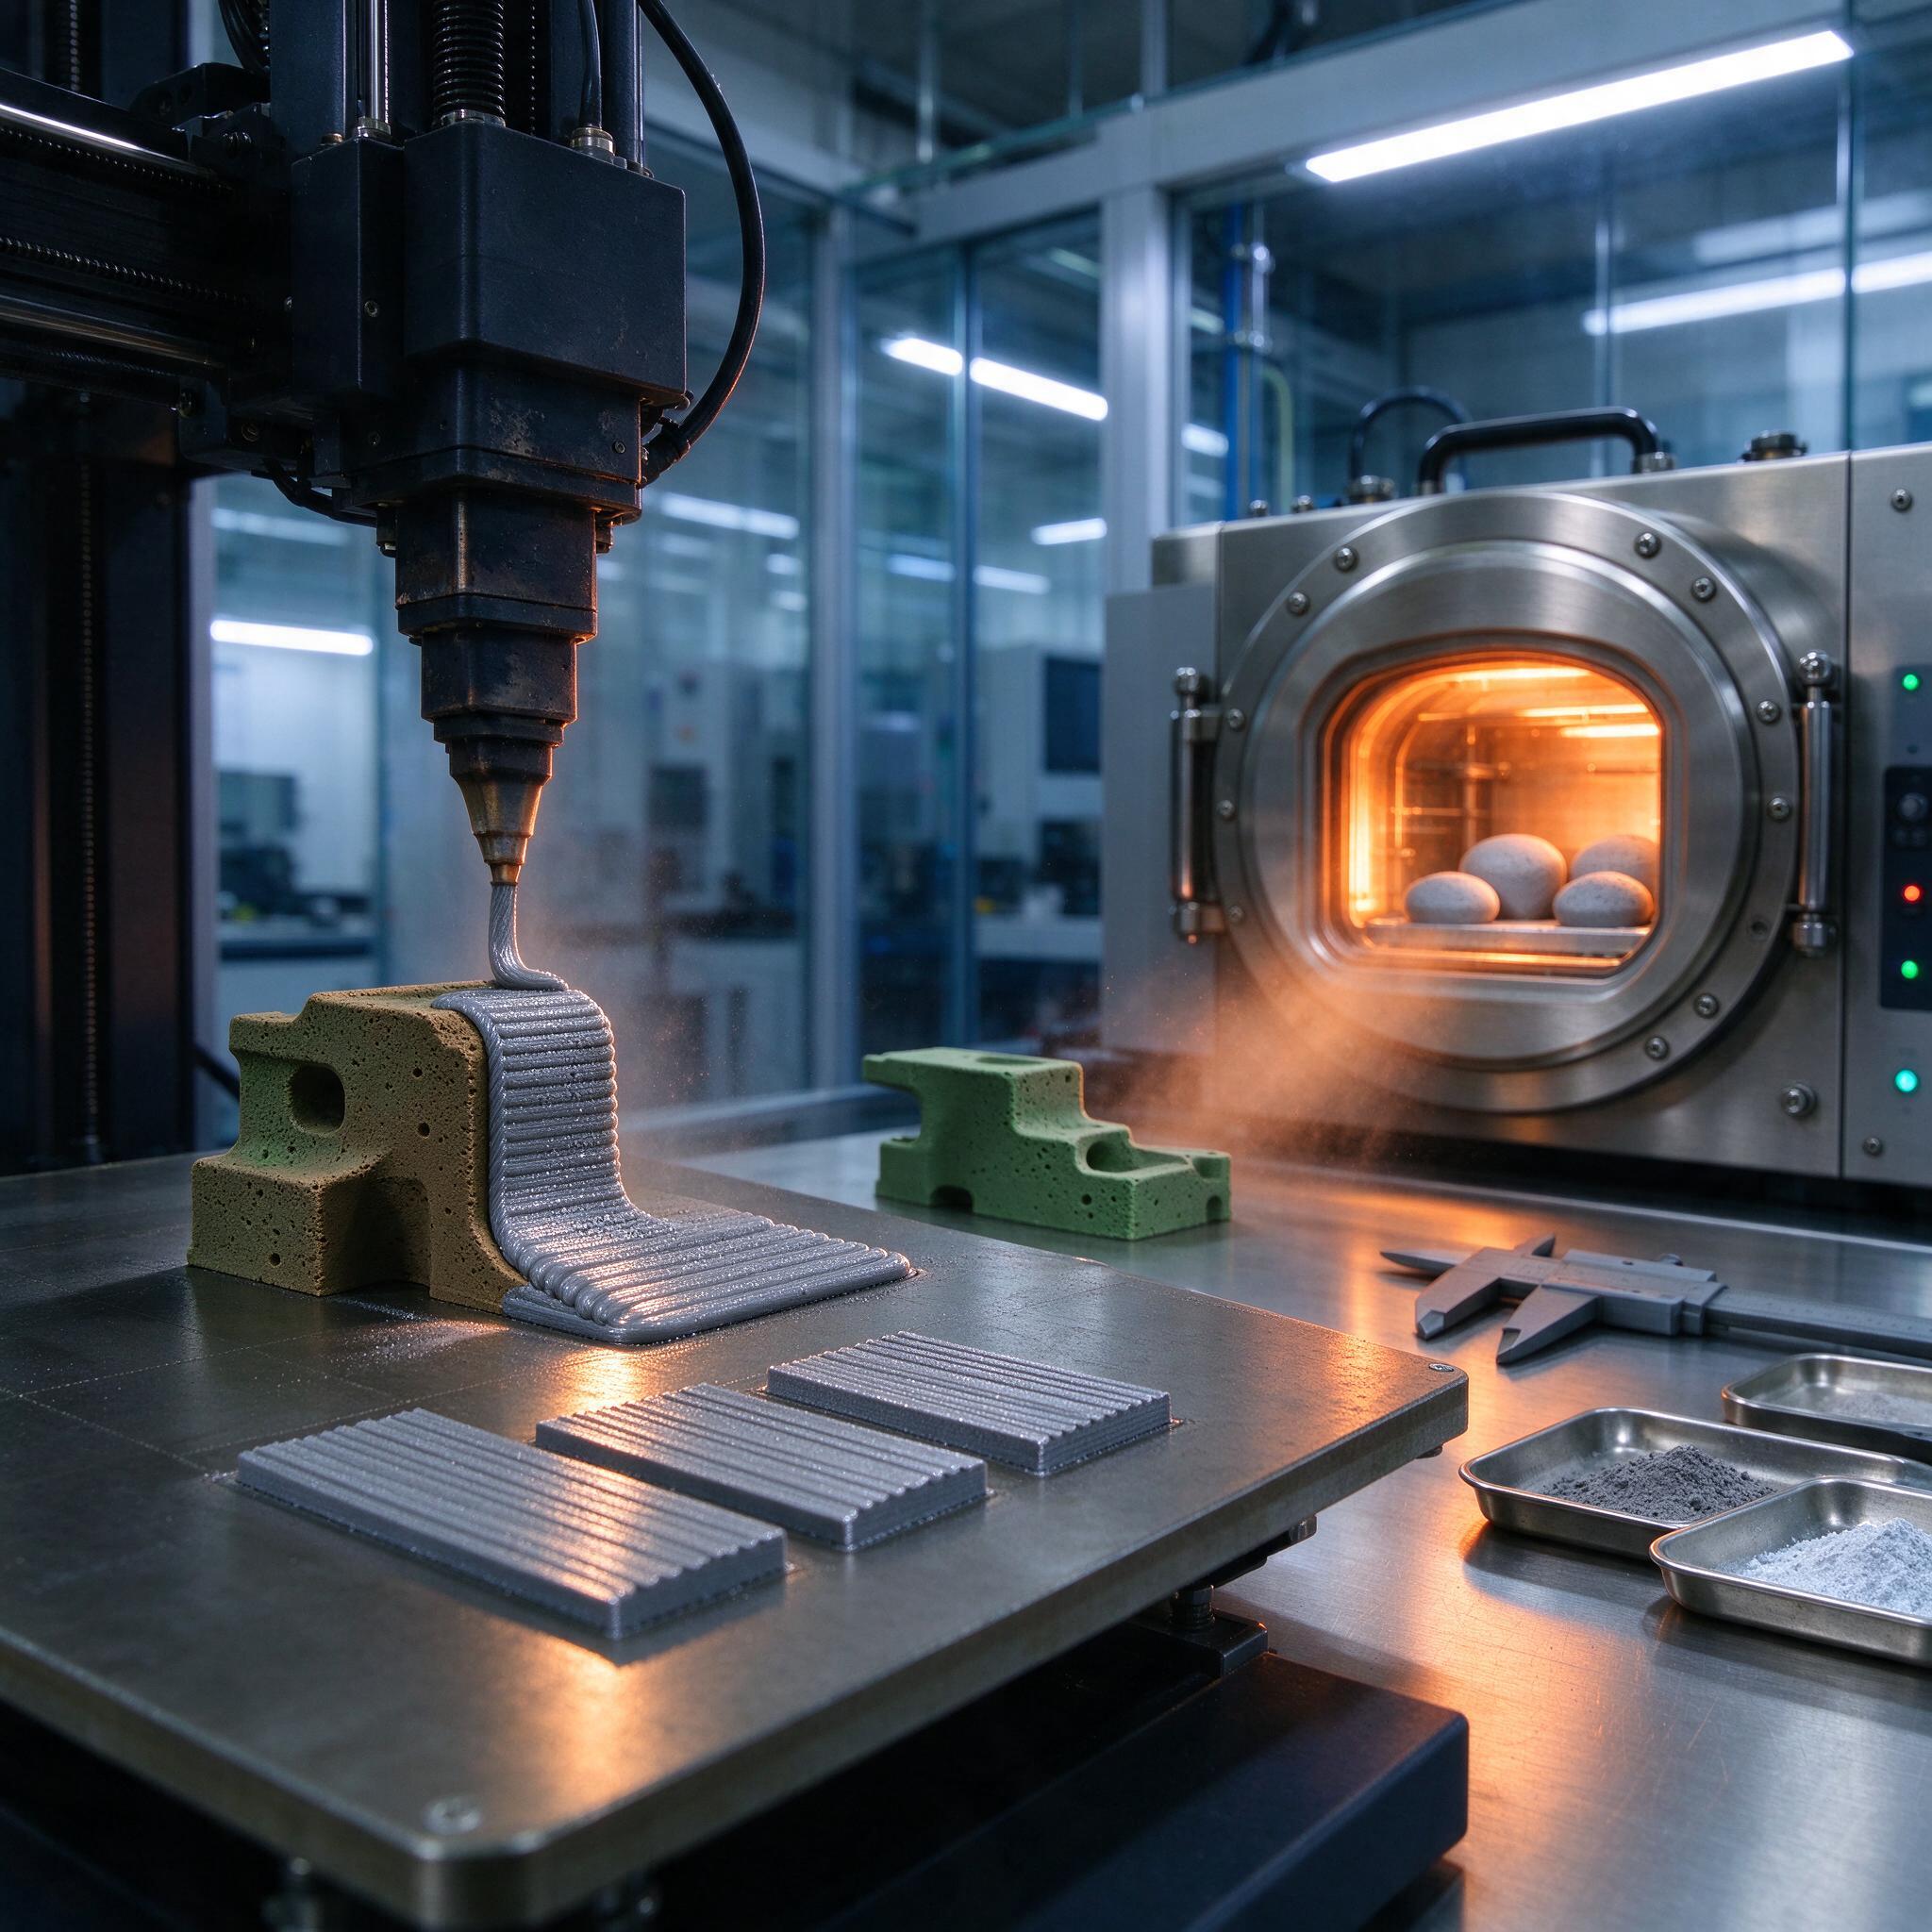
На фото — классическая картина с нашего опытного участка: сопло принтера laying металлопластиковую нить, рядом на столе свежие серебристые заготовки-образцы, на заднем плане тлеет оранжевым вакуумная печь, в которой, судя по виду, «дозревает» партия. На столе — штангенциркуль, кюветы с порошком, зеленоватые сырые заготовки с характерной пористой структурой. Знакомый пейзаж для всех, кто связал себя с аддитивным производством металла через FDM.
А болит вот что. Клиент приходит с чертежом кронштейна, просит прототип за три дня, серию — 20 штук. Печатаем металлическим филаментом, всё красиво. Потом спекание — и заготовка садится на 15–18 %, углы повело, внутренняя пористость гуляет от партии к партии. Знакомо? Разберём, откуда берётся пористость при FDM-печати металлопластиком, как её контролировать и что даёт катодное спекание.
Что такое металлопластиковый филамент и почему это не «пластик с блёстками»
Metal FDM filament — это гранулы металлического порошка (обычно 316L, 17-4PH, медь, инструментальные стали типа M2) в связующем на базе полимеров, чаще всего смеси ПЛА и ПВА или воска с эластомером. Загрузка порошком — 80–85 % по массе, и это не маркетинг, а физика: меньше — после debinding и спекания получите рыхлое нечто с пустотами. Печатается на обычном FDM-принтере с усиленным экструдером, сопло — закалённая сталь или рубин, 0,4–0,6 мм, температура 200–250 °C.
Но не обольщайтесь. Волокно жёсткое, абразивное, латунное сопло «съедает» за 300–500 грамм печати — отверстие расплывается, ширина дорожки плывёт, геометрия летит. Мы на своём участке перешли на сопла из закалённой стали с рубиновым наконечником — расходник дороже, зато стабильность на порядок выше.
Пористость: главный враг и её происхождение
В зелёной заготовке (green part) пористость — это нормально и даже неизбежно. Причины:
- межслойные пустоты из-за неполного сплавления дорожек (недогрев, низкая температура стола, высокая скорость);
- поры от испарения связующего при debinding и спекании — часть объёма полимера уходит с газами;
- усадка 12–20 % линейная при спекании, и если она неравномерная — коробление, каверны, расслоение;
- влага в филаменте — банально, но рабочая лошадка. Недосушенный филамент даёт пузыри в дорожке, а пузырь = поре в готовой детали.
Однажды на участке мы поймали брак из-за того, что катушка филамента 17-4PH полгода пролежала в открытом боксе рядом с окном. Печать шла «красиво», а после спекания — микротрещины по всей поверхности, деталь разваливалась в руках. С тех пор филамент живёт только в сухом шкафу при 50 °C, и никак иначе.
По опыту, мастера часто путают пористость «процессную» (нормальную, 2–5 % после хорошего спекания) и «технологическую» (от кривой печати — 10–15 % и выше). Первую терпят, вторую — бракуют. Разница видна на шлифе: первая — мелкие округлые поры, вторая — вытянутые щели между дорожками.
Режимы печати, которые реально работают
Конкретика. Температура сопла — верхняя граница диапазона, рекомендованного производителем филамента (для BASF Ultrafuse 316L это 225–245 °C, ставим 240). Скорость — 20–40 мм/с, не гоните. Высота слоя — 0,15–0,2 мм при сопле 0,4. Заполнение — 100 %, без вариантов: любая соты внутри после спекания превращается в каверну. Перекрытие периметров (infill overlap) — 25–30 %, иначе границы слоёв видны на шлифе. Терморегуляция камеры — 40–50 °C, чтобы избежать коробления зелёной заготовки. Скорость вентилятора обдува — минимальная или нулевая: обдув даёт неравномерное застывание дорожек, микропоры и слабую адгезию слоёв.
Ориентация детали на столе — не мелочь. Плоскость, где слои ложатся перпендикулярно нагрузке, после спекания прочнее на разрыв примерно на 15–20 %. Для кронштейнов и деталей под изгиб это критично.
Debinding и катодное спекание: где решается судьба детали
Debinding — удаление основной части связующего. Варианты: химический (растворитель, обычно ацетон или ксилол, 12–24 часа при 40–60 °C), термический в атмосфере азота или водорода, каталитический (пары азотной кислоты при 110–140 °C). Каталитический debinding быстрее и мягче — меньше риск «вздутия» заготовки, когда связующее вскипает внутри и разрывает деталь.
Дальше — спекание. Классика: вакуумная или водородная печь, температура 1350–1380 °C для нержавейки 316L, выдержка 2–4 часа, медленный нагрев 3–5 °C/мин в зоне выхода связующего (300–600 °C). Отсюда та самая оранжевая печь на фото — после открытия из неё идут рыжие «партии» готовых деталей.
Катодное спекание (плазменное/SPS, spark plasma sintering) — отдельная история: ток пропускают прямо через пресс-форму с порошком или заготовкой, нагрев идёт за минуты, а не часы. Для мелкосерийных заготовок простой формы — это реально быстрее и плотнее: относительная плотность 96–99 % против 92–96 % у классического спекания. Но оборудование дорогое, размер детали ограничен камерой, и для сложных FDM-заготовок с тонкими стенками SPS не панацея — заготовку надо дорабатывать под пресс-форму.
| Метод | Плотность после спекания | Время цикла | Типовая усадка |
|---|---|---|---|
| Классическое печное (вакуум/H₂) | 92–96 % | 10–24 ч | 15–18 % |
| SPS / катодное | 96–99 % | 0,5–2 ч | 12–15 % |
Прототипирование vs мелкосерийка: где FDM-металл на своём месте
Честно: для серии в 10 000 деталей FDM-металлопластик не нужен. Но для прототипирования и партий в 10–100 штук — золото. Стоимость оборудования — от 500 тысяч за нормальный принтер плюс печь, против 15–20 миллионов за SLM-машину. Себестоимость заготовки — копейки по сравнению с порошком для лазерной наплавки. Геометрия — любая, которую осилит сопло. Минусы — та самая пористость, усадка, необходимость доводки (песоструйка, шлифовка, местами фрезеровка), и терпение: от файла до готовой металлической детали проходит 5–10 дней.
Как выбрать оборудование и подрядчика: чек-лист
- Уточните, какой именно филамент и порошок использует подрядчик, загрузку по массе и происхождение порошка (газовое распыление — хорошо, механическое измельчение — иногда грубая фракция и рыхлость).
- Спросите про debinding: каталитический или термический, как контролируется полнота удаления связующего (взвешивание до/после — обязательный шаг).
- Попросите протокол спекания: температуры, выдержки, атмосфера, усадка в % и её разброс по партиям.
- Проверьте наличие контроля: микрошлифы на пористость, твердомер, плотномер (метод Архимеда). Если говорят «на глаз норм» — бегите.
- Уточните допуски после спекания: честный подрядчик скажет ±0,3–0,5 мм на 100 мм и предложит мехдоработку под чистовые размеры.
FAQ
Можно ли печатать металлическим филаментом на обычном дешёвом принтере?
Нет. Абразивный наполнитель убьёт латунное сопло и тефлоновый канал за сотни грамм, а прямой экструдер с нормальным прижимом обязателен — Bowden с металлопластиком не тянет, нить ломается в трубке.
Какая пористость допустима в готовой детали?
Для прототипов и ненагруженных деталей — до 5–7 %. Для ответственных деталей под нагрузку — не выше 2–3 %, и то с оговоркой: циклическая нагрузка при 3 % пористости уже даёт усталостные проблемы. Хотите плотность под атмосферу — берите HIP или не берите FDM.
Можно ли спекать FDM-заготовки вместе с деталями из порошка, спрессованными на прессе?
Технически — да, температурные режимы похожие. Но усадка у FDM-заготовок другая из-за анизотропии слоёв, и ставить их в одну печь с классическими прессованными деталями — риск получить партию с разбросом размеров. Лучше отдельные садки, отдельные протоколы.
Итог простой. FDM-металлопластик — рабочий инструмент для прототипов и малых серий, но требует дисциплины: сушка филамента, выверенные режимы, грамотный debinding, контроль пористости на шлифах. Кто относится к нему как к «пластиковой печати с металлом» — ловит брак. Кто относится как к порошковой металлургии с аддитивной формовкой — получает годные детали за вменяемые деньги.