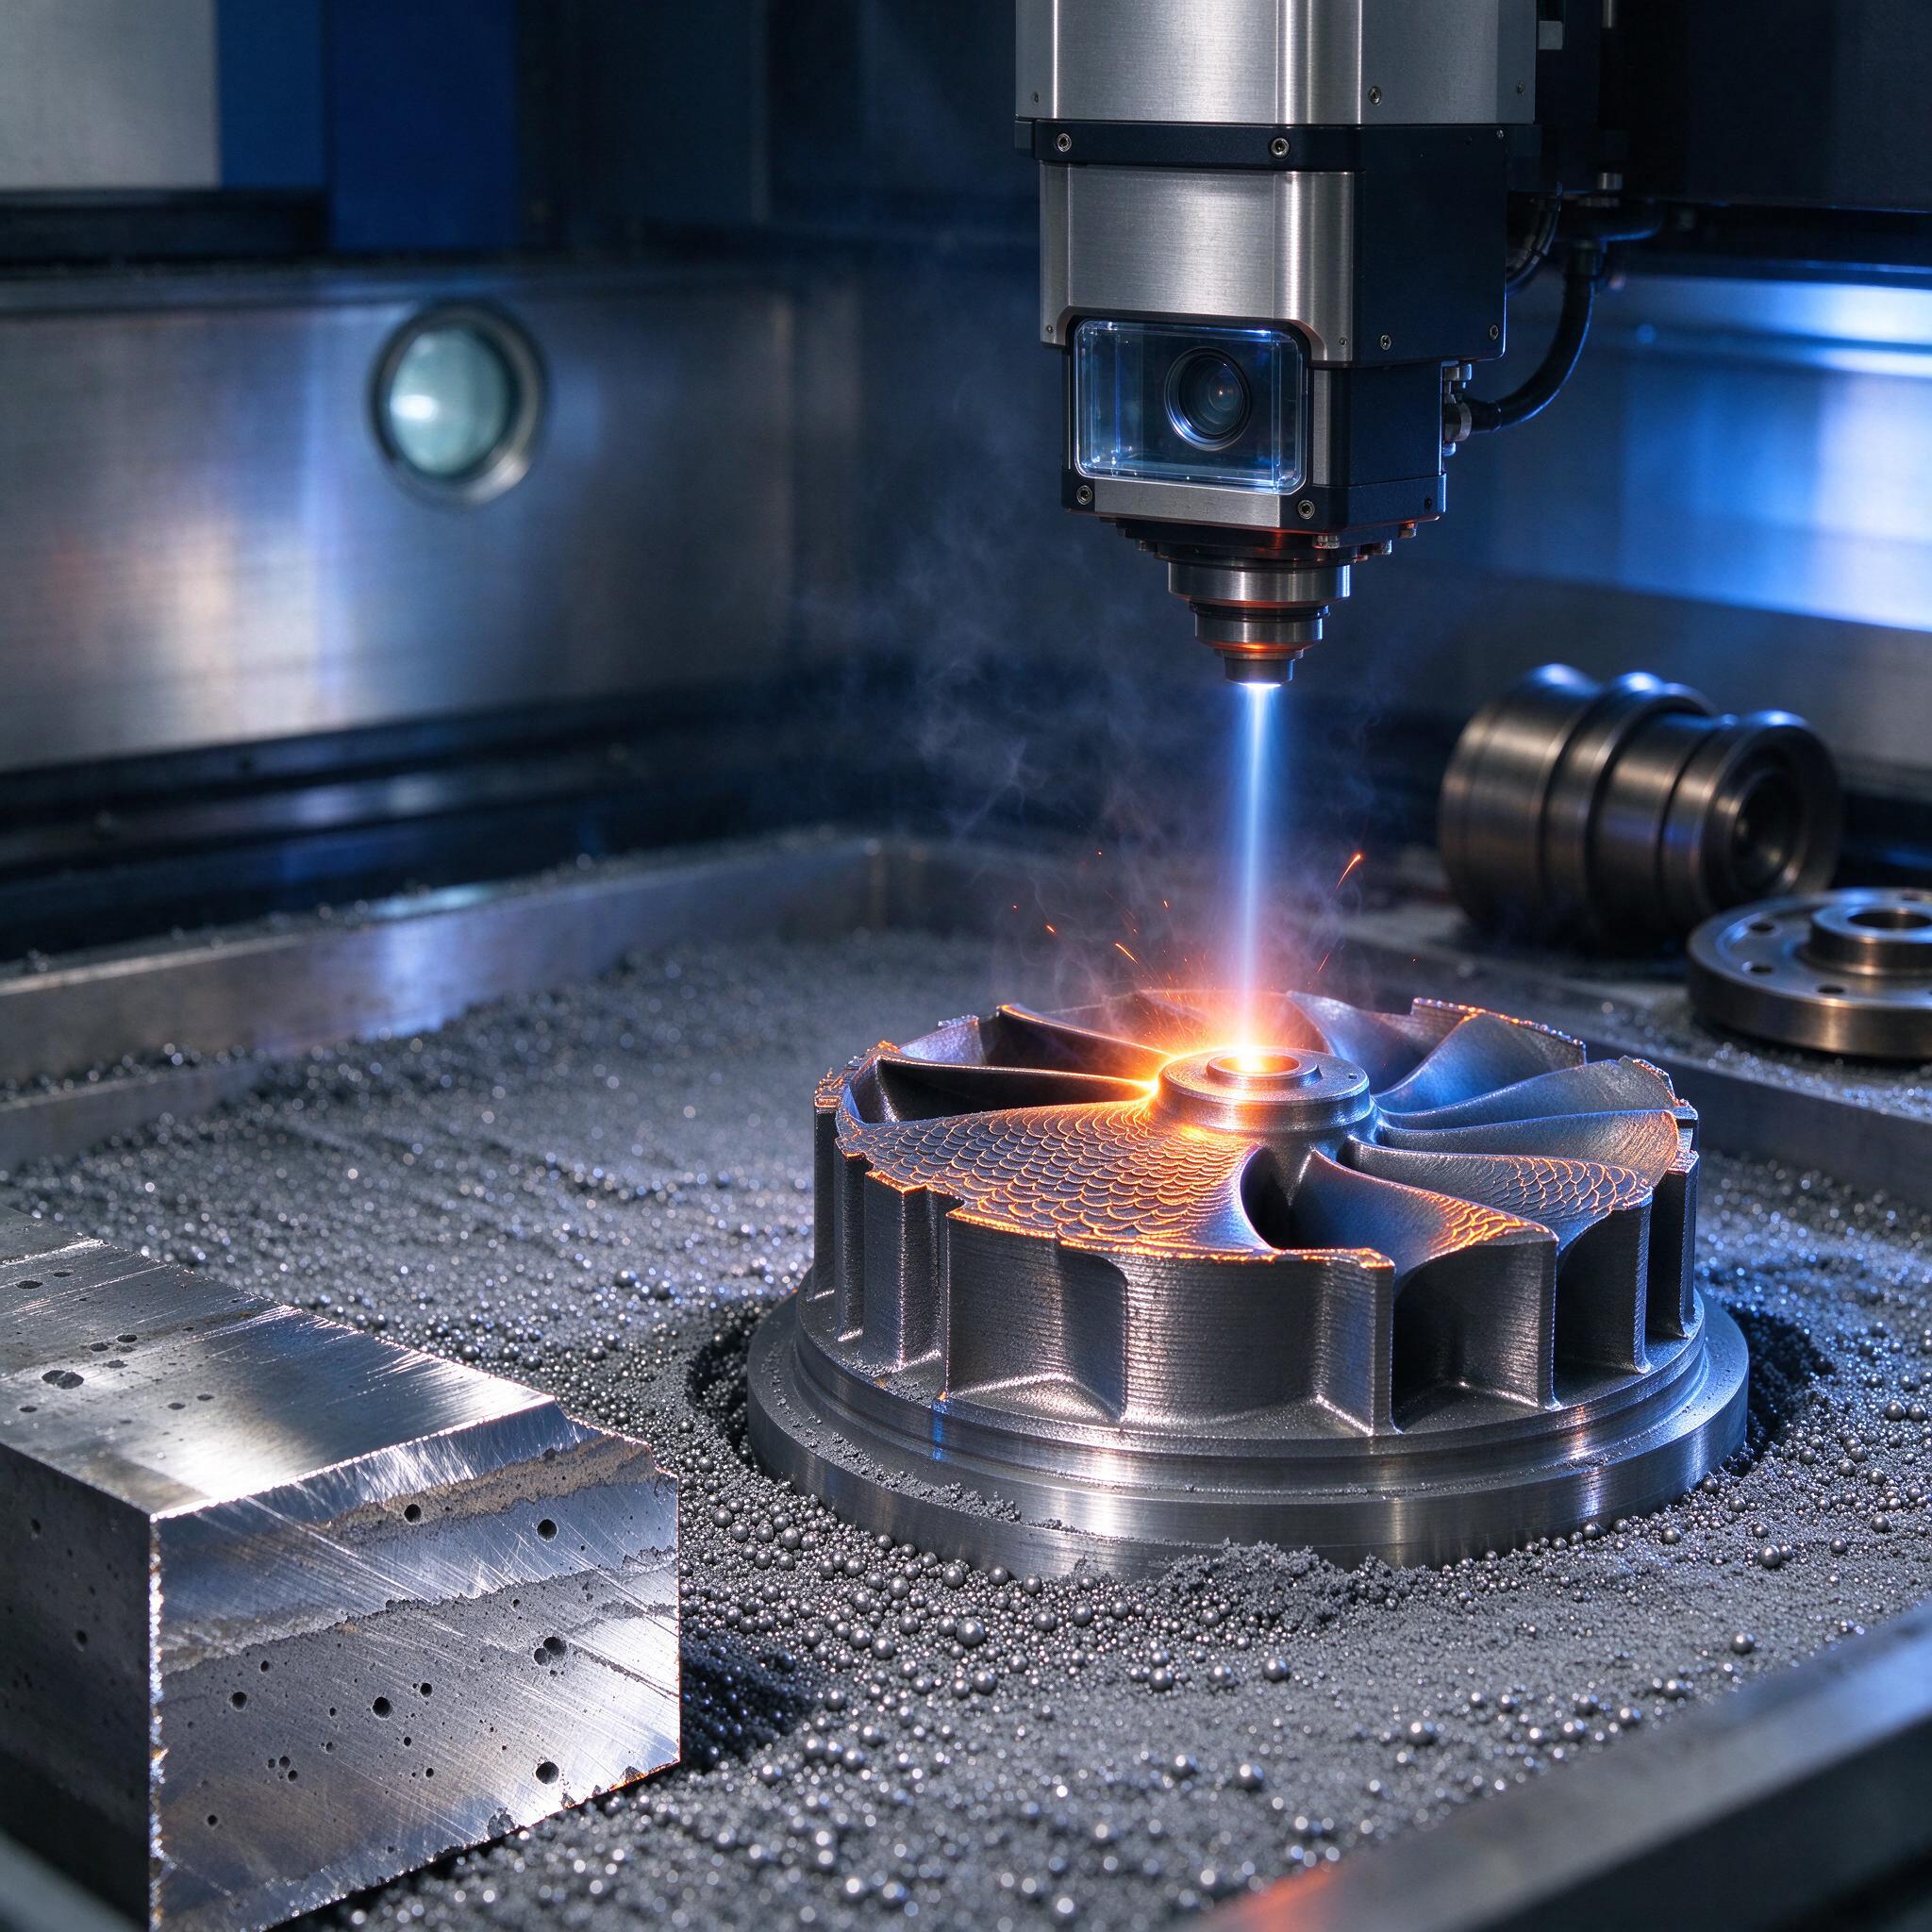
На фото — классическая картина с нашего аддитивного участка: лазерная головка прожигает очередной слой, вокруг детали — море непроплавленного порошка, рядом куб-свидетка с отверстиями под вырезку образцов. Такое колесо с лопатками мы как раз печатали для насосного заказчика из 316L. И именно тогда мы на собственной шкуре выяснили, что «плотность 99,5%» в паспорте порошка и в готовой детали — это, к сожалению, не всегда одно и то же.
Почему SLM на 316L — это не «напечатал и готово»
Селективное лазерное сплавление (SLM) на нержавейке 316L — самая обкатанная связка в аддитивке, и этим грешат все: думают, что раз материал «детский», то и печать пройдет без сюрпризов. На деле 316L в порошке — капризный товар. Влажность, сферичность гранул, содержание азота в камере — всё это мгновенно вылезает в пористости. Мы работаем на порошке фракции 15–45 мкм, кислород в камере держим ниже 0,1%, иначе ловим окисные включения, которые потом на шлифе видны как темные каверны.
Хорошая новость: 316L — один из немногих материалов, где SLM-деталь реально дотягивает до 99,5% плотности и выше. Плохая новость: добиваться этого приходится комбинацией режимов, а не одной «волшебной» мощностью лазера.
Режимы, на которых мы выходим на 99,5%
Классическая ошибка новичков — валить все в мощность. На деле важнее удельная энергоемкость (VED), кДж/мм³. Наши рабочие режимы для 316L:
- Лазер: 350–400 Вт (фибер, длина волны 1070 нм)
- Скорость сканирования: 800–1100 мм/с
- Толщина слоя: 30–40 мкм
- Шаг сканирования (hatch): 90–110 мкм
- Стратегия: шахматные островки 5×5 мм с поворотом скана на 67° между слоями
- VED в районе 45–55 Дж/мм³
Если уйти ниже 40 Дж/мм³ — получаем lack-of-fusion поры, нерегулярные, острые, вдоль границ треков. Выше 65 — keyhole-пористость: лазер «проваливается» в расплав, газовые пузыри, круглые, крупные. По опыту, мастера часто путают эти два типа пор на шлифах, а это принципиально разные вещи: lack-of-fusion лечится режимом, keyhole — тоже режимом, но в другую сторону.
Пористость: где она прячется и как ее ловить
Плотность 99,5% означает остаточную пористость около 0,5%. Звучит смешно, но на детали это десятки пор. Мы делим их на три группы:
- Технологические (lack-of-fusion, keyhole) — регулируются режимом печати.
- Поверхностные и подп surface — связаны с шероховатостью, до Ra 8–12 мкм на боковых поверхностях без оптимизации. Снимаются абразивно-струйной и электролитно-плазменной обработкой.
- Поры у поддержек и на переходах — самое противное. Где деталь резко меняет сечение или уходит в консоль, тепловая картина плавится, и поры концентрируются именно там.
Контролируем плотность тремя способами: Архимед (быстро, дешево, но косвенно), микрошлифы (достоверно, но точечно) и КТ для ответственных деталей. Однажды на участке мы поймали брак из-за того, что заказчик потребовал плотность только по Архимеду. Деталь показала 99,6%, а КТ вскрыла кластер пор диаметром 300 мкм в тонкой стенке — прямо в зоне уплотнения. С тех пор для всего ответственного — только томография, точка.
Термообработка: отпустить нельзя калить
С 316L в этом смысле повезло — аустенит, закалке не поддается, никаких сложных циклов. Но сырая SLM-деталь — это стрессовое ведро: остаточные напряжения до 300–400 МПа, анизотропная структура с столбчатыми зернами.
Наш стандартный цикл:
- Снятие напряжений: 850 °C, 1 час, в аргоне, обязательно до срезания с платформы. Пропустили — деталь «рельефит» прямо на столе, колесо с лопатками выгибает винтом.
- Растворение карбидов / гомогенизация: 1050–1100 °C, 1–2 часа, закалка в воде или газовый обдув. Убирает карбидную сетку по границам, выравнивает структуру, немного снижает прочность (предел текучести падает с ~500 до ~250 МПа), но поднимает пластичность и коррозионную стойкость.
- Гип-изостатическое прессование (HIP): 1150 °C, 100–150 МПа, 2–3 часа, для ответственных деталей. Закрывает внутренние поры практически полностью, плотность уходит за 99,9%. Но HIP не вылечит поверхностные дефекты, связанные с шероховатостью, и не закрыть поры, выходящие на поверхность — они просто запечатываются с газом внутри.
По опыту, заказчики часто требуют «сделайте как можно прочнее» и просят сырую деталь после снятия напряжений. А потом удивляются, почему при гидроиспытании на 60 бар деталь потекла микропорами. Для герметичных деталей HIP — не опция, а необходимость, и эту позицию надо сразу закладывать в цену.
Послепечатная обработка: где теряется время
Все считают, что печать — это долго. Нет. Печать колеса 150 мм на односпальной машине — 20–24 часа. А вот дальше:
- Отделение от платформы — ленточно-пильный или EDM, 1–2 часа с крепежом
- Удаление поддержек — ручной труд, 4–6 часов на колесо, самое непроизводительное звено
- Дробеструй и абразивная обработка внутренних полостей — 2–3 часа
- Термообработка + HIP, если нужно — еще 1–2 дня с логистикой
- Финишное точение и шлифование посадочных поверхностей до Ra 0,8 — на станке с ЧПУ, 3–4 часа
Итого послепечатка занимает в 3–5 раз больше времени, чем сама печать. Кто это не закладывает в сроки — всегда опаздывает.
Как выбрать станок и подрядчика: чек-лист
- Спросите про протокол плотности: шлиф или КТ на каждую партию, а не «по сертификату порошка». Если подрядчик не режет свидетки — бегите.
- Кислород в камере и контроль утечек: если O2 не мониторится в реальном времени с алармом — это не SLM, это лотерея.
- Калибровка лазера и рециркуляция порошка: у нормального подрядчика порошок после печати просеивается и проверяется на сферичность, а не просто «снова в бункер».
- Понимание термообработки: подрядчик должен внятно объяснить, зачем ему та или иная температура, а не «у нас стандартный цикл».
- Тестовая деталь перед основной партией: если отказываются печатать кубы-свидетки или пробную деталь — экономят на вас.
FAQ
Можно ли обойтись без HIP, если плотность по шлифу 99,5%?
Нет, для герметичных и усталостно-нагруженных деталей не сработает: шлиф — это выборка, вы физически не увидели все поры. Кластер из пары сотен микрон на стенке убьет усталостную прочность, а по шлифу он может просто не попасть в поле зрения.
Можно ли печатать 316L в азотной атмосфере вместо аргона?
Можно, но осторожно. Азот слегка упрочняет аустенит и может поднять прочность, но у нас на тонких стенках он же провоцирует нестабильность ванны и сплэттеры. Для ответственных деталей мы всё равно возвращаемся к аргону.
Правда ли, что SLM-316L слабее катаного проката?
Нет, наоборот: предел текучести сырой SLM-детали 450–550 МПа против 170–300 у проката за счет мелкозернистой структуры. Но пластичность и ударная вязкость ниже, а анизотропия по Z серьезная. После гомогенизации прочность падает до уровня проката, зато свойства становятся изотропными.
Вместо заключения
SLM по 316L — технология рабочая, предсказуемая, но не прощает халтуры ни на одном этапе: порошок, режим, термообработка, послепечатка. Плотность 99,5% — не маркетинговая цифра, а результат дисциплины по всей цепочке. Мы на своем участке прошли через пару неудобных запусков, чтобы это понять — надеюсь, вам этот путь достанется дешевле.