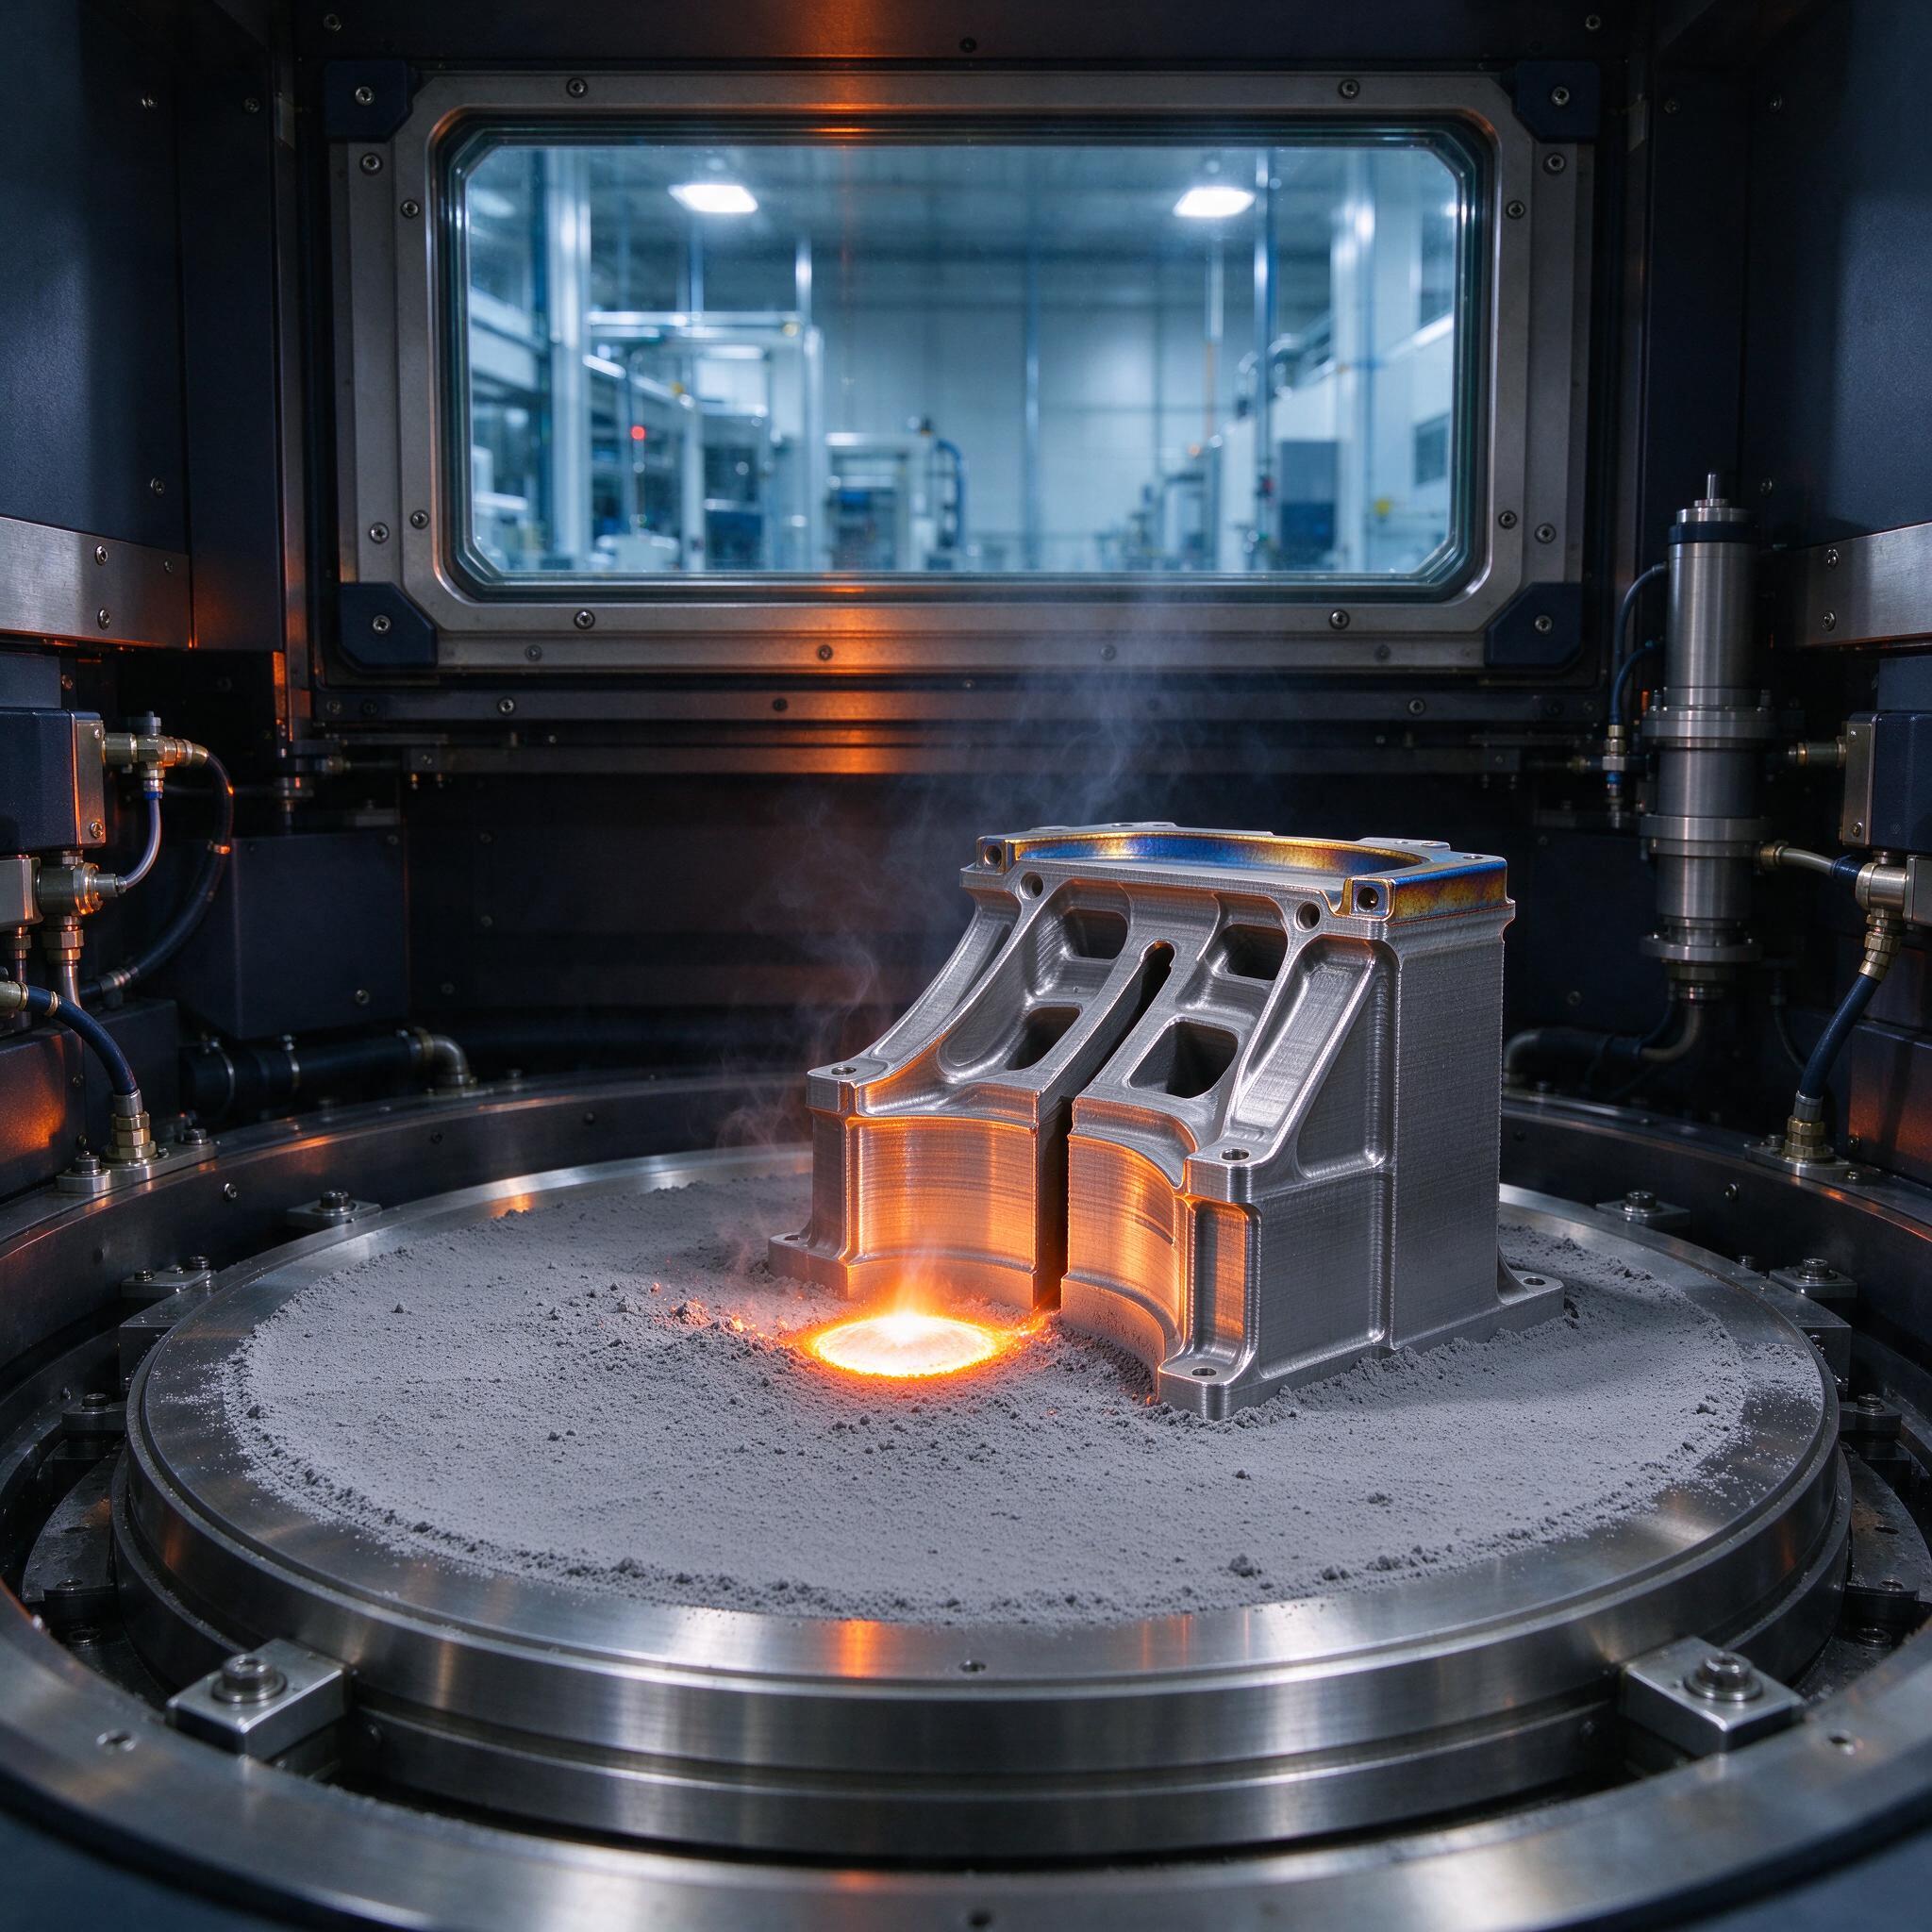
На фото — типичная картина с нашего аддитивного участка: в вакуумной камере EBM-установки только что закончилось плавление, кронштейн из ВТ6 ещё дымится, присыпанный порошком, и видно раскалённое пятно на платформе. Это, кстати, одна из причин, почему электронно-лучевое плавление мы держим отдельно от «мокрых» участков — никакого тумана от СОЖ, никакого нагара на направляющих, только пудра титановая и вакуум. И пока коллеги с фрезерных пятиосевиков жалуются, что станок не тянет и шпиндель звенит на карманах из титана, мы просто ждём, пока деталь остынет в порошке. Но обо всём по порядку.
Почему ВТ6 и почему именно EBM, а не лазер
ВТ6 — это наш аналог Ti-6Al-4V, рабочая лошадка авиации и медицины. Проблема классической механической обработки из катаной заготовки проста: коэффициент использования металла у корпусных деталей типа «кронштейн» или «ступица» — 0,1–0,15. Семь тонн плиты в стружку. А фрезерование титана само по себе боль: Vc выше 60 м/мин — фреза сгорает, ниже — время растягивается на дни. Для одной детали с большим съёмом металла речь идёт о десятках часов резания.
EBM (electron beam melting) решает сразу две головные боли. Первая — синтез в вакууме 10⁻⁴–10⁻⁵ мбар: кислород не подхватывается, а для ВТ6 это критично, потому что эквивалент по кислороду и азоту жёстко ограничен ГОСТ 19807. Вторая и главная — температура построения 650–700 °C. Платформа греется, и деталь всё время печати находится, по сути, в зоне отпуска. Поэтому остаточные напряжения, которые в SLM-процессе приходится снимать горячим изостатическим прессованием или термообработкой, здесь почти отсутствуют. Слой за слоем деталь проходит собственный отжиг. Росток структуры — пластинчатая α+β, близкая к тому, что дают после отжига по стандарту на штамповки.
Бонус — черновая шероховатость на вертикальных стенках порядка Ra 20–30 мкм, что для кронштейна с припуском 2–3 мм под фрезеровку посадочных мест вообще не проблема. А неответственные поверхности после дробеструя и химполирования выходят в Ra 6–10 мкм — сразу под покраску или анодирование.
Режимы, порошок и пористость: что реально стоит контролировать
Порошок берём фракцию 45–100 мкм, газифицированный, сферический, с текучестью не хуже 35 с на 50 г по воронке Холла. Просеивать после каждого цикла — обязательно, и контроль однородности шихты никто не отменял.
| Параметр | Типовое значение (EBM, ВТ6) | Чем грозит отклонение |
|---|---|---|
| Температура платформы | 650–700 °C | Ниже 600 °C — «поймать зарез» по напряжениям, коробление и отрыв от плиты |
| Ток луча (плавление контура) | 4–8 мА | Перегрев — каверны и «зеркало» на поверхности; недогрев — lack of fusion |
| Скорость развёртки | до 8000 мм/с | Перекос теплового баланса, неоднородная микроструктура по высоте |
| Толщина слоя | 50–90 мкм | Мелкий слой — производительность падает вдвое, крупный — шероховатость и поры |
| Пористость после синтеза | менее 0,5% | Свыше — брак по усталости, привет испытательной лаборатории |
| Точность (без механообработки) | ±0,2–0,3 мм | Меньше — не реалистично без калибровки луча |
Пористость менее 0,5% для EBM — это не маркетинговая цифра, а результат контроля каждого параметра в связке. Раз в неделю режем свидетели из той же плавки: образцы под растяжение, металлография под поры, плотность гидростатикой. Однажды на участке мы поймали брак из-за того, что новая партия порошка после переклассификации дала комкование — поры выросли до 1,2%, и вся партия образцов по пределу прочности просела на 8%. Хорошо, что свидетели, а не изделие в сборе. С тех пор входной контроль ситовым анализом и по морфологии частиц — железное правило.
Механические свойства по ГОСТ Р 57988 и что с ними на практике
ГОСТ Р 57988 задаёт требования к изделиям, полученным аддитивными технологиями, и по факту заставляет нас подтверждать три вещи: соответствие химсостава, плотность и механику. Типовые значения для EBM-ВТ6 после отжига при 700 °C, 2 часа:
- предел прочности σв: 930–1000 МПа;
- предел текучести σ0,2: 850–900 МПа;
- относительное удлинение δ: 10–14%;
- ударная вязкость KCV: 30–40 Дж/см²;
- усталостная прочность (10⁷ циклов): 400–550 МПа с ГИП, без ГИП — ниже, зависит от пористости поверхности.
По опыту, мастера часто путают анизотропию: по Z образцы дают на 5–7% ниже прочность и на 2–3% ниже удлинение, чем по XY. И если заказчик требует одинаковые свойства по всем направлениям, это надо закладывать в КД и техпроцесс сразу, а не выяснять на приёмке.
Про термообработку отдельно. Отжиг после EBM нужен в первую очередь для выравнивания структуры и снятия локальных остаточных напряжений, а не для «спасения» детали, как это бывает с лазерным синтезом. ГИП (горячее изостатическое прессование, 920 °C / 100 МПа / 2 ч) мы назначаем только дляответственных деталей, работающих под циклической нагрузкой — ступицы, элементы топливных систем. Это +15–20% к себестоимости, но усталостный ресурс вырастает ощутимо.
Типичные ошибки: реальный случай, который стоил нам переплавки 14 кг порошка
Заказ на партию корпусных деталей — тонкостенные стенки 1,8 мм, высотой 120 мм, с сеткой внутренних рёбер. Первый запуск дал отрыв трёх деталей от плиты на 60-м слое. Причина банальна, но неочевидна: настройщик скопировал файл поддержки из предыдущего заказа, где плита была другой толщины. Тепловой контактUPPORTов с платформой оказался недостаточным, тепло не отводилось, локальный перегрев — и вся «леса» сложилась. 14 кг порошка пошло на повторную просеивающую переработку, три дня простоя. С тех пор каждый файл проходит двойную проверку программы синтеза: сначала технологом, потом оператором — а не «ну там же всё было».
Ещё две ошибки из категории «обидно». Первая: измерение температуры пирометром по верхней части камеры — а там иная эмиссия, реальная температура платформы на 30–40 °C ниже показаний. Вторая: экономия на вакуумных уплотнениях — пропуски камеры медленно, но верно портят и катод, и вакуумную систему, и сам процесс. Дешевле менять прокладки по регламенту.
Как выбрать подрядчика или станок для EBM-печати ВТ6
Если вы присматриваете оборудование или ищете исполнителя на аутсорс, вот чек-лист, по которому мы сами проверяемся:
- Вакуумная система. Спросите про предел давления (должно быть 10⁻⁴ мбар и ниже) и по регламенту замены уплотнителей и катодов. Ленивый подрядчик здесь — риск для вашей детали.
- Программа контроля. Есть ли in-situ мониторинг расплавленной ванны и послойная фотосъёмка? Без неё отследить каверну и lack of fusion можно только разрушающим контролем после печати.
- Свидетели и методика. Каждая партия должна идти со свидетелями — растяжение, металлография, плотность. Если подрядчик «печатает, как получится» — мимо.
- Порошок и его учёт. Происхождение, сертификат на плавку, протоколы просеивания, учёт циклов reuse. Порошок — половина качества.
- Постобработка. Есть ли у подрядчика дробеструй, химполирование, ГИП и механообработка ЧПУ, либо чёткие контракты с партнёрами. Деталь «из машины» в КД ни один конструктор не примет.
FAQ: отвечаем прямо
Можно ли печатать ВТ6 на обычном SLM-станке и получить то же качество?
Нет, не совсем. SLM даст меньшую шероховатость и более мелкую структуру, но остаточные напряжения придётся снимать обязательной термообработкой, пористость без оптимизации скачет, а риск «поймать зарез» по короблению выше. Для корпусных деталей с массивными сечениями EBM стабильнее, а по суммарному циклу (печать + термообработка) часто даже быстрее.
Сколько циклов можно reuse титанового порошка?
На практике — 8–12 циклов при контроле содержания кислорода и ситового анализа после каждого. Порог — когда эквивалент по кислороду подбирается к верхней границе по ГОСТ 19807: дальше порошок в утиль или переклассификацию на менее ответственные позиции.
Нужна ли механическая обработка детали после EBM или можно ставить «как напечатано»?
Посадочные, резьбовые и уплотнительные поверхности — только через ЧПУ, без вариантов, точность печати ±0,2–0,3 мм этого не потянет. Неответственные наружные поверхности после дробеструя и химполирования — можно. Но решение принимает конструктор по КД, а не технолог по настроению.
Вместо заключения
EBM с ВТ6 — не волшебство, а выверенная связка: вакуум, температура построения 650–700 °C, дисциплина по порошку и пористости менее 0,5%. У нас на участке фрезерные станки с СОЖ стоят рядом с EBM-установкой, и это правильная комбинация: аддитив делает сложную геометрию и экономит металл, а механика доводит посадочные до микронов. Кто выстроил этот конвейер — тот и выигрывает по срокам и по деньгам. Кто не выстроил — тот переплавляет порошок и переписывает акты о браке.