Когда червяк «не тянет» пятое место точности — честно про зубошлифование на ЧПУ
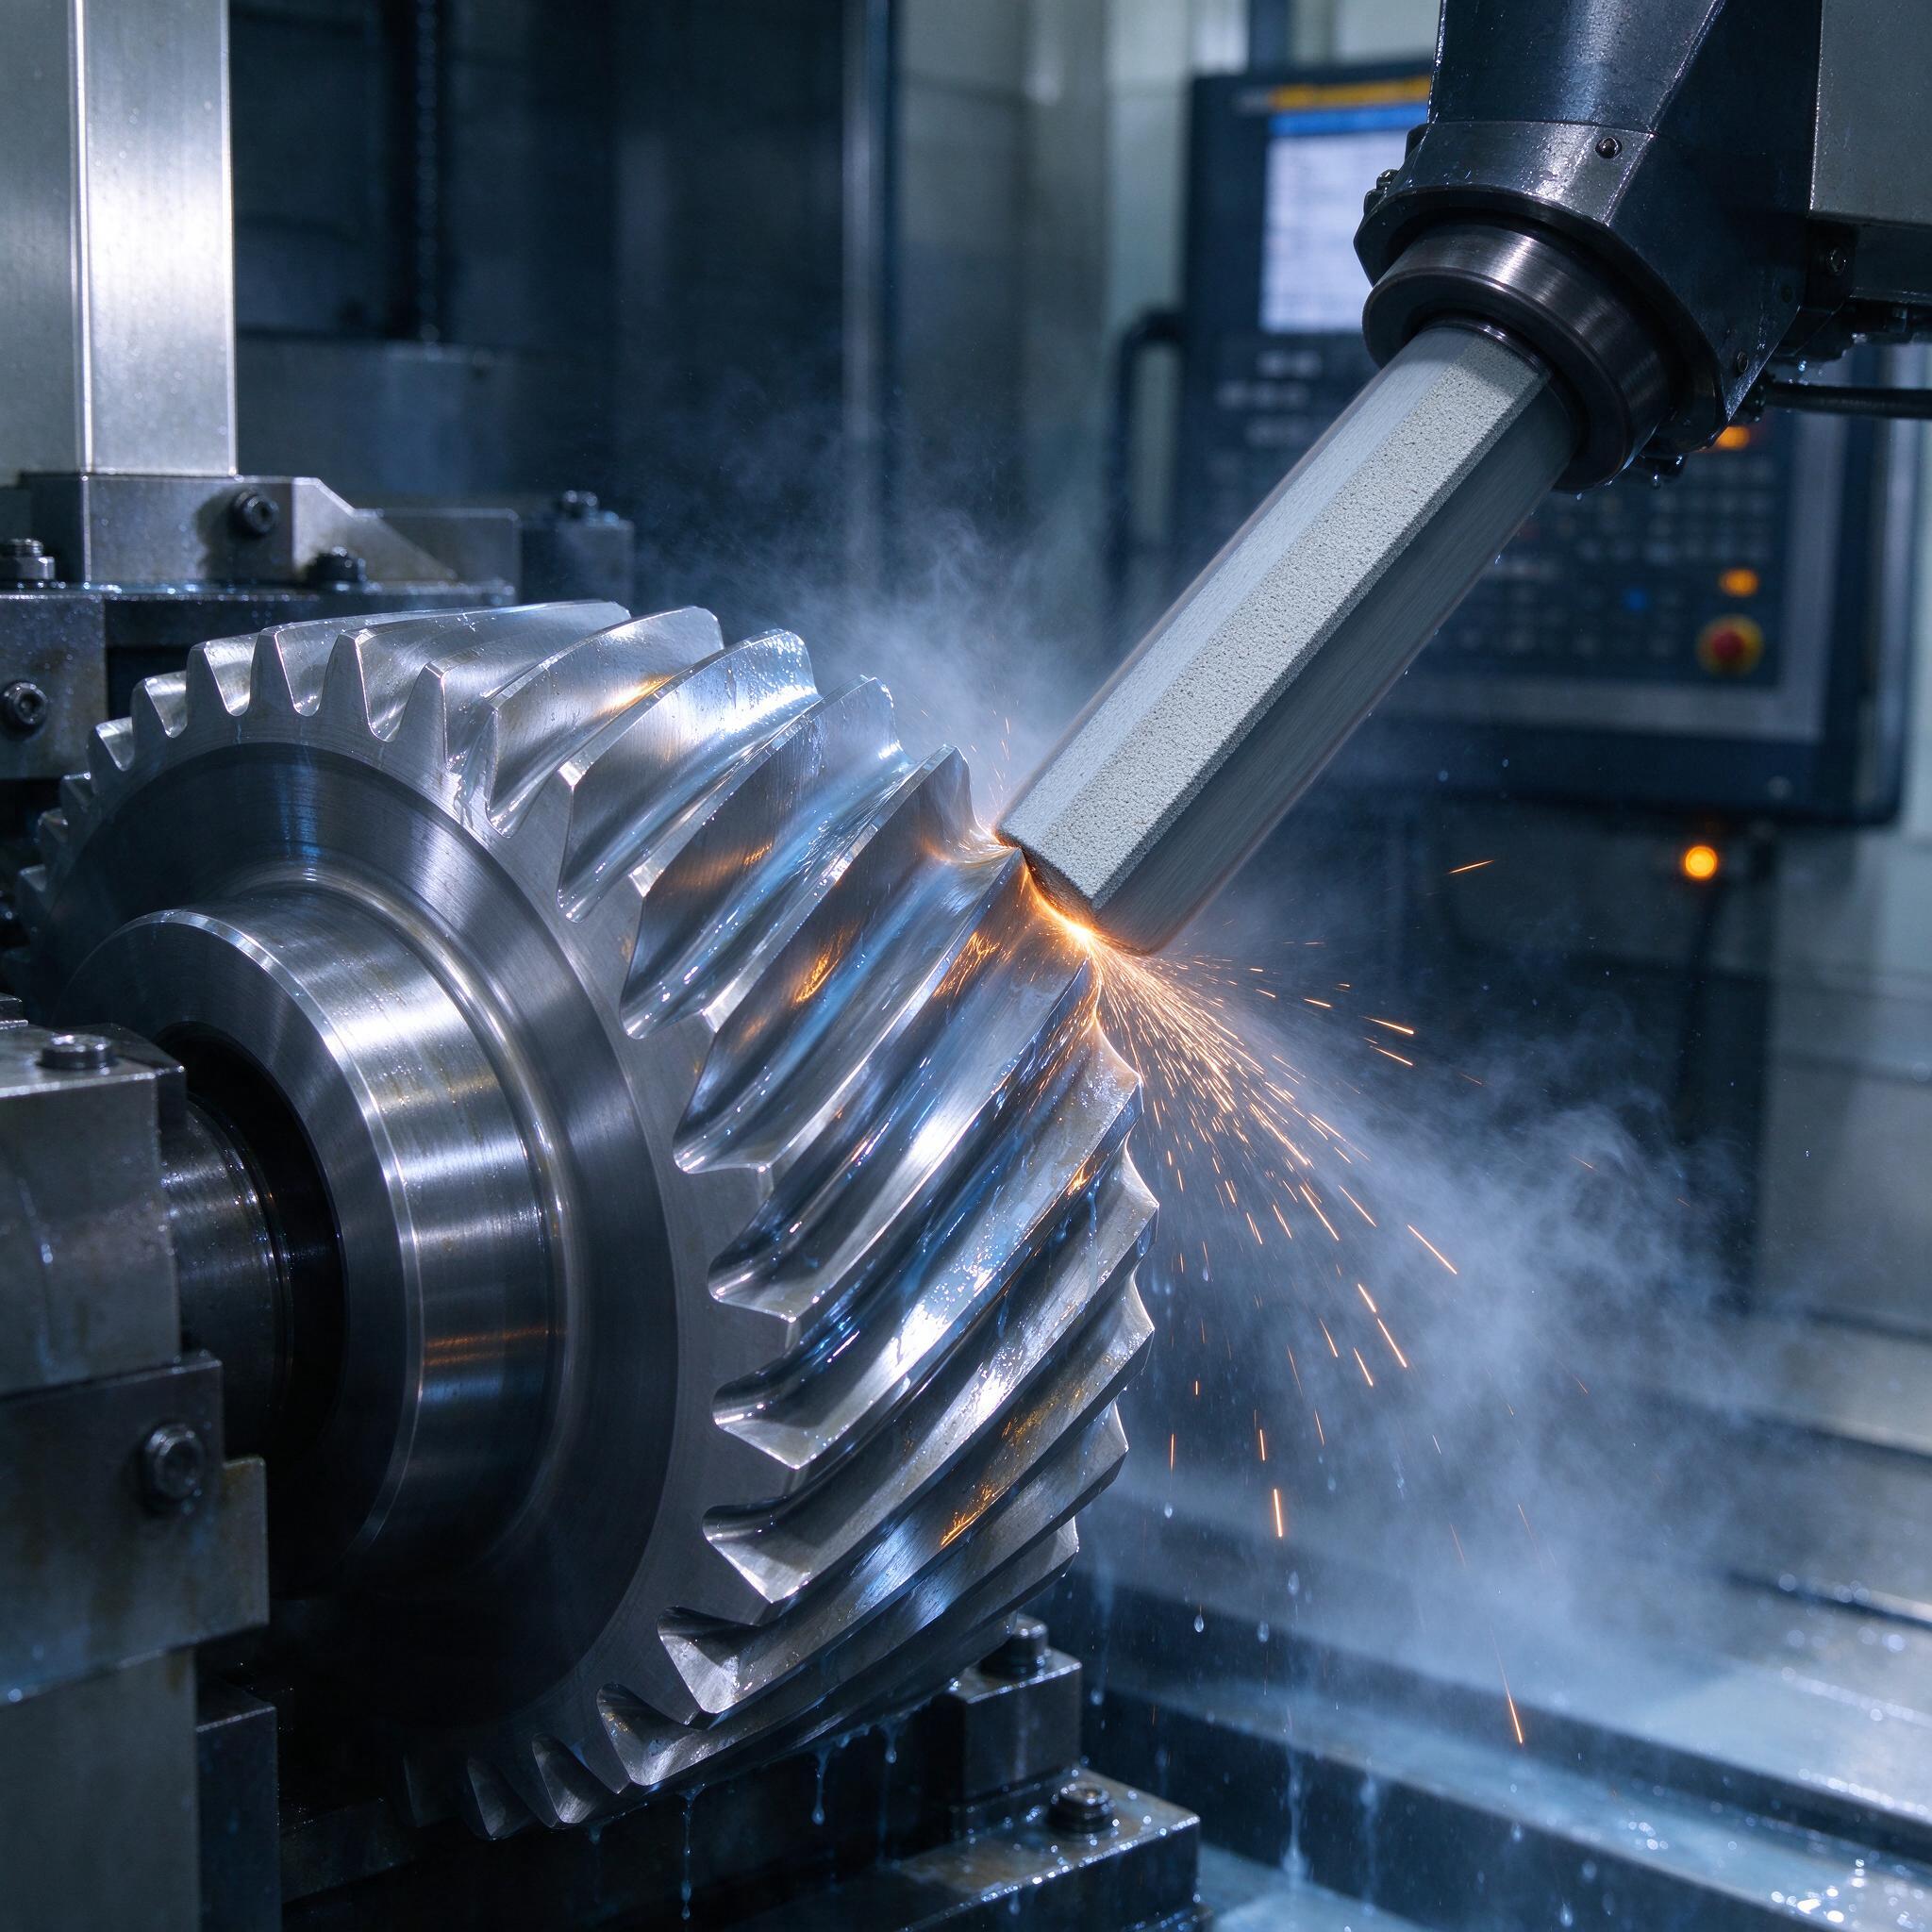
Снимок, который вы видите, — типичная картина с нашего участка: косозубая шестерня после цементации и закалки в патроне делительной бабки, справа под углом заходит профильный круг на металлической связке, СОЖ бьёт в зону реза веером, искры и пар. Стойка ЧПУ на заднем плане, всё как в жизни. Именно так мы уходим от классических копировальных станков и получаем пятую степень по ISO 1328 — стабильно, серийно, без ручных доводок на плите.
Почему это вообще болит? Потому что зубчатое колесо после зубофрезерования и ХТО гуляет: коробление от закалки, рост делительного шага, завал эвольвенты. Без шлифования по профилю о пятой-шестой степени речи нет. А если подрядчик отдаёт колесо с профильной погрешностью 15–20 мкм — коробка «выет» на высоких оборотах, пятна контакта с аппетитом съедаются за первые сто часов. Разберём, как мы выжимаем из зубошлифования с ЧПУ всё, на что способен CBN.
Почему CBN, а не классический электрокорунд
Кубический нитрид бора на керамической или металлической связке живёт в 50–100 раз дольше корунда на закалённой стали 58–63 HRC. Это не маркетинг — это наша ведомость расходников. Мы ставим круги Norton/Hendrix (например, серия AxenT CBN), Saint-Gobain и отечественные ЛЗ24А/ЛКВ40 на металлической связке М2-01. Профильный круг правим очень редко — профиль «катится» по диску-ролику методом обкатки, и на металлической связке одна заправка держит партию в сотни колес.
| Параметр | Электрокорунд (например, 25А 25А F) | CBN на керамике | CBN на металле |
|---|---|---|---|
| Стойкость профиля | 5–15 колес | 80–150 колес | 200–400 колес |
| Съём за ход, мкм | 10–20 | 15–30 | 3–8 (мелкий припуск) |
| Шероховатость Ra, мкм | 0,63–1,25 | 0,32–0,63 | 0,2–0,4 |
| Правка профиля | частая, алмазным роликом | редкая | профильная обкатка, редкая |
| Риск прижога | высокий | средний | низкий при обильной СОЖ |
Итог простой: если партия серийная и вы работаете по пятой степени — берите CBN. Корунд на единичных деталях ещё может быть оправдан, но не в нашем деле.
Режимы, которые реально работают
На нашем зубошлифовальном с ЧПУ (типовой класс — Star SU, Reishauer RZ 150 или отечественные модули на базе МЕИ/ИСМ, из массового — станки колибри-класса на 3–5 осей) мы держим такие ориентиры:
- окружная скорость круга — 35–45 м/с (CBN спокойно тянет и 60 м/с, если балансировка динамическая и шпиндель не звенит);
- скорость детали — 8–15 об/мин при делении на зуб;
- подача врезания — 3–8 мкм за ход на чистовых, до 30 мкм на черновых проходах;
- припуск под шлифование — 0,12–0,20 мм на сторону, иначе «поймать зарез» на ножке зуба проще простого;
- СОЖ — эмульсия 4–6% с маслом в составе, подача в зону реза под давлением 3–6 бар плюс нижняя струя на смыв шлама.
Профильные погрешности 5–15 мкм — это не «магия станка», а сумма мелочей. Обозначу главные.
Откуда берутся погрешности в 5–15 мкм
Берём колесо, гоним на зубомерном центре (Klingelnberg P 26,磨 или наш аналог) — и раскладываем отклонения: fHα (наклон профиля), ffα (форма профиля), Fp (накопленная погрешность шага). Практически всегда:
- Термические деформации станка. Полчаса работы — и бабка «уплыла» на пару мкм. Решение — прогрев в холостую, термостабилизация гидростанции.
- Несбалансированный круг. Дисбаланс — и профиль идёт «волной», ffα вылезает за 10 мкм. Ставим автоматическую балансировку на шпинделе.
- Износ ролика для обкатки. Ролик правим по эталону раз в месяц, иначе профиль уплывает по всей партии.
- Зажим. Биение оправки более 2 мкм — и точность деления уходит в пропасть. Оправки после закалки шлифуем сами, на место ставим с натягом.
- Прижог и нагар на кромке. Слабая СОЖ, глухая струя — и на эвольвенте появляется каверна, а затем микротрещина. Выявляем травлением, дальше — травим партию выборочно.
Однажды на участке мы поймали брак из-за простой вещи: слесарь перетянул гайку патрона, колесо 16-го модуля повело на 4 мкм по торцу, и вся партия вышла с завалом профиля по высоте зуба. Ушло два дня на перешлифовку половины партии с сохранившимся припуском. С тех пор момент затяжки прописан в карте наладки, динамометрический ключ лежит у станка.
Типичные ошибки, или Почему партия уехала на шестую степень
Реальный случай. Заказ — вал-шестерня редуктора буровой установки, сталь 20Х3МВФ, цементация 1,2 мм, твёрдость 60 HRC. Наладчик поставил круг на керамической связке, который лежал на стеллаже год без упаковки, — и повёл серию. Керамика на CBN не любит впитывать влагу: круг «повело» на 3–4 мкм по торцу, профильная погрешность по ffα составила 18–22 мкм. Детали вышли за пределы пятой степени — по fHα всё хорошо, а форма профиля хромает. Мы потеряли неделю, пока догадались проверить геометрию самого круга на концентричности. Теперь все CBN-круги храним в шкафу с герметичной упаковкой, а перед постановкой промеряем радиальное и торцевое биение — не более 3 мкм, иначе в корзину.
По опыту, мастера часто путают ffα (форму) и fHα (наклон): наклон лечится простой коррекцией на ЧПУ за пару минут, а вот форма — это всегда станок, круг, балансировка и зажим. Прежде чем крутить коррекции в контроллере, посмотрите протокол: если график профиля «гуляет» волной — это не программа, это механика.
Как выбрать станок или подрядчика: чек-лист
- Геометрия шпинделя. Спросите биение шпинделя в сборе с кругом — честный подрядчик назовёт цифру до 2 мкм.
- Контроль. Есть ли на участке зубомерный центр (Klingelnberg, Gleason, M&M)? Если контроль «на шумовой коробке» или «по пятну контакта на эталоне» — fifth степень ISO 1328 не получите.
- Охлаждение и фильтрация. Система с бумажным фильтром или центрифугой: шлам от CBN на металлической связке убивает чистоту поверхности.
- Термостабилизация. Обязателен прогрев станка перед сменой и термокомпенсация в ЧПУ.
- Документация. Протокол на каждое колесо с графиками профиля и шага — не «по выборке из пяти штук», а на всю партию.
FAQ
Можно ли обойтись кругом из электрокорунда, если пятая степень нужна «на пределе»?
Нет, это не сработает, потому что корунд теряет профиль уже после 5–10 деталей, и форма эвольвенты поплывёт внутри партии. Пятая степень требует стабильности профиля, которую корунд на закалённой стали не даёт физически.
Реально ли достичь Ra 0,2 мкм без отдельного шевингования или притирки?
Да, на чистовом проходе с мелкой зернистостью CBN (B126–B181 на металлической связке) и подачей 2–3 мкм за ход мы стабильно держим Ra 0,2–0,4 мкм. Но только при чистой СОЖ: как только фильтрация падает — Ra ползёт до 0,8.
Стоит ли брать станок с алмазной правкой профиля вместо обкатки роликом?
Для серийного производства — нет, это не сработает, потому что алмазная правка на каждое колесо убивает экономику CBN: расход алмаза и время цикла вырастут кратно. Роликовая обкатка правит профиль за секунды и не требует остановки процесса; алмаз имеет смысл только на единичных, редко повторяющихся профилях.
Вместо заключения
Пятая степень по ISO 1328 — это не про дорогой станок. Это про дисциплину: стабильный CBN-круг, балансировка, чистая СОЖ, прогретая механика и контроль каждой детали. Уберите любую из этих составляющих — и вы снова на шестой-седьмой, с шумом в коробке и рекламациями. Мы свой путь прошли: пять лет назад профиль гулял у нас до 25 мкм, сегодня — 5–15 мкм на каждой детали. Разница только в порядке на рабочем месте и в головах.