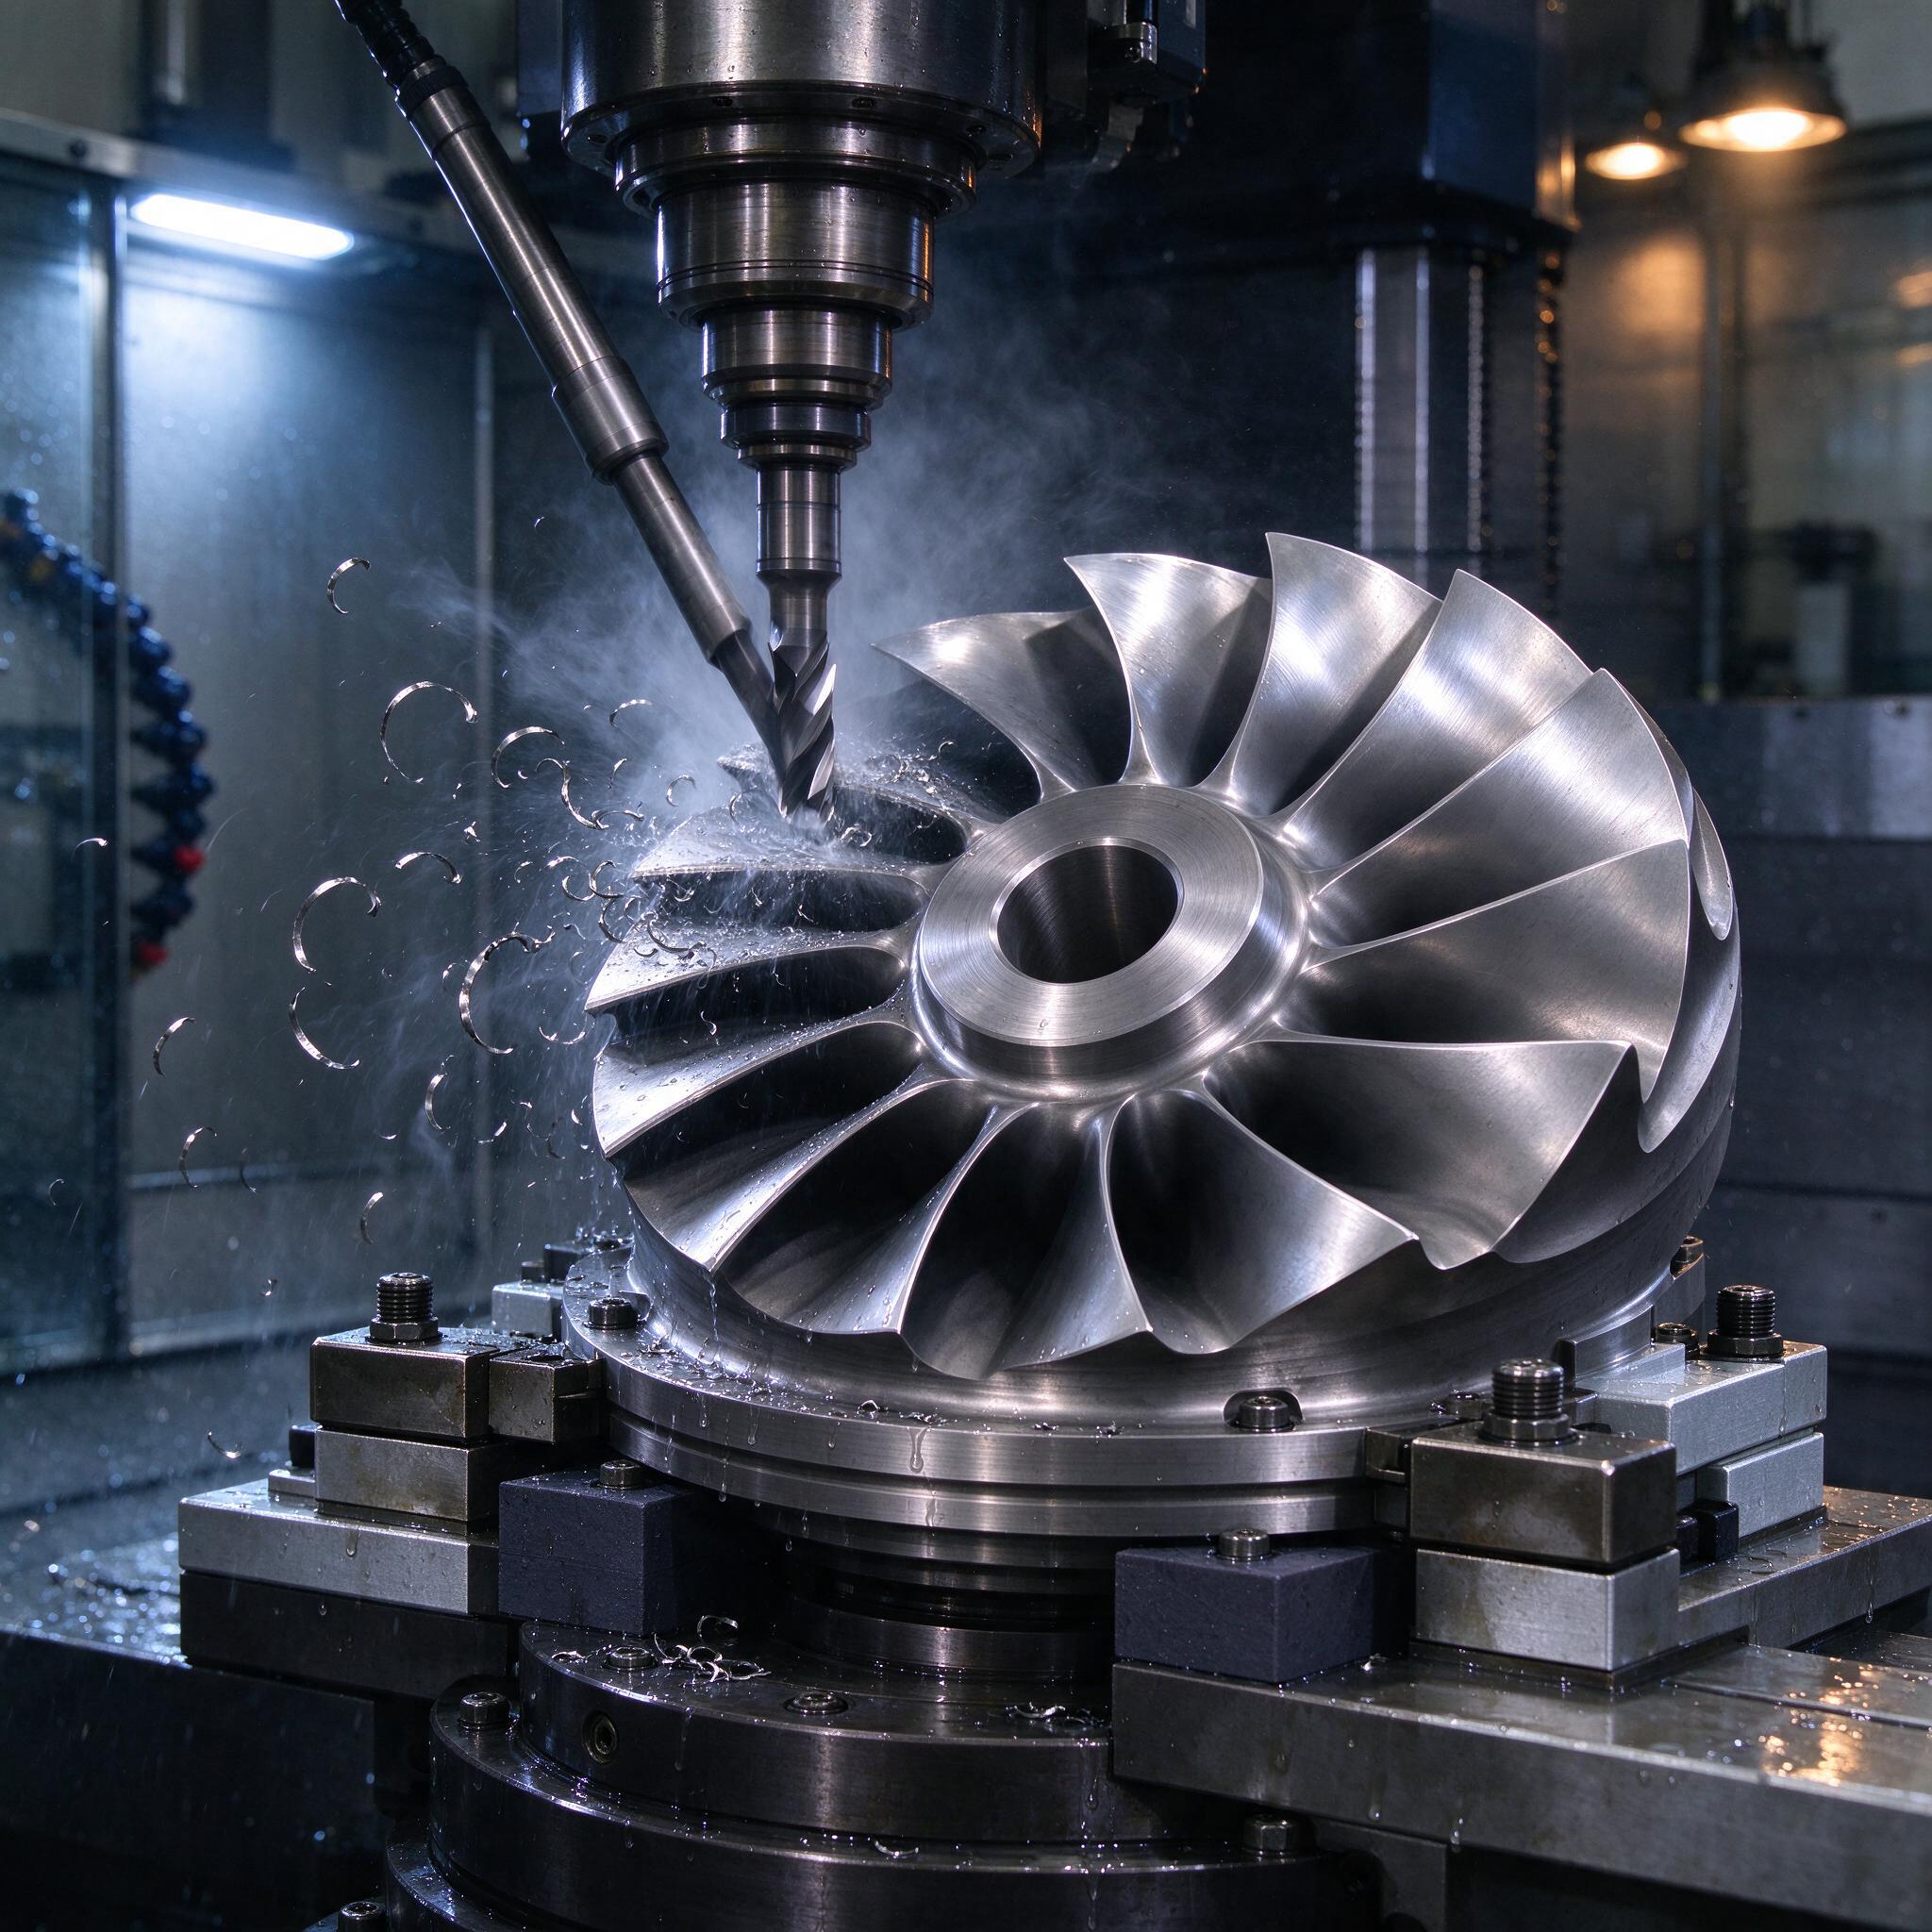
Рабочее колесо, которое не хотел получаться
Посмотрите на фото: рабочее колесо (импеллер) из нержавейки зажат на поворотном столе, к нему тянется шланг СОЖ через токопровод, шпиндель с конусным хвостовиком режет лопатку, а вокруг летит серпантин — вечно завивающаяся «стружка-пружинка», по которой мы, между прочим, судим о правильности подач. Картинка красивая. Но за ней стоят недели борьбы. Помню первый такой заказ: колесо диаметром 220 мм, 15 лопаток, титан Grade 5, посадка под вал — H7. Мы тогда трижды поймали зарез на межлопаточном канале, и заказчик был на грани того, чтобы увести работу к конкурентам. Именно тогда мы окончательно поняли: 5-осевая обработка — это не «ещё две оси», это совершенно другая философия производства.
Постпроцессор, оснастка, CAM-стратегии, кинематика станка — разберём всё по-честному, без глянца. Ключевые слова «5-осевая обработка», «ЧПУ» и «постпроцессор» уже в заголовке, а дальше пойдёт то, что обычно остаётся между строк документации.
Зачем вообще пять осей: три реальные задачи
Многие думают, что 5-осевое фрезерование нужно ради экзотики — авиационных монокрыльев и лопаток турбин. На деле список гораздо шире и скучнее:
- Геометрия «на грани». Рабочие колёса, лопатки, винтовые каналы (например, червяк экструдера или «улитка» компрессора) физически невозможно вырезать на 3 осях — концевая фреза не наклонится к поверхности, и хвостовик тут же начнёт врезаться в соседнюю лопатку.
- Минимум перестановок. Корпус гидроагрегата, где нужно обработать картер, сверловку и торцы под углом, на 3-осевом станке требует 4–5 установов. Каждый установ — это накопленная погрешность. На 5-осях та же деталь выходит за один-два установа, и базирование остаётся «как от фрезеровщика», а не как от сборщика.
- Качество поверхности. В режиме «3+2» или полной 5-о-севой обработки мы держим фрезу практически перпендикулярно к поверхности и работаем не торцом, а радиусной кромкой — скруглённой или шаровой. Шероховатость после чистового прохода стабильно Ra 0,4–0,8, и на многих деталях это позволяет отменить ручное полирование.
Существует также trick-метод «5-о-севого позиционирования» (3+2): стол наклоняется, фиксируется, и обработка идёт как на обычной 3-осевой. Это половина пути — быстро и надёжно, но полноценные каналы между лопатками на фото так не сделать.
Станки: что реально стоит в цехах
В наших краях и ценовом сегменте чаще всего встречаются такие машины:
| Станок | Кинематика | Наши впечатления |
|---|---|---|
| Haas UMC-750 | Поворотный стол + траверса | Рабочая лошадка. Станок не тянет тяжёлую обдирку титана, но для алюминия и нержавейки — золото. Постпроцессор в Fusion/Mastercam пишется за день. |
| DMG MORI DMU 50 | Наклонно-поворотный стол | Жёсткость хорошая, управление Siemens — работает стабильно. Система автоматической смены паллет — плюс к загрузке. |
| Fanuc Robodrill + 5-осевой стол Nikken | Симуляция 3+2 и 5-осевая | Дешёвый вход в тему. Но следите за вылетом инструмента: шпиндель звенит уже при вылете 80 мм. |
| Mazak Variaxis i-700 | Поворотная траверса + стол | Вот это уже серьёзный уровень. Отличная геометрия, MAZATROL сам подсказывает пересчёт. |
Важный момент, о котором часто забывают: кинематика «table-table» и «head-head» дают разную зону досягаемости. На head-head станке длинная деталь может «выйти за пределы» наклона — стол упрётся в лимит вращения, и программа остановится посреди прохода. Мы однажды на DMU 50 поймали именно это: деталь проходила 90% пути, а потом CAM в последний момент выходил за пределы угла стола — и всё останавливалось. Пришлось перебазировать деталь и переписывать стратегию.
Постпроцессор: почему 90% проблем сидит именно здесь
Постпроцессор — это переводчик между CAM-системой и конкретным станком. И, как любой переводчик, он может переврать. Универсальных постпроцессоров не существует в природе. Постпроцессор для Haas UMC-750 с контроллером NGC не заработает «как есть» на старом Haas с_legacy-управлением, даже если оси называются одинаково.
Что должен корректно обработать хороший постпроцессор для 5-осевой обработки:
- Пересчёт координат RTCP/TCPC. Управление точкой контакта инструмента. Без него каждая переустановка оси в CAM требует полного пересчёта G-code, а станок «съедает» координаты в своей системе.
- Лимиты осей. Постпроцессор обязан знать пределы вращения (например, ±120° по A) и уметь выводить «safety plane» между проходами.
- Переходы через ноль. Переходы от A+120° к A−100° должны идти коротким путём, иначе стол крутит «через весь цех», и станок ловит столкновение с оснасткой.
- Смена инструмента. Наклонные оси перед сменой инструмента обязаны возвращаться в ноль — иначе станок «поймает» траверсой стенку кожуха. Такое у нас было. Дорого, шумно, неприятно.
- Подача. В 5-о-севом режиме подача задается в мм/мин, но фактическая скорость кромки меняется с углом наклона. Хороший постпроцессор пересчитывает F по «времени» (inverse time feed, G93) — иначе у края лопатки фреза то копит, то сжигает кромку.
По опыту, мастера часто путают линейную ось A и B: на одних станках наклоняет головка, на других — стол. Написали постпод «A наклон стола», а на станке A — наклон головки, и получили зеркальную ошибку. CAM показывает красивую симуляцию, а на станке фреза уходит «в деталь». Поэтому постпроцессор всегда обкатываем на «болванке-пене» или на дереве, а не на титане за 300 тысяч.
Оснастка: то, о чём узнают в последний момент
Вот на фото — деталь сидит на оправке, прижата болтами через прижимное кольцо, снизу видны стопорные винты. Типовая схема. Но в 5-о-севой обработке к оснастке требования жёстче:
- Компактность. Любой прижим — потенциальное препятствие для наклона. Низкопрофильные прижимы, оправки, шпильки «под ключ» — иначе стол не наклонится, или фреза поймает болт. Головка режет — а мы держим в голове карту «болт — 30 мм от лопатки, обходить».
- Жёсткость. Наклонный рез смещает вектор силы. Прижим, который держал на 3-осевом вертикальном фрезеровании, на наклоне 45° может разжаться. Плюс вибрации — и лопатка идёт «волной».
- Повторное базирование. Нулевая точка на оправке или в конусе — часть полноценного постпроцессора. У нас на участке стандарт — 3D-оправки Erowa и\System 3R: переустановка детали между операциями без повторной привязки, экономит по 40–60 минут на деталь.
- Система измерения на станке. Тентативная точка + щуп (Renishaw OMP40 на фото — как раз слева виден длинный щуп рядом со шпинделем) позволяет «поймать» фактическое положение заготовки и сдвинуть ноль прямо в стойке ЧПУ, без съёма детали.
И СОЖ. На фото видно туман и капли — это emulsion, порядка 8–10% концентрации, подаётся через сопло с регулируемым положением. Титан на сухую резать нельзя: каверна на кромке появляется за считанные минуты, а обдирка «в дым» ещё и пожароопасна (титановая стружка загорается). На нержавейке спасает СОЖ под давлением — 10–20 бар в зону реза, стружка не «запекается» на лопатке и не царапает поверхность при следующем проходе.
Типичные ошибки: реальный случай
Расскажу одну историю, которую у нас помнят все. Заказ — корпус редуктора, алюминий АМг6, пять осей, обдирка + чистовая. CAM-шник выдал программу, симуляция чистая. Запустили. На 12-й минуте станок резко «клюнул» столом — поворотная ось B не успела за траекторией, потому что постпроцессор выдавал команду вращения уже ПОСЛЕ подъёма по Z, а не до. Деталь ушла в стол — в прямом смысле: фреза прошла 4 мм в столе, обломилась, а прижим сдвинулся. Ущерб — стол, оправка, фреза, два дня простоя.
Причина? Постпроцессор писали «по образцу с форума», без проверки safety plane и порядка команд. Мораль простая, но мы её теперь прогоняем через каждого нового постпроцессора:
- Первая деталь — только в пене/дереве/пластике.
- Обязательная полная симуляция со столкновениями (Vericut или встроенная в CAM) с реальной оснасткой в сборке, а не «голой» деталью.
- Прогон на 50% подачи (сухой ход или с СОЖ, но на урезанном корме).
- Оператор сидит рядом с кнопкой Feed Hold первые 15 минут. Всегда.
Режимы резания: наши рабочие цифры
Без конкретики статья — не статья. Вот что мы реально крутим на нержавейке 12Х18Н10Т и титане (фреза с покрытием AlTiN, концевая с радиусом):
| Операция | Материал | S, об/мин | Vc, м/мин | F, мм/мин | Глубина, мм |
|---|---|---|---|---|---|
| Обдирка канала (фреза Ø10 R2) | Титан Ti6Al4V | 2600 | ~80 | 700–900 | 0,8·D, ap 1,5 |
| Чистовая лопатки (шар Ø8) | Титан Ti6Al4V | 6000 | ~150 | 1800–2200 | 0,15–0,25 |
| Обдирка (фреза Ø12 R3) | 12Х18Н10Т | 3200 | ~120 | 1100 | ap 2,0 |
| Чистовая (шар Ø6) | 12Х18Н10Т | 8500 | ~160 | 2500 | 0,1–0,2 |
Цифры — ориентир, не догма. Всё упирается в вылет, жёсткость оснастки и состояние шпинделя. Если шпиндель звенит — скидываем обороты или меняем вылет, а не «дожимаем» режим по каталогу.
Как выбрать станок или подрядчика: чек-лист
- Спросите про постпроцессоры. У подрядчика должны быть готовые, обкатанные постпроцессоры под свой парк станков, а не «скачали с интернета». Попросите показать контрольные детали и программы их обработки.
- Симуляция — обязательна. Vericut, NCSimul или хотя бы полная машинная симуляция CAM. «Прогоним на станке и посмотрим» — красный флаг.
- Кинематика под вашу деталь. Для лопаток — table-table с большим ходом вращения. Для крупных корпусов — head-head. Не путайте.
- Оснастка и измерение. Наличие щупа на станке, систем零точки (Erowa, System 3R), низкопрофильных прижимов. Если подрядчик крепит деталь на тисках и «потом доделает» — уходите.
- Обкатка на образце. Хороший подрядчик предложит сделать пробную деталь из недорогого материала. Это нормальная практика, а не «лишние деньги».
FAQ: отвечаем прямо
Можно ли обойтись 3+2 вместо полноценной 5-осевой обработки?
Если у вас «открытые» поверхности — карманы, наклонные торцы, сверловка под углом — да, 3+2 закроет 70% задач и стоит дешевле. Но межлопаточные каналы, глубокие «улитки» и сложные кулачки — нет. Фреза физически не доберётся до корня лопатки без непрерывного наклона, а на длинной детали 3+2 ещё и теряет точность из-за перестановок.
Сколько стоит написать постпроцессор с нуля?
От 80 до 400 тысяч рублей в зависимости от кинематики и СОЖ-логики. Простая кинематика «3+2» на Fanuc — быстрее и дешевле, полноценная 5-осевая с RTCP, inverse time и обходом лимитов — дороже. Но это разовые деньги. Альтернатива «бесплатный пост с форума» обычно обходится в разбитый стол и неделю простоя — считайте сами.
Правда ли, что 5-о-севая обработка всегда точнее?
Нет. Точность даёт не количество осей, а жёсткость цепи «станок–оснастка–инструмент» и грамотное базирование. На плохом 5-осевом станке с кривой оснасткой вы получите деталь хуже, чем на хорошем 3-осевом с одной переустановкой. Пять осей выигрывают тогда, когда они убирают перестановки и позволяют держать правильный угол наклона фрезы к поверхности.
Вместо вывода
Пять осей — это не магия и не панацея. Это инструмент, который раскрывается только в связке: правильная кинематика, обкатанный постпроцессор, продуманная оснастка и оператор, который не уходит пить чай во время первого цикла. Импеллер с фото выглядит эффектно, но его красота — результат сотни мелких решений, принятых до того, как шпиндель набрал обороты. Вкладывайтесь в подготовку, и станок отработает каждый вложенный рубль.