Подача 20 000 мм/мин: зачем оно нам вообще
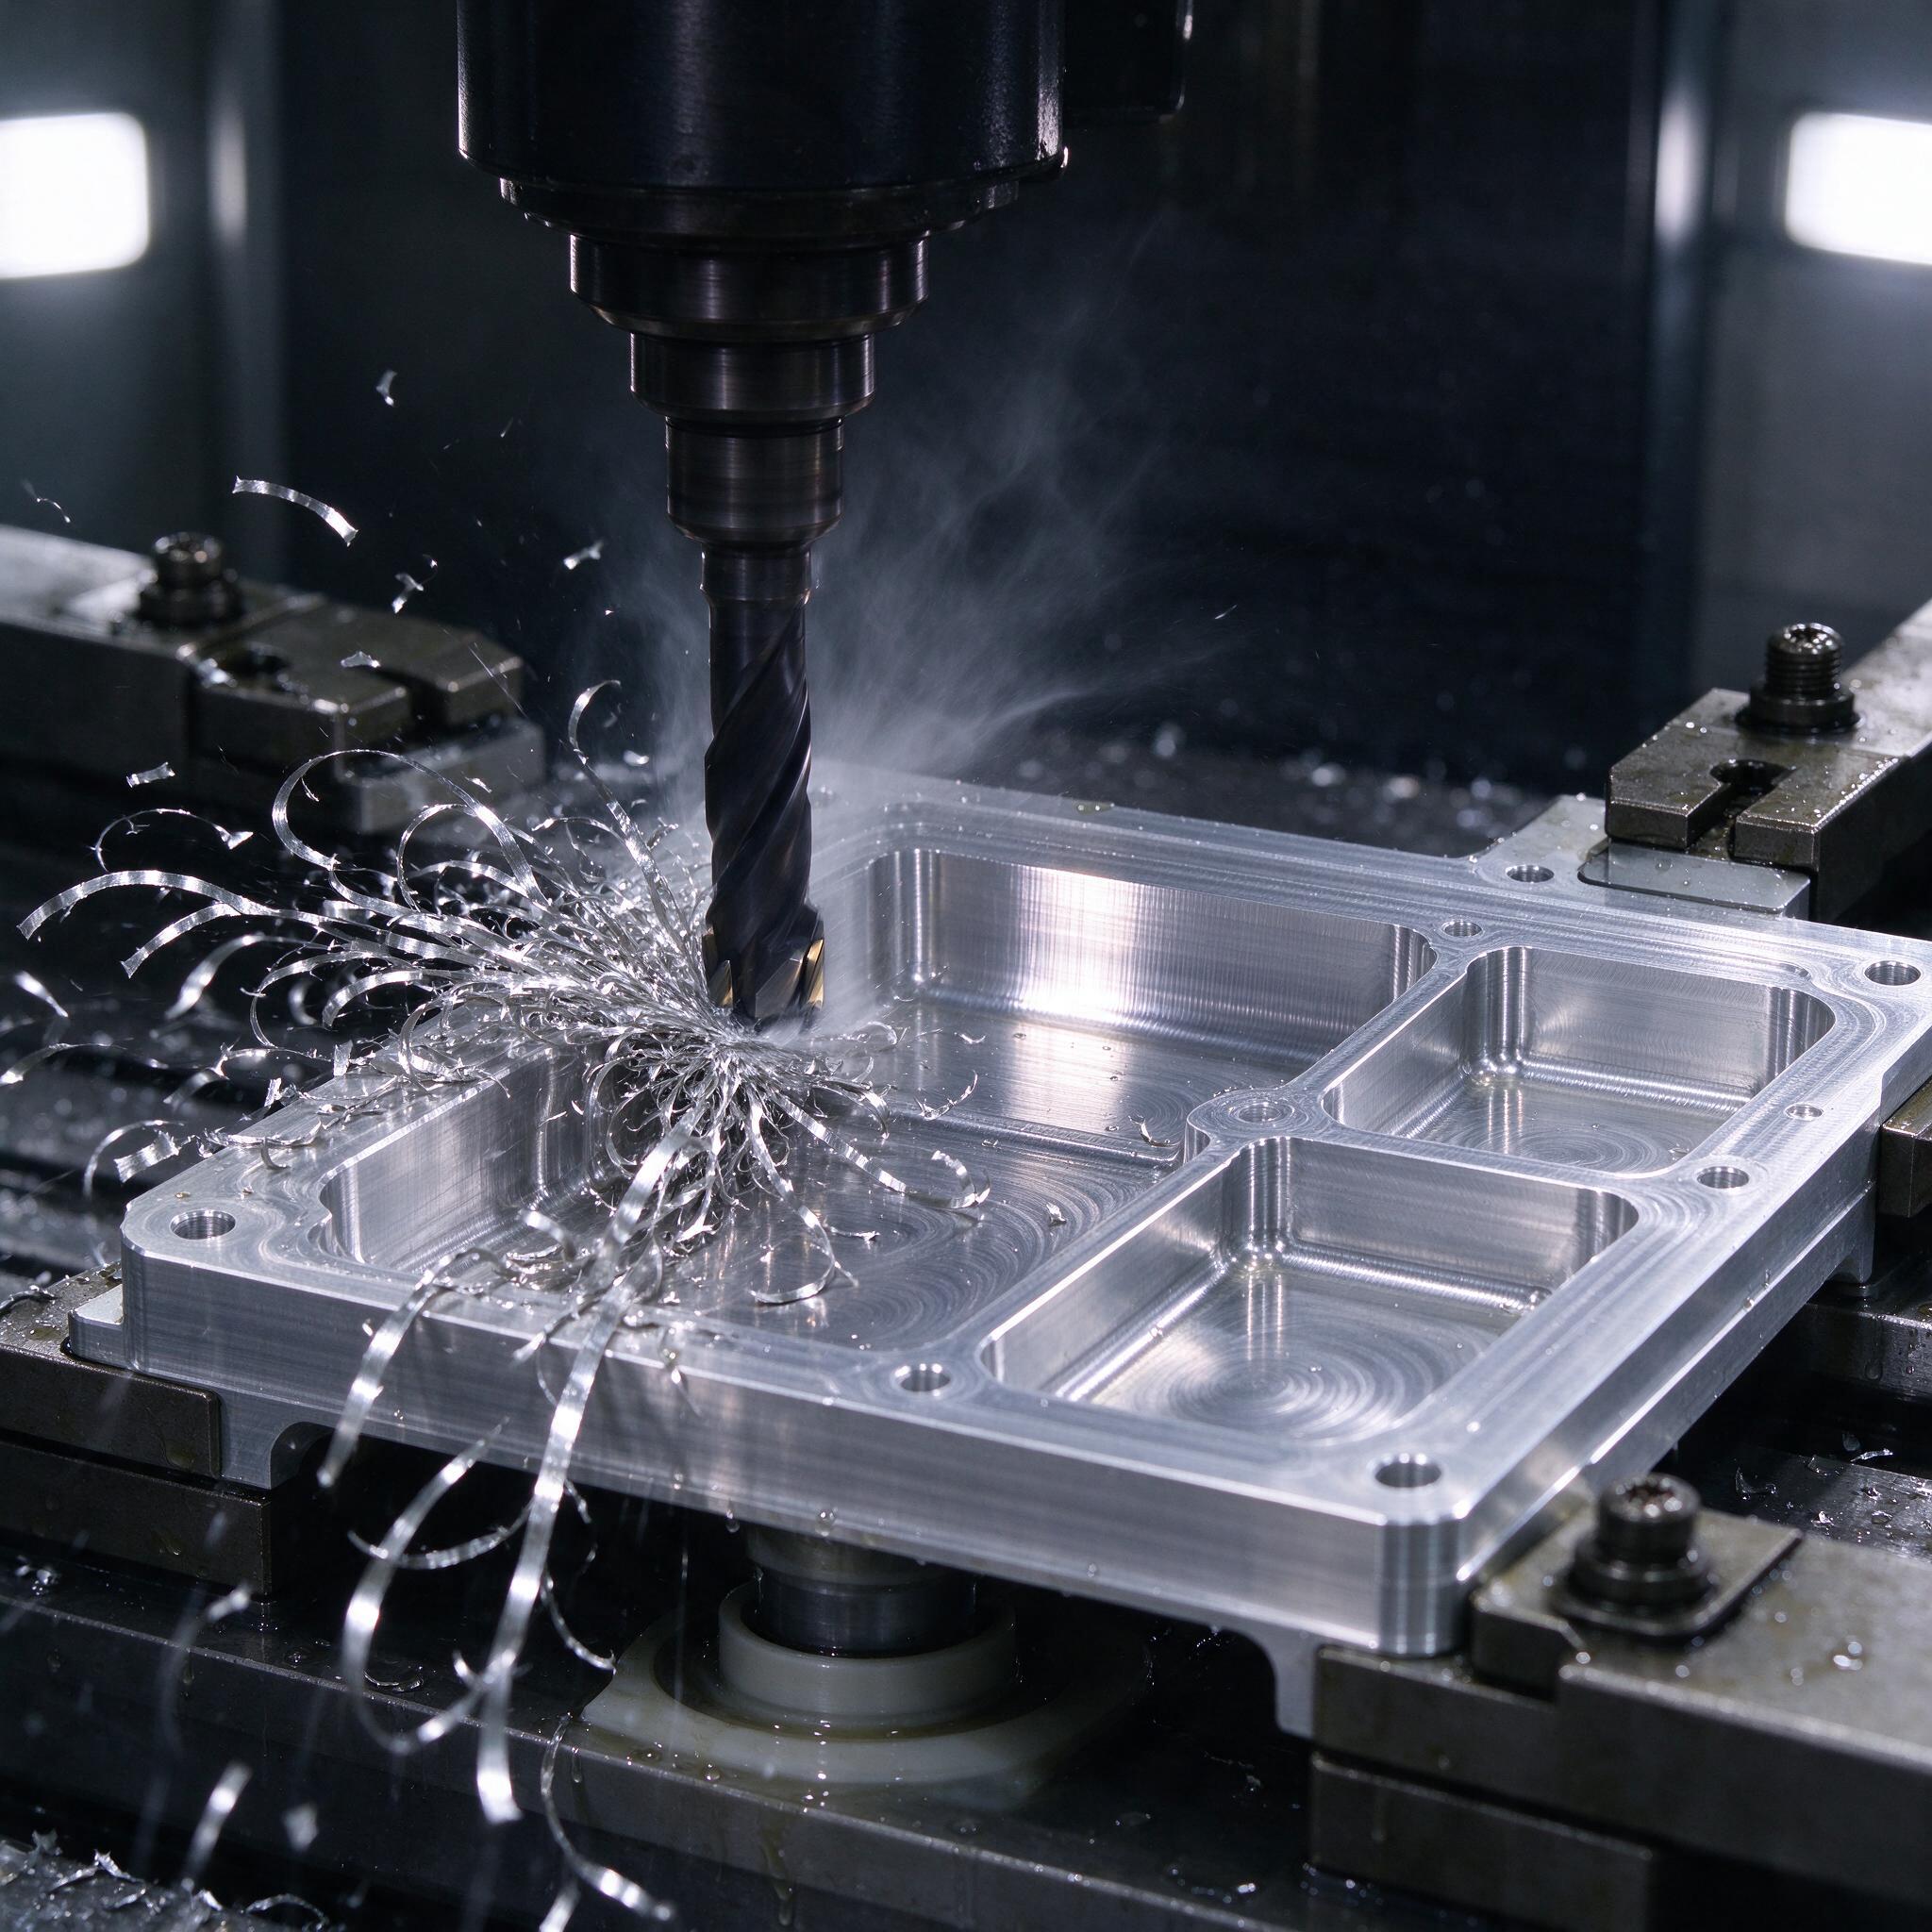
Смотрю на фото — и узнаю свой участок лет пять назад. Обрабатывающий центр, в зажимах карет — толстая плита АМг, фреза уже выбрала три кармана, летит серебристая стружка-«лапша», из сопла бьёт туман СОЖ. Всё красиво. Но именно на таких деталях — карманы, перемычки 2–3 мм, стенка 1,5 мм — мы когда-то словили самый дорогой брак в истории участка. Фрезеровали карманы за два прохода на «спокойной» подаче, деталь за час до конца цикла повело винтом. Плоскость — 0,4 мм колеса. Прокладка под крышку редуктора. В мусор.
С тех пор мы пересели на высокоскоростное фрезерование, и не потому, что HSM — модное слово. А потому, что у алюминия идеальная физика для быстрых проходов: мягкий материал, термостойкость высокая, тепла в зону резания можно отвести уйму. Но тонкостенная деталь не прощает ни спешки с настройкой, ни жадности при съёме. Разберём, как мы гоняем 15–20 тыс. мм/мин по алюминию и при этом получаем плоскость в пределах 0,05 мм.
Физика процесса: почему деталь «ведёт» и как это остановить
Деформация при обработке тонкостенных деталей — это три разных зверя, и путать их нельзя.
- Внутренние напряжения в прокате. Плита В95 или АМг6 с завода «заряжена». Выбираешь карман с одной стороны — заготовка снимает «панцирь» и выгибается, как консервная банка. Это не станок виноват, это металлография.
- Тепло от резания. Алюминий расширяется на 23 мкм/м·°C. Грел заготовку — она отдала тепло после обработки — размеры ушли. Плюс на кромке при плохом отводе СОЖ ловим налипание, и фреза уже не режет, а мнёт.
- Силы резания и отжим стенки. Классика: фреза идёт вдоль стенки, стенка «отваливается» за инструментом — пружинит. Вверху сняли 0,5 мм, внизу 0,1. Получили бочку и брак на контроле.
Высокоскоростное фрезерование бьёт по второму и третьему пункту: малые снимаемые слои при большой подаче означают, что основной объем тепла уходит со стружкой. Подача 20 000 мм/мин при малой глубине — это тонкая раскалённая «лапша», которая вылетает из зоны резания и уносит с собой энергию. На фото как раз такой момент — стружка вьётся спиралью, а не лежит горячей кашей на кармане.
Материал решает: что берём и почему
По опыту, мастера часто берут то, что лежит на складе, а потом удивляются. А вот сравнение, к которому мы пришли на практике:
| Марка | Vc, м/мин | Подача на зуб, мм | Наши заметки |
|---|---|---|---|
| Д16Т / 2024 | 600–1000 | 0,10–0,15 | Рабочая лошадка, но напряжения в прокате сильные — карманы выборкой чередуем сторонами |
| АМг6 | 400–700 | 0,08–0,12 | Вязкая, стружка норовит запаковать канавку. СОЖ давим обильно, только через внутренний подвод |
| АД31 / 6061 | 800–1500 | 0,12–0,18 | Для HSM идеал, но пластична — сминается под прижимом, базу продумываем заранее |
| В95 / 7075 | 500–900 | 0,10–0,15 | Стабильнее всех держит форму после снятия напряжений, для авиационных тонкостенок — наш выбор |
Отдельная песня — закалённые плиты в состоянии Т/Т1. Если заказчик даёт ТТ-режим или искусственно состаренный прокат, деформацию после фрезеровки ловим в разы реже. Плиты Д16Т без контроля напряжений — лотерея.
Режимы и инструмент: наши рабочие цифры
Шпиндель на 12–15 тыс. об/мин с конусом HSK-63 или BT40 — нормальный минимум для HSM. Мы работаем на двухфрезерных центрах с максимальными оборотами до 18 000 и ускорениями осям около 1g — на них подача 20 000 мм/мин не «провисает», потому что обработка каждой стружки длится доли миллисекунды, и оси должны успевать на радиусных переходах.
Типовые режимы на тонкостенке из 6061, фреза монолитная, твердосплавная, с полированной канавкой и углом 35°:
- Фреза D10, Z3: S = 15 000 об/мин, Vf = 9 000–12 000 мм/мин, ап = 0,5×D, ae = 0,05×D на проходах по стенке.
- Фреза D6, Z2: S = 18 000, Vf = 8 000–10 000, ап до 4 мм на черновой карман, чистовая по стенке — 0,15 мм припуска.
- Трохоидальное врезание в плиту — обязательно. Прямое врезание на 12 тыс. оборотов убьёт угловой участок фрезы за час.
Стружка-«лапша» на фото — признак, что split-подача подобрана: витки длинные, но не дроблёные в пыль и не спёкшиеся в ком. Если стружка темнеет или чернеет — перегрев, останавливаемся и смотрим.
Про СОЖ. Туман через 2–3 форсунки с давлением 7–10 бар — минимум. Для АМг6 поднимаем до 15 бар и целимся прямо в зону резания, иначе налипание и «нагар» на кромке гарантированы. Масляный туман для чистовых проходов по стенке — тоже вариант, иногда даёт шероховатость Ra 0,4–0,6 на вертикали, чего объёмной эмульсией не всегда добьёшься.
Технология борьбы с деформацией: пошагово
- Черновая с припуском 0,3–0,5 мм на все стенки и днища карманов. Не чистовая! Даём деталь «отпустить» — 2–4 часа полежать, срочно — старение в печи или хотя бы у ОТК на полке.
- Переворот и базовый карман с другой стороны, снова черновой, снова с припуском. Чередуем выборку, чтобы напряжения гасились симметрично.
- Чистовая за один проход по всем поверхностям с одинаковым припуском. Температура детали при этом почти комнатная — проверяем пирометром, если честно.
- Упругая деформация стенки. Попутное фрезерование (climb) + малое ae + подача на выход из реза не в деталь, а в карман. И — нож-подпор или заливка парафина в карманы на стенках тоньше 1 мм. Да, до сих пор работает лучше многих «умных» приспособлений.
- Контроль на станке щупом сразу после чистовой, деталь ещё зажата. Плоскость, если ушло — снимаем шабровочным проходом маленькой фрезой на малой подаче, 2 000 мм/мин не больше.
И еще. Закрепление. На каретах, как на фото — нормально для черновой. Для чистовой тонкой стенки переходим на вакуумный стол или заливку термоклея-подложки по контуру: меньше подпружиненной нагрузки, меньше локального смятия. На АД31 прижимными планками без прокладок можно смять базу и получить брак уже на этой стадии.
Однажды мы поймали брак из-за невнимательного оператора
Реальный кейс. Деталь — рамка корпуса прибора, стенка 1,2 мм, Д16Т, 40 штук. Молодой наладчик поставил в УП чистовой проход «по старой программе» — там стояло врезание прямое, plunge, на подаче 3 000 мм/мин в готовый карман. Шпиндель звенел, но он решил, что «само пройдёт». Итог: на всех 40 деталях на углах карманов — каверны и задиры, срыв базового допуска 0,02 мм на посадочное место. Детали под клеймо не прошли. Причина не в станке, не в материале — в том, что запуск УП шёл без прогонки с проверкой по оси Z и без контрольного реза на образце. С тех пор у нас правило: новая УП на тонкостенке — сначала пробный корпус из отхода той же плиты, хотя бы один.
Как выбрать станок под HSM: чек-лист
- Обороты шпинделя от 12 000 и выше, конус HSK — жёстче на высоких оборотах, меньше биение.
- Ускорения осям от 0,8–1g и высокая скорость смены кадра — иначе подача 20 000 на радиусах реально не отработает, станок «не тянет» по кинематике.
- Подача СОЖ через шпиндель и форсунки с регулируемым давлением до 15 бар.
- Жёсткость: разгон гайки ШВП, закалённые направляющие. Для тонкостенки важнее не мощность 22 кВт, а динамика.
- Наличие щупа в опциях — контроль прямо в цикле экономит уйму нервов и брака.
FAQ
Можно ли гнать 20 000 мм/мин на станке со шпинделем BT30 и 8 000 об/мин?
Нет, это не сработает. При 8 000 об/мин трёхзубая фреза с подачей на зуб 0,1 мм даст всего 2 400 мм/мин максимум. Хотите 20 000 — либо 20 000+ оборотов, либо фреза с бóльшим числом зубьев, но тогда упрётесь в стружкоотвод и температуру.
Обязательно ли попутное фрезерование?
Да, на чистовых проходах по тонкой стенке — обязательно. Встречное направление дёргает стенку и тянет её за инструментом, получаете волнистую вертикаль и разброс толщины в 0,1–0,15 мм. Попутное направление + малое ae — единственный вариант.
Деформация всё равно появляется после снятия детали со станка. Что делать?
Смотрите на прокат. Если плита не с контролем напряжений (T/T651 и подобное) — вы боретесь не с технологией, а с металлургией. Берите состаренный прокат, черновую ведите с припуском и промежуточным «отдыхом», чистовую — за один проход без нагрева. Упрощённо — так.
Вместо заключения
Высокоскоростное фрезерование алюминия — не про гонку «кто быстрее». Это про то, чтобы каждая стружка была маленькой, холодной и уносила тепло, а деталь в конце цикла лежала на столе контроля ровной. Подача 20 000 мм/мин — следствие грамотной связки «материал + инструмент + станок + закрепление», а не цифра в УП ради цифры. Мы свои 0,05 мм на плоскости так и держим.