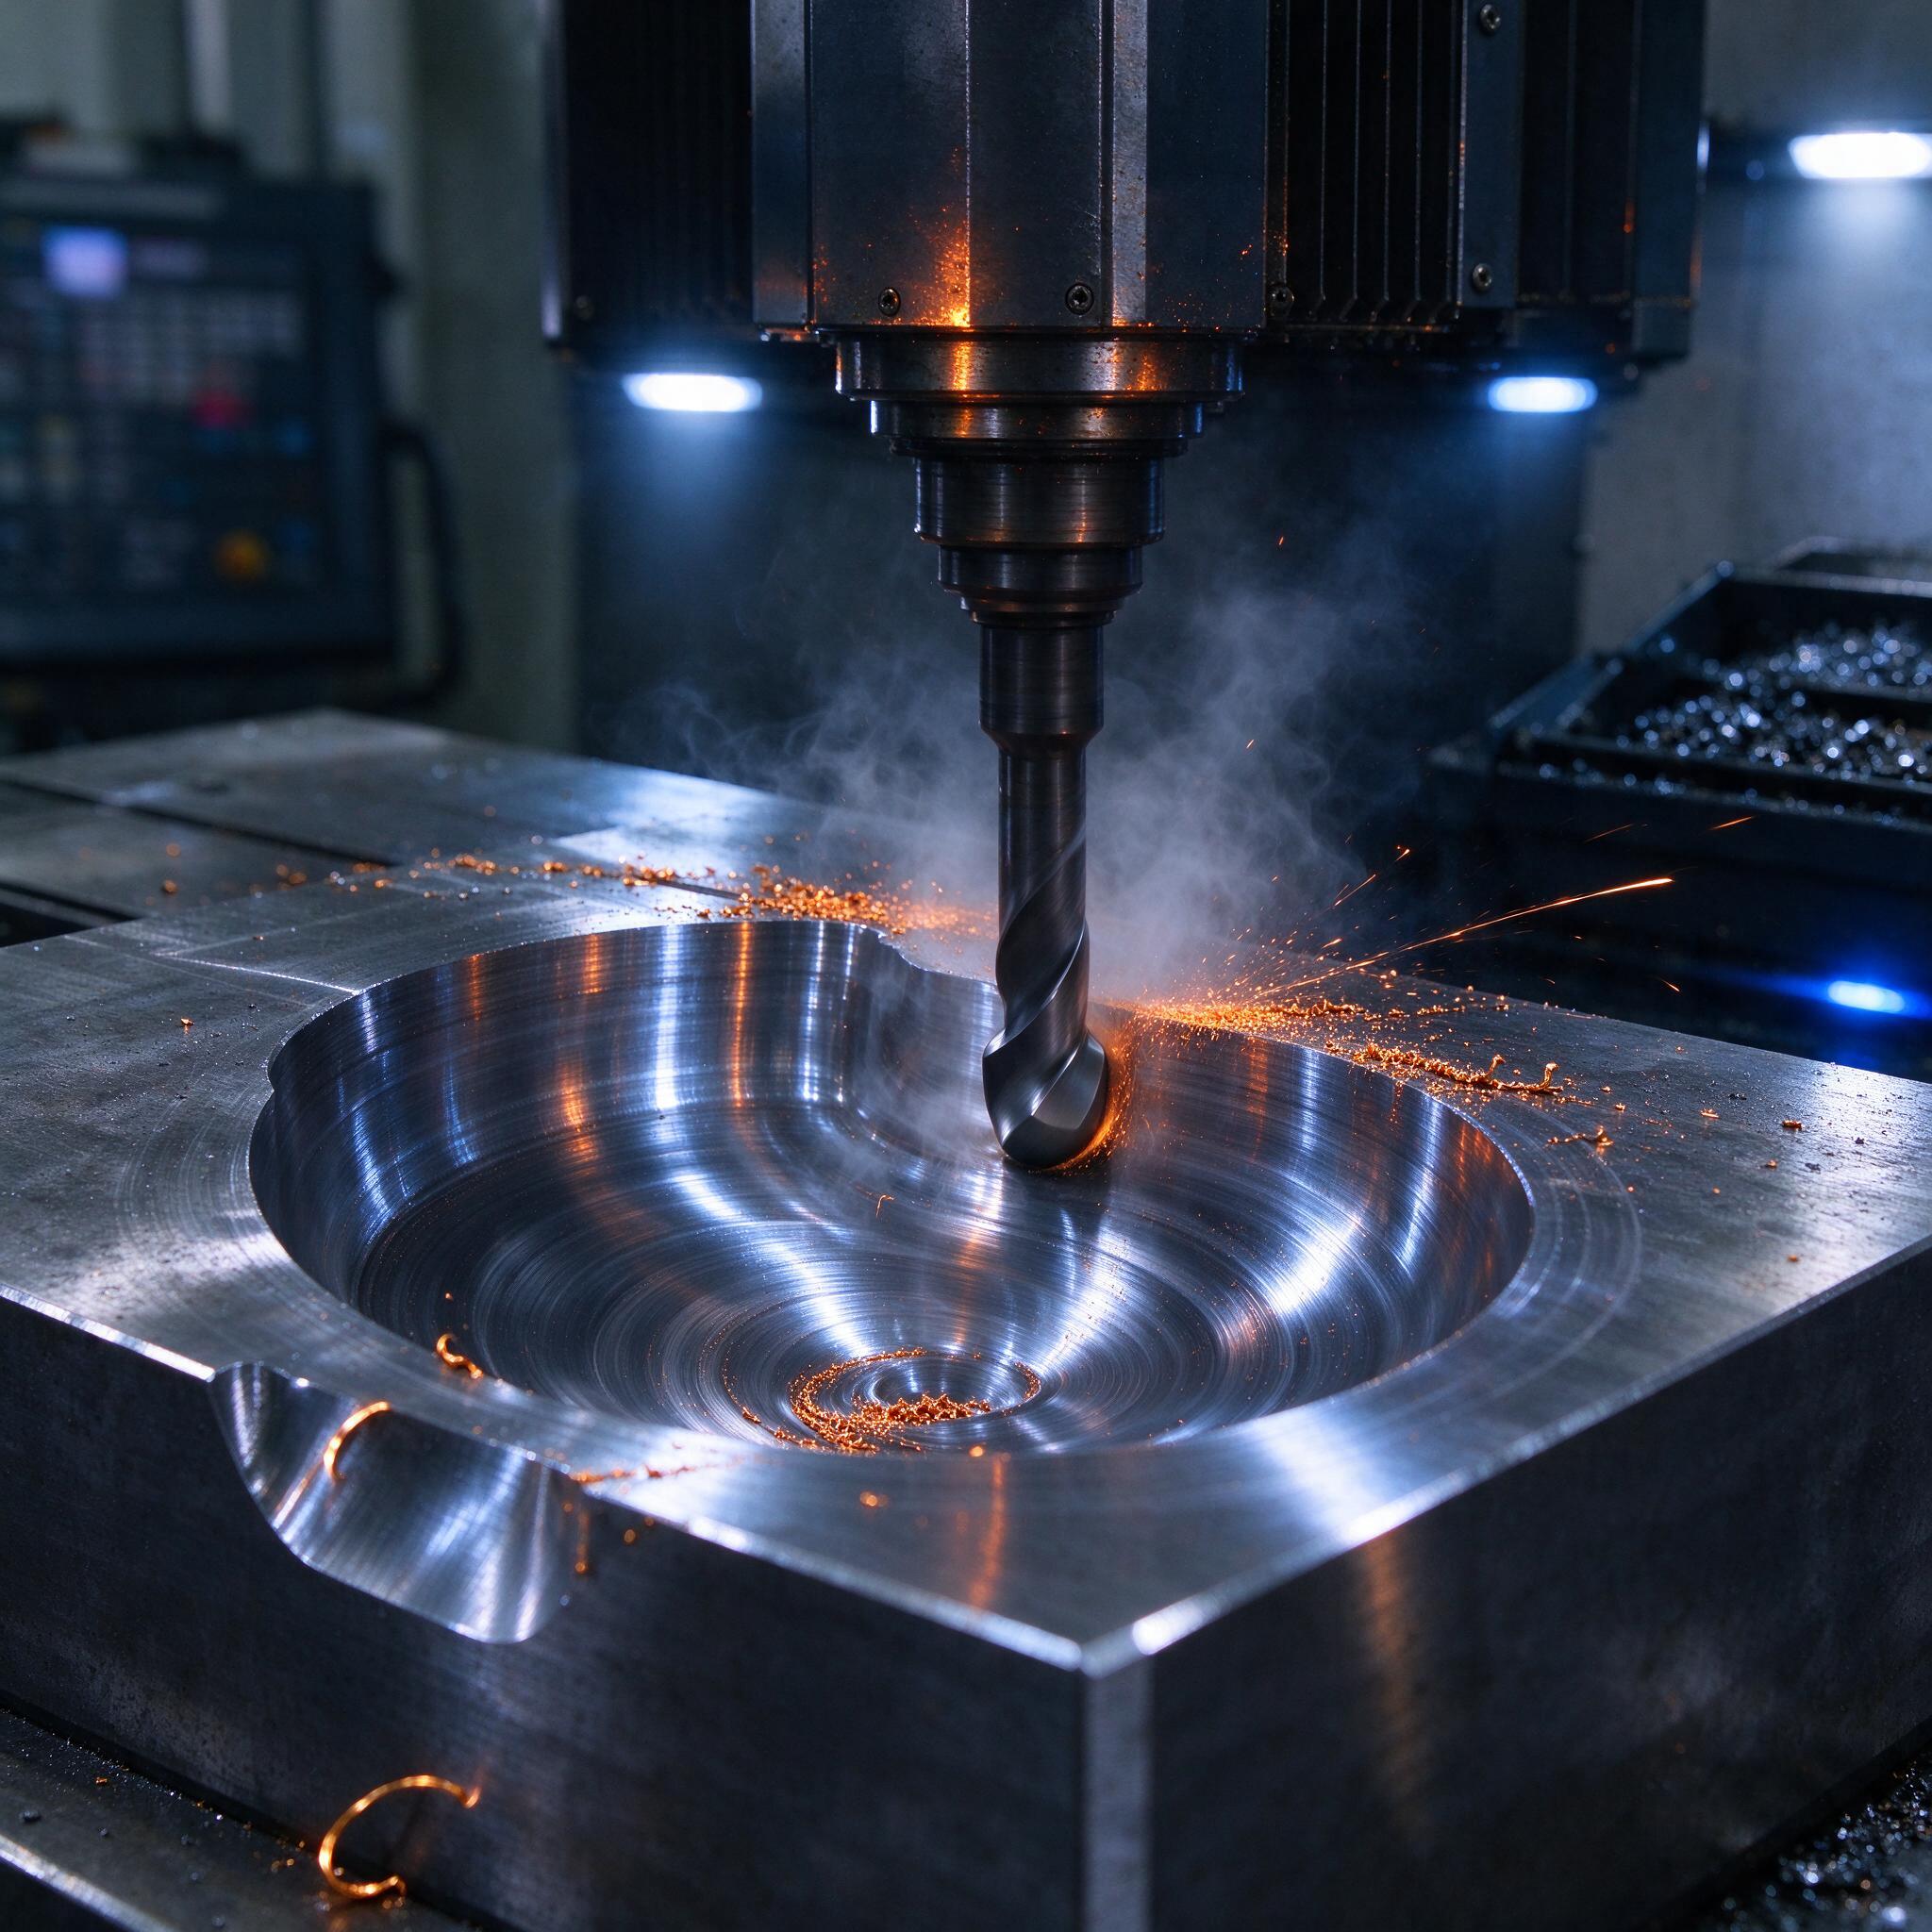
На фото — классическая картина с нашего участка: фрезерный обрабатывающий центр с включённой подсветкой шпинделя, в патроне твёрдосплавная фреза, а на столе — матрица пресс-формы с уже выбранным глубоким ковшом-полостью. Вокруг дымятся медно-цветные витые стружки, кромка реза искрит. Полость зеркалится. Это и есть результат, о котором пойдёт речь: high-speed milling по 1.2344 ESR, когда финишная поверхность уходит с фрезеровки сразу в Ra 0,2 — и ручной полировщик даже не открывает свой чемодан.
Почему 1.2344 ESR — отдельная песня
Все, кто делал пресс-формы под литьё под давлением и прессование, знают Х40 (это он и есть, наш аналог — 4Х5МФС). Термоустойчивая, живучая, но ест твёрдоспородные фрезы нещадно, а после термалки на 50–52 HRC обычное фрезерование превращается в пытку: белый слой, прижоги, выкрашивание кромки. ESR-вариант (электрошлаковый переплав) отличается от обычного 1.2344 чистотой по неметаллическим включениям — карбидная полоса тоньше, анизотропия меньше. На практике это значит, что на полировке не вылезают «кометы» и чёрные точки, а на HSM фреза не ловит микро-выкрашивания о твёрдые включения. Полость с фото — как раз глубина почти в два диаметра заготовки, и понятно почему заказчик хочет её без шлифовки.
Но просто взять и «прогнать HSM» на 1.2344 ESR не выйдет. Режимы нужно подобрать, иначе поймаете зарез или спалите инструмент. Разберём по шагам.
Режимы, которые реально работают
Мы гоняем 1.2344 ESR на двух станках: Haas VF-2SS (12 000 об/мин, 30 кВт) и DMG Mori DMU 50 (тоже 12 тыс., но с шарнирной головой — удобно лить каверны под конусом). Честно: DMU 50 вытягивает такие режимы на финишных проходах легче, но и Haas справляется, если не жадничать по съёму.
Твёрдость после термообработки держим 48–50 HRC — выше уже тяжело фрезеровать, ниже — пресс-форма проживёт меньше. И вот базовая сетка режимов, которую мы отработали за пару лет и которой пользуемся до сих пор:
| Операция | Фреза (тв. сплав, покрытие AlTiN/AlCrN) | Vc, м/мин | n, об/мин | Подача на зуб, мм | Ап/Ае, мм |
|---|---|---|---|---|---|
| Черновая (адаптивная трохоидальная) | D10, 4Z, R0.5 | 160–180 | 5500–6000 | 0,10–0,12 | 0,8 × 0,6·D |
| Получистовая | D8, 4Z, R0.5 | 200 | 8000 | 0,08–0,10 | 0,4 × 0,15·D |
| Финишная (стенка) | D6, 6Z, R0.3 | 230–250 | 12 000 | 0,10–0,15 | 0,25 × 0,05·D |
| Финишная (дно, R0.5–R1) | D4, 2Z, радиусная | 200–220 | 15 800 (ограничение) | 0,05–0,08 | 0,1 × 0,05·D |
Обратите внимание на последний пункт: на дне каверны лимитирует не материал, а обороты шпинделя. Радиусной D4 на Vc 220 надо 17 500 об/мин — станок столько не даёт, приходится компенсировать подачей и меньшим шагом. Таких мелочей в HSM половина успеха.
И главное: подача 0,15 мм/зуб на шестизубой финишной D6 — это не для «смелых», это для станков с хорошей жёсткостью. Подача на дюймовую фрезу в паспорте стоит цифра 0,18, но на длинной консоли мы её никогда не ставим — на 60 мм вылета закрутит, стружка дробится, кромка садится.
Почему Ra 0,2 выходит без шлифовки
Рецепт банален, но его мало кто выполняет полностью:
- Минимальный съём на финиш: 0,25 мм на стенку — ножка фрезы не «утопает», а срезает равномерно, без подрыва.
- Стружка не должна дробиться — подача на зуб в пределах 0,10–0,15 мм держит толщину среза выше радиуса округления кромки, и фреза режет, а не скоблит.
- Обильная подача СОЖ через шпиндель (у нас 20 бар) — смывает стружку, не даёт ей перемолоться повторно, охлаждает кромку. Без внутренней подачи на глубинах свыше 3·D мы ловим нагар на кромке, и поверхность сразу уходит в Ra 0,5–0,6.
- Радиусная геометрия фрезы (R0.3–R0.5) вместо острой кромки убирает осевую волнистость.
- Шаг расчёта на финишной стенке — 0,05 мм. На дне — 0,03 мм. G0 не экономим, но и «молочные» проходы с шагом 0,01 не ставим — гуляем по высоте микрорельефа, точность падает.
На фото полость блестит — это и есть след от финишной шестизубой D6. Волнистость от шага видно только под лупой, щупом профилемером уходит в Ra 0,18–0,22. Ручная доводка — не «до зеркала», а только снятие следов от входа/выхода фрезы и мелких рисок на входе в каверну.
Кстати, не путайте Ra с Rz. Заказчик в чертеже пишет Ra 0,2, а полировщик на ручной доводке выдаёт Rz 0,8 с блеском — и «ну сойдёт». Сойдёт, но при литье ПММА или ПК на оптике он вылезет. Проверяйте профилометром, не на глаз.
Оживление камеры охлаждения: где паника, а где норма
Отдельная история — ремонты. К нам периодически привозят матрицы с «уставшей» камерой охлаждения: каналы заросли накипью, коррозией, местами есть каверны от эрозии. Мы делаем так: вскрываем канал с торца, растачиваем до чистого металла, запрессовываем заглушку, завариваем аргоном, затем вышлифовываем канал по контуру и перепрессовываем по новой геометрии. И вот тут высокоскоростное фрезерование незаменимо — маленькой D2–D3 твёрдосплавкой можно прошить сложный изгиб канала в глубине, куда никакой шлифовальный камень не подлезет.
Однажды на участке мы поймали брак из-за того, что заказчик прислал «оживить» камеру охлаждения без указания, что матрица была уже перекалибрована после термообработки. Вскрыли канал, заварили, начали фрезеровать — а металл рядом со швом ушёл в 55 HRC (недоотпуск после сварки), за два часа съели 8 фрез D3. С тех пор перед ремонтом всегда просим сопроводиловку по термообработке и предварительный отпуск ставим сами — 560 °C, 2 часа.
Типичные ошибки — и реальный случай
По опыту, мастера часто путают адаптивную трохоидальную черновую и обычную контурную с большими съёмами. Внешне похоже: та же D10, тот же AlTiN. Но на контурной с ап 0,8 и Ae 0,5·D в 1.2344 ESR фреза работает с переменным углом входа, кромка испытывает удар при каждом заходе, и на 6000 об/мин закрывается за 40 минут. А на трохоиде с той же Ap и Ae 0,05–0,08·D — живёт 3–4 часа.
Реальный случай, показательный. Приходит к нам новый оператор с программой из CAM-системы, где финиш по стенке каверны стоял с шагом 0,02 мм «для красоты». На выходе — Ra 0,4 и волна. Почему? Шпиндель звенит: слишком мелкий шаг в связке с резонансом на 12 000 об/мин и консолью D6×45 даёт вибромаркивание. Ужал консоль до 32 мм, поставил шаг 0,05 мм — Ra вернулся в 0,2. Мораль: длина вылета и частота вращения связаны с шагом напрямую, а не «чем меньше, тем лучше».
Ещё одна болячка — фреза не тянет по глубине. Режимы взяли из каталога, станок марки Haas, фреза тоже. Но в каталоге указаны режимы для станка 20 кВт и жёсткой станины, а у нас-то VF-2SS — 22,4 кВт, но вылет консоли 60 мм. Ставим 0,7 от каталожной подачи и не паримся.
Как выбрать станок или подрядчика под HSM пресс-форм
- Просите прогон тестовой детали на своём материале, а не на алюминии. Ra 0,2 на 6060 и на 1.2344 — разные вещи.
- Шпиндель минимум 12 000 об/мин с подачей СОЖ через инструмент. Без внутренней подачи глубокие каверны не сделать в Ra 0,2.
- Жёсткость — спрашивайте про вылет инструмента, на котором режимы сохраняются. Если подрядчик говорит «у нас всё летает» без цифр — это красный флаг.
- КИМ и время цикла: нормальный подрядчик покажет реальное машинное время на тестовой детали, а не «примерно сутки».
- Контроль: профилометр на участке, а не «в концеshiftу в ОТК». Полировка стоит денег, Ra надо видеть сразу на станке.
FAQ
Можно ли на 1.2344 ESR сразу финишить без получистовой, чтобы сэкономить время?
Нет, не выйдет. Черновая оставляет наклёпанный слой и разброс припуска 0,1–0,3 мм, финишная фреза с переменным припуском сразу теряет стабильность среза — получите Ra 0,5 и разброс по стенке. Получистовая — обязательный этап, экономия мнимая.
Шлифовка всё равно надёжнее, чем HSM-финиш?
На плоскостях и простых цилиндрах — да, шлифовка даёт более стабильный микрорельеф. Но в кавернах сложного контура с внутренними радиусами шлифовальный инструмент не подлезет физически. HSM — единственный вариант получить Ra 0,2 в глубине, и на 1.2344 ESR он реально работает.
Эмульсия или масляный туман (MQL) на HSM по закалённой 1.2344?
Нет, MQL не сработает на глубинах свыше 2·D — стружку не вынесет, она перемелется, кромка перегреется, поймаете нагар и микротрещины. Нужна эмульсия под давлением, минимум 20 бар через шпиндель. На мелких финишных проходах D4–D6 с малым съёмом можно и снаружи, но рискованно.
Резюме простое: 1.2344 ESR + грамотные режимы HSM + СОЖ под давлением = полость с Ra 0,2 без полировщика. Да, станок нужен жёсткий, фрезы — качественный твёрдый сплав с AlCrN, а программист должен понимать, почему шаг не 0,02, а 0,05. Но когда полировка выпадает из цепочки, цикл изготовления пресс-формы ужимается на 3–5 дней, и это деньги, которые заказчик почувствует сразу.