Почему алюминий «не фрезеруется», когда фрезеруется
Начну с истории. Однажды на участке мы поймали брак партии из Д16 — карманы под посадку подшипника шли с волной, индикатор показывал биение 0,04 мм. Детали формально в допуске, а собрать узел нельзя. Причина оказалась банальной: оснастку не балансировали после переточки фрезы. На 24 000 об/мин неуравновешенная масса в пару грамм на фланце патрона превращается в приличную центробежную силу, шпиндель начинает «звенеть», и вся красота высокоскоростного фрезерования летит в стружкоуловитель. С тех пор у нас правило: выше 12 000 оборотов — балансировка обязательна, без вариантов.
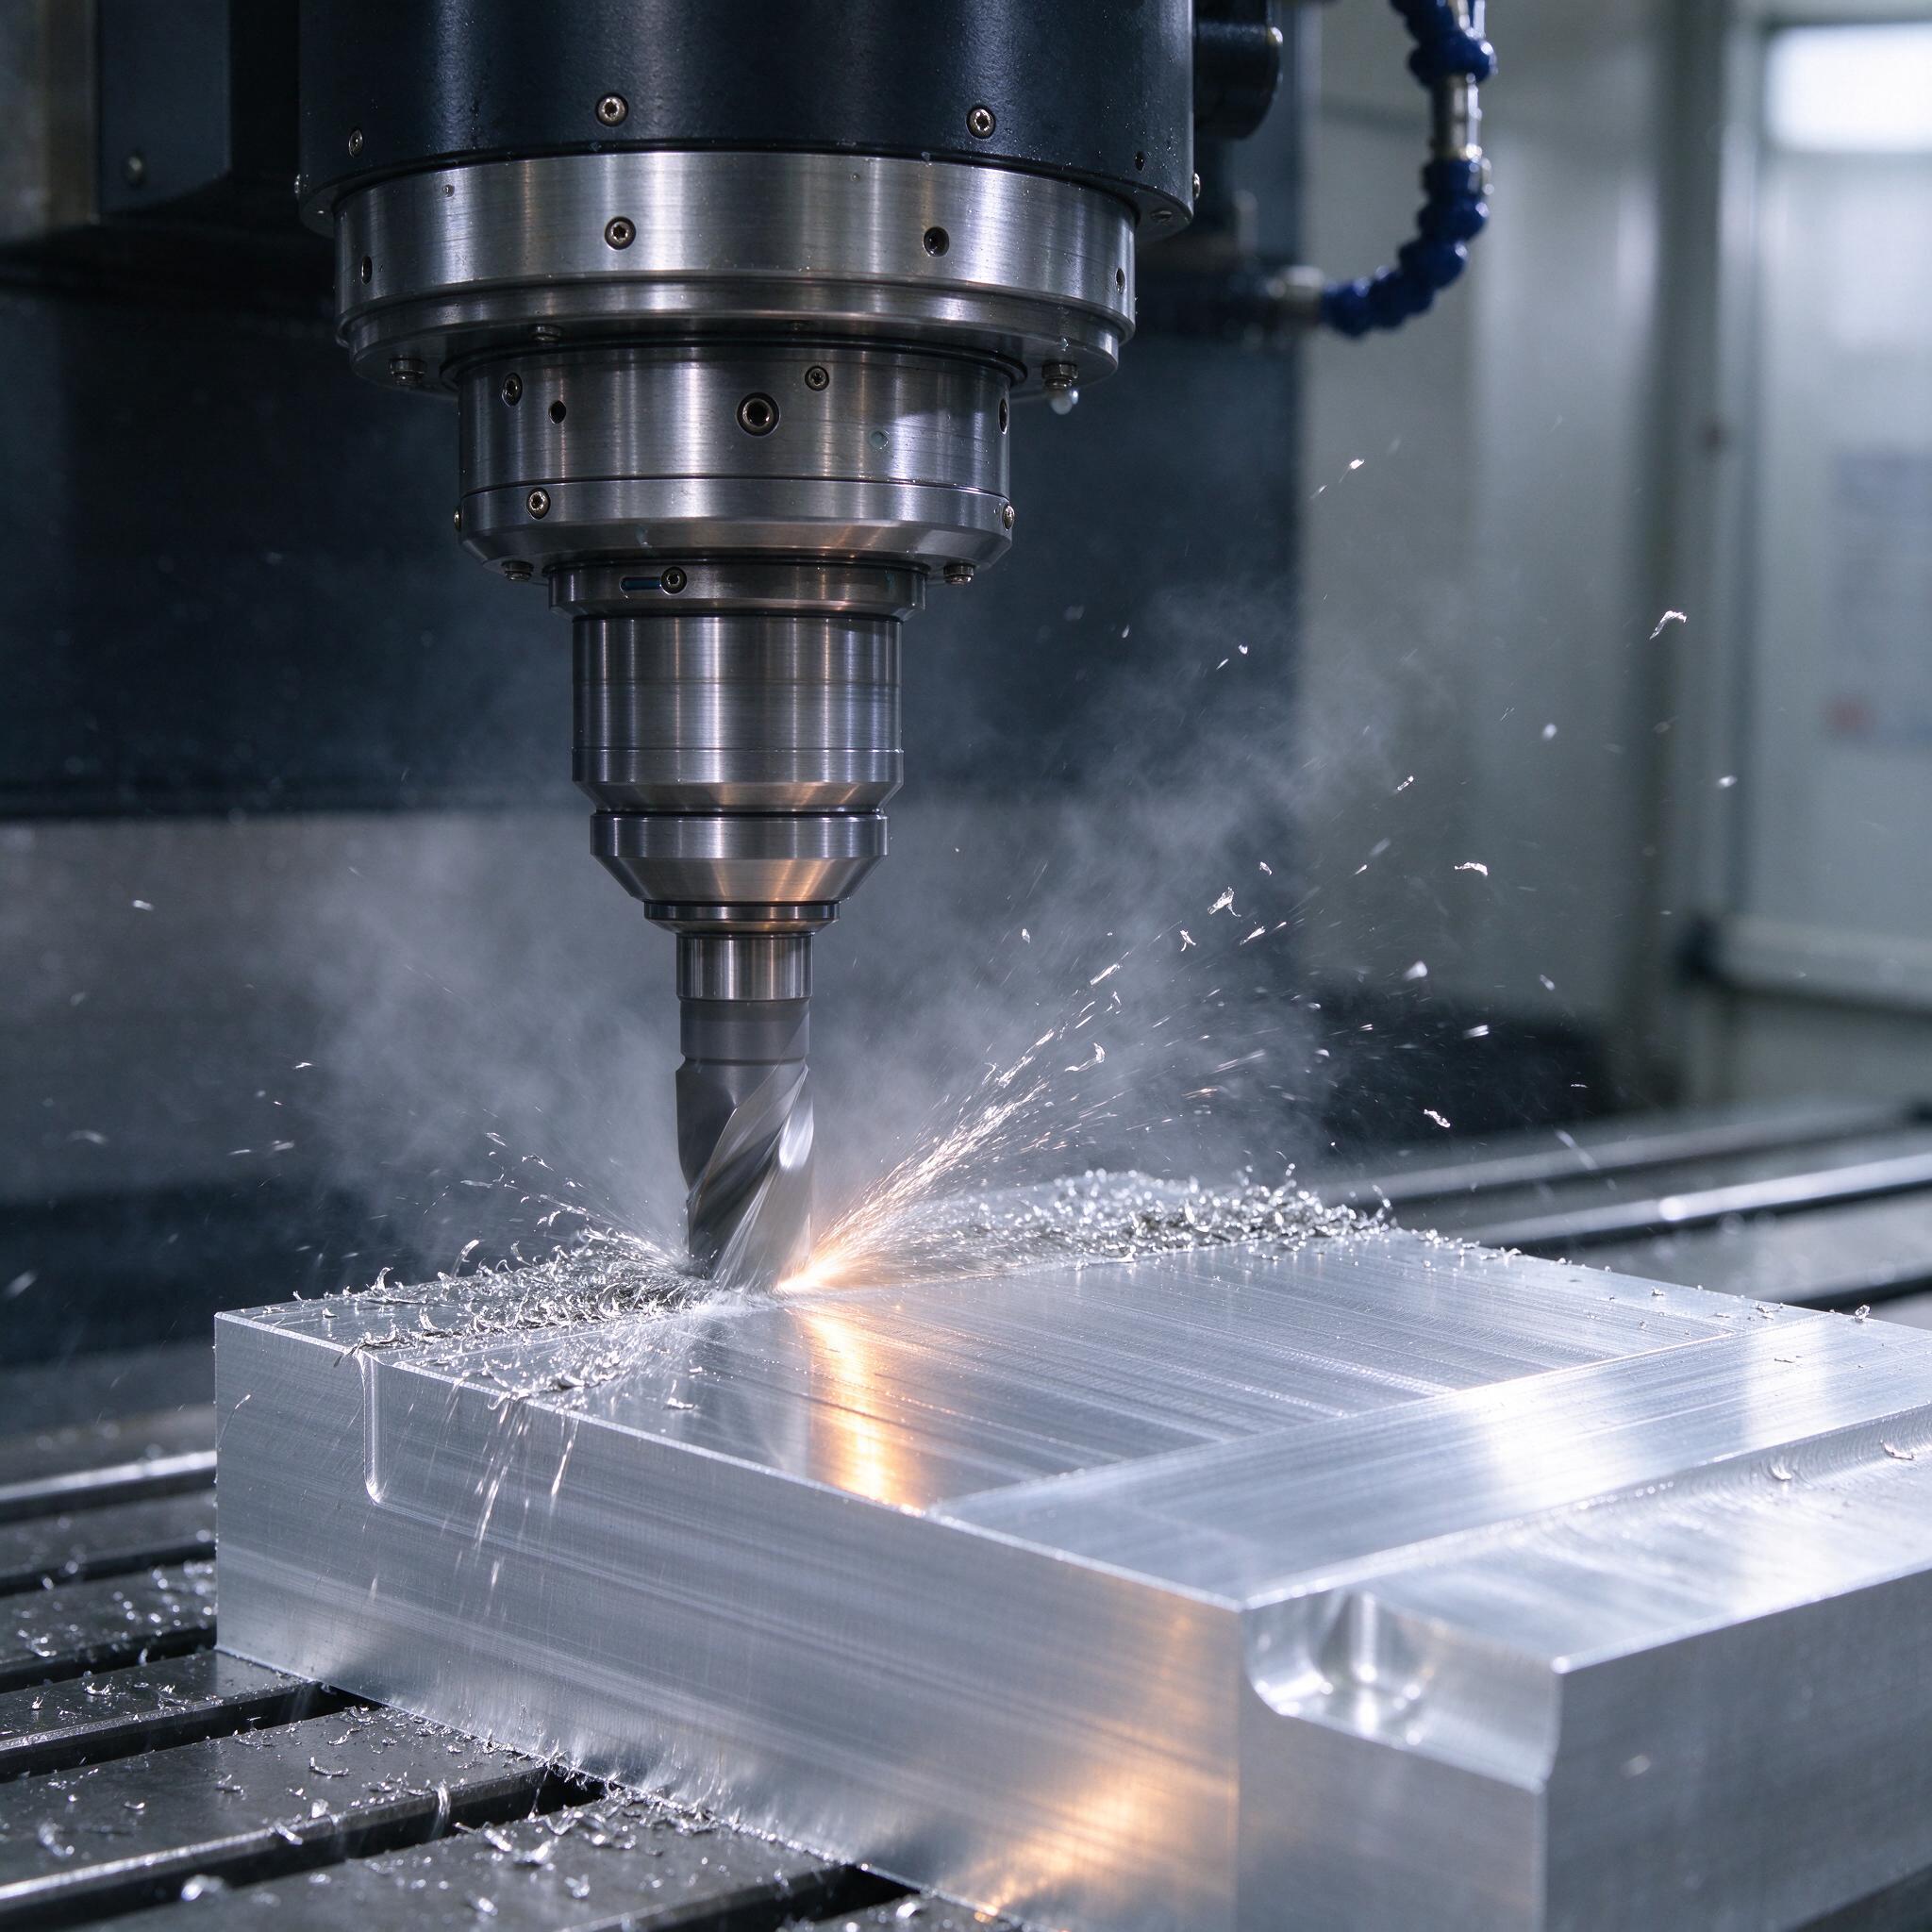
На фото — классическая картина с нашего обрабатывающего центра: шпиндель с конусом HSK, монолитная фреза с мелким зубом врезается в плиту алюминия, СОЖ под давлением разбивает струю эмульсии в туман, серебристая стружка летит веером. Именно так и должна выглядеть правильная скоростная обработка ЧПУ алюминиевого сплава — много стружки, мало искр, холодная деталь. Если видите искры — вы уже что-то делаете не так.
АМг6 против Д16: что резать и чем они отличаются в станке
Два сплава, две разные философии. Д16 — конструкционный дюраль, твердый, хорошо режется, но плохо сваривается и боится коррозии без защиты. АМг6 — магналий, мягче и вязче, стружка из него пластичная и норовит запаковать канавки фрезы, зато сваривается отлично и не трескается. Для заказчика это значит разный подход к режимам и к эвакуации стружки. Мы свели отличие в таблицу, которую новички на участке любят фотографировать на телефон:
| Параметр | Д16 (дюраль) | АМг6 (магналий) |
|---|---|---|
| Твердость HB | ~100–110 | ~70–80 |
| Стружка | ломкая, сегментная | вязкая, «тянется» |
| Vc при HSS/твердом сплаве | 300–600 м/мин | 250–450 м/мин |
| Склонность к налипанию | умеренная | высокая, нужен СОЖ под давлением |
| Типовое применение | силовые элементы, фитинги | сварные емкости, обшивки |
По опыту, мастера часто путают: ставят на АМг6 те же подачи, что и на Д16, и получают запackenые канавки и нагар на кромке. На АМг6 мы режем смелее по подаче на зуб, но обязательно с хорошей смазкой — эмульсия 8–10%, а лучше МQL, если станок позволяет.
Шпиндель 40000 об/мин: зачем и когда он реально нужен
Многие думают: накрутим оборотов — будет быстрее. Не совсем. Высокоскоростное фрезерование — это не про обороты, это про скорость резания Vc и малую толщину среза. Возьмем фрезу d10 мм с PCD-алмазным покрытием (по алюминию оно работает заметно дольше обычного TiAlN): чтобы выйти на Vc = 1000 м/мин, нужен шпиндель 31 800 об/мин. На 12 000 об/мин та же фреза дает лишь Vc 375 м/мин — полцены производительности.
Но есть обратная сторона. Шпиндель на 40 000 об/мин — это обычно мощностью 10–15 кВт, не больше. Он не «тянет» черновую выборку глубоких карманов 16-мм фрезой. Поэтому мы используем двухшпиндельную логику в одном парке: черновуха на станке с мощным шпинделем до 12–15 тыс. оборотов (Haas VF-2SS, DMG MORI DMU 50 — типичный набор), а чистовые проходы, тонкие стенки и доработку контура — на скоростном центре типа Mikron HPM 600U или GF Mikron MILL P 800 с оборотами под 42 000. Деталь после черновой уходит на чистовую с припуском 0,2–0,3 мм на сторону, и там уже малый съем при больших подачах снимает его без деформации.
Формулы все знают, но на практике мы держим вот такую шпаргалку:
- Черновая, Д16, фреза d16, 4 зуба: S = 9 000–12 000 об/мин, Fz = 0,12–0,18 мм/зуб, подача 4 300–8 600 мм/мин, съем до 8 мм на сторону.
- Чистовая контура, Д16, фреза d10 с PCD: S = 30 000–35 000 об/мин, Fz = 0,08 мм/зуб, подача 9 600–11 200 мм/мин, припуск 0,25 мм.
- Чистовая, АМг6, фреза d12, 3 зуба, полированная: S = 22 000–26 000 об/мин, Fz = 0,1–0,14 мм/зуб, подача 6 600–10 900 мм/мин.
- Тонкие стенки 0,8–1,2 мм: только HSM-стратегия, малая глубина (0,3×D), большая подача, трохоидальные петли — иначе деталь «уходит» винтом.
Шероховатость на чистовом проходе при таком раскладе стабильно Ra 0,4–0,8, плоскость после торцевания — Ra 0,8–1,6. Плоскостность на детали 400×400 мм держим в пределах 0,02–0,03 мм, если правильно раскрепили.
Подача 20–40 м/мин — это не фантастика, это управление стружкой
Когда я говорю заказчикам про рабочую подачу 20–40 м/мин, они смотрят с недоверием. Да, при чистовом фрезеровании плоскостей фрезой d20 с Fz 0,15 мм/зуб на 30 000 об/мин счетчик подачи показывает 18 м/мин, и это еще не предел. Но главное тут — не скорость сама по себе. Главное — чтобы стружка успевала уйти из зоны резания, пока ее не «перемололо». На высоких оборотах каждый зуб работает доли секунды, и если стружку не выдуть, она дробится и забивает канавку, кромка греется, алюминий плавится и приваривается к резцу — тот самый нагар и запackenие.
Поэтому у нас обязательные условия: СОЖ через шпиндель под 15–20 бар (internal coolant), фрезы с полированной стружечной канавкой и геометрией под алюминий (большие передние углы, 2–3 зуба, не больше), продувка сжатым воздухом стола между кадрами. И разгон по G1 без резких углов — управляющая программа с плавными переходами (look-ahead, режимы типа Fanuc AICC или Siemens Compressed) — иначе подача рваная, и на детали волна.
Балансировка оснастки HSK-63: то, о чем забывают в первую очередь
Теперь о больном. HSK-63 — отличный конус для скоростей: полый хвостовик, фланцевый контакт, жесткость на изгиб и изгиб и кручение на высоких оборотах заметно лучше, чем у BT-30. Но его преимущество работает только тогда, когда вся цепочка «конус — патрон — фреза» сбалансирована. На 20 000 об/мин дисбаланс в 5 г·мм дает силу порядка 22 Н — на первый взгляд мелочь. На 40 000 об/мин — уже 88 Н, это постоянная вибрация, которая убивает подшипники шпинделя и портит шероховатость.
Мы балансируем всю оснастку на станке для балансировки (у нас Schenck) до качества G2.5 при максимальных рабочих оборотах, а не «на 10 000, как в паспорте». Компенсируем снятием материала с фланца патрона или установкой балансировочных колец. Каждому патрону — паспорт с остаточным дисбалансом. После переточки или замены фрезы — обязательная перепроверка, потому что фреза со стружечной канавкой сама по себе несимметрична, и 2–3 г·мм легко набегает.
И вот еще из практики: однажды мы долго не могли понять, почему новый патрон HSK-63 дает биение 0,015 мм, а старый — 0,003. Оказалось, новый патрон просто не отбалансирован, а старый мы сами сводили на станке. С тех пор весь новый инструмент до постановки в работу гоняем через балансировку, даже если продавец клянется, что «с завода все ровно».
Как выбрать станок и подрядчика под скоростную обработку алюминия: чек-лист
- Обороты и крутящий момент — вместе. Шпиндель 40 000 об/мин при 5 кВт — игрушка для гравировки. Для серьезной работы нужно 10–15 кВт на высоких оборотах, либо два станка в связке.
- СОЖ через шпиндель под давлением. Без 15–20 бар через фрезу о скоростной обработке АМг6 можно забыть.
- Балансировочный стенд в парке подрядчика. Если подрядчик не может показать протоколы балансировки оснастки — это не подрядчик под HSM, а обычный фрезерный цех.
- Жесткость станины и разгон осей. Разгон/торможение 1g и выше, линейные направляющие, термостабилизация шпинделя — иначе точность «уплывает» за смену.
- Система контроля инструмента и детали на станке. Без щупа и лазера на скоростях ловить размер «на ощупь» — деньги на ветер.
FAQ: отвечаем, как отрезаем
Можно ли гнать 40 000 об/мин обычной фрезой с TiAlN-покрытием?
Нет, долго не проработает. TiAlN на алюминии работает, но при высоких скоростях на кромке налипает материал, и покрытие «слезает» быстрее. Для постоянной работы на 30 000+ нужны PCD или как минимум полированный твердый сплав без покрытия с геометрией под алюминий.
Обязательно ли балансировать оснастку, если станок работает тихо?
Да, обязательно, если обороты выше 12–15 тыс. Тихо — не значит хорошо. Дисбаланс может сидеть в резонансной зоне ниже рабочей скорости, и вы его просто не слышите, а подшипники шпинделя изнашиваются. Ремонт шпинделя стоит в 20–30 раз дороже регулярной балансировки.
Можно ли обойтись без СОЖ под давлением, просто поливая сверху?
Нет, на АМг6 это не сработает. Вязкая стружка не выйдет из глубокой канавки при поливе сверху, она запакует канавку, и фреза начнет «поджигать» кромку. Внутренняя подача через шпиндель — не роскошь, а рабочая необходимость для скоростного фрезерования алюминия.
Вместо заключения
Скоростное фрезерование АМг6 и Д16 — это не волшебные обороты, а система: правильный инструмент, балансированная оснастка HSK-63, давление СОЖ и грамотная УП с плавными разгонами. Соберете все звенья — получите производительность в 3–4 раза выше обычной и шероховатость Ra 0,4 без ручной доработки. Пропустите хотя бы одно звено — получите волу на детали, нагар на кромке и счет за переборку шпинделя. Мы за систему. Она дешевле.