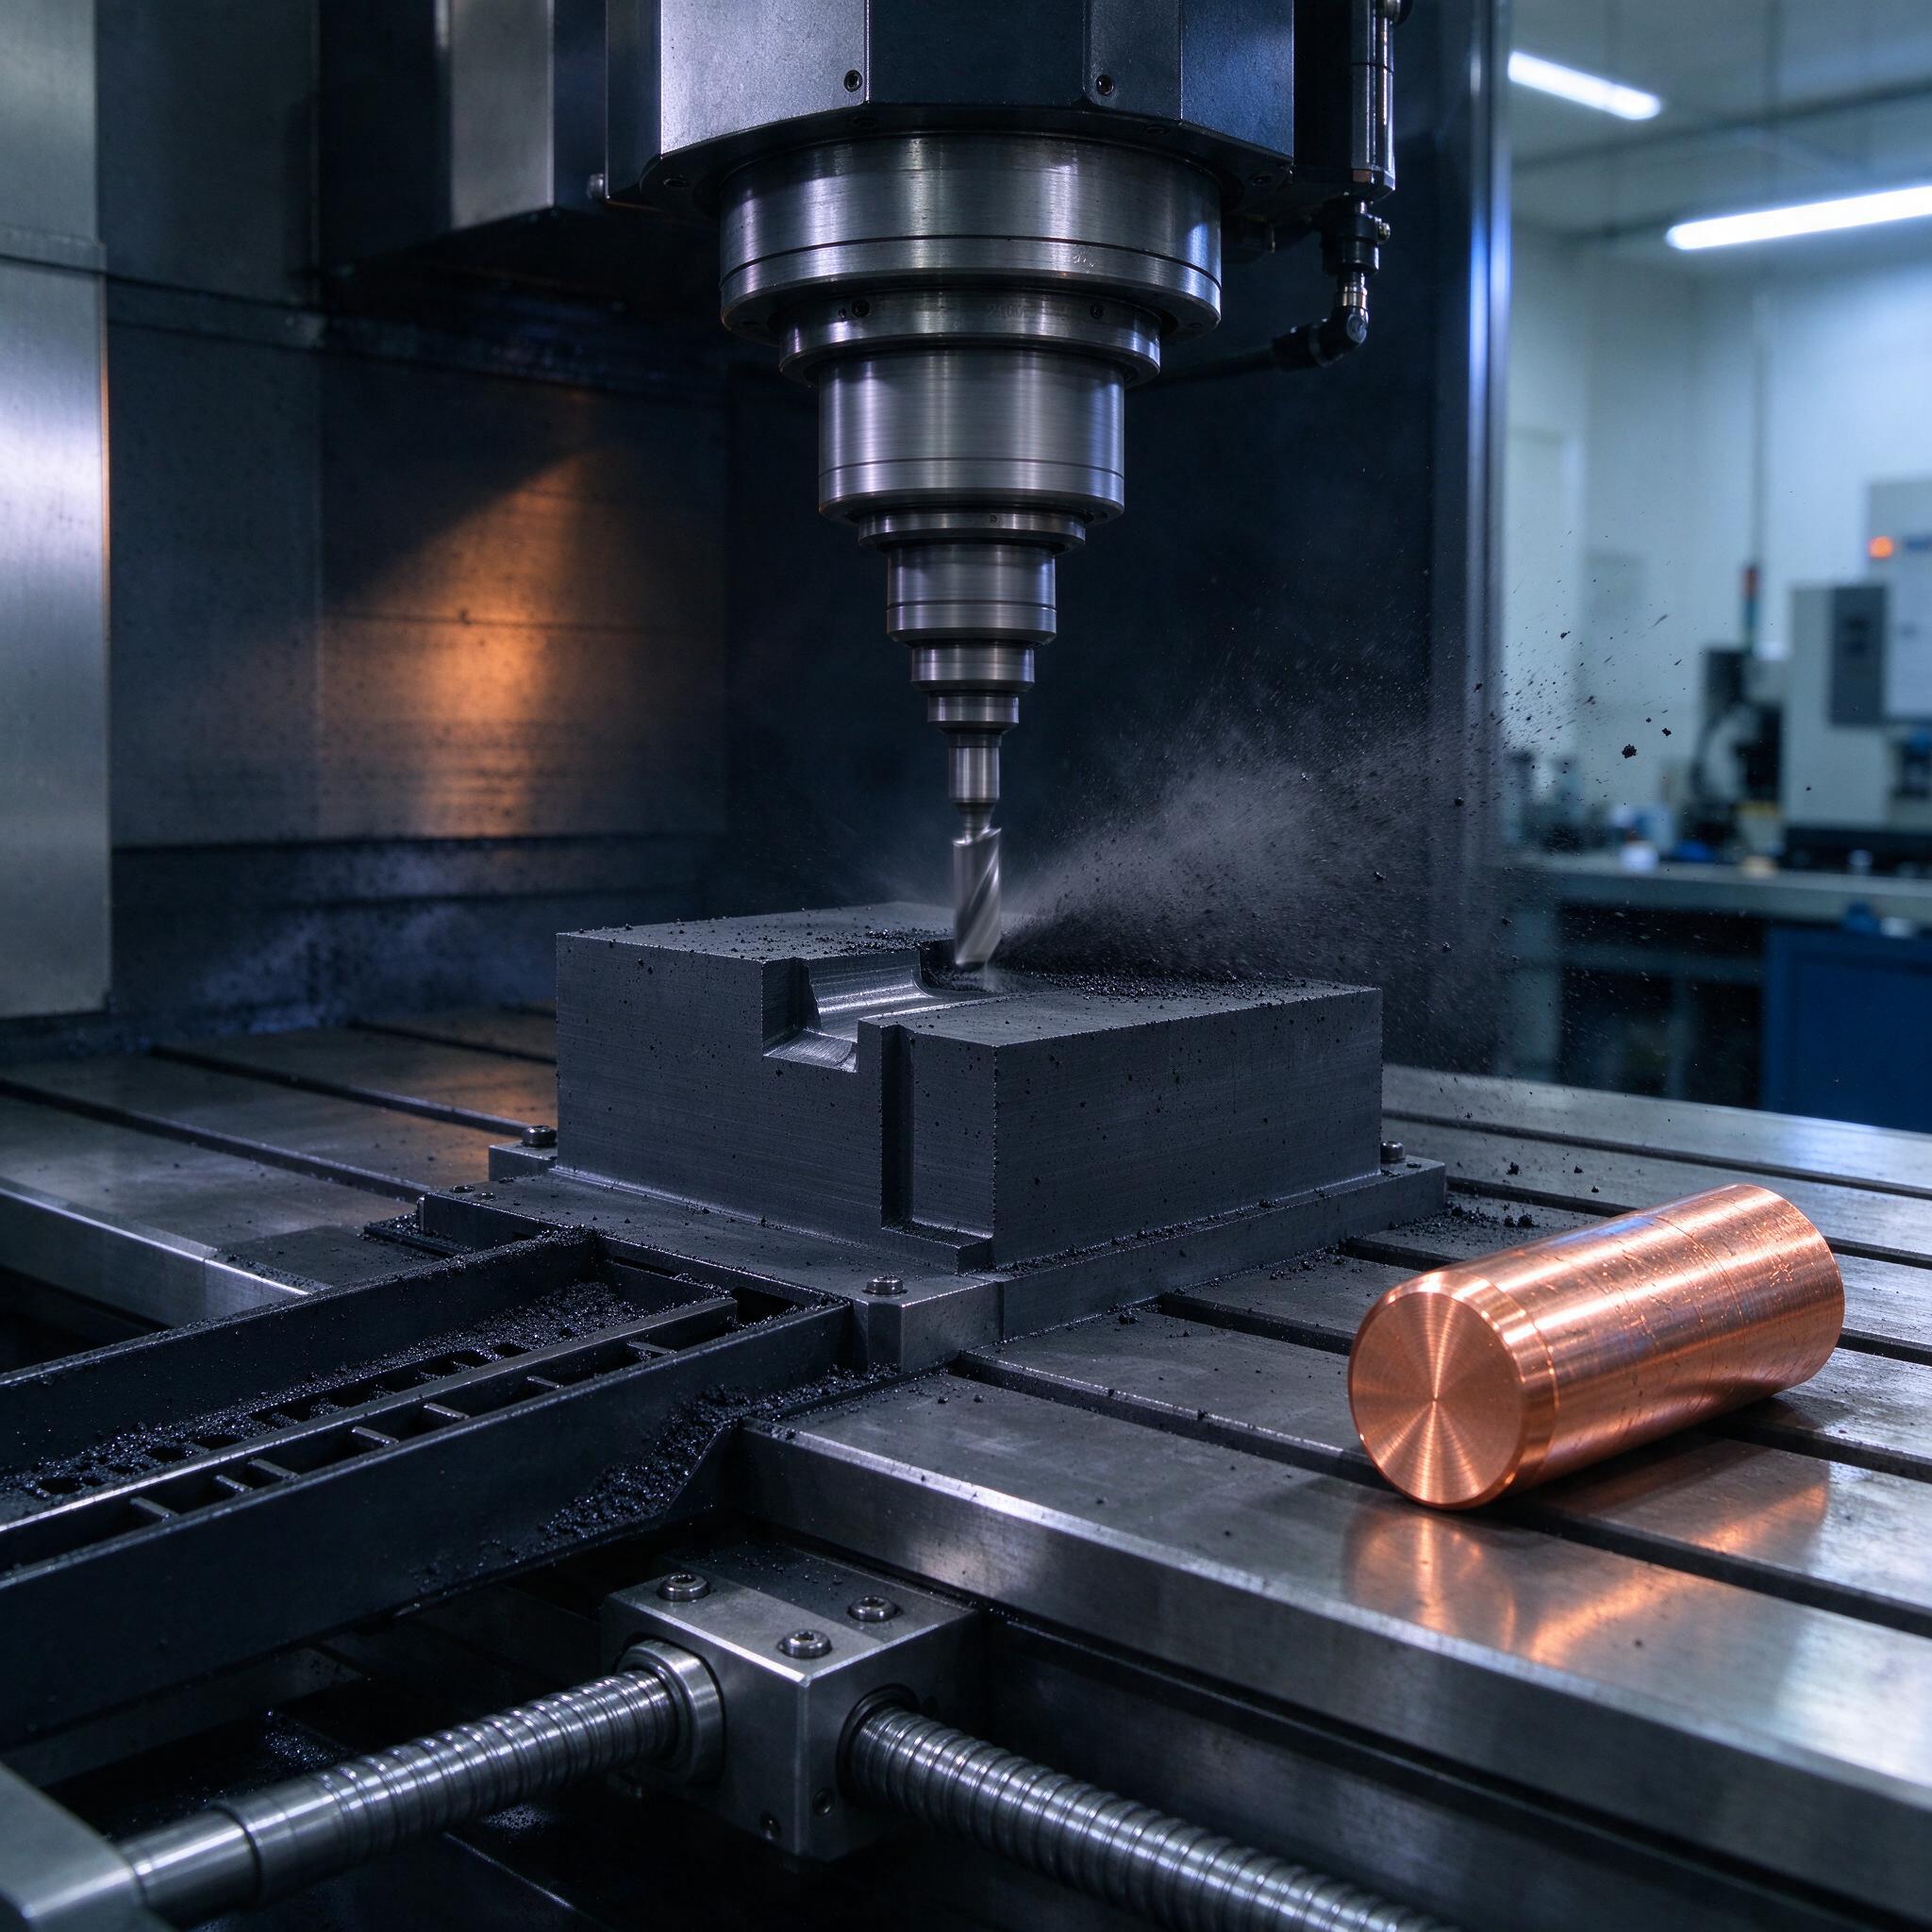
Почему 24 000 об/мин — это не понты, а необходимость
Знакомая картина: электрод из графита на чертеже — тонкие ребра 0,8 мм, глубина кармана 40 мм, и заказчик хочет его «вчера». Мастер ставит твердосплавную фрезу на обычный вертикальник, шпиндель звенит, фреза сгорает за вторую деталь, а кромки ребер после обработки похожи на гребенку. Знакомо? У нас так было лет десять назад, пока всерьез не сели за высокоскоростную обработку. На фото выше — как раз наш рабочий момент: фрезерование графитовой заготовки на обрабатывающем центре, рядом на столе лежит медная болванка под следующий электрод. Пыль летит веером — и это как раз тот случай, когда аспирация должна работать как часы.
Разберем без маркетинговой воды: какие режимы реально держать на 24 000 об/мин, чем графит отличается от меди по стратегии, что писать в управляющую программу для ЧПУ и где мы сами набивали шишки. Ключи поисковые — HSC фрезерование, графитовые электроды, высокоскоростная обработка — в тексте будут, но по делу.
Графит и медь — два разных мира, а не «просто электрод»
Главное, что надо понять сразу: графит абразивный, медь — вязкая. И то и другое убивает инструмент, но по-разному. График работает как наждачка — стирает твердосплав по задней поверхности, а медь налипает и дает сварку с кромкой, тот самый пресловутый нагар и нарост. Поэтому подходы противоположные.
Графит мы точим всухую или с обдувом. Ни в коем случае не мочить эмульсией! Казалось бы, пыль прибить СОЖ — логично, но мокрый графит превращается в абразивную пасту, которая съедает и инструмент, и направляющие станка за пару месяцев. Аспирация решает пыль лучше. А вот медь, наоборот, без СОЖ — только с масляным туманом или обильной подачей, иначе кромка живет минут двадцать.
Теперь по маркам. Мы работаем в основном с графитом и медью, и вот что показывает практика:
| Материал | Плотность, г/см³ | Зернистость | Износ при EDM | Куда ставить |
|---|---|---|---|---|
| Популярный изотропный (класс MC, тип POCCO HDME / EDM-3) | 1,82–1,85 | средняя 5–8 мкм | низкий | детальные электроды, тонкие ребра |
| Крупнозернистый (типа ЭГ4 отечественный) | 1,66–1,72 | 20–40 мкм | средний/высокий | черновые электроды, обдирка |
| Медь M1 / Cu-ETP | 8,9 | — | минимальный | чистовые электроды, высокие требования к Ra |
| Хромистая бронза CuCr1Zr | 8,8 | — | низкий | тонкие и глубокие электроды, где медь «плывет» |
По опыту, мастера часто путают: думают, что дорогой изотропный графит нужен «везде». Нет. На черновой электрод под обдирку кармана смело ставьте дешевый крупнозернистый — он и точится легче, и выгорает предсказуемо. А вот тонкое ребро 0,5–0,8 мм из ЭГ4 вы просто сломаете при снятии с приспособления.
Режимы: с чего начинаем и что крутим
24 000 об/мин — это потолок, не рабочая точка. Реально мы катаемся так: подача Vc для твердосплава по графиту — 300–500 м/мин, что при фрезе 6 мм дает те самые 16–26 тысяч оборотов. Программируем S24000 и подачу F3000–F4500 мм/мин на чистовых проходах, на черновике — F2000–F2500. Съем — микрослой: апекс 0,15–0,3 мм на проход, гребенка (шаг) 20–30% от диаметра. Глубина за один проход — не больше полутора диаметров фрезы, дальше пойдут отжимы, и тонкое ребро «уйдет в пропеллер».
По меди картина другая. Vc там 80–200 м/мин, обороты нужны меньше — на фрезе 6 мм хватает S6000–S10000, иначе кромка горит. Но подача на зуб выше: 0,04–0,08 мм на зуб, чтобы фреза резала, а не тёрла. Медную болванку, как на фото, мы фрезеруем с СОЖ через сопло прямо в зону реза — иначе стружка дробится и повторно мнется, а это лишний нагрев.
Стратегии траекторий — отдельная песня. В CAM мы всегда ставим:
- спиральное врезание или трохоиду вместо прямого врезания — фреза не «долбит», а врезается по дуге;
- чистовой проход с постоянным контактом кромки — Constant Stepover, а не зигзаг с переменным шагом;
- припуск на чистовик 0,1–0,15 мм на сторону, не меньше, иначе чистовая фреза пойдет по «перепаханному» слою с наследственными напряжениями;
- обработку от середины к краям на тонких ребрах — так снимаете баланс напряжений, ребро не ведет;
- галтельное сопряжение с заготовкой в УП — резкие повороты на 90° убивают и кромку, и подшипники шпинделя.
Шероховатость после HSC по графиту выходит Ra 0,8–1,6 на чистовом контуре — на электроды для финишного EDM-прохода этого достаточно. Порой даже не гоним потом дополнительный электрохимический блеск, если это не ответственный пресс-инструмент.
Железо: на чем все это крутится
Скажем прямо: станок не тянет HSC, если у него нет линейных направляющих и быстрых приводов подач. Наш рабочий центр — вертикальный обрабатывающий с шпинделем 24 000 об/мин, HSK-хвостовиком и быстрыми ходами 40+ м/мин. Стол, как видно на снимке, с Т-образными пазами и винтовой парой видимой — классическая рама, жесткость у которой на порядок выше консольного станка. Это важно: при S24000 любой люфт в ШВП вылезает волной на поверхности и звоном инструмента.
Аспирация — не опция. Под ставкой стоит отсос, кожух вокруг зоны реза, и тем не менее смотрите, сколько черной пыли оседает на столе рядом с медной заготовкой. В цеху это значит, что фильтры пора менять. Плюс для меди нужен качественный отвод тепла и стружки — у нас рядом с зоной реза стоит форсунка СОЖ с регулируемым давлением, без нее медь не фрезеровать.
Однажды на участке мы поймали брак — и вот что из этого вынесли
Реальная история, стараемся её помнить постоянно. Электрод из графита с сеткой тонких ребер под гидроабразивную полировку матрицы. Программист собрал УП с обычным «зигзагом» по контуру ребра, без припуска на чистовой проход, и запустил на режиме S24000/F4500. С первого взгляда всё летело красиво. По факту: каждое второе ребро после обработки имело скол на кромке 0,05–0,1 мм, а ось двух ребер «увело» на 0,04 мм. Электрод ушел на EDM, выжег карман с завалом, всю деталь пустили в брак. Разбор показал две вещи. Во-первых, черновая фреза после чистовой шла тем же контуром без остаточного припуска — черновая кромка абразивом посекла чистовой контур. Во-вторых, при S24000 на мелком шаге стандартный G01-перемещение по прямым с большими углами реально дергает привод подач — отсюда и сколы на выходе из угла. После этого мы ввели железное правило: обязательный припуск на чистовой контур 0,1 мм и обработка углов через G64/сглаживание траектории (у Fanuc — G64, у Heidenhain — CT и CYCLE 32, подбирайте под свою стойку).
По меди был другой конфуз. Молодой технолог поставил режим по каталогу Vc 250 м/мин для медных сплавов, а работал сухой фрезой без покрытия. Фреза «сварилась» с медью за четыре минуты, унесла с собой и заготовку — вырвала кусок на чистовом контуре. С тех пор по меди у нас два пути: либо Vc 120–160 и СОЖ обильно, либо фрезы с покрытием DLC/алмазным и подача на зуб побольше, но не сухая всё равно.
Чек-лист: как выбрать станок/подрядчика под HSC-электроды
- Шпиндель 24 000 об/мин и выше, конус HSK или термозажим — обычный SK40 с болтовым зажимом на таких оборотах балует биением, которое вылезет на кромке ребра.
- Быстрые ходы и ускорения — минимум 40 м/мин и 0,5 g, иначе HSC-стратегия с мелким шагом превратится в медленную черепаху.
- Аспирация (для графита) или система СОЖ высокого давления (для меди) — спросите, как решается вывод пыли/стружки, и пусть покажут фильтры.
- Система ЧПУ с распознаванием look-ahead и сглаживанием траектории — Fanuc 31i, Heidenhain TNC640 и выше; на старых стойках HSC-программы с тысячами коротких кадров «захлебываются».
- Опыт по электродам именно вашего класса — попросите показать отработанные электроды с кромками и спросите, какой припуск на чистовик они держат. Если отвечают «делаем в ноль за один проход» — уходите.
FAQ: отвечаем прямо
Можно ли точить графит и медь на одном станке в одну смену без переналадки?
Точить — можно, но с оговоркой. Если аспирация и СОЖ независимы и переключаются, то нормально. А вот одна ванна СОЖ на графит — нельзя: мокрая графитовая пыль осядет в баке эмульсии и превратит её в абразивную жижу, которая потом пойдет по всем остальным станкам через центральный подвод. Смена задачи — смена подготовки. По-другому никак.
Нужны ли специальные фрезы для графита или пойдет обычный твердосплав?
Обычный твердосплав работать будет, но недолго. Для графита берите фрезы с мелким зерном, полированной канавкой и геометрией под абразив — острая кромка, минус передний угол или нейтраль. Под медь — с полированной стружечной канавкой и покрытием DLC. Цена фрезы отличается в два раза, ресурс — в пять-семь. Арифметика сходится.
Реально ли на 24 000 об/мин уйти в Ra 0,4 без ручной доводки?
По меди — да, с покрытой фрезой на чистовом проходе с шагом 0,05 мм реально получить Ra 0,4–0,8. По графиту — нет, сколько ни крутите, ниже Ra 0,8 не прыгнете, там сама структура зерна полезет на поверхность. Так что если в чертеже Ra 0,4 на графитовом электроде — это либо ошибка конструктора, либо electrodes под полировку, что лишний раз подтверждает: на чистовые поверхности ставьте медь.
Вместо резюме
Высокоскоростная обработка графитовых электродов — это не про «купили станок 24 000 и всё». Это про связку: правильный материал, фрезы под задачу, стратегия в CAM и железо с хорошей асципацией и жесткой станиной. Мы в свое время потеряли месяц на браке, пока не свели всё в единую технологию. Берите наши режимы как стартовую точку, дальше правьте под свой инструмент и свой графит. И всегда оставляйте припуск на чистовик — это дешевле, чем переделывать деталь после EDM.