Грата в скрытых полостях: почему фреза туда не долезет
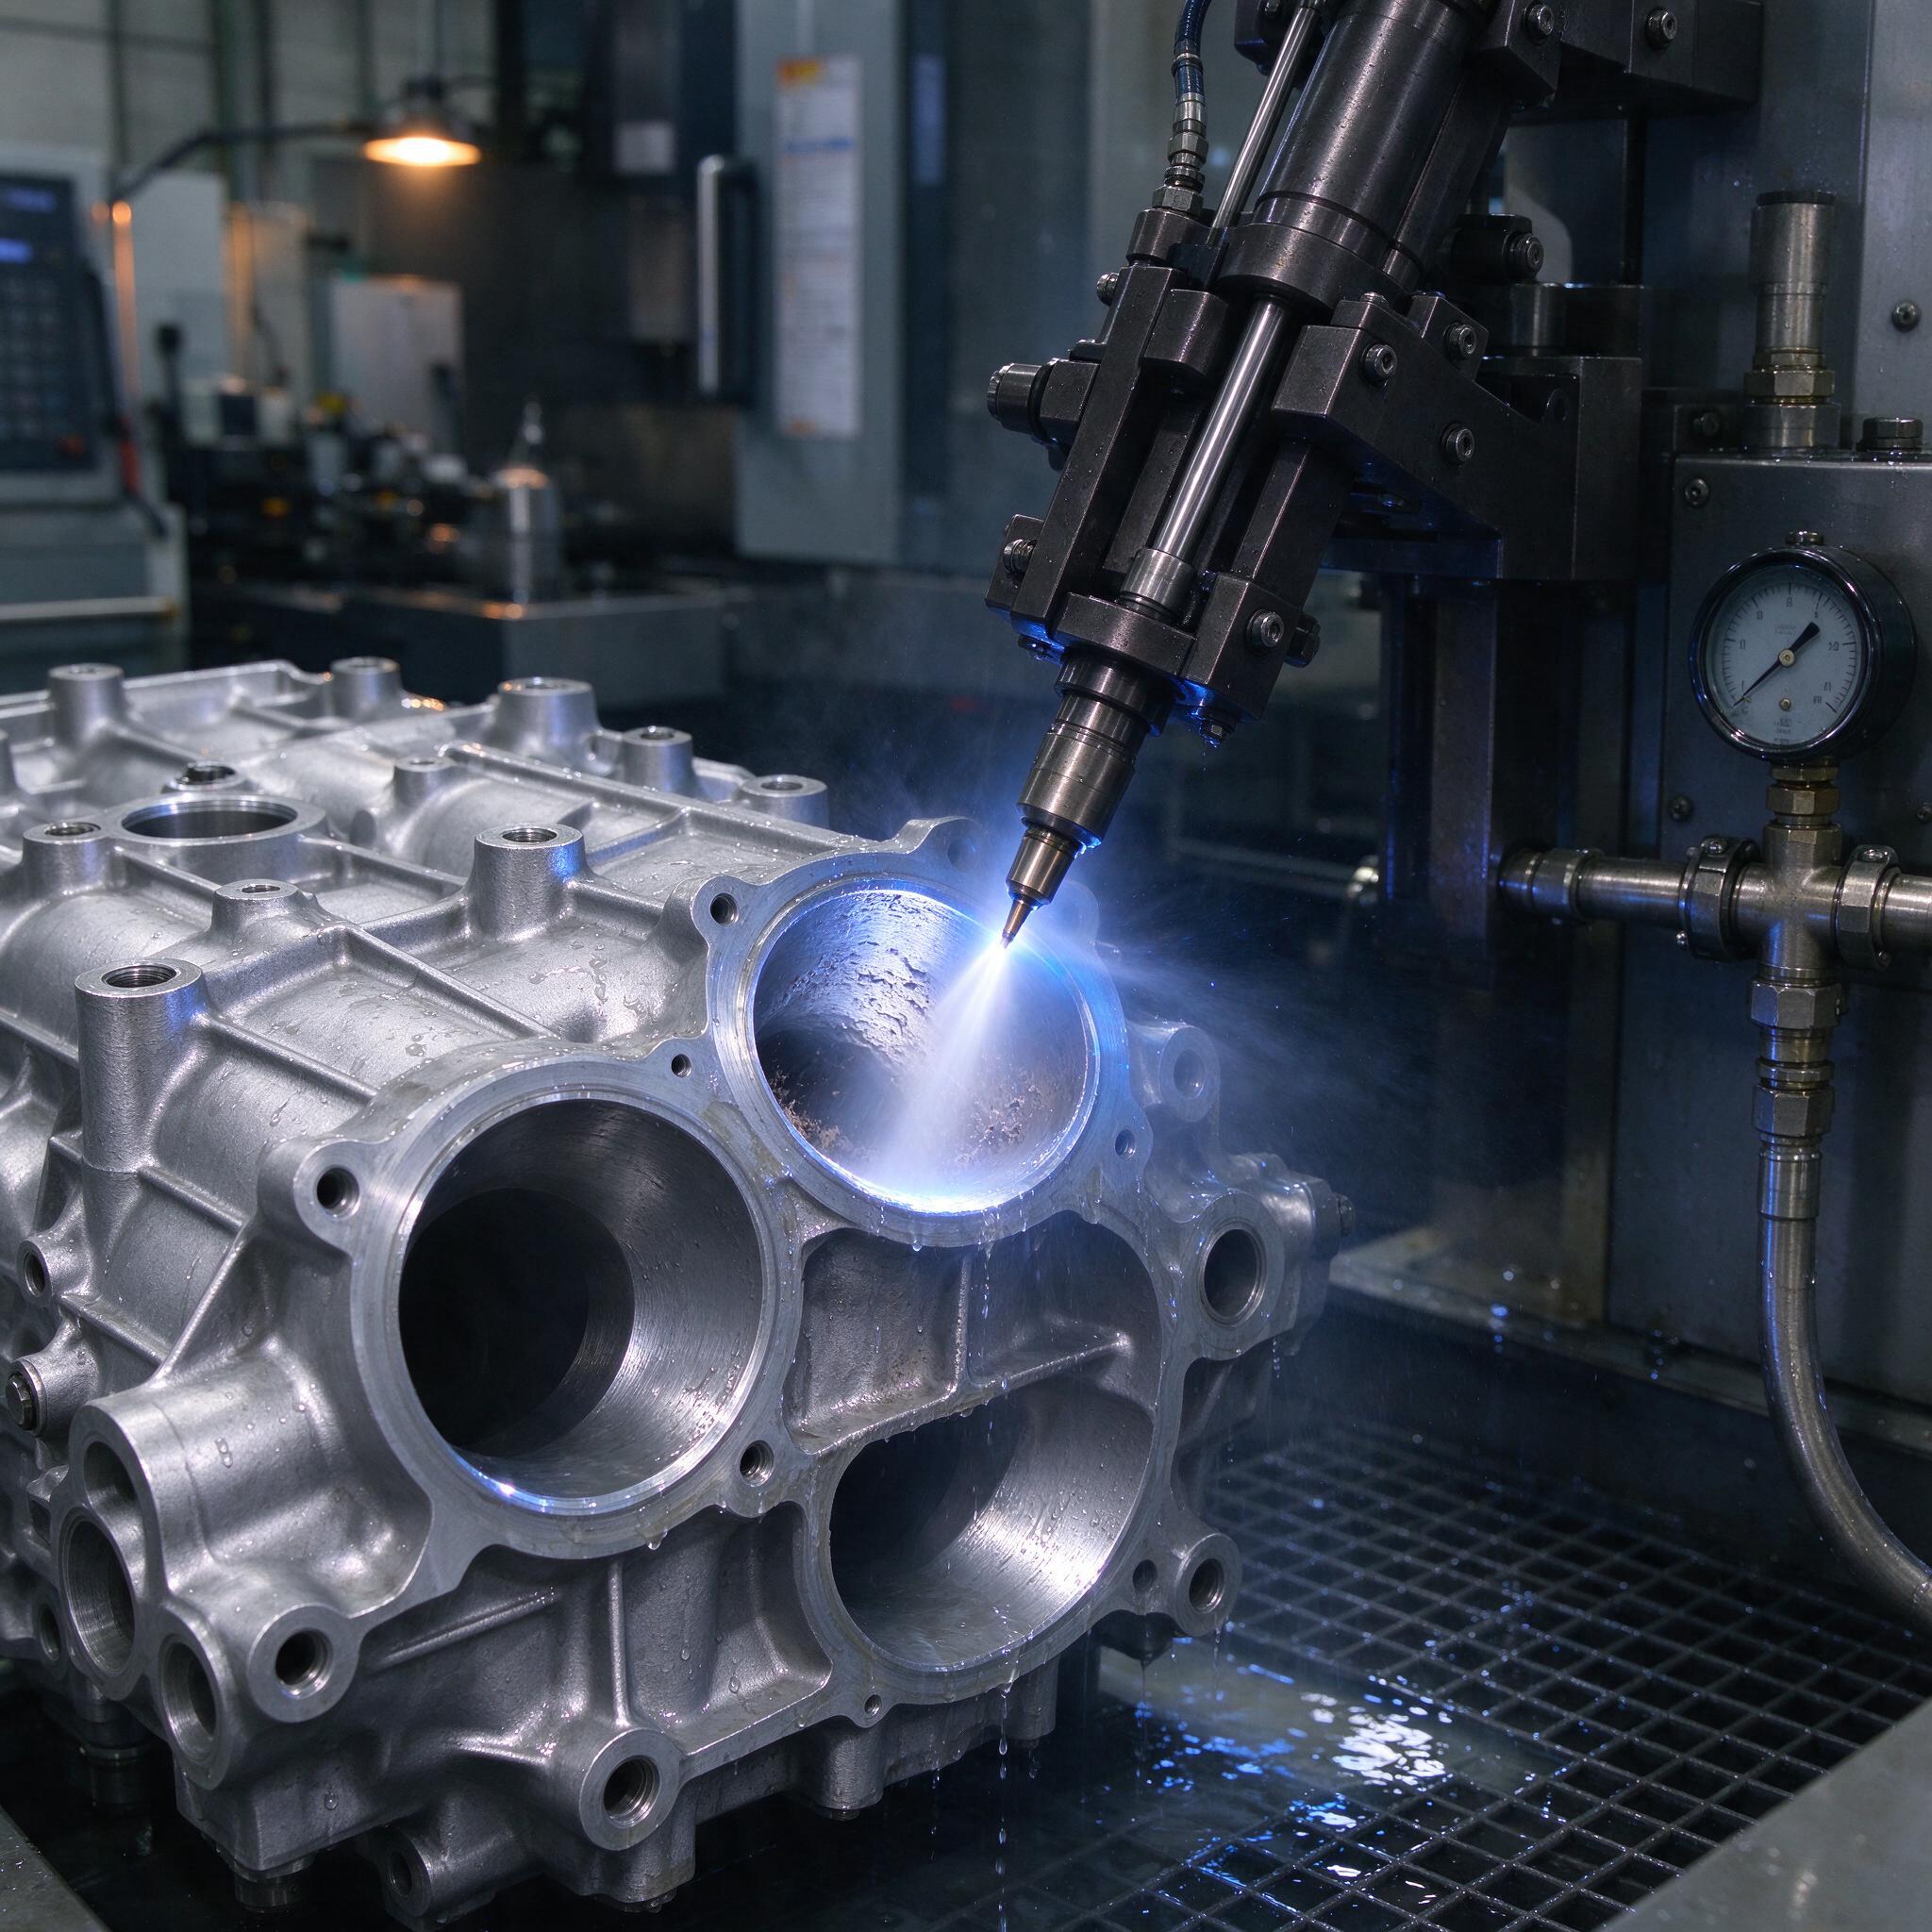
На фото — классическая картина с нашего участка: алюминиевый корпус, похожий на блок или впускной коллектор V-образной компоновки, стоит на столе с решётчатым настилом, а роботизированный манипулятор с инжекторной головкой полирует кромку отверстия веером суспензии. Справа — манометр гидроблока и высоконапорная арматура, на заднем плане в полумраке горит лампа над соседним станком. Мокрая деталь, голубоватый факел, капли по всей поверхности. Так выглядит внутренняя гидроабразивная обработка вживую — никаких спецэффектов, обычная рабочая смена.
Проблема, о которой поговорим, знакома каждому, кто имеет дело с литьём под давлением и механической обработкой каналов. Внутри коллектора — сеть каналов с сечениями от 8 до 40 мм, повороты, каверны после выплавляемых стержней. Литьё оставляет там грату, заусенцы на пересечениях каналов, остатки стержневой смеси. Шарошка туда не пролезает, щёточная БИМ-обработка обходит острые пересечения стороной, а именно там грата держится наглухо и потом отрывается в моторе. Один такой «камешек» в бензиновом двигателе — и гарантийный отдел получает запотевшую голову вместо спокойной смены.
Решение — внутренняя гидроабразивная финишная обработка. Разберём, при каком давлении что режется, сколько это стоит по времени, и почему +/-10% пропускной способности канала реально получить без переделки литейной оснастки.
Физика процесса: что происходит на 500, 1500 и 3000 бар
Суть проста. Суспензия — вода плюс абразив, обычно гранат или карбид бора фракции 80–220 мкм — подаётся через сопло диаметром 0,8–1,2 мм со скоростью, которая на 3000 бар достигает 600–700 м/с. Струя не столько «моет», сколько микрорезит: частица бьёт по кромке грата, выкрашивает её и уносит. Каверны и внутренние каналы заполняются обратным потоком — работает и первичная струя, и отражённый абразивный поток, который доворачивает заусенец в труднодоступном пересечении.
Режимы мы для себя поделили так:
- 500–800 бар — деликатная зачистка тонкостенного алюминиевого литья, удаление грата до 0,3 мм, каналы с покрытием, которое нельзя подорвать. Время цикла — 20–40 секунд на канал.
- 1200–1800 бар — основная рабочая зона для впускных коллекторов. Снимает грата до 1 мм на пересечениях, выравнивает шероховатость с Ra 6,3 после литья до Ra 1,6–2,5.
- 2500–3000 бар — тяжёлый случай: сливы литников в глухих полостях, заусенцы в стальных деталях, подготовка под хонингование. Сопло быстро садится, абразив карбид бора 120 мкм, ресурс форсунки — 8–12 часов, дальше падает скорость реза и начинается брак.
Подача суспензии — 2–4 л/мин в зависимости от диаметра сопла. Скорость перемещения инжектора — 30–150 мм/с: слишком быстро — грата остаётся на пересечениях, слишком медленно — начинаем «есть» основной металл и скруглять кромку, которая по чертежу должна быть острой. Траектории пишем офлайн в CAM-модуле, по модели оттиска полости — без него на сложном коллекторе нечего и соваться.
Сравнение подходов к удалению грата
| Метод | Доступ в скрытые полости | Шероховатость после | Риск |
|---|---|---|---|
| Шарошка / ручная зачистка | Нет, только прямые участки | Ra 3,2–6,3, риски | Человеческий фактор, задиры |
| Термическое удаление (ТДО) | Всюду, но грата обугливается | Не улучшает | Нагар и окалина в каналах |
| БИМ-щётки | Средний, обходит острые кромки | Ra 1,6–3,2 | Полировка самого заусенца вместо съёма |
| Гидроабразив 1200–1800 бар | Полный, через факел и обратный поток | Ra 1,6–2,5 | Эрозия кромки при передержке |
Про ТДО отдельно. Мастера часто думают, что термодеструкция снимает вопрос грата раз и навсегда. Нет. Она сжигает заусенец, но оставляет обугленный слой и нагар в каналах, который потом вымывается в двигатель. У нас однажды на участке поймали брак именно после ТДО: партия впускных коллекторов прошла газовую камеру, визуально — чисто, а внутри каналов — чёрный рыхлый слой. Клиент забраковал всю партию по содержанию твёрдых частиц после промывки. С тех пор ТДО у нас идёт только в связке с последующей гидроабразивной финишной обработкой.
Что даёт каналам плюс 10–15% пропускной способности
Многие недооценивают, насколько литейная корка и грата душат поток. На продувке на стенде мы видим разницу стабильно: канал после литья с гратаю на пересечениях и канал после гидроабразива с одинаковым диаметром. Расход воздуха на 500 мм рт.ст. перепада отличается на 10–15% — именно об этом и говорится в тематических публикациях, и наши замеры это подтверждают. Причина банальна: заусенец в месте слияния двух каналов работает как плохо обтекаемое препятствие, отрыв потока, локальные завихрения, потеря напора. Сними его — и тот же отлив начинает дышать.
Плюс вторичное стекло: струя выглаживает поверхность, убирает рыхлый литейный слой и микронеровности, где цепляются отложения масла и сажи. Для дизельных впускных трактов это отдельная тема — закоксовка начинается именно с шероховатых карманов.
Контроль делаем на трёх уровнях. Визуальный — бороскоп с боковой оптикой, фото фиксируем в карте процесса. Геометрический — микрометр по контрольным точкам кромки до и после, скругление не более 0,15 мм, иначе режем время цикла. Функциональный — продувка на стенде выборочно, 1 из 100 деталей, заносим в журнал. Без этой дисциплины процесс быстро «плывёт»: сопло садится, давление падает, и вот уже на выходе не 1800 бар, а 1550 — а ты об этом узнаешь по рекламации.
Как выбрать станок или подрядчика
- Давление и его стабильность. Спрашивайте не максимум по паспорту, а реальный разброс под нагрузкой. Интенсификатор должен держать +/-2% на установившемся режиме, иначе партия уйдёт вразнобой.
- Контроль ресурса сопла. Счётчик часов на форсунку, автоподстройка или хотя бы сигнализация падения давления. Если у подрядчика нет учёта ресурса — бегите.
- Оснастка и траектории под вашу деталь. Нормальный подрядчик перед стартом делает оттиск полости и выкатывает программу, а не «продуваем давлением на глаз».
- Промывка и осушка после обработки. Деталь должна выходить сухой, без остатков суспензии в карманах, иначе коррозия алюминия за пару недель склада.
- Контроль качества по вашей номенклатуре. Бороскоп, карты замеров, протоколы продувки. Спросите, чем меряют — если «на глаз», это не подрядчик, а самозванец.
Частые вопросы
Можно ли убрать грата в глухой полости без прямой видимости сопла?
Да, но с оговорками. Обратный поток суспензии в закрытой каверне работает хорошо, если объём полости не превышает примерно 30–40 куб. см и есть хотя бы дренажное отверстие для выхода суспензии. Совсем глухая замкнутая полость — нет: жидкость там не циркулирует, абразив работает секунды и садится. Тогда только сверловка технологического канала или ручная доводка гибким инструментом.
Не «съест» ли струя алюминиевую кромку и посадочные размеры?
За разумное время цикла — нет. Эрозия алюминия на 1500 бар начинается после 3–4 минут направленного воздействия на одну точку, а наш цикл на канал — 25–40 секунд. Проблемы начинаются, когда оператор «добивает» канал повторно, пытаясь спасти деталь после брака. Вот тут и ловят переспиленный диаметр и скруглённую кромку.
Чем гидроабразив лучше обычной мойки высоким давлением?
Мойка, даже на 200 бар, только сносит грязь и рыхлые частицы. Твёрдую грата она не берёт — не хватает энергии на единицу абразивной частицы. Гидроабразивная обработка — это рез, а не смыв. Если бы мойкой можно было снимать заусенцы в скрытых полостях, мы бы давно на неё перешли и сэкономили бы кучу денег на абразиве и износостойких узлах.
Вместо заключения
Внутренняя гидроабразивная финишная обработка — не панацея, а нормальный технологический инструмент со своей экономикой. Сопло — расходник, абразив — расходник, программы пишутся под каждую деталь. Но взамен мы получаем управляемое качество каналов, повторяемость и те самые 10–15% пропускной способности, которые не купишь никакой шарошкой. Грата в скрытых полостях либо решается системно, либо решает вас — через рекламации. Второе дороже.