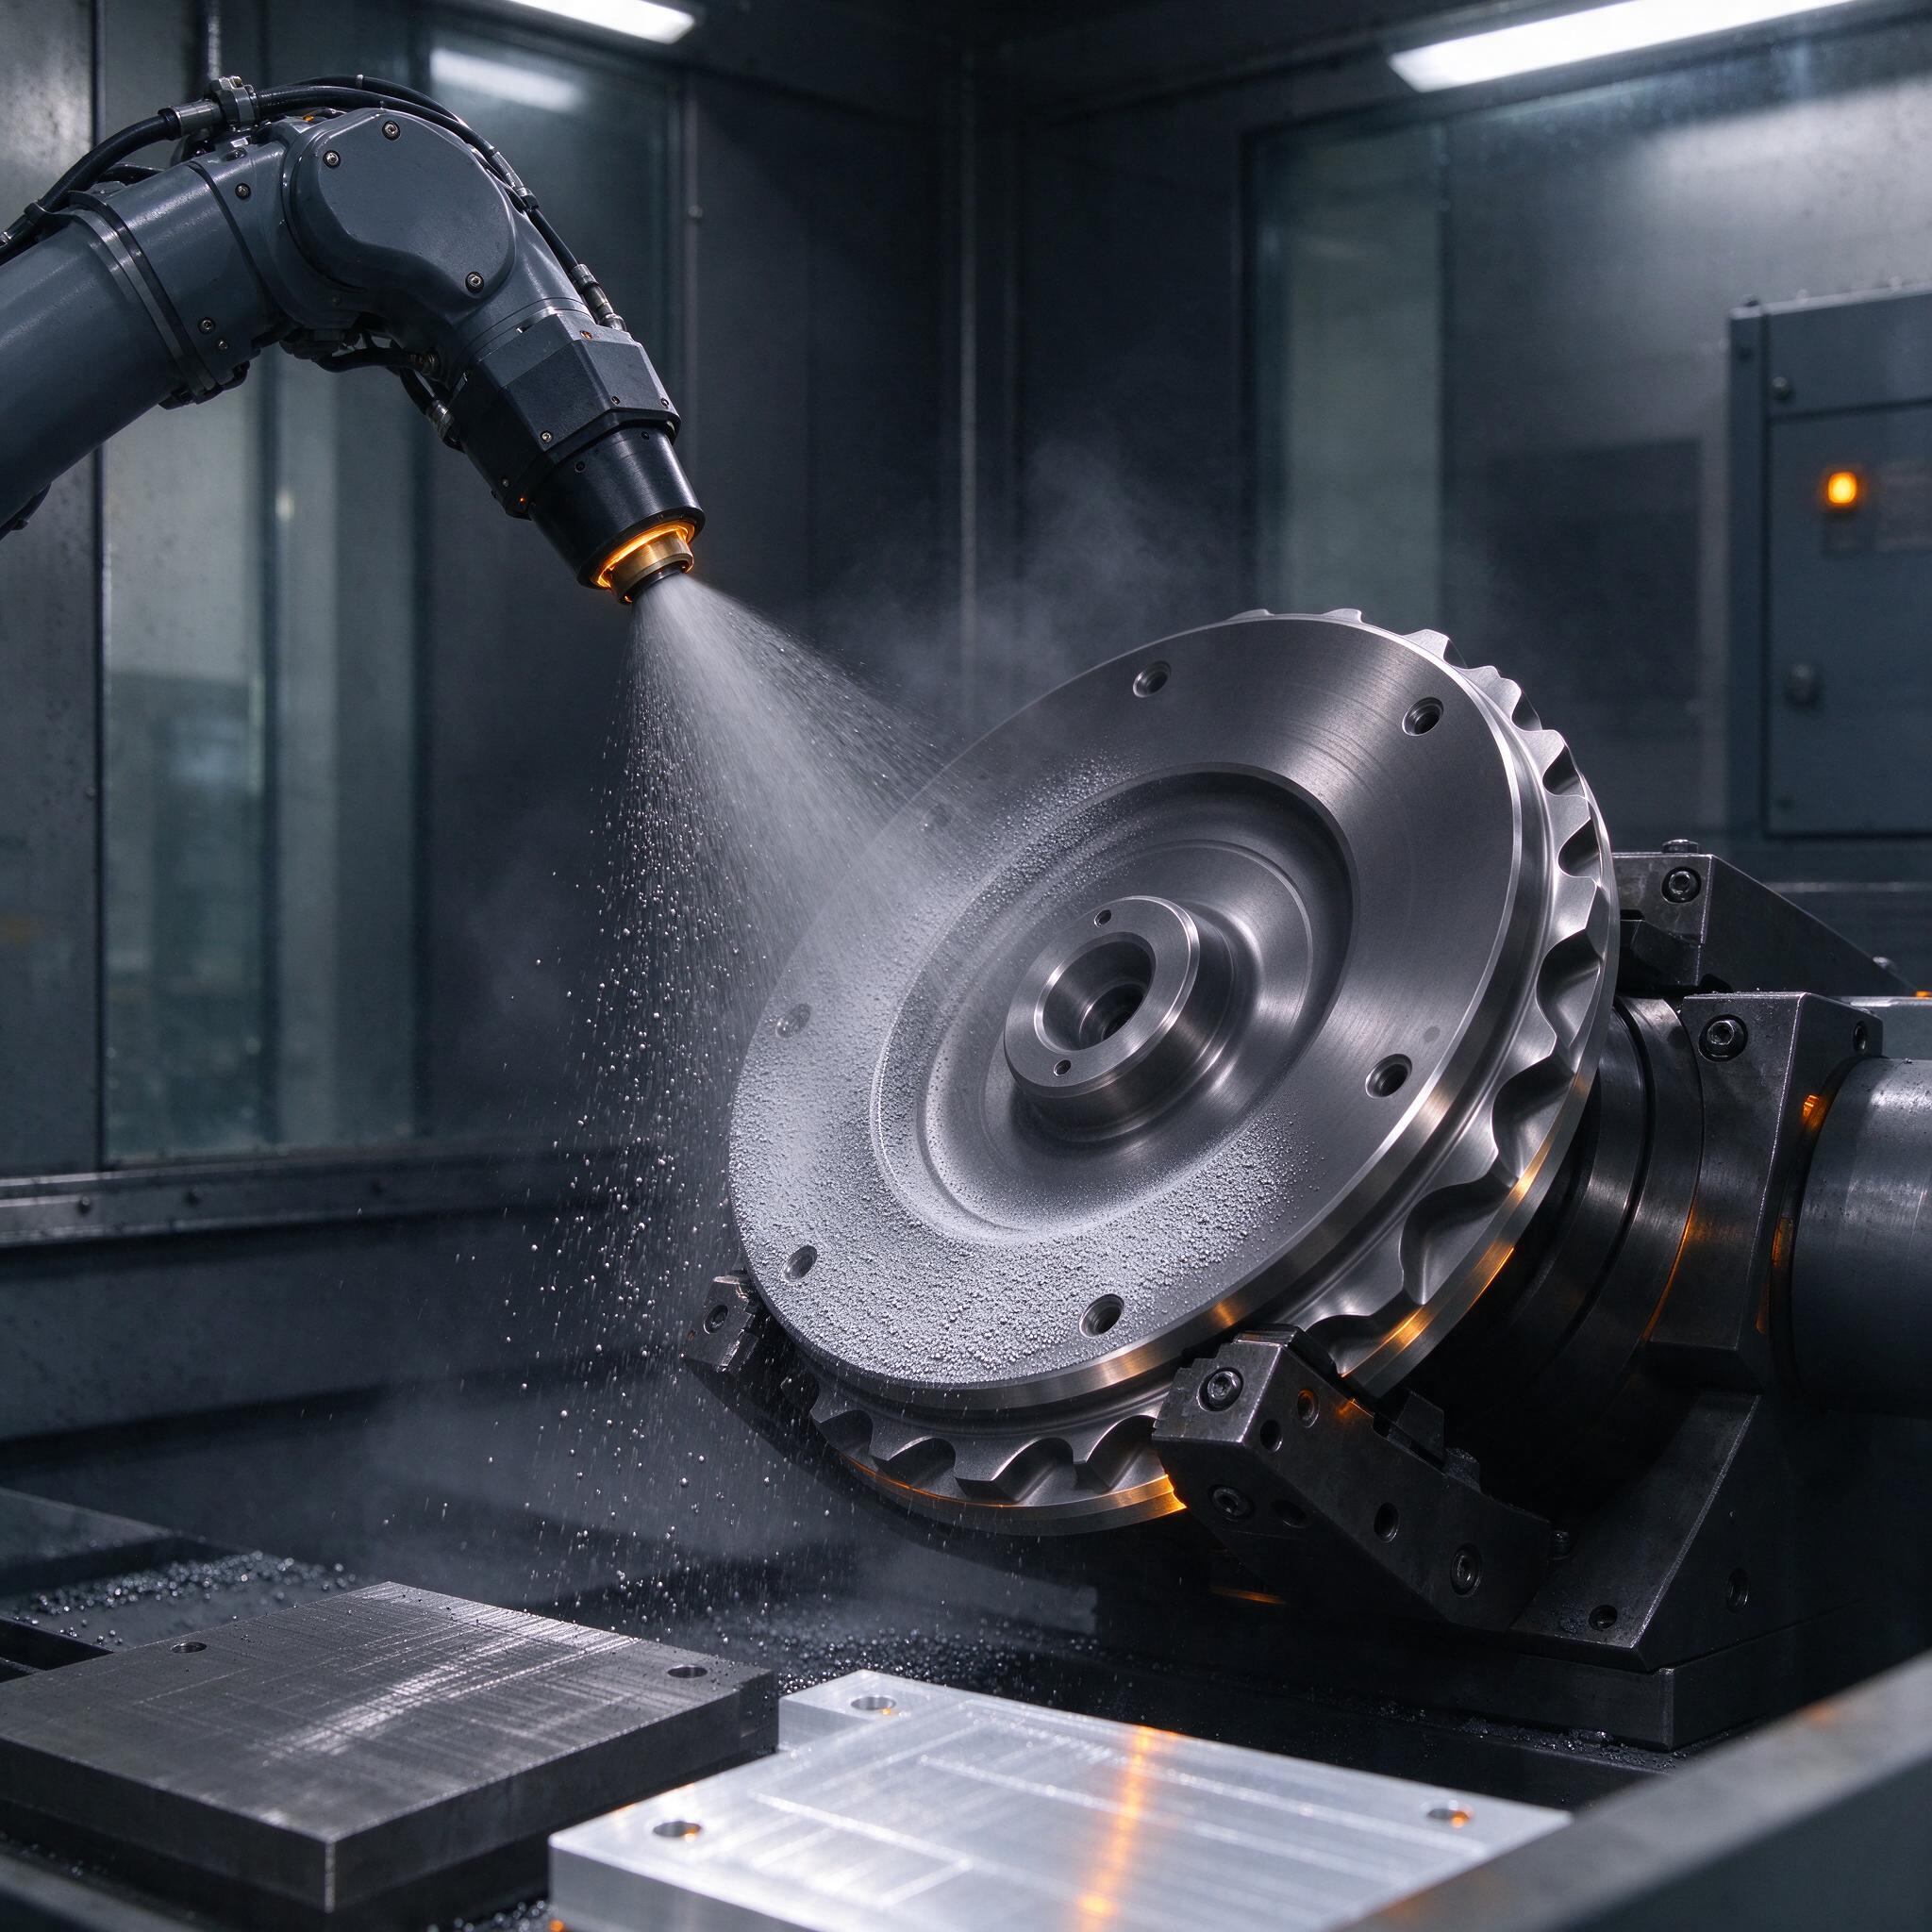
На фото — классическая картина с нашего дробеструйного участка: промышленный робот-манипулятор держит сопло и ведет струю по торцу зубчатого колеса, зажатого в поворотном приспособлении. Камера закрытая, освещение локальное, все в брызгах и взвеси — именно так и выглядит нормальный процесс, а не «пшикнул шлангом и пошел курить». И именно на таких операциях мы не раз обжигались: заказчик требует HRC-наклеп и сжатие в поверхностном слое, а по факту получает перешлифованный рельеф и нарушение геометрии зуба. Разберем, как дробеструйная обработка и дробеструйное упрочнение влияют на шероховатость и наклеп, и где на этом этапе чаще всего теряют детали и деньги.
Дробеструйная обработка — что реально происходит с поверхностью
Суть простая: поток дроби из сопла бьет по детали, каждая частица работает как микрозубило. Часть металла выкрашивается, часть пластически деформируется. В итоге мы получаем два эффекта одновременно — формирование микрорельефа (шероховатости) и наклеп, то есть упрочнение поверхностного слоя за счет деформации зерен и наведения остаточных сжимающих напряжений. Для шестерен, валов, пружин, шатунов — это не косметика, а прямой ресурс. Известный факт: дробеструйное упрочнение поднимает усталостную прочность пружинных сталей на 20–40%, и это подтверждено нашими испытаниями на партиях рессорных листов.
Но есть обратная сторона, о которую мы и спотыкались. Однажды поймали брак: после дробеструя на ответственной шлицевой поверхности Ra вырос с 0,8 до 2,5 мкм. Технолог в цепочке пропустил операцию — думали «просто почистить». А по факту дробь диаметром 0,8 мм на давлении 6 бар сняла прижогов больше, чем оставила пользы. Детали пошли в брак по посадке. С тех пор у нас железное правило: дробеструйная обработка либо прописана в маршруте с режимами, либо ее не делаем вообще.
Шероховатость после дробеструя: цифры, а не ощущения
Мастера часто путают понятия. Дробеструйка НЕ полирует. Она всегда грубит поверхность относительно исходной, если исходная была шлифованная. Типовые значения Ra после обработки:
- Мелкая дробь 0,2–0,4 мм, мягкий режим — Ra 0,8–1,6 мкм;
- Средняя дробь 0,5–0,8 мм, стандартный режим — Ra 1,6–3,2 мкм;
- Крупная дробь 1,0–1,5 мм, упрочняющий режим — Ra 3,2–6,3 мкм;
- Чугунная дробь на окалине и литейном — Ra 6,3–12,5 мкм, и это нормально.
Если в чертеже стоит Ra 0,4 после дробеструя — это либо ошибка конструктора, либо нужна последующая виброполировка или микрошлифовка. Мы такие несостыковки ловим на этапе технологической подготовки, а не на контроле ОТК. Дешевле переписать маршрут, чем резать сотню заготовок.
Наклеп: как замерять и чем управлять
Наклеп характеризуется степенью (отношение твердости после обработки к исходной) и глубиной упрочненного слоя. На сталях типа 40Х, 20Х3МВФ после грамотного дробеструйного упрочнения твердость поверхности растет на 15–30%, глубина наклепанного слоя — 0,1–0,5 мм в зависимости от режима и диаметра дроби. Управляем мы тремя вещами: диаметр и материал дроби, давление воздуха (или скорость потока), время экспозиции и угол атаки.
Стальная дробь ДСК 0,8 на 5–6 бар дает хороший наклеп на конструкционках. Стеклянные шарики — только чистка и легкий декоративный матовый эффект, наклеп от них символический, не обманывайтесь. Керамическая дробь Zirshot и аналоги — для прецизионного упрочнения лопаток и тонкостенных деталей, там микропластические деформации без риска внедрения частиц. Алюминий и титан обрабатываем только стеклом или керамикой — стальная дробь в алюминий внедряется и потом коррозия идет очагами, каверны вылезают через месяц эксплуатации.
Контроль наклепа делаем двумя путями: микротвердометром на шлифах (трудоемко, но точно) и по альменовым пластинкам — стандартизированный метод, дуга пластинки показывает интенсивность упрочнения. По опыту, мастера часто игнорируют альмены и «на глаз» выставляют режим. Это лотерея. Пластинка стоит копейки по сравнению с партией брака.
Сравнение дроби: что класть в бункер
| Материал дроби | Твердость | Типовая задача | Особенности |
|---|---|---|---|
| Стальная колотая (ДСК) | 45–55 HRC | Упрочнение сталей, снятие окалины | Агрессивная, быстрый наклеп, износ сопла выше |
| Стальная шарообразная (ДШК) | 40–50 HRC | Упрочнение, финишный матовый рельеф | Равномерный наклеп, дольше живет |
| Чугунная дробь | 50–60 HRC | Очистка литья, грубая зачистка | Хрупкая, пылит, для упрочнения не годится |
| Стеклянные шарики | ~5–6 Мо | Чистка, декор, легкий блеск | Наклеп минимальный, одноразовая по сути |
| Керамическая дробь | ~700 HV | Прецизионное упрочнение, титан, алюминий | Дорогая, но стабильная и не внедряется |
Режимы: с чего начинаем и где ловим баланс
Наш типовой стартовый режим для упрочнения деталей типа вал-шестерня из 18ХГТ после цементации и шлифовки: дробь ДШК 0,5–0,8 мм, давление 4–5 бар, угол атаки 60–80° к поверхности, время 30–60 секунд на зону, расстояние сопла 150–250 мм. Дальше — альмены и микротвердость, по факту корректируем. Для очистки от окалины давление можно смело поднимать до 6–7 бар, наклеп там никого не волнует.
Важный момент, который новички пропускают: дробь в бункере «стареет». Осколки, зализанные частицы, пылевая фракция — все это меняет реальную энергетику потока. Сепарация и своевременная подсыпка свежей дроби — не бюрократия. У нас раз в неделю обязательный просев и контроль гранулометрии ситовым методом. Иначе через месяц тот же «режим» работает совсем иначе, и пружины выходят с недоклепом, а дефектоскопия это на финише ловит только на разрывных испытаниях.
Типичные ошибки: случай, который дорого обошелся
Реальная история. Подрядчик взял партию коленчатых валов на дробеструйное упрочнение. Экономил на дроби — вместо свежей стальной шарообразной сыпал старую, с большим количеством колотой фракции и мусора. Внешне все красиво, поверхность ровная, «как по каталогу». Но колотая дробь оставила острые микроцарапины и микрораковины в галтелях — как раз там, где концентраторы напряжений. Усталостные испытания: три вала из десяти треснули раньше расчетного ресурса. Заказчик об этом узнал от сервисников, а не от нас. С тех пор мы у любого подрядчика первым делом спрашиваем протокол сепарации и просим показать бункер. Если отвечают «да там нормальная дробь» — разворачиваемся и уходим.
Вторая болячка — перезаклеп. Да, такое бывает. Слишком агрессивный режим на тонкостенных деталях (стенки до 3 мм) дает не упрочнение, а охрупчивание и микротрещины по поверхности. Особенно на стаях с высоким содержанием углерода после закалки. Лечится снижением давления и переходом на более мелкую дробь, но лучше это предусмотреть в ТД заранее.
Как выбрать станок или подрядчика: чек-лист
- Спрашивайте наличие системы сепарации и контроля гранулометрии дроби. Нет — наклеп будет «как повезет».
- Уточните, есть ли настройка и контроль давления воздуха с манометром и регулятором в комплекте, а не «крутим на входе».
- Требуйте протокол испытаний по альменовым пластинкам на вашу деталь, а не «средние показатели по отрасли».
- У камер должна быть рабочая вентиляция и очистка от пыли — это напрямую влияет на стабильность потока и на здоровье оператора.
- Спросите, чем контролируют шероховатость: профилометр с протоколом или «щуп на глаз». Второй вариант — стоп.
FAQ
Можно ли дробеструем заодно улучшить шероховатость, скажем, с Ra 3,2 до 0,8?
Нет, это не сработает. Дробеструйная обработка всегда грубит или держит уровень, но не полирует. Для снижения Ra после упрочнения ставим в цепочку виброупрочнение, магнитно-абразивную полировку или микрошлифование.
Обязательно ли использовать именно стальную дробь для упрочнения?
Для черных металлов — практически да, если задача наклеп и сжимающие напряжения. На алюминии и титане стальная дробь внедряется в поверхность, дальше — очаги коррозии и усталостные трещины от инородных включений. Там только стекло или керамика.
Можно ли контролировать глубину наклепа без разрушения детали?
Прямого неразрушающего метода с точностью, как на шлифах, нет. Используем альменовые пластинки-свидетели — они дают косвенную, но достаточно точную картину интенсивности. Для критичных деталей одно изделие из партии все равно режем на микротвердость. Это дешевле, чем разбирать аварию в эксплуатации.
Вместо резюме
Дробеструйная и дробеструйно-упрочняющая обработка — не «помыли и побрызгали», а полноценная финишная операция с конкретными режимами, контролируемым наклепом и прогнозируемой шероховатостью. Кто ведет ее по бумажке от поставщика дроби и «на глаз» — тот рано или поздно ловит брак на галтелях и концентраторах. Кто работает с альменами, ситом и профилометром — спит спокойно. Все просто.