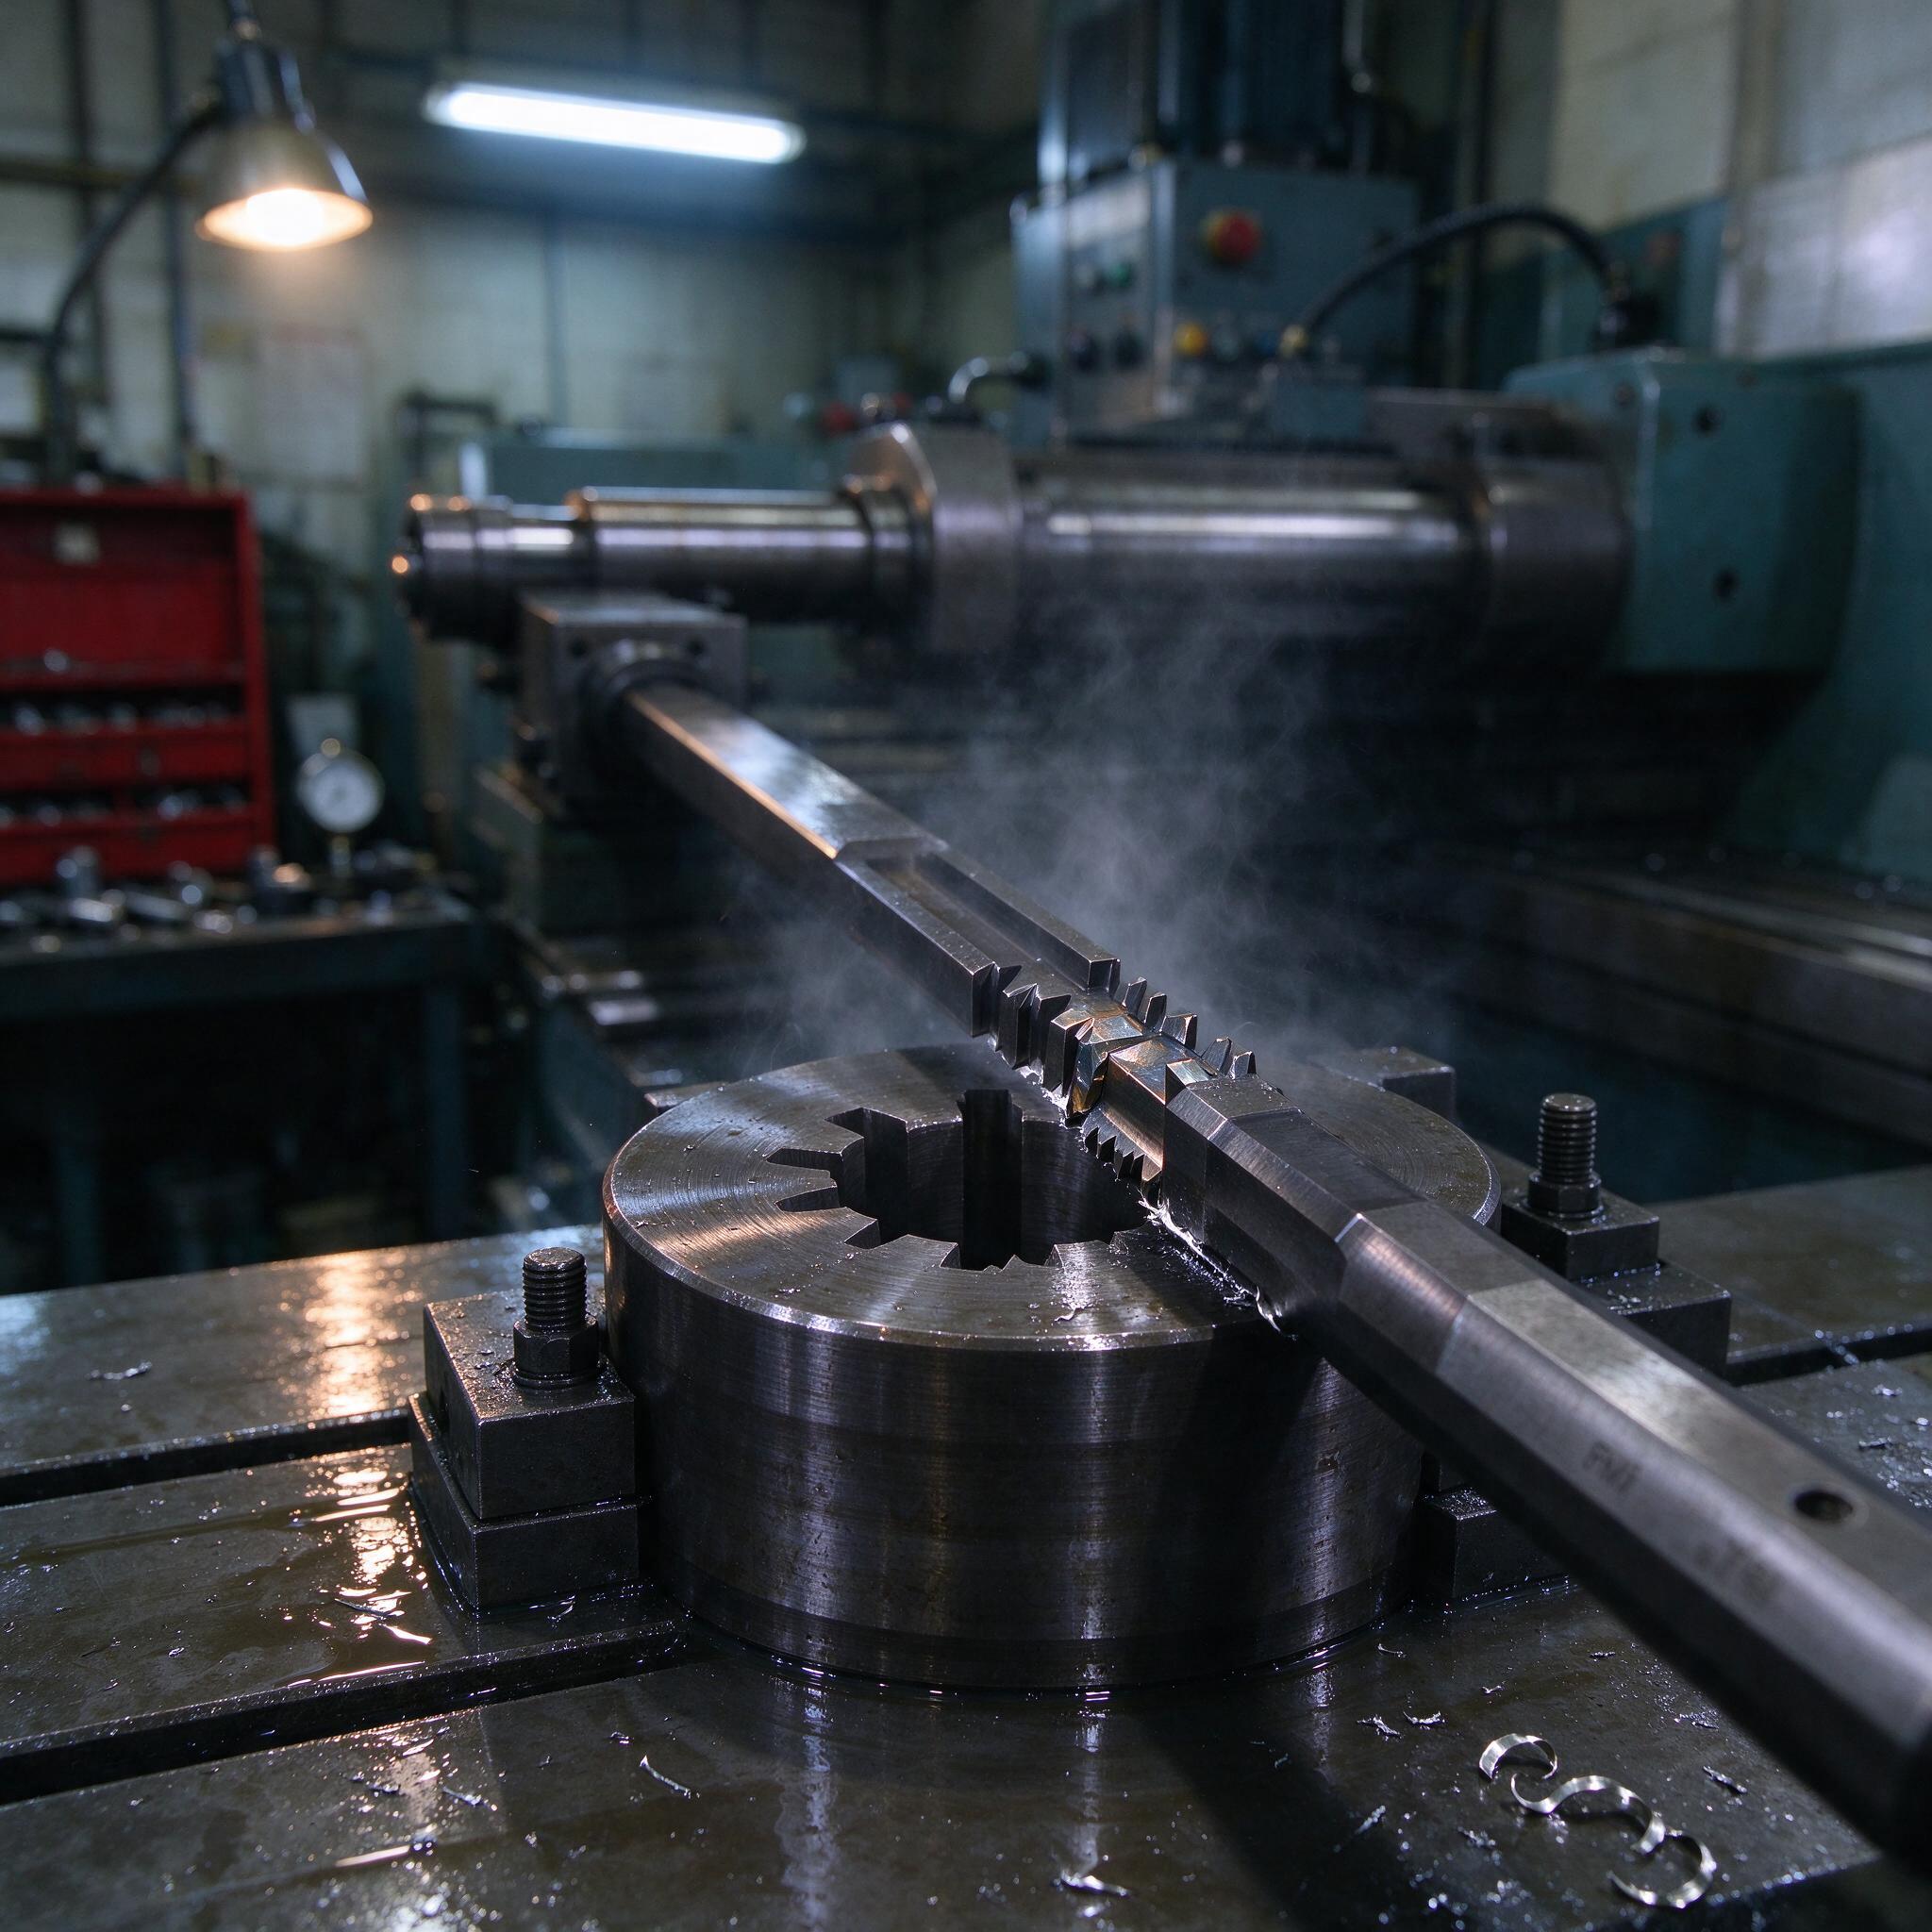
Загон, который висит на конце протяжки
На фото — классика нашего цеха: горизонтально-протяжный станок, шлицевая протяжка только что вышла из заготовки, вокруг летит туман СОЖ, на столе лужа эмульсии и завиток стружки. Заготовка — втулка с внутренними шлицами, сидит в контуре. Каждый, кто хоть раз тянул шлицы, знает этот момент: протяжка пошла, шпиндель гудит ровно — значит, всё нормально. А если звенит и станок «садится» — готовь карман на переточку или новую протяжку, потому что зубья вот-вот поймаешь.
Загвоздка в том, что внутреннее протягивание — операция вроде бы простая, но именно на ней сыпется точность. Заказчик просит шлицевой паз по 7 квалитету, а мы с обычной протяжкой из Р6М5 да на уставшем станке 760-й ширины в лучшем случае 9-й квалитет держим стабильно. Разберем, что реально работает: инструмент, режимы, съём за проход и где взять эту пресловутую точность.
Протяжка из Р6М5 или твердый сплав: считаем деньги, а не маркетинг
Лет двадцать назад вопроса не стояло — только Р6М5, и точка. Сегодня выбор шире, и сравнение выглядит примерно так:
| Параметр | Р6М5 (быстрорез) | Твердый сплав (ВК8, Т15К6) |
|---|---|---|
| Стойкость между переточками | 800–1500 метров резания | 3000–6000 метров |
| Съём за проход | 0,05–0,15 мм на зуб | 0,1–0,3 мм |
| Скорость резания Vc | 3–8 м/мин | 8–15 м/мин |
| Шероховатость Ra | 1,25–2,5 мкм | 0,63–1,25 мкм |
| Цена протяжки | В базовая | х2–х3 от базовой |
| Стойкость к выкрашиванию на ударе | Высокая | Ниже, боится перекосов |
По опыту: на стали 40Х и 45 твердосплавная протяжка себя окупает только при серийности от нескольких тысяч штук в месяц. На мелочевке и штучке быстрее и дешевле Р6М5, тем более что её можно переточить на обычном заточном станке своими руками. Твердый сплав на переточке требует алмазного круга, и если у заточника руки не оттуда — протяжку можно списать за один подход. А твердый сплав ещё и хрупкий: если заготовка встала с перекосом в приспособлении, выкрашивание зуба — дело одной протяжки.
Отдельная тема — «поймать зарез». Это когда последняя секция калибрующих зубьев врезается в стенку паза из-за увода. На быстрорезе видно по блестящим рискам, на твердом сплаве иногда просто выламывает угол зуба, и всё, инструмент в утиль.
Режимы и съём: откуда берутся 0,05–0,3 мм
Подъём на зуб — это не «сколько жалко», а расчётная величина. Для черновых зубьев шлицевой протяжки по конструкционным сталям ставим 0,08–0,15 мм на сторону. Чистовая секция снимает 0,03–0,05 мм, калибрующая — почти ноль, она правит стенку. Общий съём за проход 0,05–0,3 мм — это как раз чистовой/получистовой диапазон, когда паз предварительно получен долблением или прошивкой и надо только выйти в размер и квалитет.
- Сталь 45, 40Х: подъём на зуб 0,1–0,15 мм, СОЖ — эмульсия 3–5%, подача обильная в зону резания.
- Легированные стали типа 40ХН2МА: снижаем подъём до 0,06–0,08, иначе нагар на зубьях и налипание.
- Чугуны: можно без СОЖ или с сжатым воздухом, твердый сплав здесь чувствует себя отлично.
- Нержавейка 12Х18Н10Т: вязкая дрянь, подъём не выше 0,05–0,06, иначе стружка пакуется в стружечные канавки.
Скорость на станках типа 7Б55, 7Б56, 7А520 обычно ограничена не инструментом, а гидравликой. Рабочий ход у 7Б56 — до 8 м/мин, у большинства старых машин реально стабильно держится 4–6 м/мин. Гонять на максимуме смысла нет: качество поверхности падает, протяжка греется, на выходе волнистость, которую потом никакая шлифовка не вытащит без потери размера.
Точность по 7 квалитету: что для этого реально нужно
Скажем прямо: 7 квалитет на шлицевом пазе — это не «повезло с протяжкой», это система. Что в неё входит:
- Протяжка с запасом на износ и правильной схемой резания — групповая, а не профильная, если паз глубокий.
- Жесткое центрирующее приспособление: опорная плита с каленой планшайбой, зазор между протяжкой и втулкой — минимальный, иначе увод гарантирован.
- Станок без люфтов: направящие станины не должны иметь выработку больше 0,02 мм на метр. Иначе ось движения «гуляет», и паз получается расширенный или винтовой.
- Контроль: калибр-пробка шлицевая комплексная и поэлементный замер на индикаторе или в СИ на координатно-измерительной машине.
Шероховатость Ra 0,63–1,25 мкм на боковых стенках шлицев — это нормальный результат твердосплавной протяжки на правильных режимах. Р6М5 чаще выдаёт 1,6–2,5, что для многих посадок тоже приемлемо, но если чертёж требует Ra 0,8 — быстрорез уже не вытянет без доводки.
Однажды на участке мы поймали брак из-за того, что заточник переточил протяжку с разным подъёмом на зубьях черновой секции — рука дрогнула на третьем зубе. Паз получился ступенчатым, калибр не шел ни туда ни сюда, а причину искали три дня, перебрав всё от приспособления до гидравлики станка. С тех пор после любой переточки первая деталь — только с полным промером, никаких «и так сойдёт».
Типичные ошибки: что убивает точность на самом деле
Банальности вроде «тупой инструмент дает плохую поверхность» писать не буду. Реальный случай из практики: партия втулок, шлицевой паз 10×82×88 H7, сталь 40Х. Первые двадцать штук — идеально. Дальше паз начал «расползаться» по ширине, плюс-минус через один. Перебрали всё. Оказалось — температура СОЖ в баке за смену поднялась с 22 до 41 градуса, и гидравлика станка от нагрева стала давать разный разгон рабочего хода в начале и в конце. Термическое «плавание» гидравлики, а не инструмент. Теперь в жару бак гоняем через чиллер, и вопрос закрыт. Так что если паз пляшет стабильно по партии — смотрите не только на протяжку, но и на то, что происходит с самим станком за смену.
Ещё частая беда — мастера путают вырыв при выходе протяжки с браком инструмента. На выходе зубьев из заготовки последняя стружка задирает кромку — на торце получается небольшая каверна. Это лечится подложкой или правильным вылетом, а не переточкой.
Как выбрать станок и подрядчика: чек-лист без воды
- Спросите про фактическую точность станка, а не паспортную: протокол геометрии направляющих не старше года.
- Уточните, чем контролируют паз: если «на глаз и штангелем» — проходите мимо, 7 квалитет так не держат.
- Посмотрите парк протяжек: есть ли свои переточки и как ведется учет стойкости по каждой протяжке.
- Спросите, как режут ваш материал: режимы на 40Х и на 30ХГСА — это разные разговоры.
- Проверьте, кто отвечает за брак: у нормального производства есть протокол контроля первой детали после любой переточки.
FAQ: коротко и по делу
Можно ли твердосплавной протяжкой тянуть по 7 квалитету на старом станке 7Б55?
Нет, это не сработает, потому что станок с выработкой на направляющих сам вносит погрешность больше допуска на квалитет. Сначала восстановите геометрию, потом говорите про инструмент.
Нужна ли СОЖ при протягивании чугуна?
Нет. Чугун дает сыпучую стружку, эмульсия только тащит абразив обратно в зону резания. Достаточно обдува, а на твердом сплаве — вообще сухо.
Что делать, если протяжка звенит в начале рабочего хода?
Сразу стоп. Обычно это перекос заготовки в приспособлении или задний хвостовик не встал в захват. Тянуть дальше — сломаешь или выкрошишь зубья, и одна деталь превратится в минус несколько сотен тысяч за инструмент.
Вместо заключения
Протягивание — технология быстрая и дешевая в массе, но прощать халтуру она не умеет ни на одном этапе: ни в заточке, ни в приспособлении, ни в гидравлике. Держите инструмент, следите за станком и контролируйте первую деталь — тогда и 7 квалитет, и съём 0,05–0,3 за проход перестанут быть подвигом и станут плановой работой.