Шероховатость Ra 0,4 вместо Ra 2,5 — и без сорванных сроков
Знакомая картина: партия шестерён на 40 грамм, заусенец после зубофрезеровки — с волос толщиной, а отбраковка на сборке — 12%. Руками снимает один человек, горбатится пинцетом и надфилем неделю. Стоит копейки этот «ручной труд»? Стоит как крыло самолёта. Поэтому на нашем участке давным-давно всё мелкое — в вибростол и центробежку. Речь пойдёт про вибрационное полирование и центробежную обработку деталей массой от 5 грамм: какой наполнитель брать, какая паста для чего, и почему цикл 20–60 минут — это не «примерно», а расчёт.
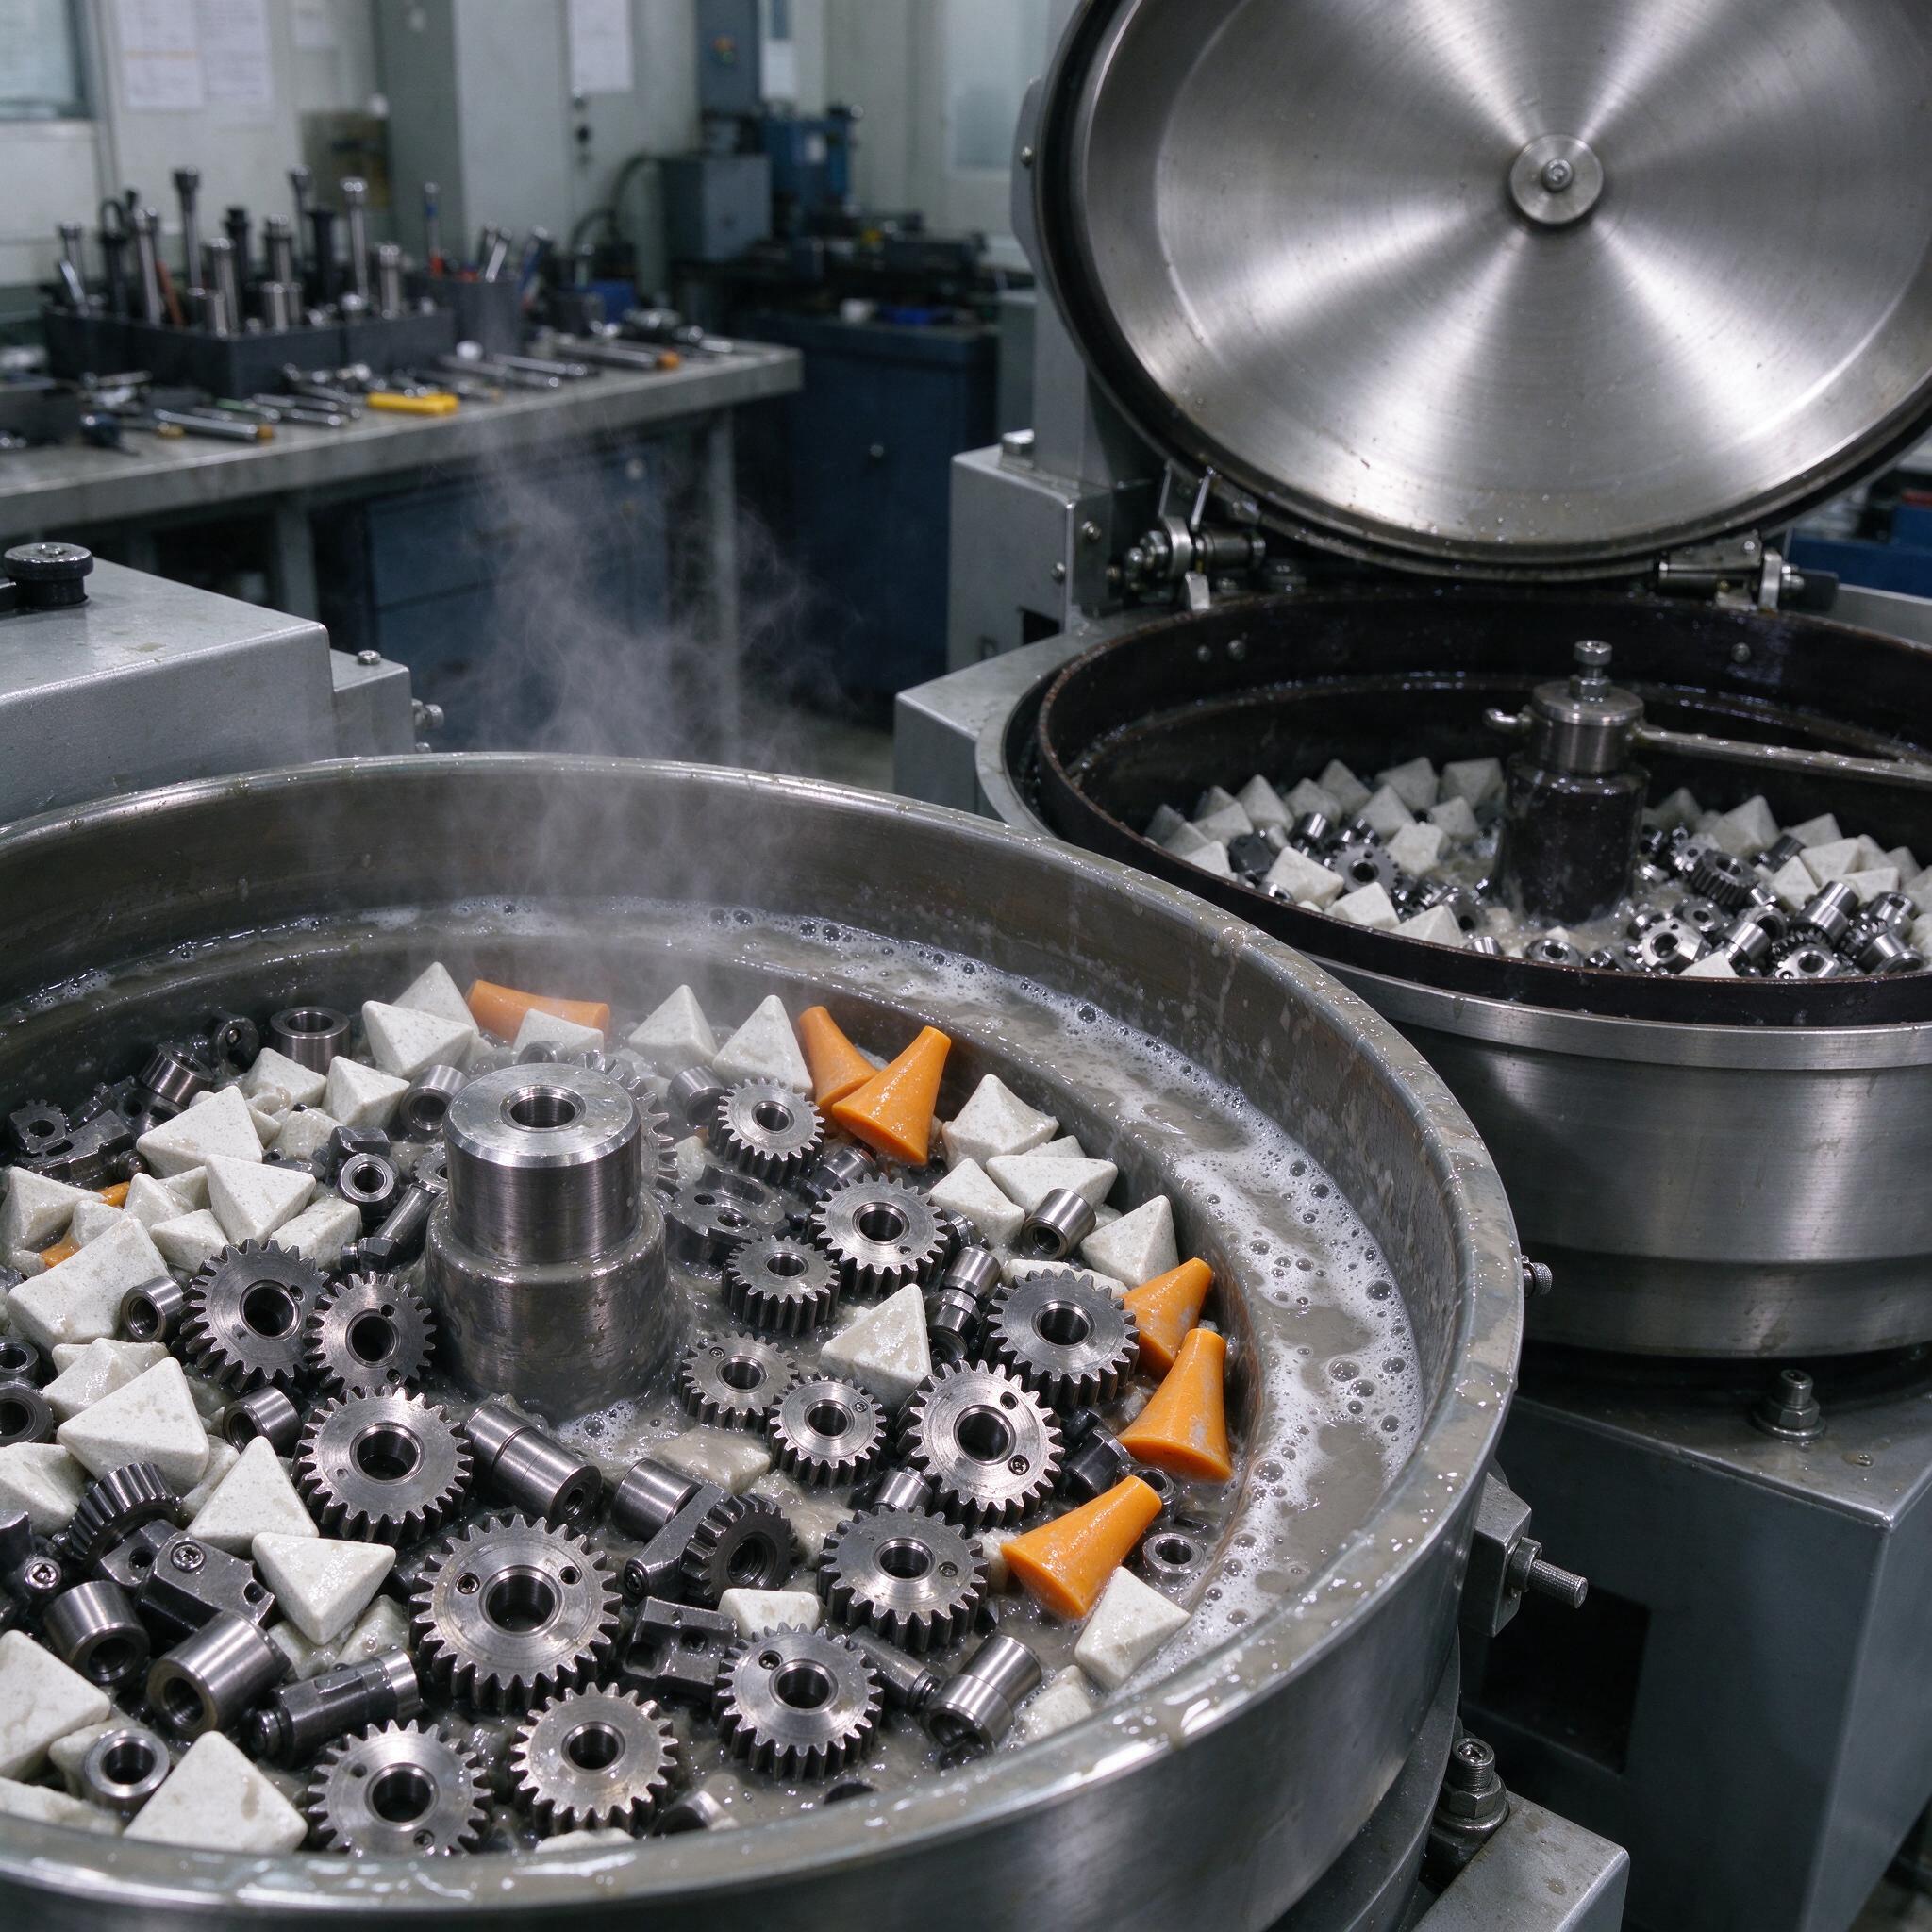
На фото — наша планетарная центробежная машина с открытой крышкой: в чаше вперемешку лежат стальные шестерёнки и втулки, белые керамические треугольные наполнители, а по краю — оранжевые конусные тела из полиуретановой смолы, которыми мы добиваем фаски без «заваливания» профиля зуба. Виден тёплый пар от подогретого рабочего раствора — это нормально, если СОЖ на 40–45 °C. На заднем плане — второй стакан той же машины и верстак с инструментом, типовой наш цех, без соплей и пафоса.
Вибрация или центробежка: где что работает
Вибрационное полирование — мягкая штучка. Чаша или бочка с камертонным/дебалансным приводом качает всю массу, деталь относительно наполнителя двигается медленно, съём металла 1–3 мкм на сторону за 30 минут. Идеально для деталей 5–50 г, где геометрию ломать нельзя: втулки, пластины, корпуса, мелкие шестерни с модулем до 1.
Центробежно-ротационная обработка — другое дело. Стаканы вращаются вокруг своей оси на орбите, нагрузка на зону контакта вырастает в разы, съём — до 10 мкм за 20 минут. Заусенец после токарки толщиной 0,1–0,15 мм она «съедает» целиком. Но удары жёстче, и тонкие детали (меньше 5 г, тонкостенные стаканы) могут получить вмятины — там вибрацию берём без вопросов.
По опыту, мастера часто путают: ставят в центробежку всё подряд «потому что быстрее». А потом ловят забитые отверстия — наполнитель заклинил в отверстии Ø3 мм, и его извлекают шилом по одной штуке. Дешевле сразу поставить заглушки или взять наполнитель мельче.
Наполнители: что в чашу сыпать
| Наполнитель | Материал | Задача | Цикл |
|---|---|---|---|
| Треугольник/пирамида белый | Керамика (обожжённая глина) | Снятие заусенца, выравнивание | 40–60 мин |
| Треугольник коричневый | Пластмасса на смоле + абразив SiC | Удаление заусенцев + Ra 0,8–1,6 | 30–45 мин |
| Конус оранжевый | Полиуретановая смола | Полирование, фаска без съёма профиля | 20–30 мин |
| Шарики/эллипсоиды | Фарфор | Финишное выглаживание, глянец | 20–40 мин |
| Опилки стальные / чипсы | Углеродистая сталь | Сухая финишка, сушка | 10–15 мин |
Соотношение наполнитель:деталь держим 5:1 минимум, лучше 6–8:1 для мелочи — иначе деталь «тонет» и бьётся о чашу. Размер тела — в 2,5–3 раза больше самого узкого отверстия детали, либо сильно меньше, чтобы проскакивало. Середняк — самый плохой вариант.
Пасты и СОЖ: дозировка, а не «на глаз»
На вибростол и в центробежку идёт состав на воде: 2–4% концентрата щёлочно-пенного (типа составов для финишной обработки металла), подогрев до 40 °C зимой. Концентрат выполняет три вещи: держит шлам во взвешенном состоянии (иначе он втирается в поверхность — получаем «каверны» и матовость), тушит пенообразование до разумного уровня и защищает детали от коррозии между выгрузкой и промывкой. Пасты абразивные (типа LOCTITE SF 772, составы на основе оксида алюминия или оксида церия) добавляем порциями по 50–100 г на загрузку 50 кг наполнителя — больше не значит лучше, забьёте поры керамики и получите «замыленную» чашу.
Нагар после электроэрозии или прижоги от шлифовки берём составами с хелатами — обычная щёлочь его не возьмёт, будете крутить 3 часа и удивляться, почему блеск не идёт.
Цикл 20–60 минут: откуда цифры
Никакой магии. Цикл = съём металла, делённый на интенсивность съёма. Пример из практики: шестерня из стали 40Х, заусенец 0,05 мм после зубофрезеровки, нужно Ra 0,8. Треугольник керамический + состав — съём 3 мкм/10 мин на вибростоле. Итого 50 минут. В центробежке съём в 3–4 раза выше — те же 50 минут превращаются в 15–20. Всё. Никто не «крутит пока не понравится».
- Замерить толщину заусенца на 3–5 деталях (лупа Бринелля или микроскоп).
- Определить требуемый съём на сторону с запасом 30%.
- Поставить пробный цикл 15 минут, замерить массу на весах 0,001 г.
- Посчитать скорость съёма, вывести итоговое время.
- Зафиксировать в техпроцессе, а не в головке мастера.
Однажды на участке мы поймали брак из-за перекрутки: оператор «для верности» держал втулки из стали 20 в центробежной машине полтора часа вместо сорока минут. Итог — съём на отверстии под подшипник 0,02 мм, допуск H7 ушёл, партия на 800 штук ушла на селективную сборку. С тех пор таймер стоит в техпроцессе, и отклонение больше ±5 минут — это уже дефектация.
Типичные ошибки: реальный случай
Классика жанра — смешивание деталей из стали и нержавейки в одной загрузке. Мелочь сталь 45 и А12 сыпать вместе «потому что партия мелкая» — нельзя. Получаем гальваническую пару в щелочной СОЖ, стальные детали за 40 минут покрываются точечной коррозией — тёмные кратеры, похожие на раковины. Мы так однажды угробили 300 штук стаканов под посадку сальника. Дефект на вид мелкий, а на посадочном месте — брак. С тех пор в журнале на каждый цикл пишем материал партии, и смешивать допускается только одна группа по электрохимической активности.
Ещё: загруженная чаша «до краёв». Уровень загрузки в центробежке — 50–60% объёма стакана, в вибробочке — 70%. Выше — детали не перекатываются, а катаются одним слоем по дну, заусенец снимается только снизу, верх остаётся острым. Контроль выборочный — «верх-низ».
Как выбрать машину или подрядчика: чек-лист
- Оборудование с регулировкой частоты/оборотов: вибростол — минимум 1500–3000 кол/мин с плавной настройкой амплитуды; центробежка — 100–300 об/мин стаканов.
- Облицовка чаши — полиуретан, не резина: резина «съедается» абразивом за год, ПУ держит 3–5 лет.
- Разгрузка с сепарацией (магнитный или виброситовой сепаратор) — иначе выгружать мелочь будете ситом руками.
- Подрядчик обязан показать тестовую обработку на 30–50 ваших деталях с протоколом: масса до/после, Ra, состояние кромок. Без теста — мимо.
- Наличие расходников на складе у поставщика: наполнитель — это расходник, «ждём 6 недель» означает простой участка.
FAQ
Можно ли убирать заусенец на мелких деталях в барабане с абразивной крошкой, без вибрации?
Нет, это не сработает, потому что в простом вращающемся барабане детали при массе 5–20 г просто «едут» вместе с наполнителем без относительного скольжения — контакт мёртвый, съёма нет. Нужны либо вибрация, либо орбитальное вращение, которые создают постоянное проскальзывание.
Заусенец толщиной 0,3 мм вибрацией убрать реально?
Нет, не реально. Вибрация возьмёт до 0,08–0,1 мм за разумное время. Всё, что толще — сначала гравировка на станке, фреза или щёточная установка, потом финиш в чаше. Иначе вы будете крутить 5 часов и снимете полграмма с каждой детали в ненужных местах.
Обязательна ли промывка после обработки, можно «сразу в тару»?
Нет. Щелочной состав + шлам на поверхности — гарантированные пятна и точечная коррозия через сутки, особенно на углеродистых сталях. Промывка горячей водой 50–60 °C с ингибитором и сушка тёплым воздухом — обязательная часть техпроцесса, а не «желательно».
Пара слов напоследок
Вибрационное полирование и центробежная обработка — не «черная магия», а обычная технология с цифрами: съём, цикл, соотношение загрузки. Кто считает — не ловит брак по допускам и не платит людям за пинцет. Кто не считает — уже знает, как это бывает. Мы на своём участке выбрали первое, и вам советуем.