Откуда на детали заусенец в полмиллиметра
Привезли нам как-то партию рамок из нержавейки после лазерной резки — по чертежу всё красиво, а по факту вдоль каждой кромки грата, снизу наплыв, в отверстиях шлаковые короны. Заказчик в позе: «Вы же финишную обработку обещали». Обещали. Но между лазером и финишем лежит целая пропасть, и в этой пропасти — заусенцы, окалина с зоны реза, зона термического влияния, где металл потемнел и стал твёрже основного. Ручной напильник по 800 деталей в смену — это путь в никуда. Мы в итоге поставили на участке виброгалтовку, и с тех пор вопрос закрыт. Расскажу, как мы это делаем, с какими галтовочными наполнителями работаем и где на этом пути все обычно сыплются.
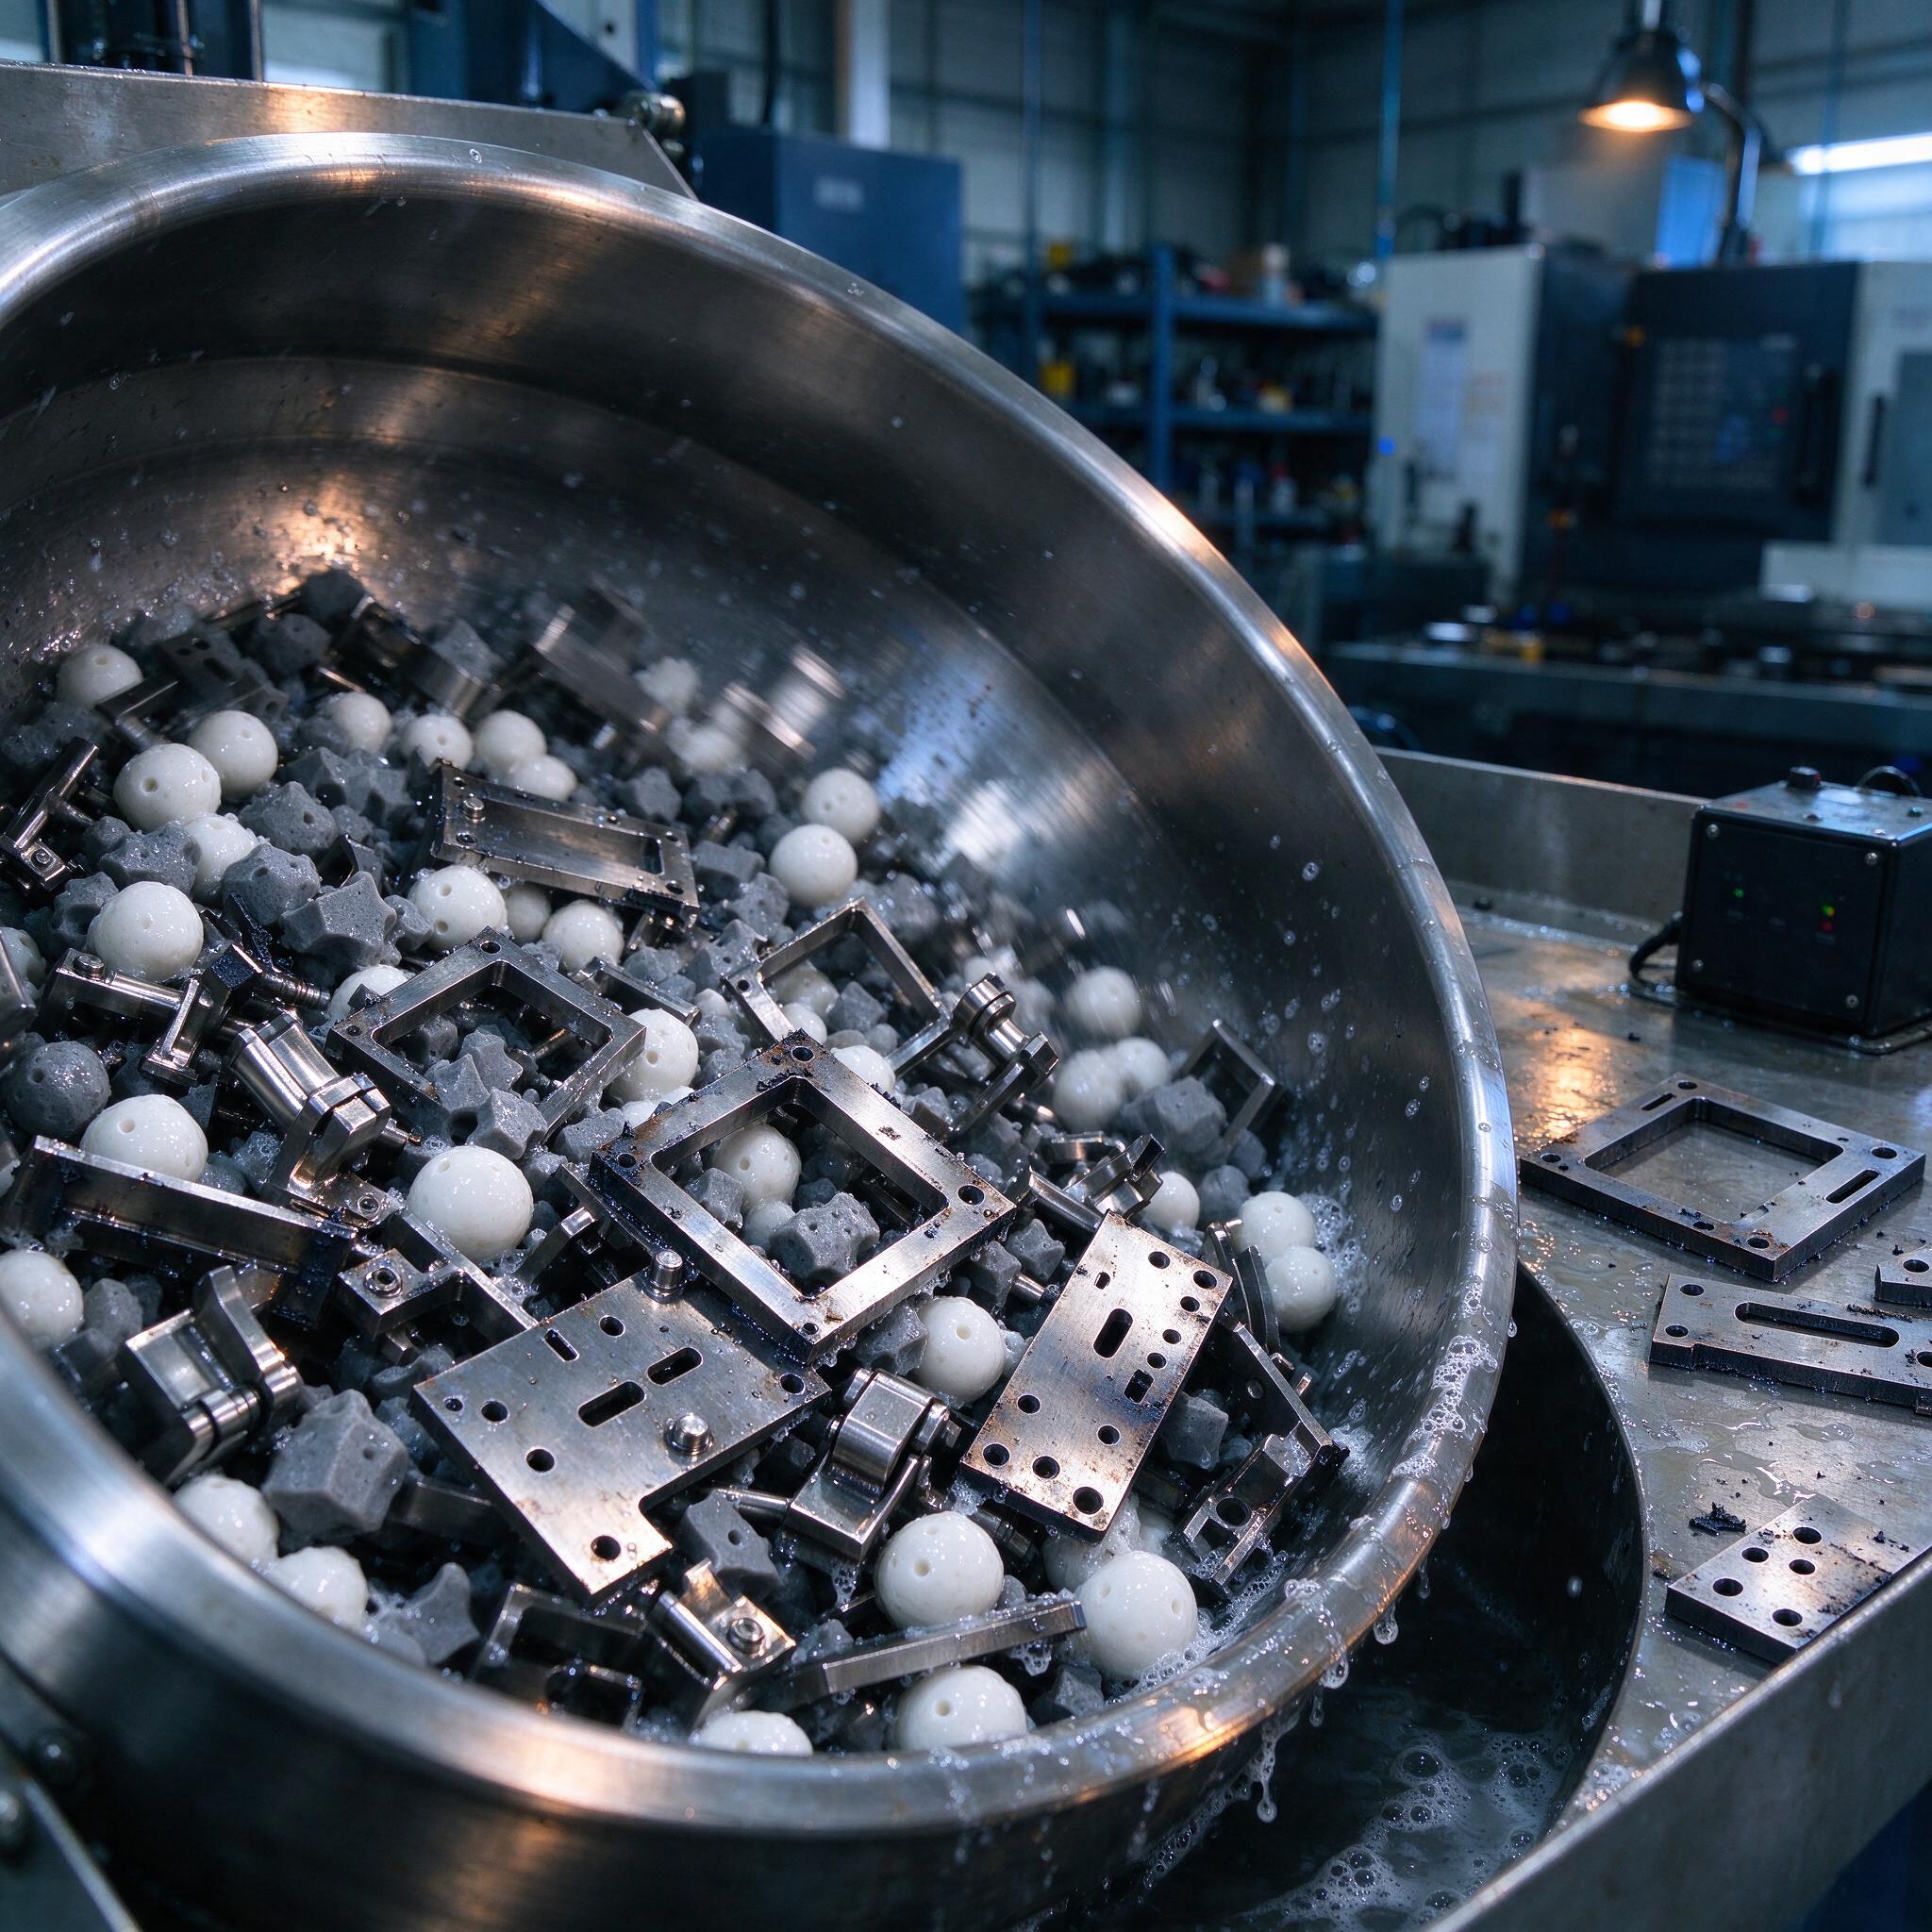
Сразу оговорюсь: на фото — наш рабочий момент. Вибрационный барабан (чаша нержавеющая, ёмкость примерно 120 литров), внутри — платформы и рамки после лазера, серые полиэдральные наполнители средней зернистости и белые фарфоровые шары, которые докатывают поверхности. Слева в кадре — СОЖ, пена стоит хорошая, значит концентрация в норме. На бортике рядом — свежевыгруженная партия, видна тёмная окалина, которую как раз и сняло. Обычный вторник.
Что вообще происходит в барабане: физика процесса без зауми
Вибрационная финишная обработка — это не «болтаются детали в ведре». Чаша станка стоит на пружинах, эксцентриковый вибратор раскачивает загрузку с частотой обычно 1500–3000 колебаний в минуту, и вся масса ведёт себя как жидкость: медленно закручивается по спирали, деталь постоянно переползает из нижних слоёв в верхние и обратно. Каждое такое перемещение — тысячи микроударов и микрискольжений абразивных тел по кромке. За 3–6 часов съедается заусенец до 0,3–0,4 мм, за 8–12 часов кромка приобретает стабильный радиус 0,05–0,15 мм, а Ra с исходных 1,6–2,5 ползёт вниз до 0,2–0,4.
Важный нюанс, который новички упускают: виброгалтовка снимает кромку равномерно по всему объёму, то есть обрабатывает она не только заусенец, но и все поверхности, включая отверстия и внутренние полости. Для платформ и рамок с массой отверстий это благо — ни один прошитый люнет не останется с короной внутри. Но если у вас допуск на резьбу М3 или прецизионное отверстие H7 с запрессовкой — туда шары затянет намертво, проверено. Такое либо глушим пробками, либо резьбу нарезаем после галтовки.
Наполнители: фарфор против пластмассы
По опыту, мастера часто путаются в две стороны: либо ставят один фарфор на все операции, либо гоняют всё одной пластмассой. Оба варианта дают половинчатый результат. Правильно — комбинировать, потому что у наполнителей разные роли. Фарфоровые шары — это полировальный инструмент: они плотные (2,3–2,5 г/см³), гладкие, давят и выглаживают микрорельеф, доводя поверхность до Ra 0,2 и характерного сатинового блеска. Пластмассовые (полиамидные, полиуретановые, микропористые) — это съёмный абразив: керамика или кремний в связке срезает заусенец и грата, при этом сам наполнитель лёгкий и не бьёт тонкую деталь.
| Параметр | Фарфор (шары, цилиндры) | Пластмасса (полиамид, ПП, ПУ) |
|---|---|---|
| Плотность | 2,3–2,5 г/см³ | 1,1–1,4 г/см³ |
| Роль | Сглаживание, полирование, Ra 0,2–0,4 | Съём заусенцев, грата, Ra 0,6–1,2 |
| Износ | 0,5–1% за цикл, служит годами | 3–7% за цикл, заменяем раз в 2–4 месяца |
| Типичные операции | 2-я и 3-я ступени финиша | 1-я ступень, черновое удаление заусенцев |
| Цена вопроса | Выше, но размазывается на годы | Ниже, но расходник постоянный |
Рабочая связка на нашем участке выглядит так: первая чаша — серая полиэдральная пластмасса средней зернистости (треугольники/звёзды 15–20 мм) с щелочным концентратом, 4–6 часов, снимаем грата и заусенец после лазера. Вторая чаша — фарфоровые шары 10–15 мм плюс та же пластмасса в соотношении примерно 60/40, ещё 3–5 часов, ужимаем Ra с 0,8 до 0,2–0,3. Третья операция, когда заказчик просит «под хром» или «под пассивацию» — чистый фарфор с жидким полировальным мыльным концентратом, 2 часа. Соотношение деталь/наполнитель держим 1:3 по объёму, не больше — если деталей много, начинают биться друг о друга, и на нержавейке появляются следы соударений, которые потом не отмываются.
Режимы, СОЖ и время: где мы стоим
- Амплитуда вибрации: 2–3 мм для черновой ступени, 1–1,5 мм для полировки. На черновой можно и пожёстче, но тонкие рамки 1,5 мм начинает «хлопать» по кромкам.
- Скорость закрутки массы: визуально 1–2 оборота «завихрения» в минуту. Крутится быстрее — детали летают, замедлите.
- СОЖ: щелочной концентрат 2–3% на черновой (он ещё и окалину размягчает), мыльно-полировальный 1–2% на финишной. Уровень — на 20–30 мм выше массы наполнителя, не топим.
- Время: черновое удаление заусенцев 4–6 ч, доводка 3–5 ч, полировка 1,5–3 ч. На лазерном грата жёсткого (нержавейка 4–6 мм) бывает, что и 8 часов нужно.
- Контроль: профилометр каждые 2 часа на эталонной детали, кромку смотрим под лупой ×10 минимум.
Про химию отдельно. Раз в неделю проверяйте pH и концентрацию рефрактометром — «на глаз по пене» это лотерея. И следите за наполнителем: когда полиэдральные треугольники скруглились до шариков и потеряли треть массы, они перестали резать. Меняем, не жалея, иначе время цикла растёт, а Ra стоит на месте, и все удивляются, почему «станок не тянет».
Типичные ошибки: случай, который стоил нам партии
Однажды на участке мы поймали брак из-за банальной жадности. Партия пластин после лазерной резки — тонкие, 1 мм, с прорезями 1,2 мм. Оператор догрузил их в чашу, где лежали шары 20 мм и старая пластмасса вперемешку. Вроде всё по регламенту. А через четыре часа достали — и в прорезях клин из двух фарфоровых шаров: шар застрял в прорези, и вибрация вдавливала его туда всё глубже. Двадцать пять пластин с распёртыми прорезями и трещинами у кромок, плюс деформация. С тех пор у нас железное правило: минимальный диаметр наполнителя должен быть минимум в три раза меньше самого узкого отверстия или паза детали, а мелкую «нежную» геометрию гоняем отдельно на мелком наполнителе с заниженной амплитудой. Вторая классическая ошибка — смешивать детали из разных материалов в одной загрузке: алюминий рядом с нержавейкой за ночь обрастает серой пленкой налипшей стали, и потом хоть выкидывай.
Как выбрать станок для виброгалтовки: чек-лист
- Чаша нержавеющая или с износостойким полиуретановым футерованием — обычная сталь с краской через год превращается в решето от абразива.
- Регулировка амплитуды и (в идеале) частоты с балансировкой — без этого тонкие детали и тяжёлую нержавейку одним режимом не обработаешь.
- Система рециркуляции и дозирования СОЖ с фильтрацией — шлам от лазерного грата без фильтра забивает наполнитель за месяц.
- Разгрузка — поворотная чаша или сито-сепаратор: ручная выборка 150 кг деталей щипцами убьёт всю экономию процесса.
- Сервис и наличие наполнителей на складе поставщика: пластмасса — расходник, и когда она «подойдёт к концу» через две недели после заказа, стоять будете вы.
FAQ
Можно ли убрать заусенцы после лазерной резки за один цикл в одной чаше?
Нет, на нормальном качестве так не получится, потому что черновая съёмка грата и полировка требуют разных наполнителей и разных режимов. В одной загрузке вы либо недотянете до Ra 0,2, либо переэкспонируете кромки и получите скругления там, где чертёж требует острый угол. Минимум две ступени, лучше три.
Добьёт ли виброгалтовка внутренние отверстия диаметром 3 мм до Ra 0,2?
Нет. В отверстие меньше 4–5 мм наполнитель физически не проникает глубже 1–1,5 диаметра, там остаётся исходная шероховатость. Для глубоких мелких отверстий нужна либо магнитно-абразивная обработка, либо ручная доводка игловыми инструментами. Вибрацией вы там получите только зачистку кромки на входе.
Правда, что пластмассовый наполнитель не царапает детали?
Не совсем правда. Сама пластмасса — да, она мягче стали. Но внутри неё абразивное зерно, и если наполнитель уже «замылился» и под ним накопился шлам с окалиной, вы будете не снимать, а втирать грязь в поверхность. Финишную полировку делаем только на свежей или хорошо промытой пластмассе, и СОЖ меняем регулярно.
Вместо вывода
Вибрационная финишная обработка — это не магия и не «положил и ушёл». Это технология с режимами, расходниками и дисциплиной: правильные галтовочные наполнители под каждую ступень, свежая СОЖ, контроль профилометром и разумная подготовка детали к загрузке. Соблюдаете — получаете стабильно Ra 0,2 на партии в тысячу штук и заусенцы после лазера как воспоминание. Нарушаете — получаете клин из шара в прорези и переделку за свой счёт. Мы свой путь проб и ошибок уже прошли, пользуйтесь.