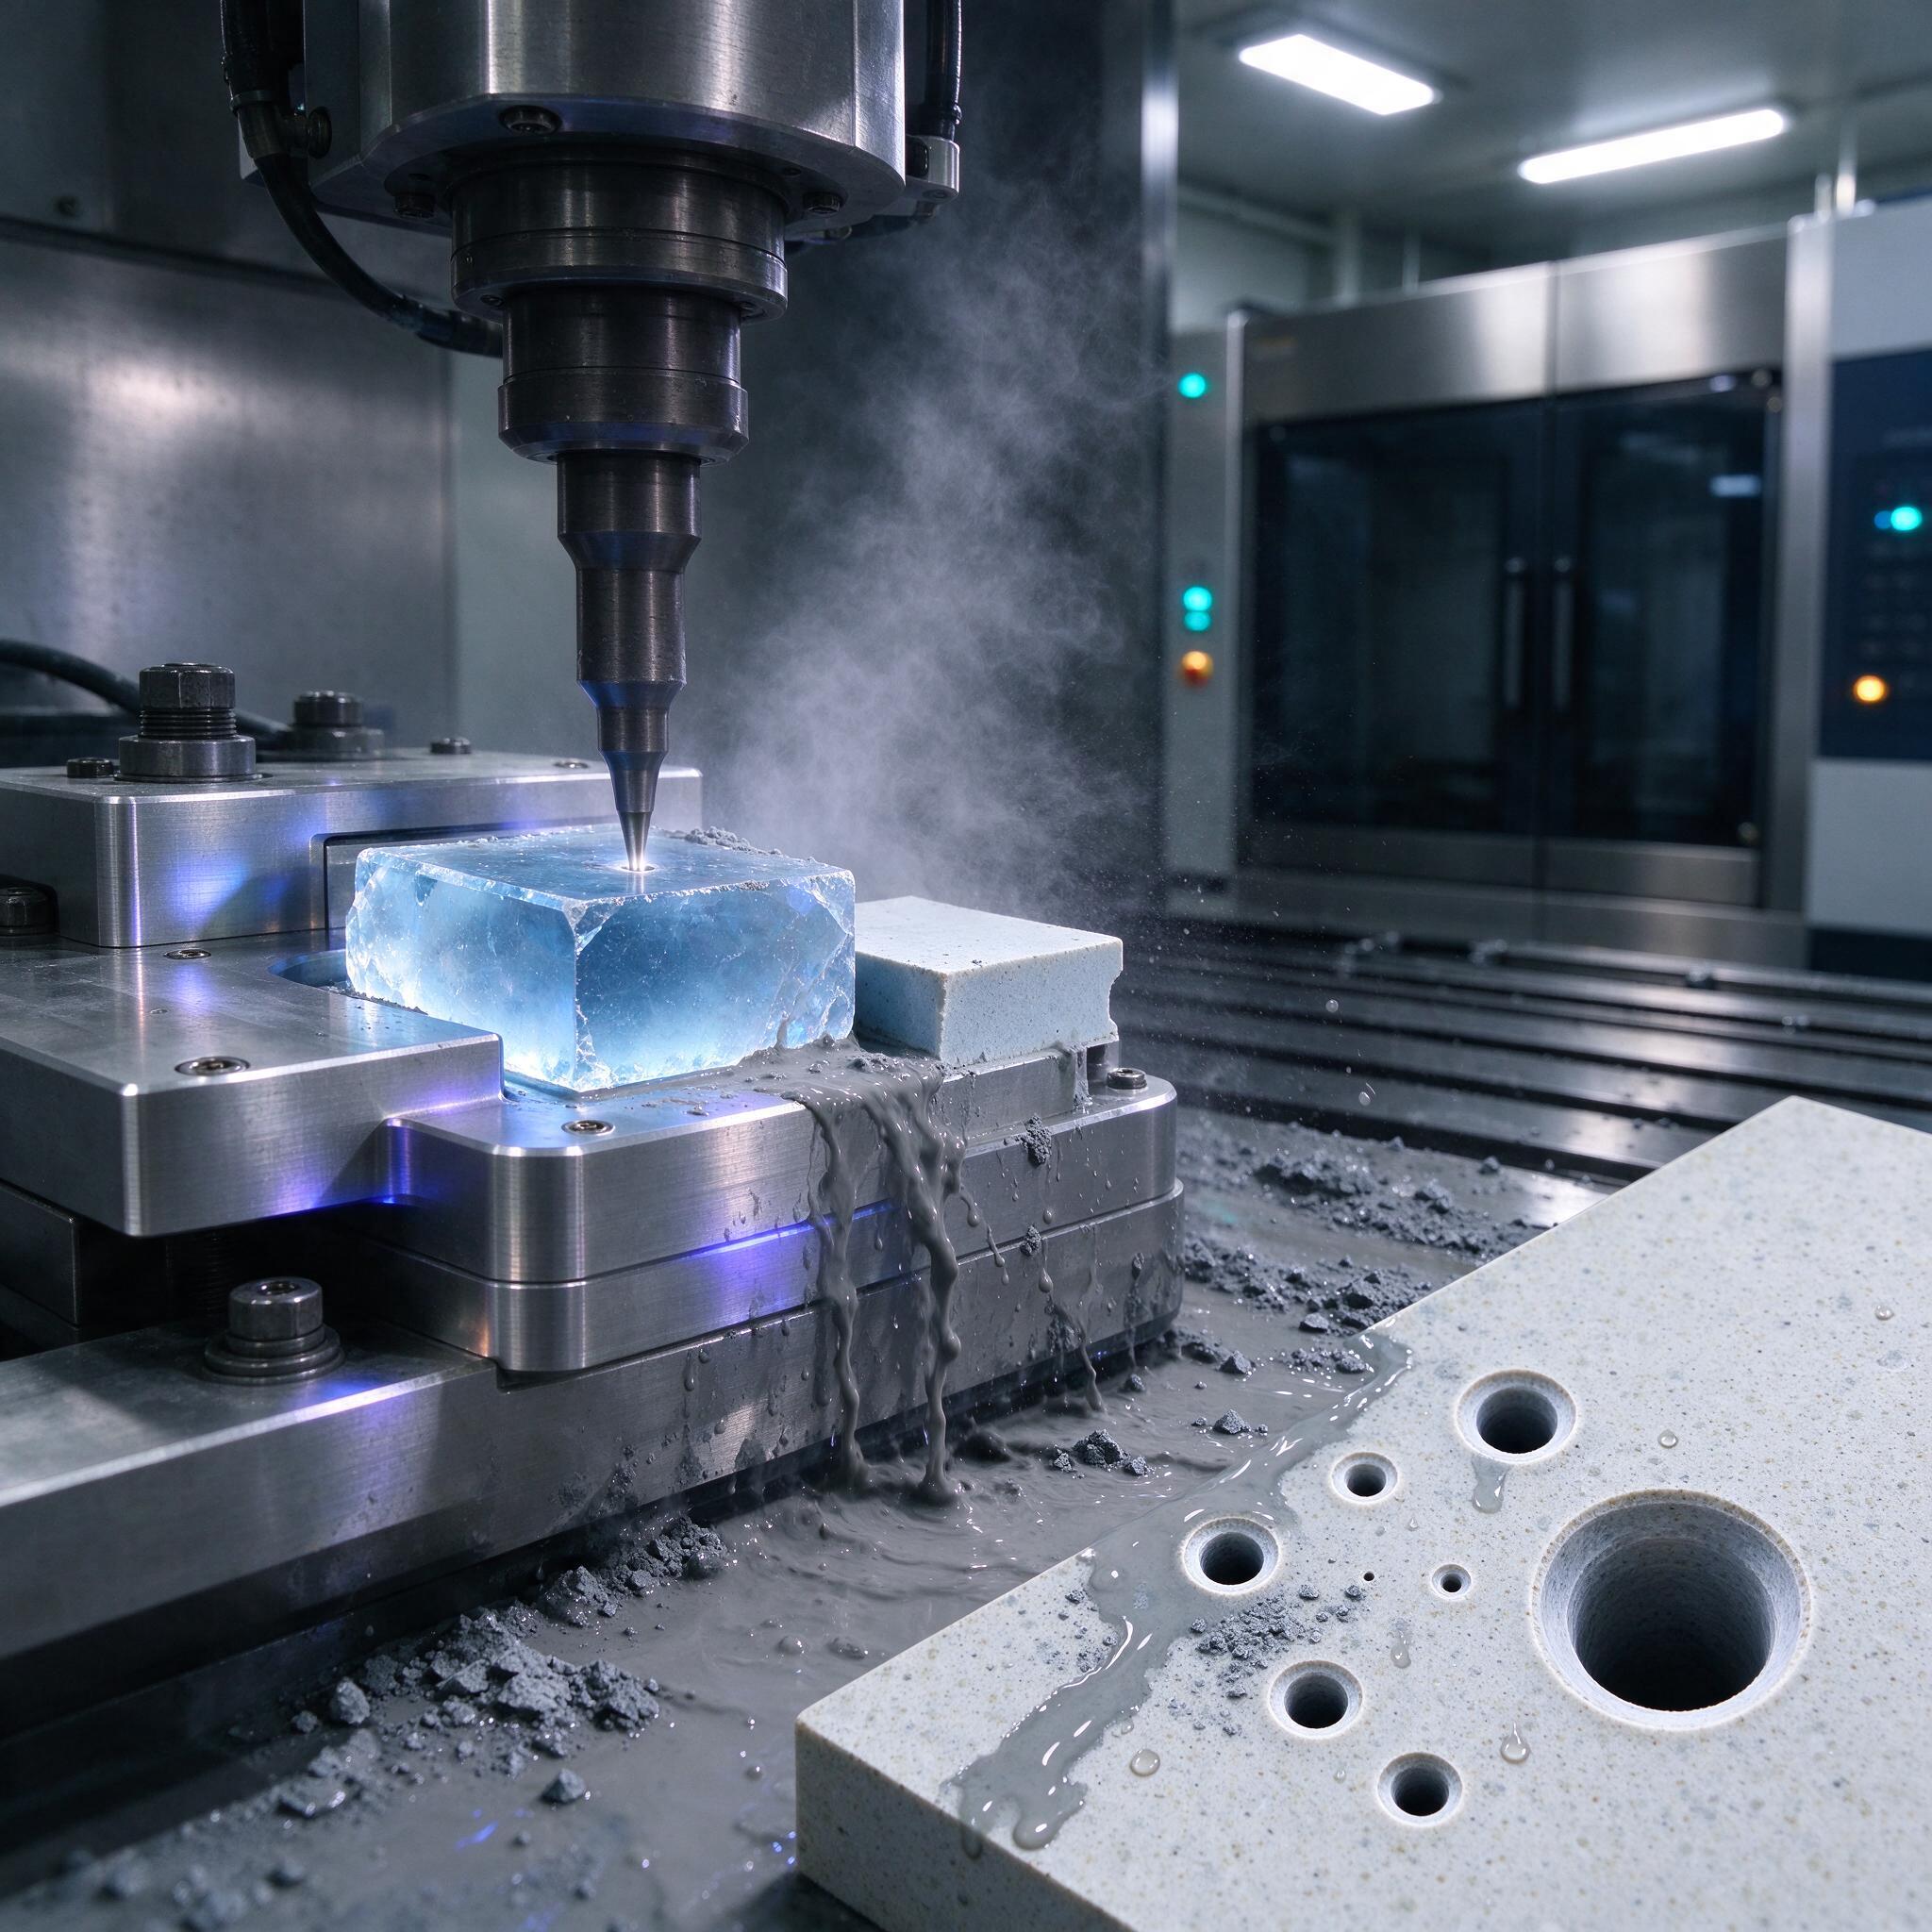
На фото — наш рабочий момент: ультразвуковой станок, в шпинделе концентратор с алмазно-абразивной иглой, под ним заготовка сапфира, залитая серой суспензией. Рядом на столе — керамическая плита с готовыми отверстиями от полмиллиметра до пары сантиметров. Вокруг — шлам, брызги, туман от СОЖ. Обычный день. А ведь ещё лет десять назад такие детали мы отправляли на «пересдачу» заказчику со словами «не берёмся».
Почему твердые хрупкие материалы не берёт ни один резец
Керамика на основе Al2O3 и ZrO2, сапфир, карбид кремния, кварцевое стекло — всё это материалы твердостью 9 по Моосу и выше. Твердый сплав ВК8 против них — как пластилин против напильника. Алмазный инструмент на шлифовке работает, но при отверстиях меньше 3 мм сверло «садится» за минуты, а усилия резания дают сколы на кромках. Лазер? Лазер на сапфире режет, но каверна по краю отверстия, микро-трещины и оплавленная стенка — это готовый брак для оптики и подложек. Мы пробовали и то, и другое. Вернулись к ультразвуку.
Суть ультразвуковой обработки проста, если понимать физику. Инструмент — концентратор с абразивным наконечником — колеблется с частотой 20–40 кГц и амплитудой 5–50 мкм. В зону подаётся суспензия: вода плюс абразив, обычно боркарбид зернистостью 120–400 grit (FEST — 120, 180, 280, 400). Частицы абразива под ударами инструмента выкрашивают микрочипсы из хрупкого материала. Материал не режется — он разрушается ударно, миллиардами микроударов. Отсюда и низкие усилия, и отсутствие термовлияния, и возможность «продавить» отверстие 0,1 мм в монокристалле на глубину 10 мм.
Вращающиеся концентраторы: сердце процесса
Классическая УЗ-обработка — это статичный инструмент, вибрирующий вертикально. Работает, но только на мелких заготовках и неглубоких полостях. Когда мы перешли на вращающиеся концентраторы (rotary ultrasonic, RUM), производительность выросла в разы, а точность — подтянулась до ±0,01 мм на диаметре.
Как это устроено. УЗ-генератор раскачивает преобразователь (пьезокерамика), волновод-концентратор усиливает амплитуду, на конце — алмазный или стальной наконечник, закреплённый в шпинделе, который ещё и вращается с частотой 100–3000 об/мин. Абразив при вращении не только бьёт, но и прокачивается в зону резания — шлам не «залипает», каверна не забивается, съём идёт равномерно по всему периметру. На станках типа DSonic, Sonic-Mill или нашей отечественной УЗС-серии узел собран в один шпиндель: и вращение, и ультразвук в одном корпусе, с подводом СОЖ через канал внутри волновода.
Сравнение абразива для суспензии — то, что мы сами держим на складе:
| Абразив | Зернистость | Материал | Комментарий |
|---|---|---|---|
| Боркарбид B4C | 120–400 grit | Сапфир, ZrO2, Al2O3, SiC | Рабочая лошадка, съём до 8–12 мм³/мин на 2 мм отверстии |
| Карбид кремния SiC | 180–400 | Стекло, кварц | Дешевле, но на сапфире «не тянет» — износ частиц быстрый |
| Алмаз micropowder | 400–1000 | Полировка, чистовое калибрование | Дорого, но Ra до 0,2 мкм на стенке |
Боркарбид — наш выбор в 90% случаев. Твердость около 3500 HV, частица ломкая, самозатачивается при дроблении, работает дольше. Для финишного калибрования отверстия, когда допуск нужен в ±0,005 мм, переходим на 400 grit и снижаем амплитуду.
Режимы: что мы крутим на пульте
По опыту, у начинающих технологов главная беда — попытка «продавить» отверстие силой. Ультразвук этого не любит. Сила контакта инструмента с заготовкой — критический параметр, обычно 5–30 Н на иглу диаметром 1–2 мм. Пережал — трещина, недожал — съёма нет, инструмент «плавает».
- Частота: 20–25 кГц (генератор сам подстраивается под резонанс волновода — следите за индикатором амплитуды).
- Амплитуда: 10–30 мкм для чернового, 5–10 мкм для чистового.
- Вращение шпинделя S = 500–2000 об/мин для отверстий 0,5–3 мм, до 3000 для мельче 0,5 мм.
- Подача F: 0,05–0,3 мм/мин на черновом проходе, 0,01–0,05 на калибровке.
- Концентрация суспензии: 25–35% по весу боркарбида в воде. Гуще — не значит быстрее, шлам вязнет, съём падает.
Глубина за один проход — до 15 мм при диаметре 1 мм без вывода инструмента. Дальше нужен промежуточный подъём и промывка канала: каверна забивается шламом, и работа «вслепую» убивает и отверстие, и концентратор. На сапфире толщиной 5 мм отверстие 0,3 мм мы проходим за 8–12 минут. Шероховатость стенки — Ra 0,4–0,8 мкм, конусность в пределах 0,01 мм на 10 мм глубины.
Типичные ошибки: наш собственный «счастливый случай»
Однажды на участке мы поймали брак из-за того, что новый оператор готовил суспензию «на глазок». Задание — партия подложек из поликора Al2O3, отверстия 0,8 мм, глубина 4 мм. Мужик развёл боркарбид 240 grit примерно на 10% по весу. Отверстия вышли, но конусность ушла к 0,05 мм, и половина партии не пролезла в калибр. Причина банальная: при жидкой суспензии абразив не задерживается в зоне резания, съём идёт в основном на входе, стенки «разбивает». С тех пор у нас на посту висит ареометр и таблица: плотность суспензии — только по цифрам, и каждую смену — контроль. Ещё одна засада — износ самого концентратора. Мастера часто путают «инструмент сел» с «материал попался»: черновая игла 120 grit живёт 30–40 отверстий на сапфире, дальше диаметр уходит в минус, и вся партия мимо допуска. Журнал стойкости инструмента — не формальность.
Как выбрать станок или подрядчика: чек-лист
- Есть ли вращающийся шпиндель с УЗ-наложением в одном узле, а не приставка-вибратор к сверлилке. Разница в точности — кратная.
- Диапазон частот и автоматическая подстройка под резонанс: ручная настройка волновода — это музей и головная боль.
- Подача СОЖ через инструмент или активная циркуляция с фильтрацией шлама. Мойка в ванне с отстоем — каменный век, абразив в ванне быстро теряет зерновой состав.
- Реальные примеры работ на вашем материале: пусть подрядчик покажет протоколы на отверстия меньше 1 мм в сапфире или ZrO2 с конусностью не хуже ±0,01 мм.
- Наличие системы контроля силы контакта и СЧПУ с адаптивной подачей. Без этого качество — лотерея и зависит от настроения оператора.
FAQ
Можно ли ультразвуком сверлить сапфир толщиной 20 мм?
Да, но за несколько проходов с промывкой. Один заход на 20 мм при диаметре 1 мм не пройдет — каверна забьётся шламом, съём упадёт до нуля, а перегрев волновода уведёт резонанс. Планируйте 3–4 прохода.
Что дешевле — боркарбид или алмазная суспензия?
Боркарбид дешевле на порядок. На черновой и получистовой обработке керамики и сапфира алмаз не даёт преимущества — твёрдости 3500 HV хватает с запасом. Алмаз берите только под финальное калибрование с Ra ниже 0,4 мкм.
Поймает ли УЗ-обработка допуск ±0,005 мм на отверстии 0,5 мм?
На черновом цикле — нет, будет ±0,02. На калибровке — да: черновое отверстие, затем чистовой проход тем же концентратором на 400 grit с амплитудой 5 мкм и подачей 0,01 мм/мин. Время вырастет, но выход в размер стабильный.
Итог простой: для точных отверстий 0,1–3 мм в керамике и сапфире ультразвук с вращающимися концентраторами и боркарбидом 120–400 grit — на сегодня самое рабочее решение. Дёшево, холодно, без сколов и трещин. Кто ещё мучает сапфир алмазными сверлами на шлифовке — зря теряет инструмент и деньги.