Зачем мы вообще полезли в твердое точение
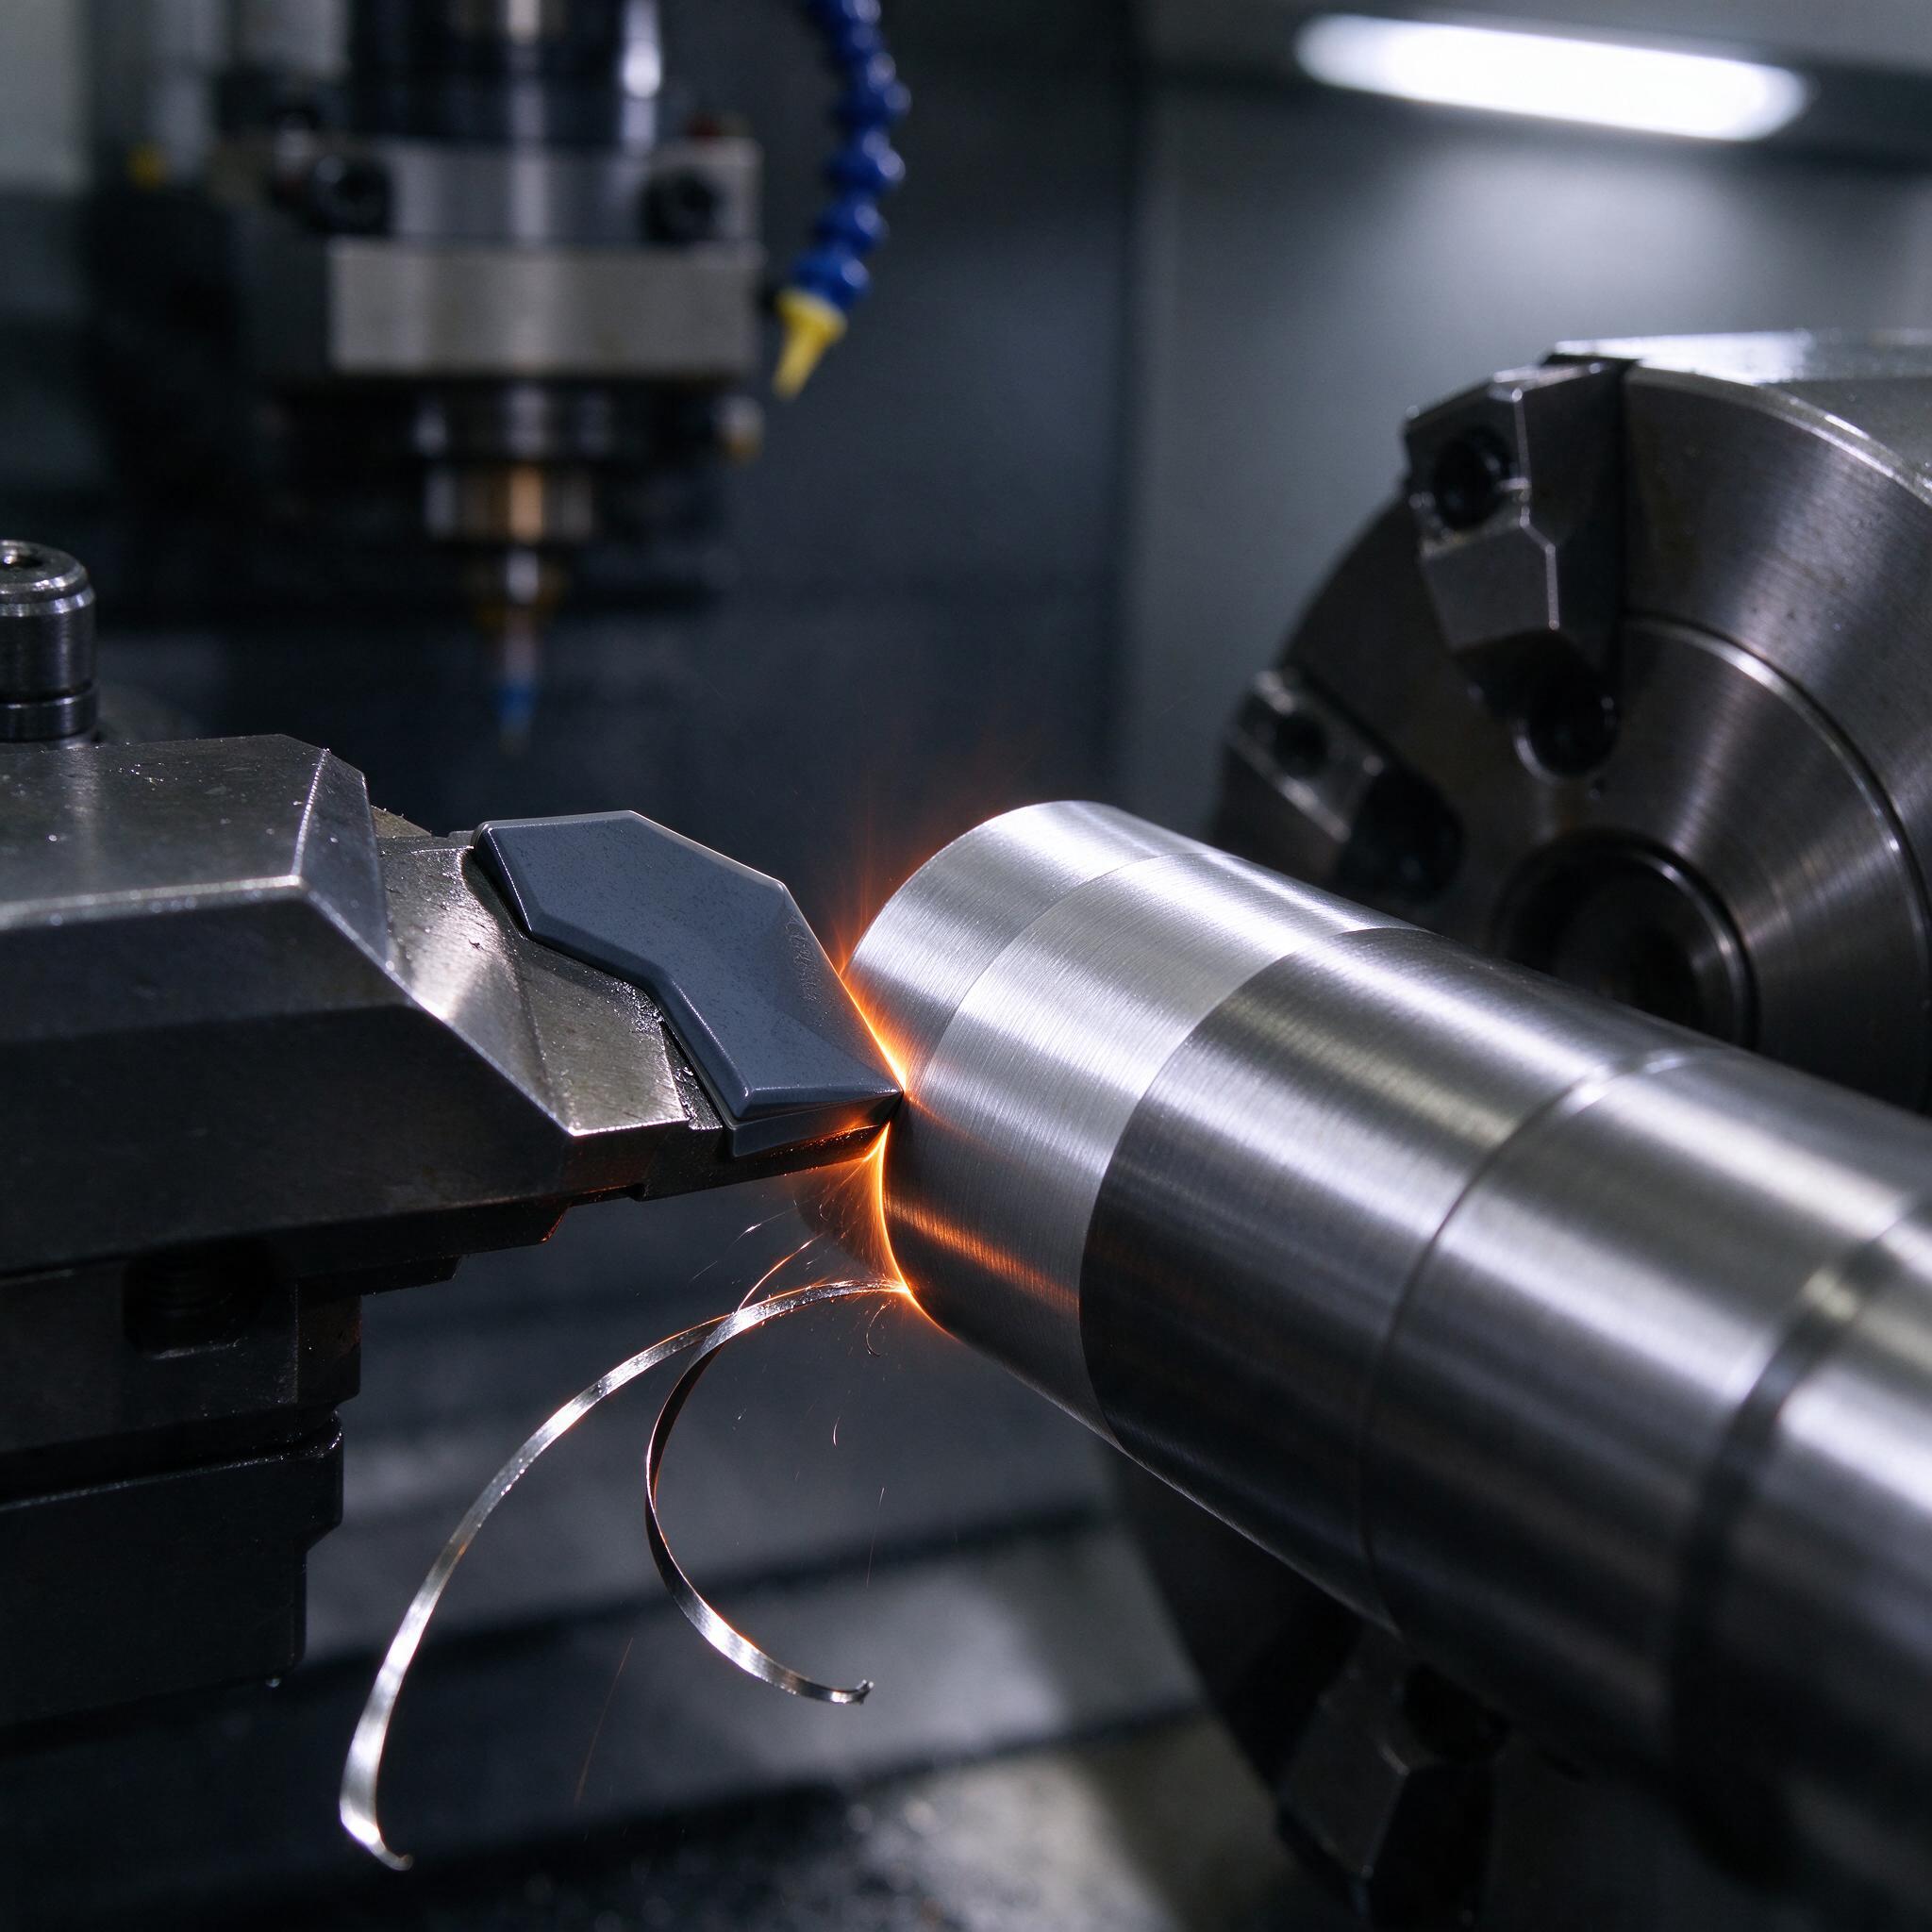
Ситуация, знакомая, наверное, каждому технологу: партия валов из стали 40Х после закалки до 50 HRC лежит на промежуточном складе, а круглошлифовальный станок занят на две недели вперед, потому что на нем стоит другая номенклатура, и выбить окно нереально. Заказчик давит по срокам, план горит. Именно так мы лет восемь назад и пришли к мысли попробовать точить закалённую сталь керамикой вместо того, чтобы стоять в очереди на шлифовку. На фото — как раз наш токарный центр с ЧПУ в работе: в патроне зажата ступенчатая деталь, под резцом темная пластина твердого сплава с керамическим напылением, стружка сходит раскаленной лентой. Обратите внимание на синий трубопровод СОЖ — о нем поговорим отдельно, там есть нюанс.
Сразу скажу главное: твердое точение — это не «заменим шлифовку и забудем». Это отдельная технология со своими правилами, и если их не знать, станок не тянет, пластины сыплются, а деталь уходит в брак за один проход. Но когда все настроено — экономика получается такая, что от шлифовки в ряде случаев мы отказались полностью.
Что такое твердое точение и где его границы
Твердым точением обычно называют токарную обработку закалённых сталей твердостью от 45 до 62 HRC (иногда до 65, но это уже экзотика с CBN). Суть в том, что резец снимает припуск с детали, которая по твердости почти равна самому инструменту. Обычный твердый сплав Т15К6 здесь не жилец — он «садится» за минуты. Работают керамикой (нитрид кремния, смешанная керамика, керметы) или эльбором — поликристаллическим кубическим нитридом бора, CBN.
Границы, которые мы для себя определили:
- 45–55 HRC и типовые детали типа вал-шестерня, оси, втулки — керамика, экономика отличная.
- 55–62 HRC, тонкие стенки, сложный профиль — смотрим: либо CBN, либо все-таки шлифовка, керамика на пределе.
- Прерывистое резание на высокой твердости — только нитрид кремния (например, ISCAR IS9 или аналог), и с отрицательным передним углом, иначе пластина выкрошится на первом же ударе.
Важно понимать и физику. При твердом точении раскаленная стружка (а она, как видно на снимке, сходит буквально огненной лентой) сама подогревает зону резания, и благодаря этому материал впереди режущей кромки слегка «размягчается» — керамика работает в режиме, который называют термопластичным резанием. Именно поэтому здесь не льют СОЖ обильно, как при обычном точении: термошок убивает пластину за один проход. Максимум — дозированный туман MQL или обдув воздухом, чтобы сгонять тепло со стружки. Тот синий шланг на фото — это у нас как раз штуцер минимального смазывания, а не классическое охлаждение из бака.
Режимы: без конкретики не работаем
Мастера часто спрашивают: «Ну какие обороты ставить?» Отвечаем цифрами, которые отработаны на нашем участке. Ориентируемся прежде всего на скорость резания Vc, а обороты уже считаем по диаметру.
| Материал / твердость | Инструмент | Vc, м/мин | Подача F, мм/об | Глубина резания t, мм |
|---|---|---|---|---|
| Сталь 40Х, 45–50 HRC | Смешанная керамика (Al2O3+TiC) | 120–180 | 0,08–0,15 | 0,1–0,3 |
| Сталь ШХ15, 58–62 HRC | Керамика на основе Si3N4 | 100–140 | 0,05–0,10 | 0,05–0,15 |
| Стали 45–62 HRC, чистовые | CBN (wiper-геометрия) | 150–200 | 0,05–0,12 | до 0,1 |
| Цементированные детали после закалки | Кермет | 150–220 | 0,04–0,08 | 0,05–0,1 |
Несколько практических замечаний к таблице. Припуск перед твердым точением мы стараемся оставить симметричный, 0,3–0,5 мм на сторону, и желательно, чтобы закалка шла после черновой обработки — иначе на детали вылезает коробление, и каверна на вершине пластины появляется от удара по неровному припуску. Подача ниже 0,05 мм/об не ставим: керамика не режет, а подминает металл, кромка нагружается, пластина трескается. И еще — радиус при вершине. Для чистовых проходов берем 0,4–0,8 мм, для съемки припуска — 1,2 мм: стойкость выше в разы.
Допуски и шероховатость: что реально достижимо
Вот тут начинается самое интересное, потому что именно допуск обычно становится аргументом «за» или «против» замены шлифования. По нашему опыту, на исправном токарном центре с ЧПУ (у нас HAAS ST-20 и токарный модуль Doosan Puma) твердое точение стабильно держит:
- Допуск по диаметру — IT6, то есть порядка 0,011–0,019 мм на типовых посадочных шейках.
- Шероховатость Ra 0,4–0,8 мкм на чистовом проходе с wiper-пластиной; до Ra 0,2 дотягиваемся на CBN по подаче 0,05 мм/об.
- Отклонение геометрии — бочкообразность и конусность в пределах 0,005–0,01 мм на длине 150 мм, если станок прогрет и патрон без биения.
Этого хватает под посадки k6, m6 и под подшипниковые шейки по классу, если чертеж не требует отдельного суперфиниширования. Но есть тонкость, о которой мало кто говорит: наклеп. Поверхностный слой после твердого точения получается с сжимающими остаточными напряжениями и микротвердостью на 10–15% выше исходной — для усталостной прочности вала это плюс, шлифовка такого бонуса не дает. Мы этим даже в рекламе хвастаемся перед заказчиками редукторов.
Однажды на участке мы поймали брак именно из-за недооценки тепла. Деталь — тонкостенная гильза, 52 HRC. Точили «по-шлифовальному»: мелкие подачи, обильная СОЖ. Итог — коробление после остывания, размер уплывал на 0,03 мм, партия пошла под контроль 100%. Разобрались: убрали охлаждение, перешли на MQL, поставили пластины с большим радиусом и прошли по два черновых прохода с меньшим съемом. Брак прекратился. Тепловая картина при твердом точении — это не мелочь, это половина технологии.
Типичные ошибки, или Как мы сами наступали на грабли
По опыту, мастера чаще всего путают керамические пластины между собой и ставят «что было в тумбочке». Это фатально. Смешанная керамика на основе оксида алюминия с TiC — для чистовых и получистовых проходов по непрерывному резанию. Нитрид кремния — для прерывистого, когда на шейке есть канавка или шпоночный паз и кромка ловит удар. Кермет — только чистовик, только мелкие сечения, потому что он хрупкий. Однажды наш новый оператор поставил кермет на обточку вала с поперечным отверстием — первая же кромка выкрошилась, царапина прошла по всей шейке, а обнаружили мы это только на контрольном приборе на финишной операции. С тех пор у нас на каждой тумбочке — трафарет с маркировкой и правило: не уверен — спроси технолога, а не бери «похожую».
Вторая ошибка — жесткость. Керамика не прощает вылетов резца и слабого зажима. Если шпиндель звенит, а вибрации гуляют по суппорту — твердое точение превращается в лотерею. Резцедержатель подтягиваем, вылет минимизируем, деталь зажимаем по максимуму, длинные детали — с люнетом. Третье: забытая проточка от подвода. Никаких «дорезов» и резких выходов — керамика этого не переносит, выход из резания должен быть плавным, программно рассчитанным.
Как выбрать станок и оснастку под твердое точение: чек-лист
- Мощность привода от 15 кВт и жесткая станина — станок не должен «не тянуть» на 150–180 м/мин; слабый привод задерет скорость, и пластина сядет.
- Биение шпинделя не хуже 0,005 мм — на больших скоростях радиальное биение напрямую уходит в размер.
- Возможность работы с MQL или обдувом — если на станке только классическая СОЖ из бака, продумайте, как её отключать/переключать.
- Жесткие резцедержатели типа BDJ/DJNR с отрицательной геометрией и запасом регулировки по высоте — вершина пластины должна стоять точно по центру, иначе кромка ломается.
- Датчик проверки инструмента и наладка длин резца в автомате: при твердом точении поправка на износ вводится от 0,005 мм, вручную вы столько не поймаете.
FAQ — отвечаем, как отрезаем
Можно ли твердым точением заменить шлифовку полностью?
Нет, не полностью, потому что есть позиции, где шлифование остается безальтернативным: допуски IT5 и выше, Ra ниже 0,2, тонкостенные детали с жесткими требованиями к форме, а также закаленные поверхности с последующим суперфинишированием. Но процентов 60–70 типовых посадочных шеек после закалки мы шлифовать больше не отправляем.
Эльбор или керамика — что брать?
Зависит от твердости и партии. До 55 HRC керамика дешевле и стабильнее. Выше 58 HRC, с прерывистым резанием или на длинных сериях — CBN окупается стойкостью, хоть пластина и стоит в разы дороже. Считайте стоимость на деталь, а не цену пластины.
Обязательно ли снимать закалку, чтобы точить?
Нет, это не сработает, потому что локальный отпуск зоны резания и так происходит естественно за счет тепла, а принудительный нагрев или отпуск детали перед точением приведет к потере твердости по чертежу и потере сжимающих напряжений в поверхностном слое — плюс вы рискуете получить поводку. Деталь должна приходить на операцию уже закаленной, со стабильной структурой, и после правки центров.
Вместо заключения
Твердое точение закалённых сталей — не модная фишка, а рабочий инструмент снижения себестоимости, когда шлифовальный участок становится узким местом. Берите жесткий станок, правильную керамику, ставьте честные режимы и не экономьте на наладке. Проверено на сотнях деталей — работает.