Почему точение закаленной стали до сих пор пугает технологов
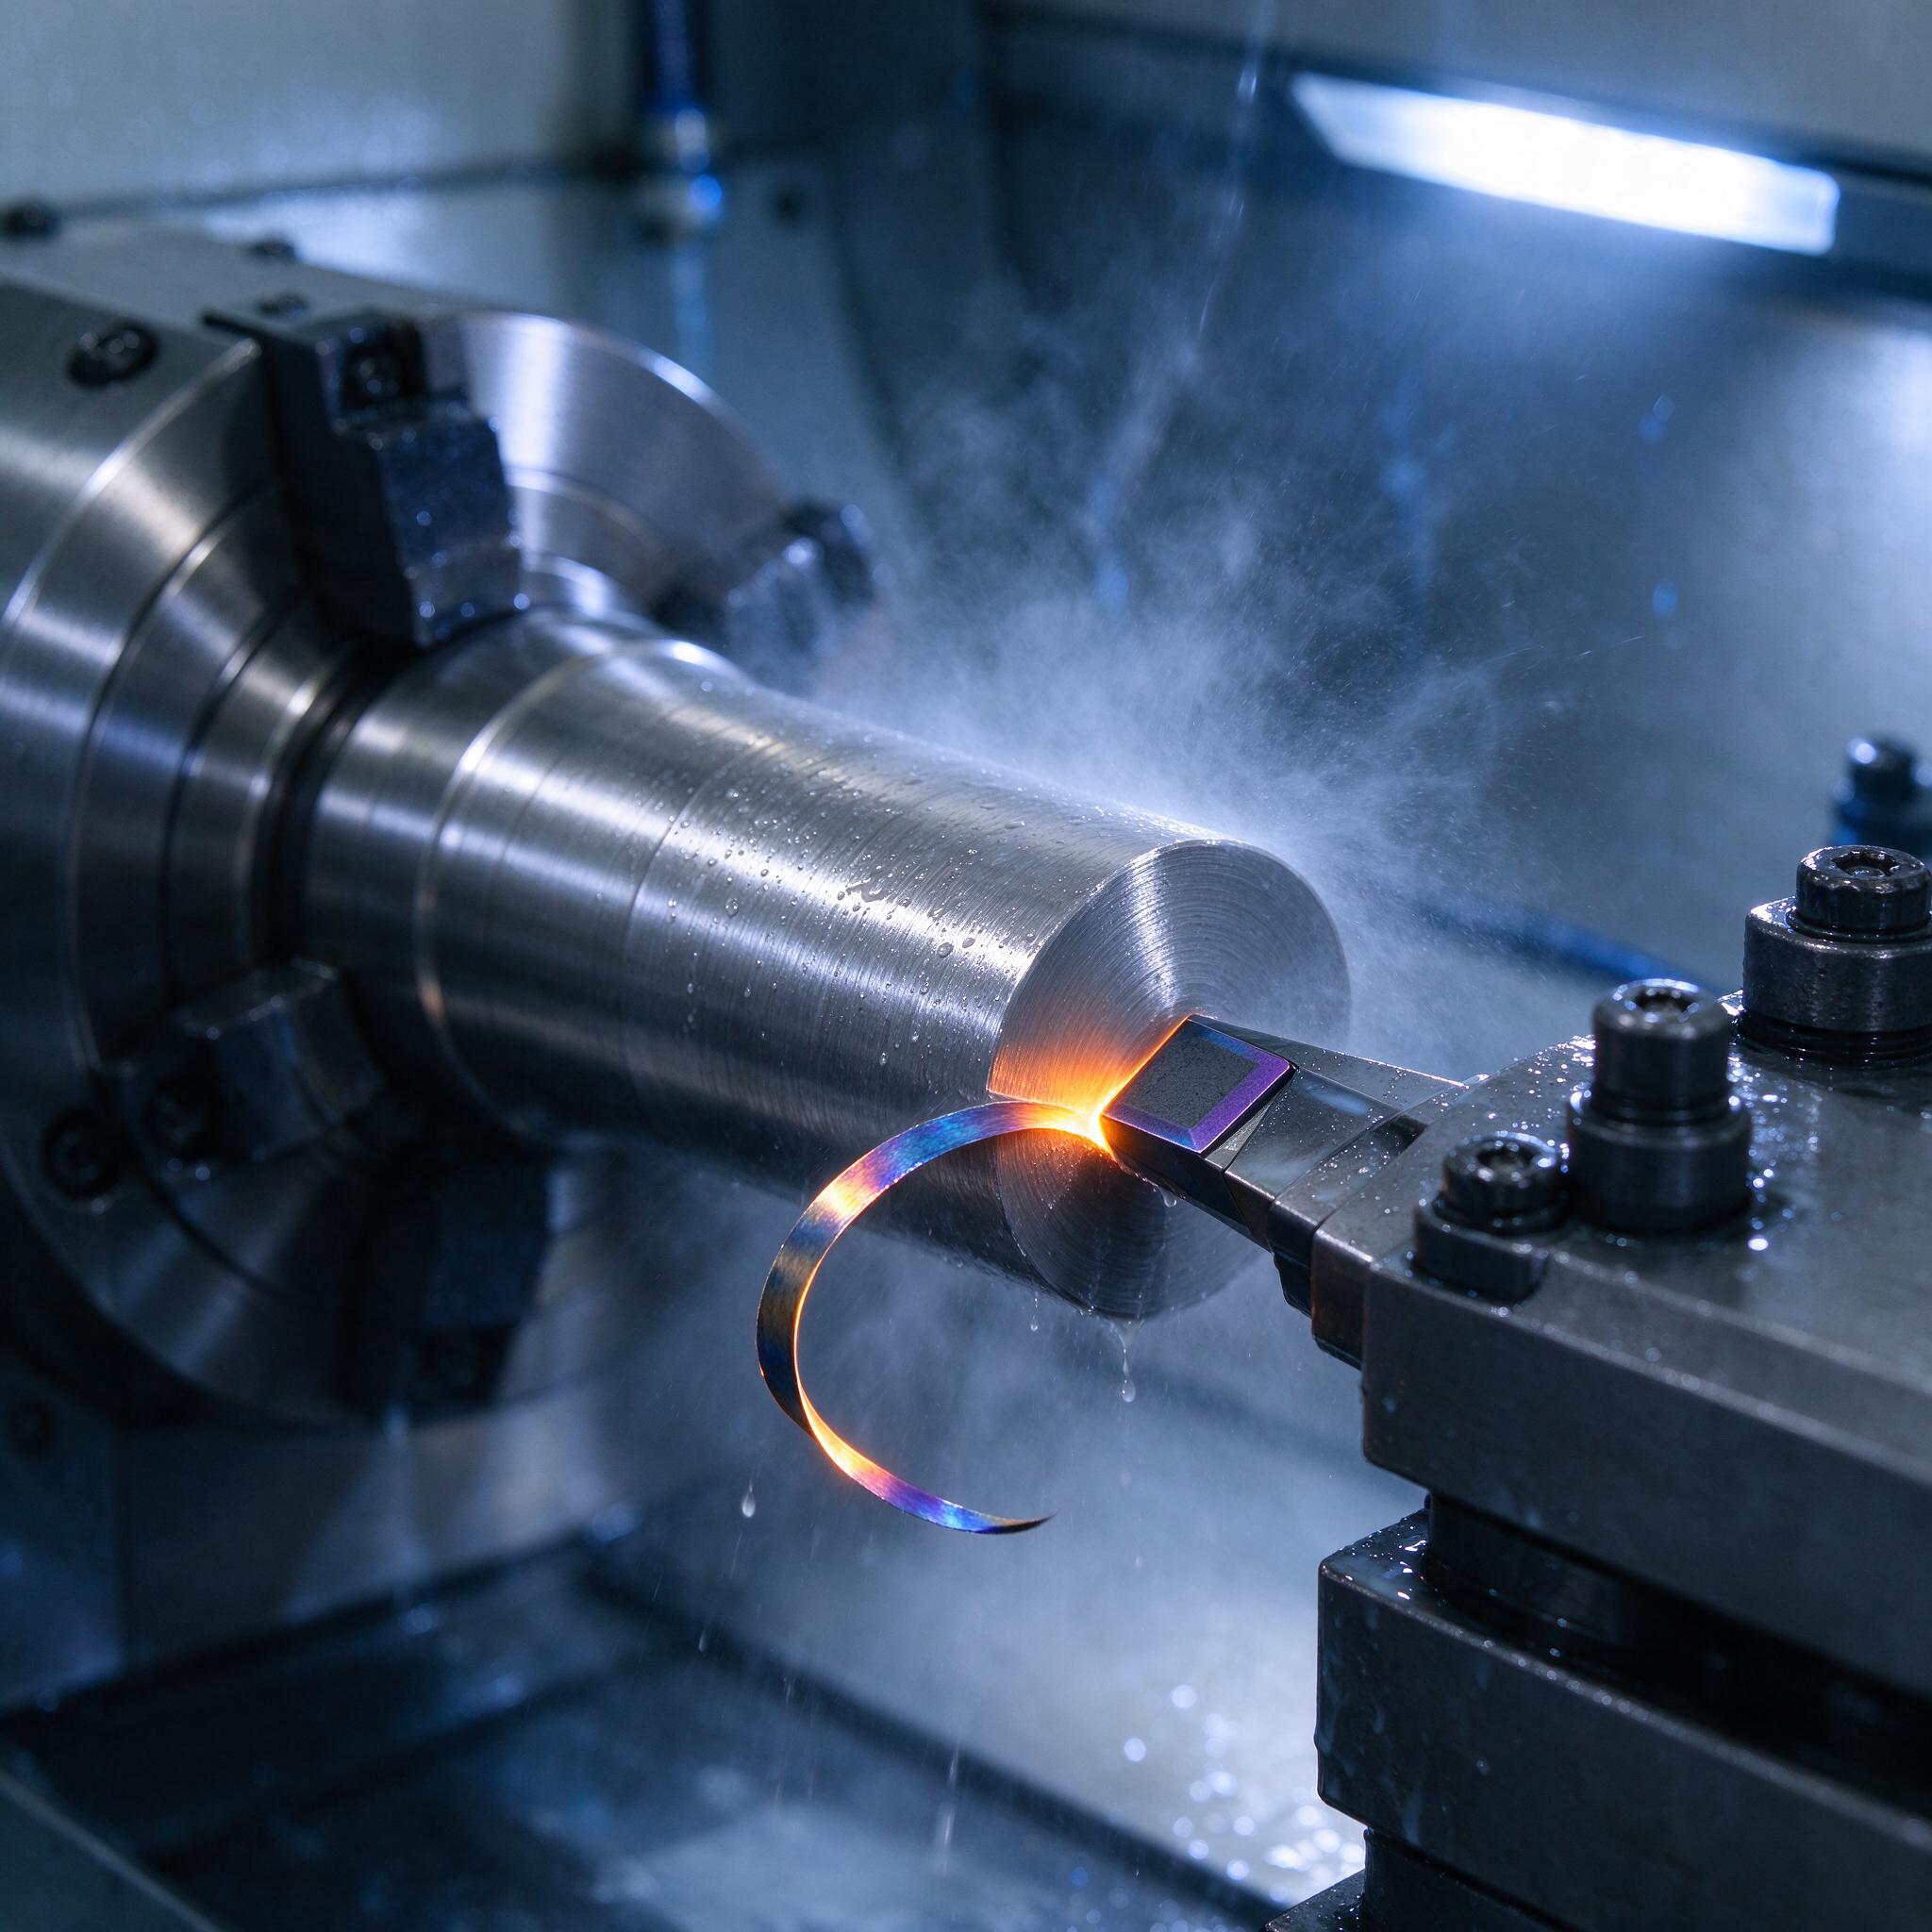
Вторник, вторая смена. Звонит мастер с участка: «Токарник молотит по стали 45 после закалки, твердость под пятьдесят HRC, шпиндель звенит, пластины летят пачками». Знакомая картина? Мы через это проходили лет пятнадцать назад, когда впервые отказались от маршрута «закалка → шлифовка» и попробовали резать закалку твердым сплавом с CBN прямо на токарном станке с ЧПУ. На фото, которое иллюстрирует эту статью, — как раз наш случай: цилиндрическая заготовка в патроне, резец с покрытой CBN пластиной, струя эмульсии сбивает искру и поливающийся синеватый слив, СОЖ в окне станка стоит туманом. Красиво. Но за этой красотой — годы подбора режимов, паленых пластин и порезанного брака.
Разберем без воды: какие режимы резания реально работают на сталях 45 и 40Х с твердостью 45–55 HRC, почему скорость 120–180 м/мин — это не маркетинг, а экономика, и как выжать из пластины обещанные производителем 25–30 минут стойкости, а не три.
Что происходит в зоне резания, когда режем 50 HRC
Закаленная сталь — это не та сталь, что вы точили в училище. При твердости выше 45 HRC обычный твердосплавный резец без спецпокрытия начинает «садиться» буквально за минуту: температура в зоне резания уходит за 900 °C, кромка пластически деформируется, и дальше вы не режете, а нагартовываете поверхность. Отсюда блестящая, будто заполированная деталь, которую невозможно пройти второй раз, и характерный скрежет.
CBN (кубический нитрид бора) меняет физику процесса. Он держит твердость при красноте, и здесь работает принципиально другой механизм — не стружкообразование в классическом виде, а localized разупрочнение тонкого слоя перед кромкой. Именно поэтому точение закаленных сталей ведут на высоких скоростях: вопреки интуиции, при Vc 120–180 м/мин пластина CBN живет дольше, чем на «бережливых» 60–80. Медленно резать закалку CBN-ом — значит убивать инструмент теплом трения без разупрочнения стружки. Мы это проверяли на практике: стойкость падала в три-четыре раза.
Но есть нюанс. CBN — материал хрупкий. Удар при врезании, прерывистое резание по канавке или отверстию, остаточная корка после закалки — и пластина выкрашивается. Поэтому геометрия и режимы должны быть выверены, а станок — не «не тянуть», а реально держать жесткость.
Сталь 45, твердость 45–55 HRC: наши рабочие режимы
Ниже — то, что мы накатали на токарных станках с ЧПУ (16К20Ф3 у нас давно ушли, сейчас в основном Haas ST-20 и 16А20Ф3, отработанные, но с нормальными направляющими). Пластины — Sandvik CNGA 120408 с покрытием CBN, или отечественные аналоги из композита 10Д, если заказчик давит по цене.
| Параметр | Черновая | Чистовая |
|---|---|---|
| Скорость резания Vc | 120–140 м/мин | 150–180 м/мин |
| Подача f | 0,12–0,2 мм/об | 0,05–0,08 мм/об |
| Глубина резания t | 0,3–0,8 мм | 0,05–0,15 мм |
| Стойкость пластины | 15–20 мин | 25–30 мин |
| Шероховатость Ra | 1,6–3,2 | 0,4–0,8 |
Главный принцип: снимаем припуски ДО закалки так, чтобы после нее осталось не больше 0,5–0,7 мм на сторону. Однажды мы поймали брак из-за того, что под закалку оставили 2 мм — пришлось черновить закалку глубиной 1 мм, пластина выкрашивалась на втором проходе, деталь повело. С тех пор припуск под закалку прописываем в маршрутной карте отдельной строкой, чтобы не было «а я так подумал».
Пример расчета: вал Ø60 из стали 45, 50 HRC. При Vc = 150 м/мин обороты будут n = 1000·Vc/(π·D) ≈ 800 об/мин. Подача 0,08 мм/об чистовым. Все просто, если станок позволяет — а вот тут начинается самое интересное.
Сталь 40Х: что меняется
Хромистая легированная сталь резится чуть тяжелее, но главное — она более чувствительна к охлаждению и склонна к образованию твердой вторичной корки. На 40Х с твердостью 48–52 HRC мы держим Vc в диапазоне 130–160 м/мин, подачу чистовой не ниже 0,06 мм/об — на меньшей начинает подрабатывать задняя поверхность и появляется каверна на кромке. По опыту, мастера часто путают: думают, чем меньше подача, тем дольше живет пластина. На CBN это не так — есть минимум, ниже которого инструмент «горит».
- 40Х после закалки с отпуском 48–52 HRC — резим уверенно, стойкость 20–25 минут.
- После азотирования или с твердостью выше 56 HRC — уже другая история, там нужны керамика или полный CBN без карбидной подложки, и далеко не всякая партия отзывается.
- Прокаливаемость у 40Х выше, чем у 45, поэтому твердость по длине вала стабильнее — но и структура крупнее, режем с чуть меньшей подачей на черновой.
СОЖ или всухую: вечный спор
На фото отчетливо видно: струя СОЖ бьет прямо на кромку, туман стоит в зоне резания. И это правильно для наших условий. Производители CBN-пластин часто рекомендуют точение всухую — мол, термоудар от эмульсии вызывает трещины. Мы проверили оба варианта на партии из 200 штук. С поливом концентратом 8–9% через сопла под давлением стойкость получилась на 15–20% выше, а главное — стружка не наматывается на деталь и не портит поверхность. Ключевое: СОЖ должна лить непрерывно и обильно. Прерывистый полив «когда заискрило» — верный способ убить пластину трещинами. Либо полноценный полив, либо всухую. Третьего не дано.
Типичные ошибки: реальный случай, который стоил нам недели
Заказ — шлицевые валы из стали 40Х, 52 HRC, допуск по шейке 0,015 мм, Ra 0,4. Станок старый, люнет разбит. Оператор, грамотный мужик, но с советской школой, резал на 70 м/мин «чтобы не жечь пластины». Итог: наработка на пластину — 4 детали вместо 20, размер плавал в пределах 0,03, деталь шла на шлифовку, сроки горели. Диагноз мы поставили за один вечер: на низкой скорости CBN не разупрочняет стружку, работает на пределе контактных нагрузок, кромка микровыкрашивается уже на третьей детали, отсюда и разброс размера.
Подняли скорость до 160, выставили люнет, вычистили зазоры в суппорте — станок перестал «звенеть» на чистовом. Пластина стала давать 22 детали стабильно, размер лег в допуск без шлифовки. Мораль: стойкость инструмента на закалке — это в первую очередь скорость и жесткость, а не «щадящие» подачи.
Еще пара граблей, на которые мы наступали лично:
- Врезание в корку. Точка врезания должна смещаться каждый проход (программируем переменный XY-подход), иначе одна и та же кромка бьется об угол детали.
- Игнорирование вылета. Вылет резца больше 1,5 сечения на закалке — гарантированная вибрация и микровыкрашивание. Поймали зарез на ступени — виноват оказался вылет 40 мм при сечении 25.
- Экономия на подложке. CBN-пластина на 80% карбида вольфрама дешевле, но и режет хуже. Для чистовой по 50 HRC берем слой CBN минимум 0,7 мм.
Как выбрать станок и оснастку под точение закалки: чек-лист
- Жесткость: направляющие качения или гидростатика, люфт суппорта не более 0,01 мм. Отработанный станок годится, если геометрия проверена.
- Мощность привода: от 11 кВт. На черновой по 55 HRC нагрузка на шпиндель серьезная, слабый привод «плавает» по оборотам.
- Диапазон оборотов: способность держать 800–1500 об/мин под нагрузкой без просадки.
- СОЖ: минимум два регулируемых сопла, желательно подача под давлением от 10 бар.
- Измерение: для допусков жестче 0,02 мм — активный контроль или контактная измерительная система на станке. «Померил штангелем и поехал» не проходит.
FAQ: отвечаем, как отрезаем
Можно ли точить закалку обычным твердым сплавом (ВК8, Т15К6) без CBN?
Нет, это не сработает, если твердость выше 45 HRC. При 48–50 HRC Т15К6 садится за 1–2 минуты резания: температура в зоне контакта превышает предел красностойкости сплава, кромка деформируется, поверхность получается с прижогами. Максимум, что выжмете из ВК8, — зачистные проходы по 45 HRC с подачей 0,05 и Vc около 40–50 м/мин, но стойкость будет 5–10 минут, и экономика такого процесса умирает.
Обязательно ли греть заготовку или применять низкотемпературный отпуск перед точением?
Нет. Это устаревший костыль из эпохи, когда не было нормального инструмента. Отпуск снижает твердость — вы теряете то, за что заказчик платит, а свойства изделия падают. С CBN режем прямо по закалке, и это основной смысл технологии «точение вместо шлифования».
Почему нельзя снизить скорость резания до 60–80 м/мин, чтобы пластина дольше жила?
Нет, эффект будет обратный. Механизм работы CBN на закалке основан на разупрочнении тонкого слоя металла перед кромкой за счет высокой температуры в зоне контакта. На низкой скорости разупрочнения нет, инструмент трется о твердую матрицу, силы резания растут, кромка выкрашивается. На наших опытах снижение Vc со 160 до 80 м/мин уронило стойкость с 25 до 7 минут. Скорость на закалке — друг, а не враг.
Вместо резюме
Точение закаленных сталей 45 и 40Х резцами с CBN — это не экзотика, а рутинная технология, которая убирает шлифовку из маршрута и экономит заказчику деньги. Рецепт простой: скорость 120–180 м/мин, подача не ниже 0,05 мм/об чистовым, жесткий станок, обильная стабильная СОЖ и дисциплина по припуску под закалку. Остальное — опыт. Пусть не такой дорогой, как наш.