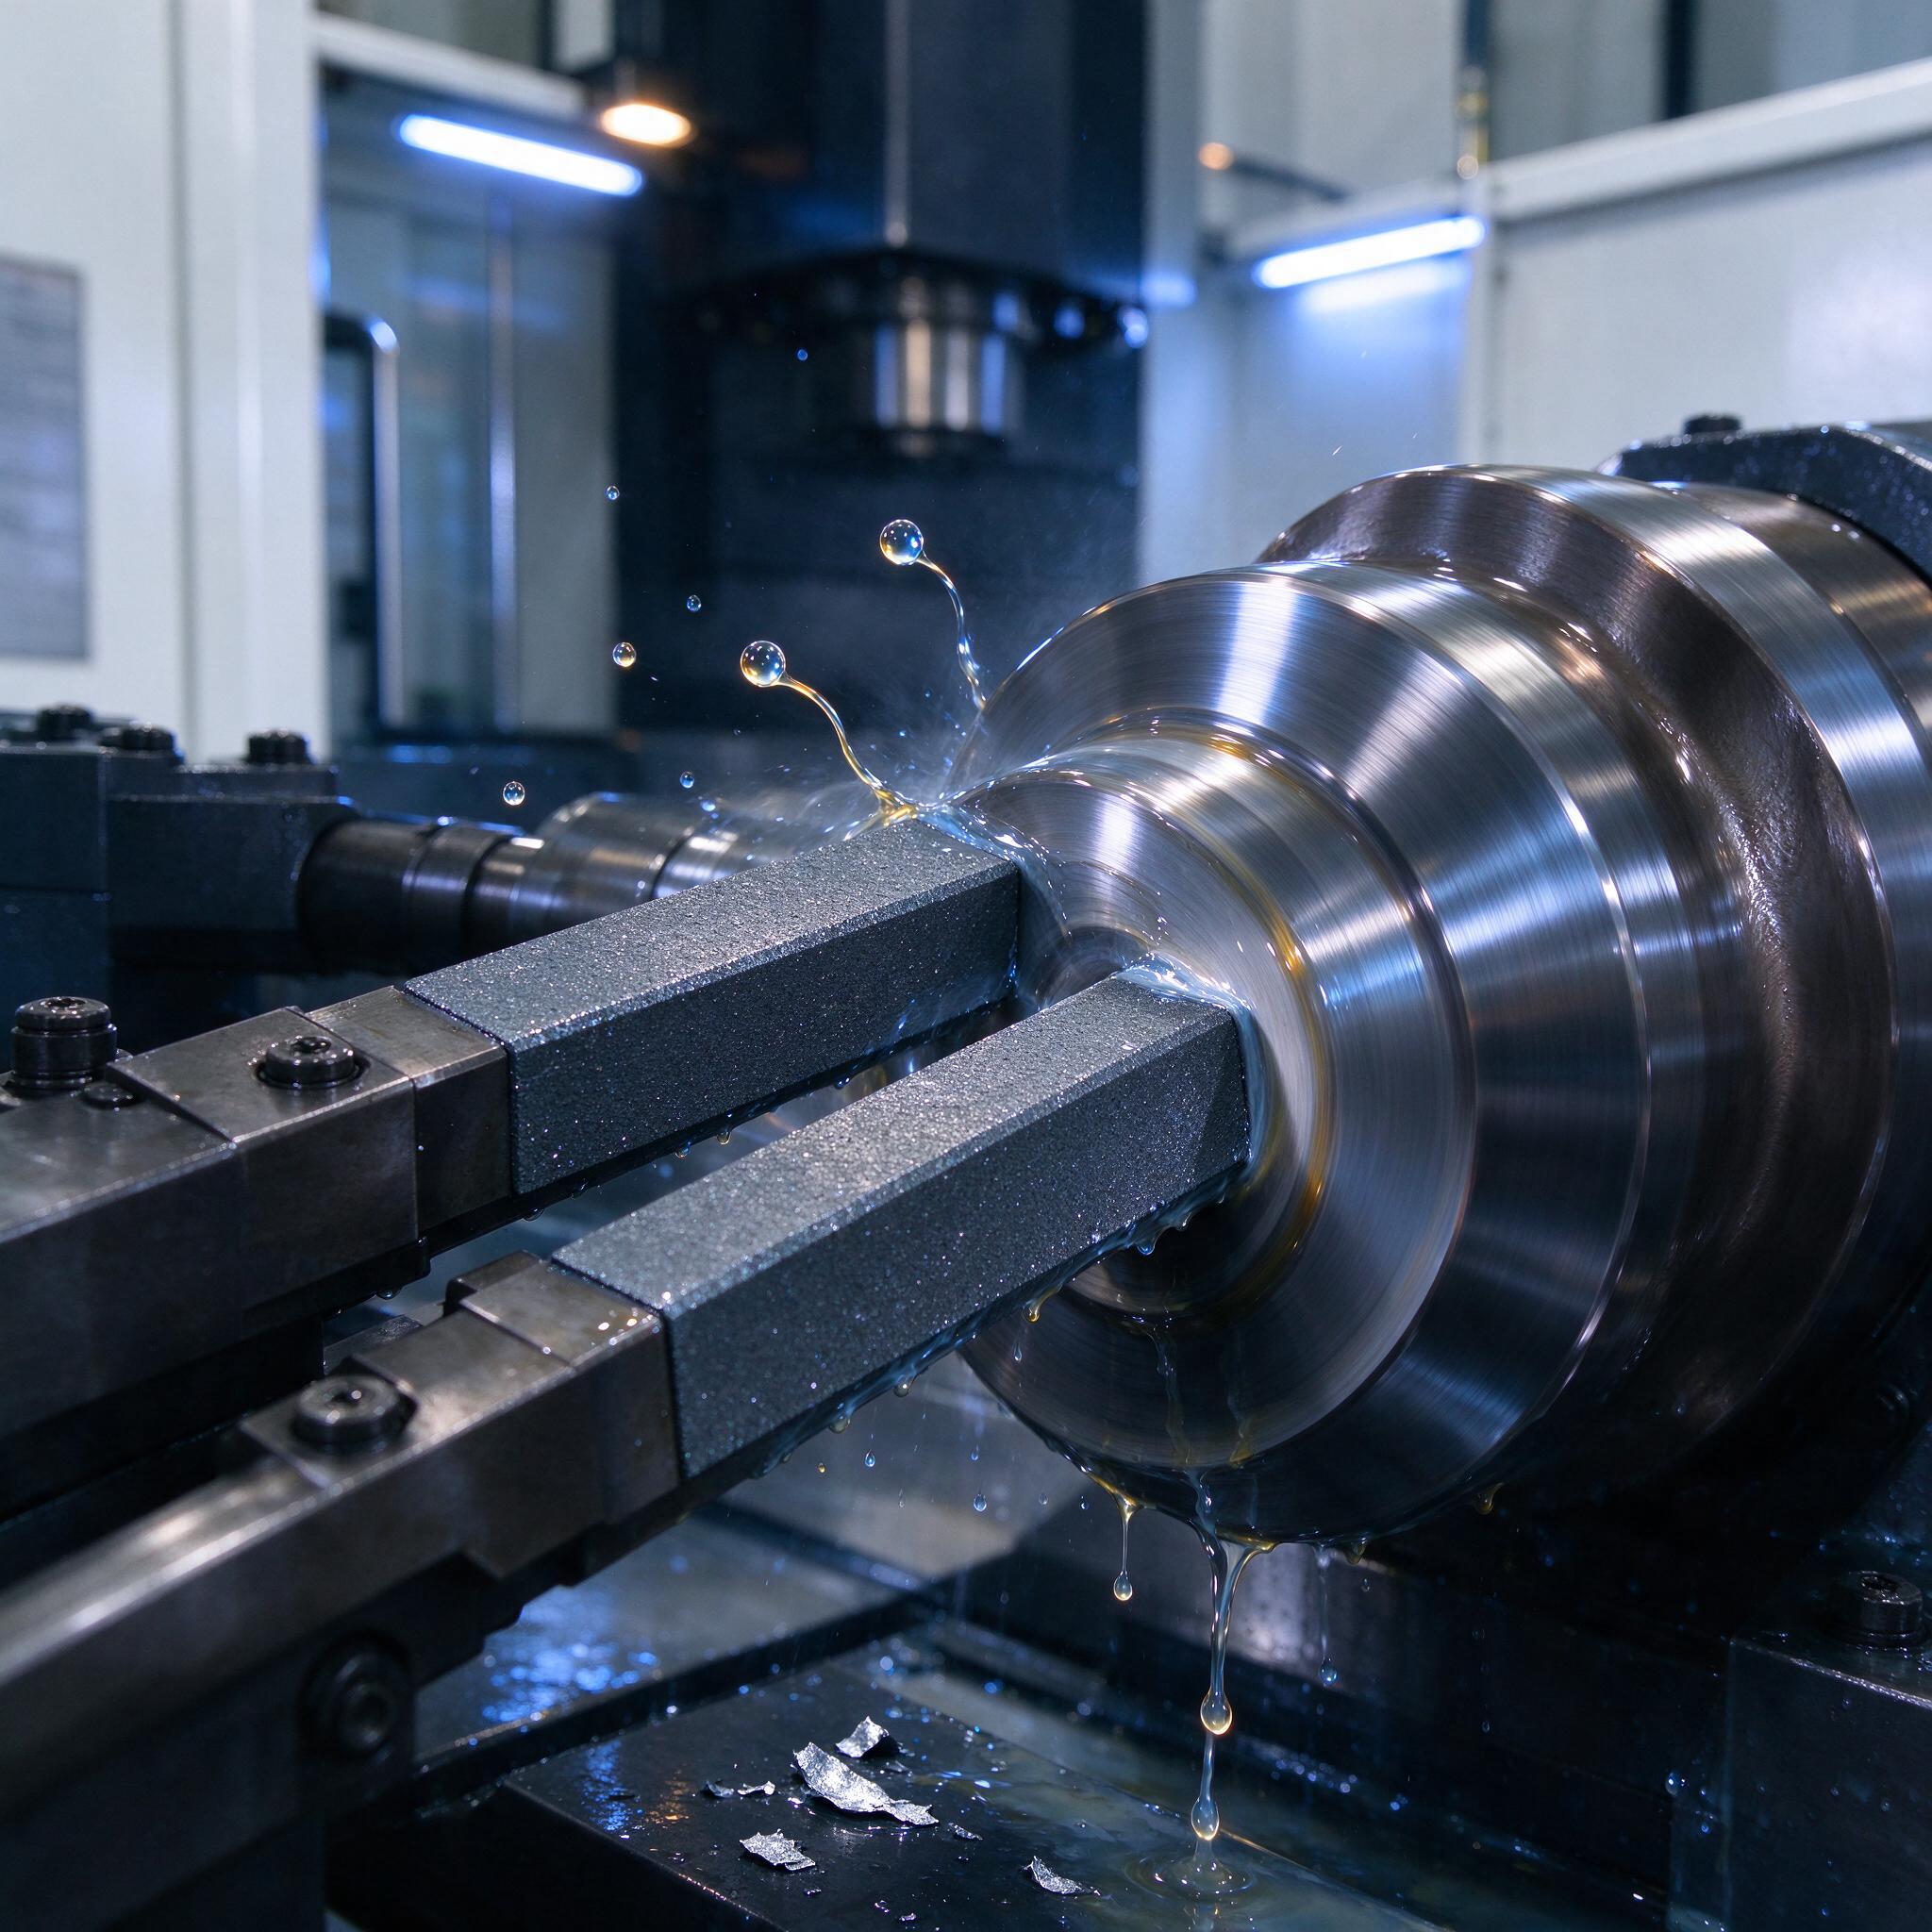
На фото — классическая картинка суперфиниширования шейки вала: два абразивных бруска прижаты к вращающейся детали, маслянистая СОЖ стекает вниз, а в поддоне блестит снятая микростружка. Станок за работой, освещение холодное, цеховое. Именно об этом процессе и поговорим — о том, как мы на шейках коленчатых валов уходим с Ra 0,32 после шлифовки на Ra 0,01–0,02, снимая при этом всего 2–10 мкм металла.
Почему после круглого шлифования ещё не конец
Шлифовальный круг оставляет за собой резьбоподобную винтовую риску. Линзу на шейке коленвала, которая крутится в подшипниках скольжения, такая риска не устраивает: масло держится на плосковершинном микрорельефе, а не на канавках, куда оно сливается, и моторные пары работают по гидродинамике. По опыту, мастера часто путают суперфиниширование с чистовым шлифованием — это разные процессы. Шлифование режет, съём — десятки микрон, круг «горит», вал греется. Суперфиниширование — это выглаживание с малым давлением бруска (обычно 0,1–0,5 МПа на брусок), колебанием бруска 1000–3000 двойных ходов в минуту с амплитудой 1–6 мм и окружной скоростью детали 10–40 м/мин. Съём — те самые 2–10 мкм на диаметр, никак не больше. Поймать зарез здесь невозможно физически — давление бруска падает, как только он упирается в неплоскостность.
Абразив: почему CBN, а не электрокорунд
На шейках закалённых сталей типа 38ХН3МФА или 100Cr6 твердость под 58–62 HRC. Электрокорунд (14А, 24А) на такой твёрдости сальных поверхностей не берёт — «засаливается» за 10–15 шейок. Кубический нитрид бора держит режущую кромку зёрна стабильно и живёт на порядок дольше. Мы работаем брусками на керамической связке с зернистостью F600–F1200, концентрация CBN 100–150%. Для чернового и чистового проходов держим на участке два типоразмера: 100×12×10 мм для коренных и 80×10×10 для шатунных шеек.
| Марка/зернистость | Операция | Съём, мкм | Итоговое Ra, мкм | Стойкость, шейок |
|---|---|---|---|---|
| CBN F600, керам. связка | Черновое суперфиниширование | 6–10 | 0,08–0,12 | 800–1200 |
| CBN F1000, керам. связка | Чистовое суперфиниширование | 2–4 | 0,02–0,04 | 1500–2000 |
| CBN F1200, смоляная связка | Вывод на Ra 0,01 | <2 | 0,01–0,02 | 3000+ |
| Электрокорунд 24А F800 | Только мягкие стали до 45 HRC | 4–8 | 0,05–0,1 | 100–200 |
Режимы, на которых мы выходим на Ra 0,01
Ключевых параметров немного, но они завязаны друг на друга, и «расшатать» один — значит убрать весь микрорельеф:
- Окружная скорость детали: 15–25 м/мин на чистовом, ниже — брусок «насыraft» риску, выше — вибрации.
- Частота осцилляции бруска: 1800–2500 ход/мин, амплитуда 2–4 мм. Именно сетка пересекающихся траекторий формирует плосковершинный профиль.
- Давление: 0,15–0,3 МПа чистовое, 0,4–0,5 МПа черновое.
- Время цикла: 8–15 секунд на шейку. Дольше — уже не съём, а «полировка» без результата.
- СОЖ: масло! Не эмульсия. Мы льём масло марки Shell Macoma 68 или отечественный аналог И-20АП с 5–10% олеиновой кислоты — она работает как ПАВ и не даёт бруску засалиться. На фото как раз видна масляная плёнка, стекающая с шейки, — это нормальная картина процесса.
Оборудование: на чём это делается
Суперфиниширование — не тот процесс, который гоняют на универсальном токарном. Нужна специализированная головка или станок. У нас стоят две машины: отечественный полуавтомат модели 3М175 для коренных шеек и немецкий EMAG SU 100 для шатунных. Разница колоссальная. На 3М175 оператор вручную подводит бруски и по звуку, по «зеркалу» ловит момент окончания цикла. На EMAG — автоматика: контроль усилия прижима, цикл по времени, выход на размер с точностью ±1,5 мкм. Если станок не тянет по жёсткости — шпиндель звенит, брусок начинает вибрировать, и вместо плосковершинного микрорельефа получаешь «бочку» или «голодный» участок посередине шейки.
Однажды мы поймали брак из-за грязной СОЖ
Реальная история. Партия из 40 коленвалов под двигатели КамАЗ. После суперфиниширования контроль профилометром MITUTOYO SJ-410 показалRa 0,03–0,05 вместо заданных 0,02. На профилограммах — случайные глубокие риски-каверны. Вскрыли причину: в системе СОЖ скопилась шламовая взвесь после правки шлифовальных кругов, а фильтрация стояла грубая, 40 мкм. Твёрдые частицы катались между бруском и шейкой и царапали поверхность. Замена масла, промывка бака, установка фильтра 10 мкм — и Ra вернулся в 0,015. С тех пор чистота СОЖ на суперфинише контролируем не реже раза в смену. Один раз — это всё, что нужно, чтобы запомнить на всю жизнь.
Типичные ошибки, которые губят микрорельеф
- Экономия на брусках. Однажды закупили дешёвый CBN без сертификата у «знакомого поставщика». Зернистость «плавала» от бруска к бруску в пределах двух классов. Итог — разброс Ra по одной шейке от 0,01 до 0,06. Вернулись к проверенному поставщику с протоколами входного контроля.
- Гонка за временем цикла. Технолог «оптимизировал» цикл с 12 до 6 секунд. Съём упал, брак по микрорельефу пошёл лавиной. Суперфиниширование — процесс нелинейный: первые 5 секунд снимают 80% металла, остальное время формируется именно рельеф.
- Игнор биения детали. Суперфиниширование не правит геометрию, оно копирует её. Если до этого на круглом шлифовальном круге поймали биение 5–7 мкм — после суперфинише оно никуда не денется, только станет «зеркальным». Сначала геометрия, потом рельеф.
Как выбрать станок или подрядчика: чек-лист
- Спрашивайте подтверждённое Ra на образцах из вашей стали, а не из каталога. Наша сталь — наша шероховатость.
- Уточните систему фильтрации СОЖ. Если менее 15 мкм и без бумажной ленты — бегите.
- Проверьте, есть ли контроль усилия прижима бруска и активное отслеживание износа.
- Просите данные по съёму за последний год на аналогичных деталях. Если съём «плавает» больше 3 мкм — процесс нестабилен.
- Жёсткость: уточните длину консоли шпинделя и подшипники. Гидростатика или прецизионные роликовые — норм, шариковые на длинной консоли — риск.
FAQ
Можно ли получить Ra 0,01 за один проход, без чернового этапа?
Нет, не выйдет. Брусок F1200 за один проход не снимет 8–10 мкм при следах шлифовки — он просто «заглохнет» о исходный рельеф, цикл удлинится втрое, а риски от шлифования останутся под полировкой. Черновой и чистовой проходы обязательны.
Можно ли заменить масло на эмульсию — дешевле же?
Нет, это не сработает, потому что на эмульсии брусок на керамической связке засаливается за 30–50 шейок, а требуемое давление прижима растёт — вместе с ним растёт и тепловой эффект, вплоть до прижогов. Масло на суперфинише — не расходник, а часть технологии.
Можно ли на том же станке суперфинишировать и кулачки распредвала?
Можно, но не с теми брусками. Кулачки — фасонная поверхность с переменной кривизной, нужны бруски малой ширины 8–10 мм, другой профиль прижима и сниженная частота осцилляции (до 1200 ход/мин), иначе на подъеме и спуске кулачка брусок «заваливает» кромку и появляется брак по форме.
Вместо заключения
Суперфиниширование — не «последний блеск», а полноценный технологический переход с своими режимами, материалами и контрольно. Поймать стабильные Ra 0,01 на шейках коленчатых валов реально, но только если держать в голове три вещи: чистая масляная СОЖ, свежие бруски CBN по назначению и честная геометрия после шлифования. Всё остальное — вопрос времени и дисциплины на участке.