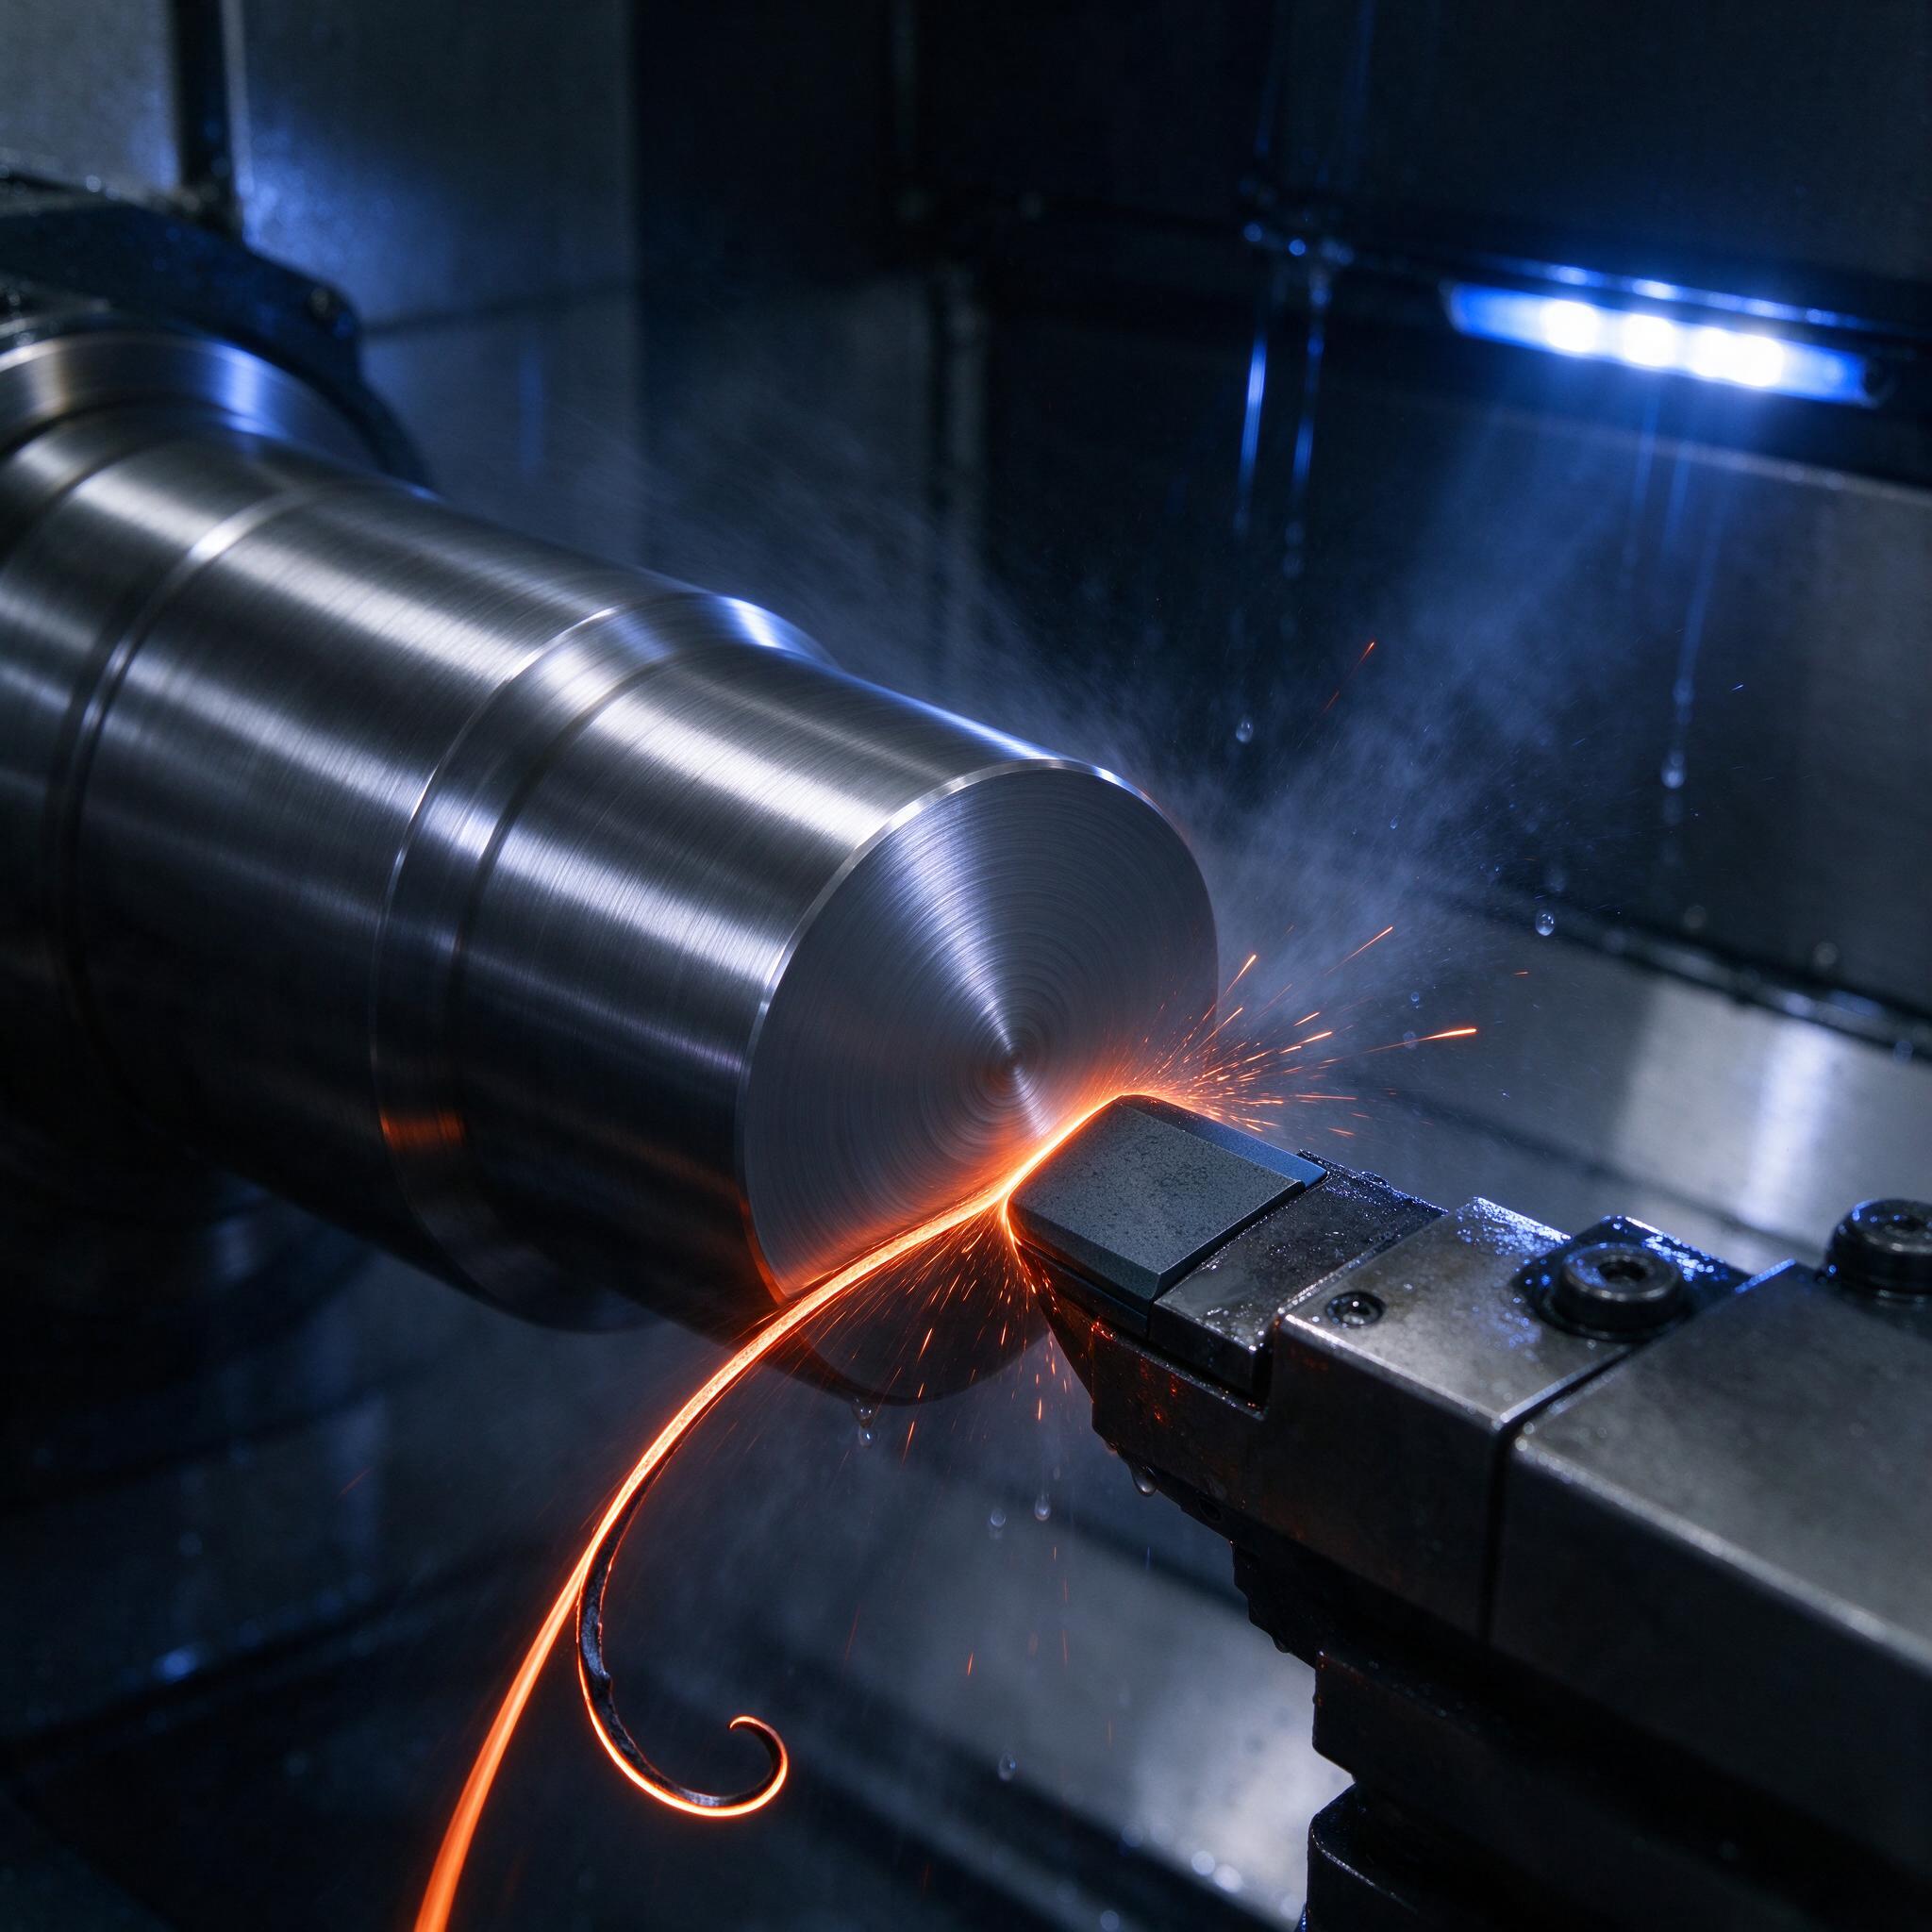
На фото — классическая картина чистового точения закаленной детали: в патроне вал, резец с квадратной пластиной снял фаску, из-под резца сходит раскаленная стружка-«волосок», вокруг пар от СОЖ и синяя подсветка зоны резания. Кто хоть раз резал сталь под 60 HRC, тот узнает эту картину сразу — стружка красная, звенит все вокруг, и малейшая ошибка в режимах приводит либо к выкрашиванию пластины, либо к «пойманному зарезу». Разберем, как резать закалку твердым сплавом и керамикой, когда реально нужен CBN и за счет чего чистовое точение честно заменяет шлифовку.
Почему закалку вообще научились точить
Лет двадцать назад закаленную деталь выше 45 HRC несли только шлифовщику, и точка. Но с появлением пластин из кубического нитрида бора (CBN, он же КНБ) и режущей керамики все перевернулось. CBN по твердости уступает только алмазу, к тому же он термостабилен — в зоне резания под тысячу градусов он не «плывет», в отличие от твердого сплава. А именно нагрев и делает возможным резание закалки: металл перед режущей кромкой размягчается, и пластина его срезает. Отсюда и первое правило, которое новички постоянно нарушают: резать надо на высокой скорости. Низкая скорость при точении закаленной стали — это не бережный режим, это гарантированная смерть кромки от микровыкрашивания и наростообразования.
Твердый сплав, керамика или CBN: что когда брать
По опыту, мастера часто путают границы применимости. Тянут все подряд одним инструментом, а потом удивляются, почему пластина села за две детали. Грубая картина такая:
- Твердый сплав (ВК8, ВК6-ОМ, реже Т15К6) — до 45-48 HRC, черновое и получистовое. Выше твердости — твердый сплав уже не тянет, кромка садится за минуты.
- Керамика (нитрид кремния Si3N4, типа_compax/ВОК-60, смешанная керамика Al2O3+TiC — ВШ-75, KT) — 45-58 HRC, скорость 80-150 м/мин, хороша на чистовых проходах с равномерным припуском. Боится ударов и прерывистого резания.
- CBN (композиты 01, 10, пластины Sandvik CB7020, Mitsubishi MB8025, Iscar IB20H) — от 55 HRC и выше, скорость 120-200 м/мин, съемы 0,1-0,3 мм. Это король чистового точения закалки.
| Материал пластины | Твердость детали | Vc, м/мин | Подача, мм/об | Глубина, мм |
|---|---|---|---|---|
| ВК8 / ВК6-ОМ | до 48 HRC | 40-70 | 0,1-0,25 | 0,2-1,0 |
| Керамика Si3N4 | 45-58 HRC | 80-150 | 0,05-0,15 | 0,1-0,5 |
| CBN (CB7020 и аналоги) | 55-65 HRC | 120-200 | 0,05-0,12 | 0,05-0,3 |
Режимы, которые реально работают
Берем кованый вал из стали 40Х, закалка до 52 HRC. Черновое точение — твердым сплавом, припуск оставляем 0,4-0,5 мм на сторону. Чистовое — керамикой или CBN: скорость 140-180 м/мин, подача 0,08 мм/об, глубина 0,15 мм. Получаем Ra 0,4-0,8, и это не предел: на хорошей геометрии с заоваленной кромкой и положительным передним углом выходим на Ra 0,2 — визуально зеркало. Допуск держим в пределах 0,01-0,015 мм без вопросов. Жесткость системы — критична. Шпиндель звенит — сразу снижаем вылет резца, ставим люнет, иначе каверны и волнистость обеспечены. СОЖ при резании CBN — вопрос спорный: многие ведут сухое резание, потому что термические удары от эмульсии трогают кромку. Мы на своих токарках с ЧПУ (16К20Ф3 давно списали, работаем на HAAS ST-20 и 16А20Ф3 с приводным инструментом) чистовик ведем всухую, а СОЖ пускаем только при черновом точении твердым сплавом.
Типичные ошибки, или случай из практики
Однажды на участке мы поймали брак из-за того, что оператор-новичок поставил на чистовую обработку вала 58 HRC керамическую пластину вместо CBN и дал подачу 0,2 мм/об — «чтобы быстрее». Керамика на таких подачах не режет, а давит: на поверхности пошла сетка микротрещин и вырывы, которые вылезли только на дефектоскопии у заказчика. Партия из 40 валов — в металлолом, плюс оправка на erkläренную рекламацию. С тех пор у нас правило: пластины в тумбочке маркируются цветом, и чужой материал в держатель не ставить. Вторая болячка — нагар и налипание на кромке при заниженной скорости, третья — резание с люфтом в подшипниках шпинделя: «младший» станок не тянет закалку, вибрация выкрашивает кромку за одну деталь.
Чистовое точение вместо шлифования: когда реально можно
Можно, если честно ответить на три вопроса. Есть ли на детали прерывистое резание (шпоночные пазы, отверстия)? Если есть — шлифовать или резать CBN с прочной геометрией, керамика выкрошится. Нужна ли Ra 0,1 и ниже и допуск в 2-3 мкм? Тогда только шлифовка. Все остальное — валки, штампы, закаленные шейки валов, ходовые винты — точение закаленных сталей пластинами CBN закрывает полностью, при этом цикл короче в 2-3 раза: не надо переставлять деталь с токарного на шлифовальный, не надо править круг, не надо ловить базу заново. Мы при обработке шлицевых оправок ушли со шлифовки полностью и съэкономили около 30% себестоимости операции.
Как выбрать станок и подрядчика: чек-лист
- Жесткость: станок должен быть не старше «средних лет», люфты в шпинделе и суппорте — минимальные, желательно ЧПУ с частотным приводом и жестким патроном.
- Спросите, каким материалом пластины будут резать именно вашу твердость — если отвечают «твердым сплавом на 60 HRC», разворачивайтесь.
- Попросите протокол замеров: шероховатость по Ra на детали, а не «на образце».
- Уточните, кто правит программы: технолог с опытом резания закалки или «программист, который знает CAM».
- Присмотритесь к инструменту: Sandvik, Iscar, Mitsubishi — норм. Нононейм с маркетплейса на закалке не живет.
FAQ
Можно ли точить закаленную сталь обычным твердосплавным резцом на 60 HRC?
Нет, это не сработает, потому что твердый сплав при такой твердости заготовки теряет кромку за первые секунды резания — он просто мягче закаленной структуры. Максимум — 45-48 HRC, и то на черновых режимах.
Нужна ли СОЖ при точении CBN?
Нет, при чистовом резании CBN и керамикой ведем всухую: струя эмульсии дает термический удар по раскаленной кромке, и она трогается. Охлаждать можно сжатым воздухом или масляным туманом, если совсем горит.
Какой ресурс пластины CBN на закалке?
По нашему опыту, на чистовых режимах (Vc 150 м/мин, подача 0,08) одна кромка спокойно проходит 30-60 минут резания и 50-100 деталей мелких шеек. Дальше — фаска по задней поверхности растет, шероховатость ползет, и кромку надо поворачивать.
Резюме простое: до 45 HRC — твердый сплав, 45-58 — керамика, выше и чистово — CBN. Режимы высокие, подачи мелкие, жесткость максимальная. Закалка — это не приговор «шлифовать», это просто другой инструмент и другая дисциплина режимов.