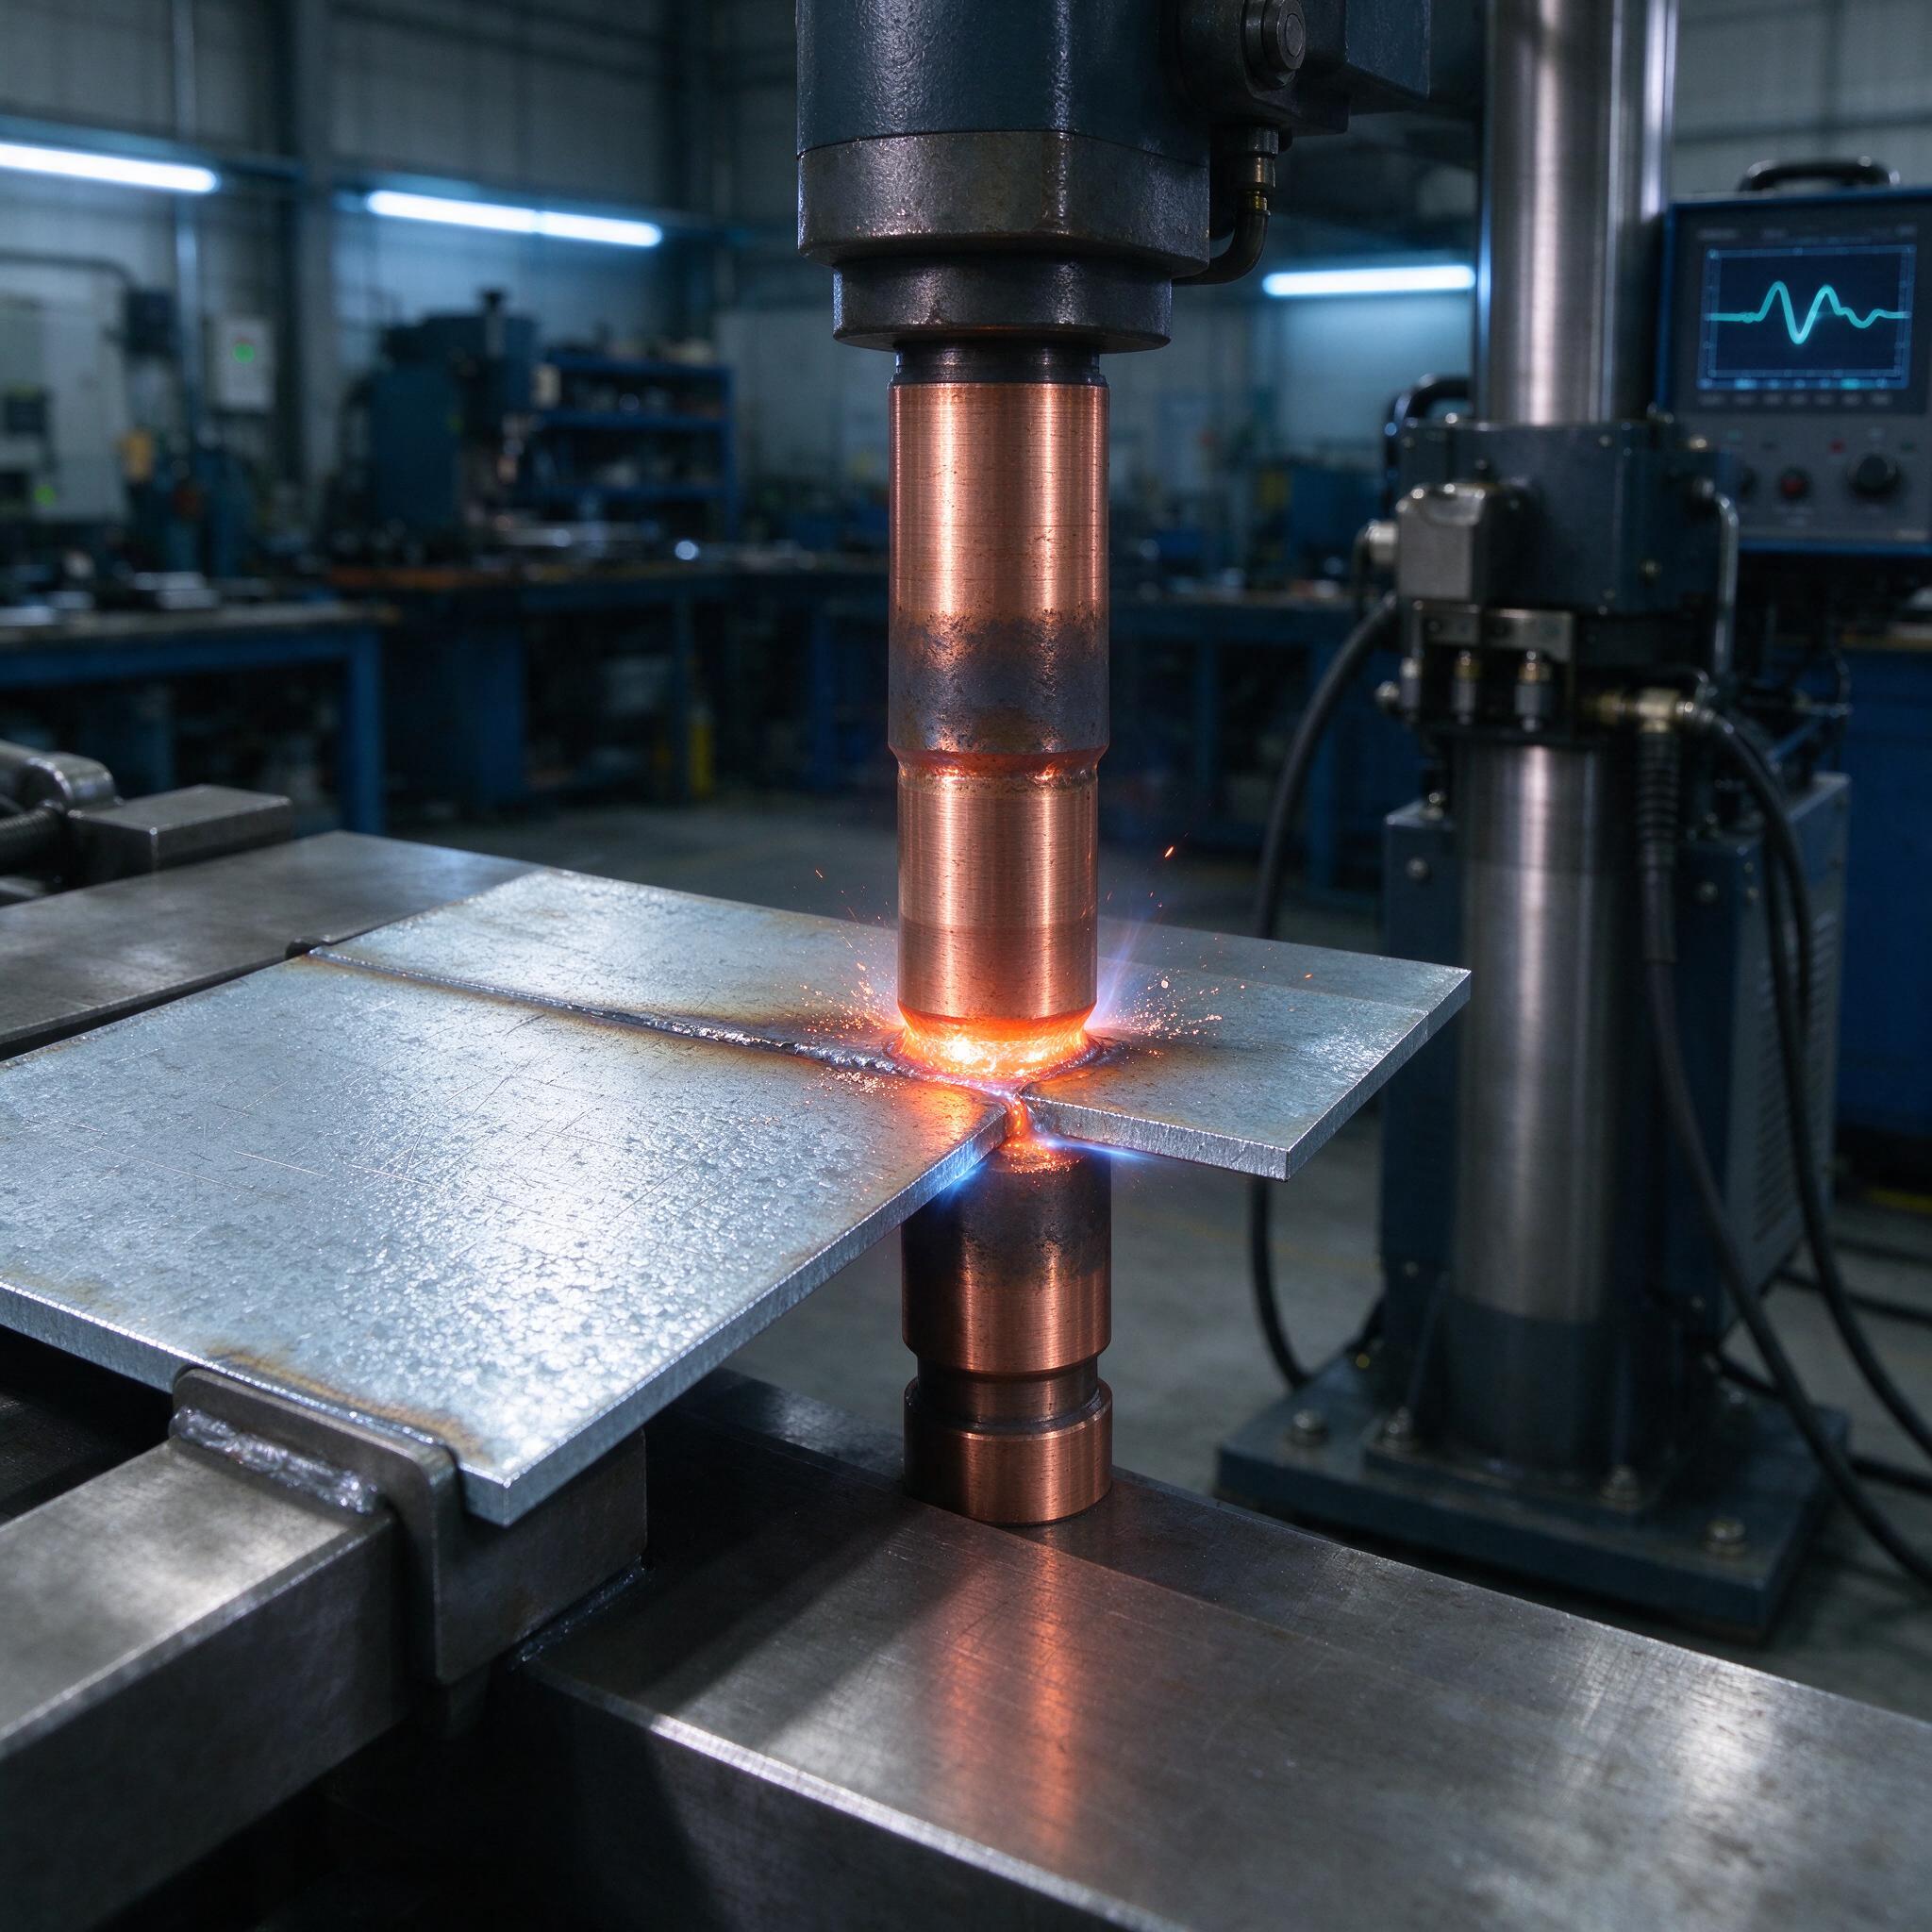
На фото — наша обыденность: верхний и нижний медные электроды зажали пакет из двух оцинкованных листов, в зоне контакта полыхает расплав, брызги цинка разлетаются веером. На заднем плане — монитор сварочного контроллера с осциллограммой тока. Именно так выглядит точечная контактная сварка оцинковки, если смотреть на неё без розовых очков. И именно она регулярно портит кровь технологам: вчера точка держит на отрыв, сегодня — «снежинка» вылетает из пакета, а завтра электроды залило цинком и машина стоит. Разберём, как мы на своём участке выстроили процесс: от выбора электродов до циклограммы тока и контроля ядра.
Почему оцинковка — это не «та же сталь, только с обвязкой»
Цинк плавится при 419 °C, кипит при 907 °C. Ядро сварной точки разогревается до 1500 °C и выше. То есть в зоне контакта цинк не просто плавится — он вскипает, и пары цинка с силой выдавливают расплавленный металл из ядра наружу. Результат — поры, каверны, брызги и так называемая «снежинка»: точка, которая по виду вроде бы есть, а по сечению — решето. Плюс цинк активно легирует медь электрода: латунеобразный слой нарастает на рабочей поверхности, пятно контакта расползается, плотность тока падает, и через несколько сотен точек электрод «потёк». По опыту, стойкость электродов на оцинковке в 3–5 раз ниже, чем на чёрной холоднокатаной стали той же толщины. Это надо закладывать в план обслуживания, а не «обнаруживать» по потоку брака.
Электроды: не экономьте на меди
Для оцинкованной стали мы работаем электродами из кадмиевой бронзы БрКд1 (CuCr1Zr тоже держит достойно, хром-циркониевая — сейчас основной наш вариант), а не из чистой меди М1, как многие привыкли на чёрном металле. М1 на цинке живёт недолго — размазывается за пару смен. Форма — преимущественно сферическая рабочая поверхность с радиусом 40–75 мм: сфера лучше самоцентрируется и прощает перекос пакета. Конусность посадки — стандартная 1:10, чтобы электрод не закусывало в грибке.
- БрХЦр (CuCr1Zr) — рабочая лошадка, электро- и теплопроводность ~75–80% IACS, стойкость на цинке приемлемая.
- БрКд1 — чуть мягче, но электропроводность выше (~85–90% IACS), меньше нагрев, лучше для тонких листов 0,8–1,2 мм.
- БрБ2 (бериллиевая бронза) — только для тяжёлых режимов и больших усилий, на тонкой оцинковке избыточна, плюс бериллий — отдельная история по охране труда при обработке.
Полив электродов водой — святое. Расход не меньше 4–6 л/мин на электрод при диаметре канала, который реально обеспечивает этот расход, а не «капает откуда-то сверху». Перегрели электрод на 50–70 °C выше расчётного — потеряли половину стойкости. Мы перепробовали разные подводки и в итоге пришли к простому правилу: температура воды на выходе не выше 35 °C, иначе система охлаждения не тянет, сколько её ни крутите.
Циклограмма: где рождается качество точки
Классическая ошибка — варить оцинковку тем же циклом, что и чёрный металл, только «добавить току». Не добавляйте. Добавите — получите взрыв цинка и выжженное ядро. Правильная циклограмма для 1,0+1,0 мм оцинковки на машине типа МТ-1928 или на инверторном источнике среднего класса выглядит примерно так:
- Предварительное усилие сжатия — 60–70% рабочего, чтобы цинковые покрытия сомкнулись и выдавили лишний цинк из зазора.
- Пауза 0,04–0,08 с — дать пакету стабилизироваться.
- Предварительный импульс тока — 30–40% от основного, 2–3 периода. Прогревает цинк, снижает градиент, «успокаивает» вскипание.
- Пауза 0,02–0,04 с — распределить тепло.
- Основной импульс — 8–12 кА для 1+1 мм, время 8–14 периодов, усилие 2,5–3,5 кН. На инверторных источниках (например, среднечастотные МСР-серии) ток держится ровнее, пульсации минимальны — ядро получается стабильнее, чем на обычном переменке 50 Гц.
- Ковка — усилие поднимаем до 120–150% в момент отключения тока или сразу после, держим 0,1–0,2 с. Уплотняем ядро, глушим усадочные раковины.
- Выдержка — снять усилие не раньше, чем ядро остыло ниже 500 °C, иначе точка «плюётся» при разжатии.
Усилие сжатия на оцинковке ставим на 20–30% выше, чем для той же стали без покрытия. Почему — контактное сопротивление цинка ниже, его надо продавить, чтобы ток шёл через сталь, а не грел слой Zn до кипения. Динамика сжатия тоже важна: электрод должен «падать» на пакет мягко, без удара, иначе ловим выплёскивание ещё до тока.
Контроль ядра: доверяй, но проверяй осциллограммой
Ядро не видно — значит, контролировать надо косвенно, но жёстко. Три уровня, которые у нас работают.
Первый — динамическое сопротивление. Современные контроллеры (те же адаптивные от SFoE, вполне доступные, или отечественные блоки типа РКСС) пишут кривую R(t). Нормальная кривая: пик в начале, спад, плато. Если сопротивление прыгает — цинк кипит, ток гуляет, ядро растёт рывками. Если кривая «лежит» и не растёт к концу — электрод залило, пятно контакта расползлось. По опыту, мастера часто путают низкое стартовое сопротивление с хорошим контактом, а это как раз симптом избытка цинка в контакте и будущей «снежинки».
Второй — пробная точка на сдвиг-тест. Каждые 30–50 точек сварщик выламывает точку на образце-свидетеле. Норма: отрыв по ядру с диаметром d ≥ 4·√s (для 1 мм это ~4 мм), вырванная «луковица», а не гладкий отлип. Гладкий отлип — холодная точка, ядра нет. Лунка с порами — пересвар или кипящий цинк.
Третий — разрушающий контроль партии по ГОСТ 15878 (или ISO 14273 на срез), периодичность — по согласованию с ОТК, у нас раз в смену плюс при каждой переналадке. Дешевле сломать десять образцов, чем получить рекламацию от заказчика на кузовную сборку.
Типичные ошибки: случай, который мы разбирали всей сменой
Однажды на участке мы поймали брак из-за поставки: пришла партия оцинковки с другим типом покрытия — вместо обычного горячего цинкования (~Z275) листы шли с гальваническим Zn плюс пассивацией. Вроде и та же сталь 08пс, и толщина в допуске. А режим не работает: точки холодные, сопротивление ведёт себя иначе, брызги пропали — но и ядра нет. Два дня гоняли оборудование по кругу, пока кто-то не догадался сравнить сертификаты. Мораль: любой входной контроль металла должен включать проверку покрытия, а режимы сварки — прописываться не «для оцинковки вообще», а под конкретный тип и массу покрытия. Вторая вечная беда — заточка электродов «на глазок» напильником. Радиус сферы плавает, пятно гуляет,stable-качества нет. Купили за копейки шаблоны-калибры и контрольно-обточное приспособление — количество вопросов от сварщиков упало в разы.
Как выбрать машину для точечной сварки оцинковки: чек-лист
- Инверторный (среднечастотный, 1000 Гц) источник обязательна — на 50 Гц с тиристорным контактором стабильность по оцинковке заметно хуже, особенно на тонком листе.
- Контроллер с записью кривой сопротивления и адаптивным управлением — иначе контроль ядра превращается в гадание.
- Усилие с запасом: расчётное + 40–50%, пневматику или сервопривод сжатия с регулируемой двухступенчатой подачей.
- Производительность водяного охлаждения — не менее 8–10 л/мин на пару электродов с реальным напором, а не «паспортные 6 л» при нулевом давлении в цеховой сети.
- Сервис: наличие электродов нужной марки на складе поставщика, стоимость Обточки и время переналадки — это определяет себестоимость точки сильнее, чем цена машины.
FAQ
Можно ли варить оцинковку электродами из чистой меди М1, если预算 не тянет на бронзу?
Можно, но считайте деньги. Стойкость упадёт в 3–5 раз, переналадка каждые 1–2 часа, разброс качества точки. На мелкосерийке — терпимо. На потоке бронза окупается за месяц. Нет, «притереть и работать» не сработает: медь цинк насыщает быстро, процесс деградирует лавинообразно.
Нужно ли снимать цинк в зоне точки механически?
Нет, это не решение, потому что локально снять покрытие равномерно невозможно, а зачистка — это лишняя операция и обнажённый металл под коррозию. Правильно — увеличить усилие сжатия и поставить предварительный импульс. Снимать слой имеет смысл только при толщине покрытия выше Z350, и то частично.
Какой диаметр ядра считать нормой?
Базовая формула d ≈ 4·√s, где s — толщина одного листа в мм, плюс допуск ±10%. Для 1+1 мм — около 4 мм, для 1,5+1,5 — примерно 5 мм. Меньше — точка ослаблена, больше — растут усадочные дефекты и вмятины на лицевой поверхности.
Подводя черту без пафоса: оцинковка варится отлично, если перестать воспринимать её как обычную сталь. Правильная бронза, двухимпульсная циклограмма с ковкой, повышенное усилие и контроль кривой сопротивления — четыре кита, на которых держится стабильная точка. Всё остальное — дисциплина и входной контроль. На фото выше наш пост в цеху, где этот регламент работает каждый день, и осциллограмма на мониторе ровная. Это и есть главный индикатор, что процесс живой.