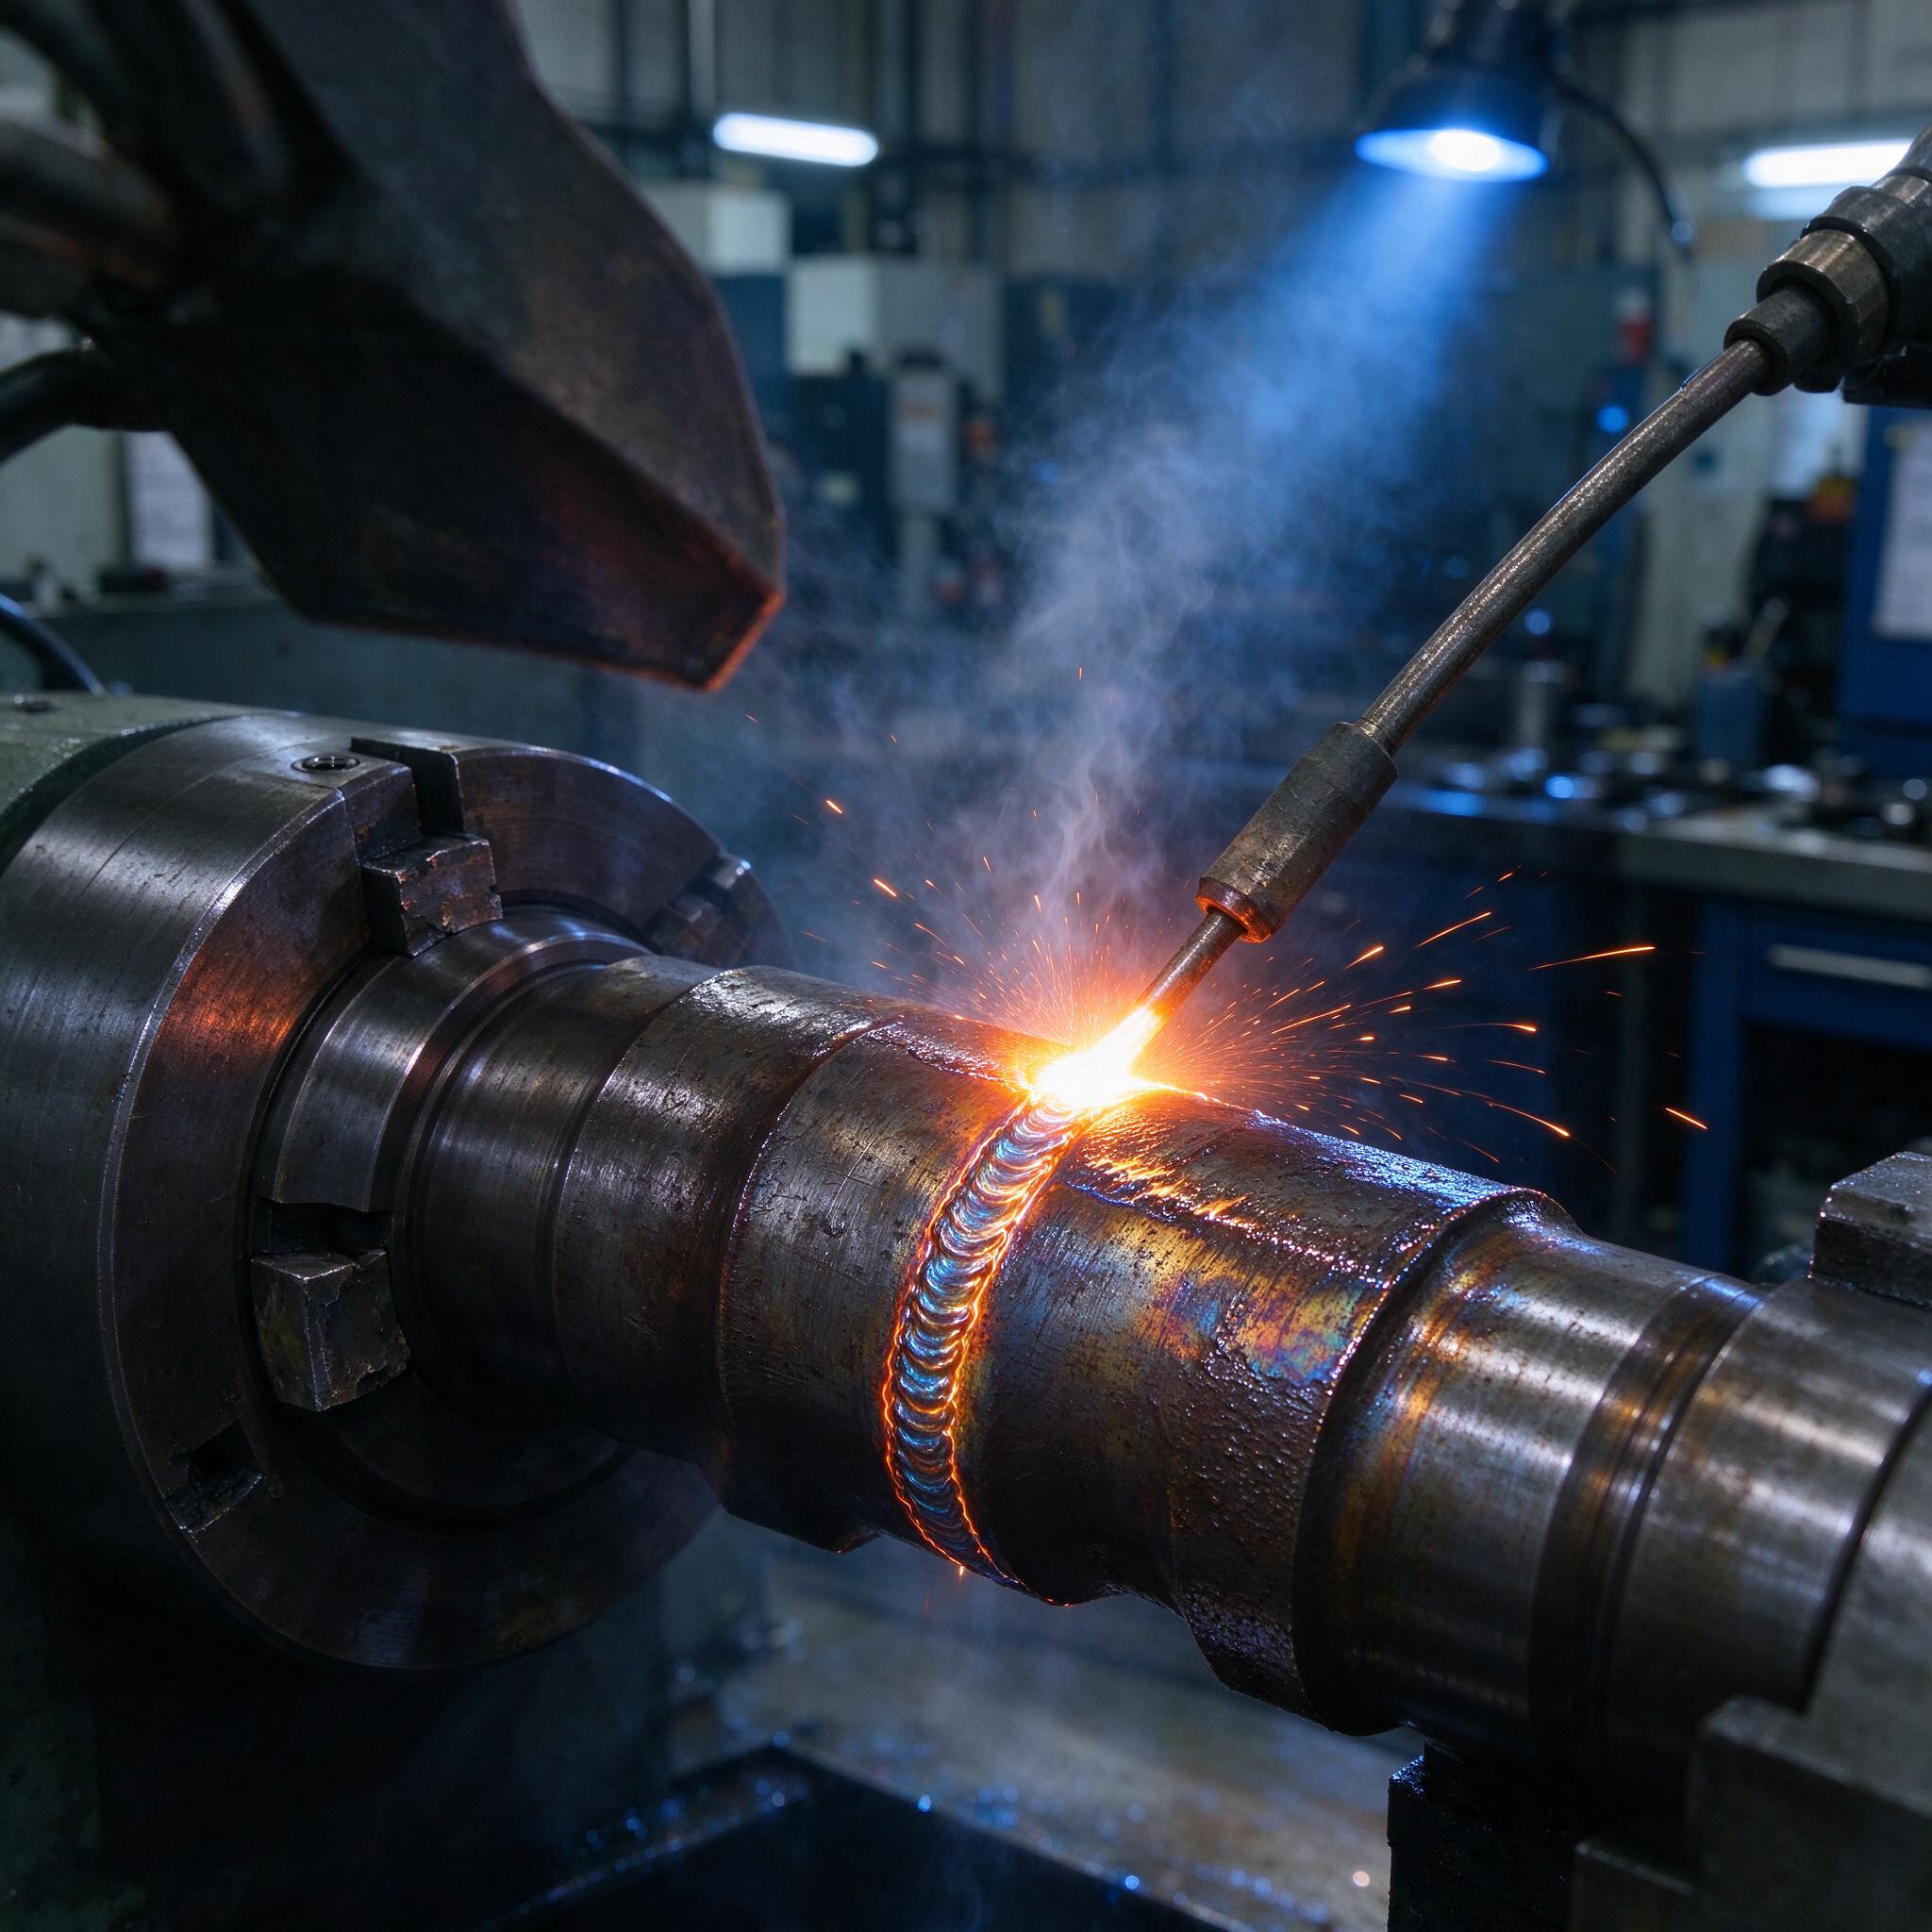
Вал редуктора прилетел с участка в ремонт третий раз за полгода. Посадочный место под подшипник — минус 0,15 от чертежа, «уставало» железо, подшипник гулял. Списывать деталь на 40 тысяч ради износа в две сотки — рука не поднимается, тем более когда таких валов в очереди штук пятнадцать. Именно про такие ситуации и поговорим: что такое вибродуговая наплавка, когда она реально спасает, а когда лучше не связываться, какие режимы ставить и где чаще всего косячат.
На фото — как раз наш процесс: вал зажат в патроне переоборудованного токарного станка, по шейке идет наплавленный валик с характерной «чешуйкой», проволочный мундштук под углом подает электрод, и в зоне дуги горит брызгами металла ярко-оранжевый факел. По бокам — душевая система подачи жидкости, форсунка видна сверху: без охлаждения и защиты зоны дуги нормального слоя не получить. Свет на участок пускаем точечный — местная лампа над зоной горения, иначе цвета побежалости на шейке не различить, а по ним контролируешь тепловложение. Металл в зоне наплавки влагой блестит — это не грязь, это след эмульсии, которой поливаем сразу за дугой.
Суть процесса: почему именно вибрация
Вибродуговая наплавка — это дуговая наплавка проволокой, которая подается с колебаниями с частотой 50–100 Гц и амплитудой 1–2 мм. За каждый период вибрации происходит короткий разряд и разрыв дуги, металл переносится малыми порциями, и деталь практически не успевает греться. В этом и весь смысл: глубина отпуска и зоны термического влияния — доли миллиметра, коробление вала минимальное. Для сравнения: обычная наплавка под флюсом на тонкой шейке уводит вал «винтом» так, что потом правка дороже самой детали.
Толщина наплавленного слоя за один проход — от 0,5 до 2 мм. Наращивать больше — многослойно, но это уже другая история, качество каждого следующего слоя контролируем отдельно. Наплавка ведется на переоборудованных токарных станках (у нас — старый 16К20 с приставкой вибронаплавки) или на специализированных установках типа УД-209, ОКС-5563. Источник — выпрямители ВДУ-506, ВДГ-302 с жесткой или падающей характеристикой, в зависимости от проволоки.
Режимы, которые мы реально ставим
Без конкретики любая статья про наплавку — ни о чем. Вот наши рабочие режимы для восстановления шеек валов из стали 40Х, диаметры 40–80 мм:
- Проволока Нп-30ХГСА или Нп-65Г, диаметр 1,2–1,6 мм;
- Ток 120–160 А (обратно-полярный, если источник позволяет);
- Напряжение 14–18 В — дуга короткая, почти «звенит»;
- Скорость подачи проволоки 60–100 м/ч;
- Частота вибрации 50 Гц, амплитуда 1,0–1,8 мм;
- Окружная скорость детали 2–5 м/ч (вал крутится медленно, в противовес токарке);
- Шаг наплавки — 0,8–0,9 диаметра проволоки, это перекрытие валиков на 10–20%;
- Охлаждение — 5%-ная содовая вода или эмульсия, полив в два следа: на зону дуги и на уже наплавленный валик.
Твердость наплавленного слоя с Нп-65Г выходит 45–50 HRC после остывания, с Нп-30ХГСА — помягче, 30–35 HRC, но лучше обрабатывается. Дальше все равно идем на шлифовку: шероховатость после наплавки Ra 6,3–12,5, а под посадку подшипника надо Ra 0,8–1,6 и допуск в поле, скажем, k6. Припуск под шлиф оставляем 0,3–0,5 мм на сторону — меньше можно, если оборудование стабильное, но рискуешь «поймать зарез» на неровности валика.
Сравнение марок проволоки: что для чего
| Марка | Твердость слоя (HRC) | Обрабатываемость | Когда берем |
|---|---|---|---|
| Нп-Св-08 | 15–20 | Отличная | Мягкий слой под точение, посадочные без нагрузки |
| Нп-30ХГСА | 30–35 | Хорошая | Универсальная, большинство валов и осей |
| Нп-65Г | 45–50 | Только шлифовка | Изношенные шейки под подшипники качения, износ выше среднего |
| Нп-50ХФ | 40–45 | Шлифовка/точение резцами с СММ | Валы с циклической нагрузкой, где нужна вязкость |
Соль вся в том, что износ и характер нагружения детали диктуют марку. Поставишь твердую проволоку туда, где вал работает на изгиб с ударом — слой растрескается. Поставишь мягкую под подшипник на высоких оборотах — схрустает за пару месяцев.
Подготовка — половина успеха
По опыту, мастера часто относятся к подготовке как к формальности. А зря. Что мы делаем обязательно:
- Промываем деталь, снимаем остатки СОЖ, масла, краски — любой нагар на поверхности даст поры.
- Дефектоскопия или хотя бы осмотровая проверка на трещины. Трещиноватую деталь не наплавляем — ремонт не состоится.
- Протачиваем изношенную поверхность на 0,3–0,5 мм, чтобы убрать следы задиров и окисление, обеспечить ровную базу под наплавку.
- Проверяем биение в центрах — если вал «играет» на 0,5 мм, наплавка ляжет неравномерно, на тонких участках слой будет тоньше.
Малый износ — до 0,3 мм — иногда логичнее не наплавлять, а пройти накаткой или твердым хромированием. Вибронаплавка окупается на износе от 0,5 мм и выше, там она вне конкуренции по цене и скорости.
Типичные ошибки: случай из практики
Однажды на участке мы поймали брак из-за того, что молодой наплавщик пренебрег поливом. Логика была «на вид и так норм». Наплавил партию валов под редуктор — снаружи валик красивый, чешуйка ровная. Отдали в цех. Через неделю начали возвращать: посадочные шейки «облазят», слой отваливается кусками при запрессовке подшипника. Вскрыли — под слоем сплошные каверны и поры, а местами — трещины от перегрева. Виноват оказался перегрев: без охлаждающей жидкости деталь уходила до 200–300 °C локально, газы из зоны дуги не успевали выйти, а металл в ЗТВ получил отпуск и отпускные напряжения. Партию — под переделку, наплавку сошлифовать полностью и заново. Урок нам обошелся в пару недель простоя и испорченную репутацию перед сборочниками. С тех пор на нашем участке пост: нет полива — нет наплавки. И вторая заповедь: не ставь амплитуду «на глаз», шаг и амплитуду держи в допуске, иначе валики либо не перекрываются (гребенка с непроварами между ними), либо ложатся с большим перегревом.
Как выбрать станок или подрядчика: чек-лист
- Источник питания. Спросите, что у них стоит: ВДУ, ВДГ или самодельный выпрямитель без стабилизации. Нестабильный ток = нестабильный слой.
- Охлаждение. Обязательно уточните, есть ли система подачи жидкости и какая — воздушное «охлаждение» не считается.
- Контроль. Есть ли твердомер, есть ли практика контроля толщины слоя УЗТ? Если подрядчик «на глаз» — бегите.
- Опыт по вашей номенклатуре. Наплавка коленвала и наплавка шнека — разные вещи, узнайте, что они реально делали.
- Дальнейшая обработка. Кто будет шлифовать? Наплавка без финишной мехобработки — это полуфабрикат, а не восстановленная деталь.
FAQ: отвечаем прямо
Можно ли вибродуговой наплавкой восстановить шлицы?
Наружные — да, если шлицевый венец доступен для мундштука и шаг позволяет пройти вдоль канавки. Внутренние короткие шлицы — нет, мундштук туда физически не подлезет, к тому же не обеспечишь нужный угол подачи.
Есть ли смысл наплавлять алюминиевые детали?
Нет, это не сработает, потому что процесс рассчитан на плавку стальной проволоки на стали; алюминий требует совсем другой защиты зоны дуги (аргон), другого источника и другой кинематики. Это уже плазменная или аргонодуговая наплавка, и то с ограничениями.
Какой ресурс у восстановленного вала по сравнению с новым?
При правильных режимах и нормальной шлифовке — 80–100% от нового, а по твердости поверхности наплавка Нп-65Г даже перекрывает сталь 40Х в исходном состоянии. Но это при жестком соблюдении технологии: стоит «поймать» перегрев или поры, ресурс падает катастрофически.
Вместо заключения
Вибродуговая наплавка — не панацея, но при износе шеек валов от 0,5 до 2 мм это самый дешевый и быстрый способ вернуть деталь в строй, не дожидаясь поставки новой за три месяца. Главное — не жалеть времени на подготовку, держать режимы и не экономить на охлаждении. Остальное — дело техники и прямых рук.