Почему алюминий на TIG-е — это не «просто варить как сталь»
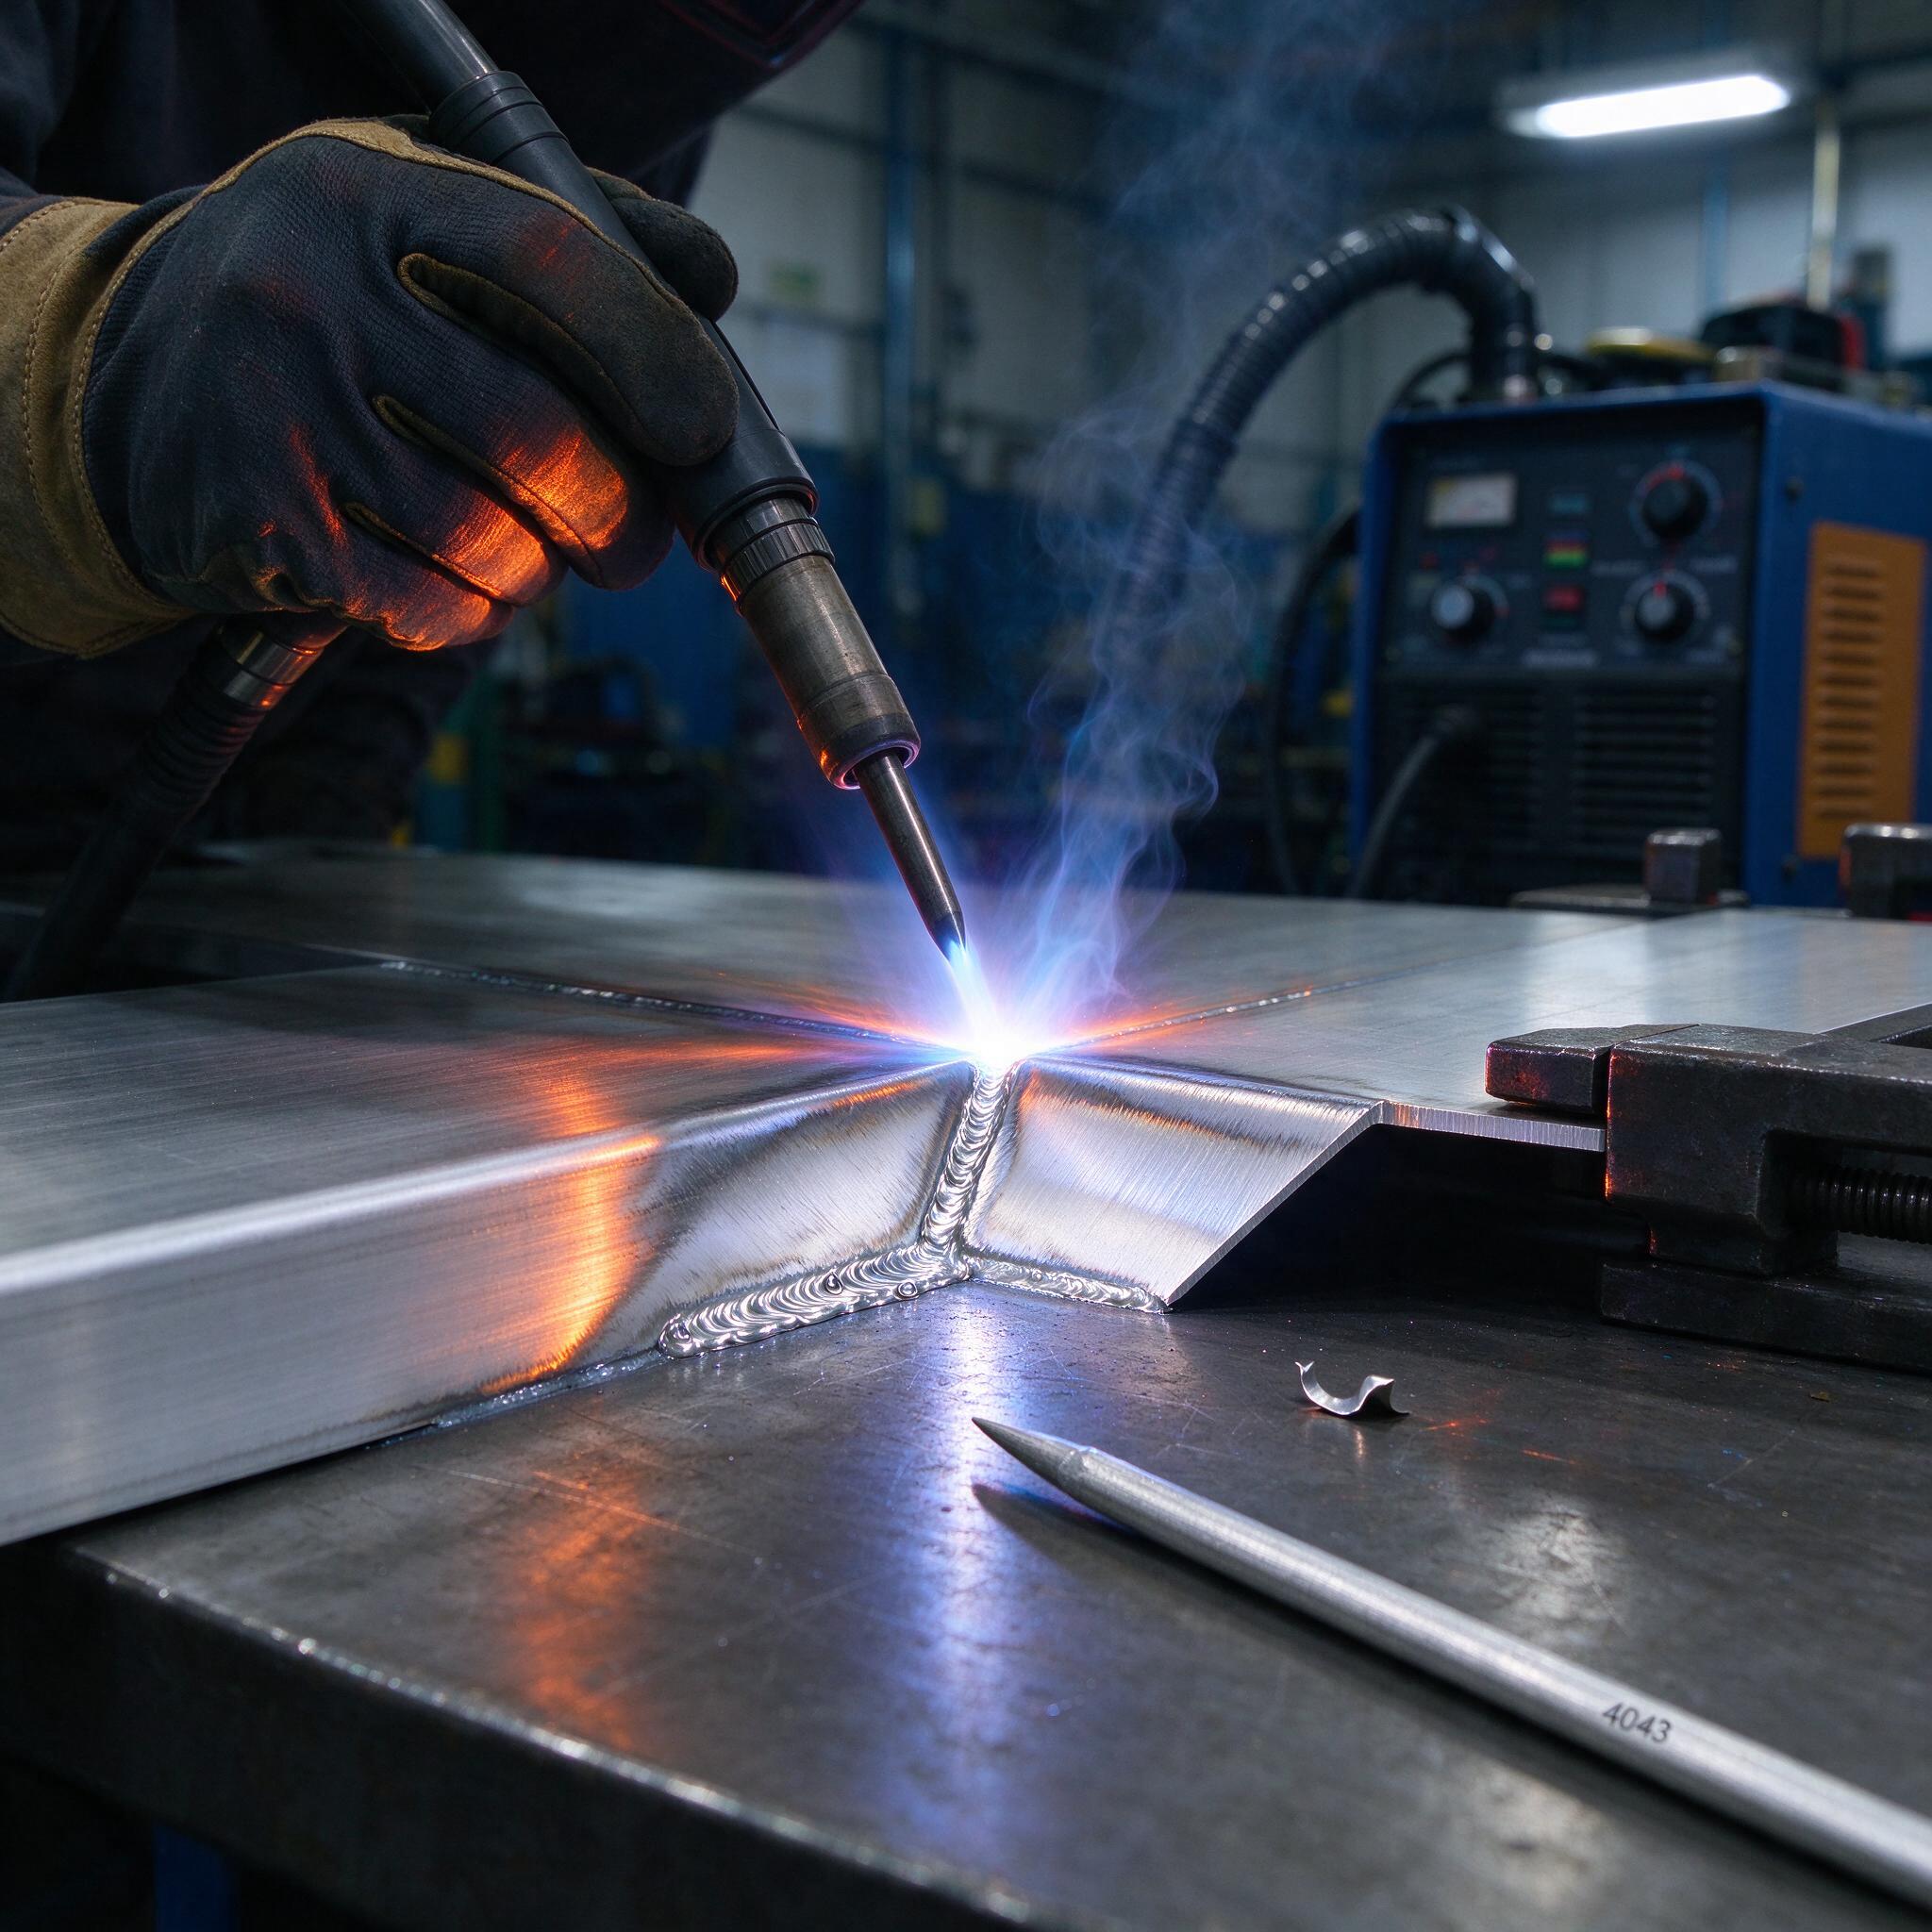
На фото — классическая картина с нашего участка: сварщик кладет угловой шов на алюминиевом листе толщиной 3 мм, слева припасован другой элемент, на столе лежит присадочный пруток с маркировкой 4043, струбцина держит сборку намертво, за спиной — инверторный аппарат AC/DC с крутящимися регуляторами на панели и рукавом вытяжки. Со стороны выглядит красиво. Но за этой картинкой — десятки испорченных заготовок, пока мы подобрали баланс переменного тока, частоту и вылет вольфрама. Алюминий прощает мало. Окисная пленка Al₂O₃ плавится при 2044 °C, сам металл — при 660 °C. Разница почти в полторы тысячи градусов, и вся магия TIG-сварки алюминия переменным током ровно в этом и заключается: нужно дугой «отбивать» пленку, но не «провалить» деталь.
Разберем то, что реально работает в цехе: подготовку кромок, зачистку, выбор вольфрамовых электродов, настройки AC-баланса и частоты, подбор присадки. Без академизма — как мы это делаем каждый день.
Подготовка кромок: 80% успеха делается до поджига дуги
Мы говорим новичкам одну фразу: алюминий варится не в горелке, а на верстаке. Пока заготовка не подготовлена — к аппарату не подходи.
Что делаем на участке:
- Обезжиривание. Ацетон или специальный спрей, безусловная чистая ветошь (безворсовая!). Не хватает бензина «Калоша» — не варим, жир даст поры, и шов вспучится как тесто.
- Снятие окислы. За 30–40 минут до сварки проходим кромку и зону 15–20 мм по обе стороны нержавеющей щеткой (именно нержавеющей, отдельной, только для алюминия!). Точка — окисная пленка нарастает обратно за считанные часы.
- Разделка кромки. До 3 мм варим встык с зазором 0,5–1 мм без разделки. 3–6 мм — V-образная разделка с притуплением 1–1,5 мм и углом раскрытия 60–70°. Толще — уже X-образная разделка или двусторонняя сварка. Резать лучше фрезой или пилой, а не «болгаркой» с обычным кругом — круг замазывает кромку абразивом и обезжиривание потом ничего не спасает.
- Прихватки. Шаг 50–80 мм, прихватка 5–8 мм с полным проваром, потому что прихватка потом вливается в шов. Собираем в кондукторе или на струбцинах — алюминий «гуляет» при нагреве в два раза сильнее стали.
Кстати, та присадка на фото — 4043 (св-АК5, ~5% кремния) — наш рабочий вариант для сплавов серии 6ххх и 5ххх под общее машиностроение. Температура плавления ниже, у шва хорошая текучесть, меньше кристаллизационных трещин. Для сплавов 5083 и всего, что должно гнуться и держать удар вморозку, берем 5356 (св-АМг5) — магниевая присадка прочнее, но грязнее в работе и на анодировании дает темную полосу. На фото, кстати, пруток лежит прямо рядом с местом сварки — так и должно быть, присадка всегда сухая, теплая и под рукой.
Вольфрам: какая кнопка, какой угол заточки
Тут мастера часто путают марки. По опыту скажу прямо: чистый вольфрам WP (зеленая маркировка) для AC — прошлый век. Он шарится, его кончик «разлетается» за полсварного метра. Ставим легированные:
| Марка электрода | Цвет | Состав | Наш вердикт для AC |
|---|---|---|---|
| WP | зеленый | чистый W | дешево, но плохо держит форму шара |
| WL20 / WL15 | синий / серый | ланган 1,5–2% | рабочая лошадка, держит шар, долго живет |
| WC20 | серый | церий 2% | легкий поджиг, хорошо на малых токах |
| WT20 | красный | торий 2% | на AC не используем — радиоактивность и не надо |
Для AC электрод затачиваем не острым, как для DC на нержавейке, а с тупым кончиком — площадка примерно 0,5–0,8 мм на диаметре 2,4 мм. В процессе он сам «зашарится» в правильную полусферу, и дуга будет стабильной. Вылет из сопла — 3–5 мм, сопло керамическое №7 (9,5 мм), расход аргона 8–12 л/мин. Газ — чистый аргон, никакой смеси. Насадки-газовые линзы ставим, когда надо варить в углу или у стенки.
Однажды на участке мы поймали брак из-за того, что ученик поставил вольфрам «подлиннее» — вылет сантиметр. Дуга стала вялой, газ обдувал зону плохо, шов пошел серый с порами по всей длине. Полтора метра шва — под срез. С тех пор вылет проверяем лично, быстрее переделывать, чем спорить.
Настройки переменного тока: баланс, частота, поджиг
Современные инверторы AC/DC (в цехах у нас стоят аппараты класса Fronius TransTig и отечественные Сварог REAL TIG) позволяют крутить четыре главных параметра. Разберем, что каждый делает.
AC-баланс (EN/EP). Электродная фаза EP (положительный полупериод) катодно чистит окислу — металл вокруг шва светлеет и блестит, как на фото. Фаза EN греет сам электрод. Если баланса в процентах EN мало — вольфрам перегревается и оплавляется. Много — чистка слабая, шов чернеет. Наша отправная точка: 65–70% EN / 30–35% EP. Современные аппараты позволяют задирать EP всего до 20–25% — пленку они все равно пробивают, а электрод живет втрое дольше.
Частота AC. На старых трансформаторах — фиксированные 50 Гц, дуга широкая и «мягкая». Инверторы дают 50–250 Гц. Выше частота — дуга уже и жестче, шов аккуратнее, проплавление глубже. Для тонкостенных (1–2 мм) ставим 120–200 Гц. Для 4–6 мм — 80–100 Гц, чтобы ванна успевала формироваться.
Сварочный ток. Грубая прикидка — 30–40 А на миллиметр толщины. Лист 3 мм — порядка 90–120 А. Тонкостенную трубу 1,5 мм ведем на 50–60 А с импульсным режимом: импульс 2–3 Гц, пик/фон примерно 60/40, ванночка успевает кристаллизоваться и не проваливается.
Поджиг и заварка кратера. Поджиг только бесконтактный, HF. Контактный на алюминии — гарантированное загрязнение электрода. Функцию slope-down (плавное снижение тока) ставим обязательно: кратер, заваренный резким обрывом дуги, — это воронка с трещиной в центре.
Признак, что все настроено правильно, — характерное тихое «шипение» дуги и чистая, серебристо-блестящая дорожка шва с мелкой чешуйкой, как на фото. Если шов сажей идет — мало EP или грязный металл. Если электрод плавится и брызжет алюминием — перебрал с EP или ток завышен.
Типичные ошибки: случай, который мы помним до сих пор
Реальная история. Заказ — рамы из профиля АД31, 60 швов, сроки горят. Варил опытный мужик, варил на «своих» режимах, которые давно наладил. Парт заказчик забраковал по герметичности: течь по всей длине шва микропорами. Расходили шов — поры идут ровной цепочкой. Газа хватает, обдув есть, режимы нормальные. Виновника искали три дня. А оказался он банален: в цехе зимой сквозило, и у аппарата стоял вентилятор вытяжки так, что поток шел вдоль стола, а не над ним. Аргон просто сдувало с зоны сварки до того, как он накрыл ванну. Поставили ширму и развернули вентиляцию — поры ушли. Мораль: алюминий без стали на sniff-тест не ловит, у него защита ванны менее наглядна, и проблема почти всегда снаружи, а не в аппарате.
И еще пара граблей, на которые наступают регулярно:
- Сварка по горячему. Алюминий не краснеет перед плавлением — внешне холодный, а ванна уже провалилась. Смотрим на блеск зоны и на поведение присадки.
- Старт присадки раньше ванны. Присадку вводим, когда сформировалась лужица, иначе она ложится шариками сверху — непровар.
- Кисть одна на всех металлов. Остатки стали на щетке — включения железа в шве и трещины.
Как выбрать аппарат AC/DC: чек-лист перед покупкой
- Обязательный полноценный AC с регулировкой баланса и частоты не ниже 200 Гц — иначе на алюминии дальше 3 мм не поедешь.
- ПВ на реальном токе: заявка «200 А» часто означает 200 А при ПВ 35%, а работать надо на 160 А при ПВ 60% и больше.
- Наличие 2Т/4Т и режимов импульса с регулируемой скважностью — без 4Т длинные швы руками не вынести.
- Наличие функции AC Tack / точечной прихватки и slope-down — экономит кучу времени на сборке.
- Поджиг HF стабильный на минималках: попросите поджечь дугу на 20–30 А прямо в магазине. Не поджигает — берите другой.
FAQ: отвечаем коротко и по делу
Можно ли варить алюминий постоянным током (DC) TIG-ом?
Нет, не сработает. На DCEN нет катодной чистки — окисная пленка не разбивается, дуга блуждает, шов получается грязный и непроваренный. Переменный ток для TIG-сварки алюминия — единственный штатный вариант, если только вы не на гелии и не на сверхредких режимах.
Почему электрод «шарится» и влетает в ванну?
Три причины: перебор с EP-фазой (больше 40% — электрод греется), завышенный ток для выбранного диаметра, и заточка «в иглу». Для AC нужна площадка на кончике. И проверьте, не касается ли электрод присадки или ванны — иначе алюминий налипает мгновенно.
Какой присадкой варить сплав 6060/АД31?
Берите 4043 — он и на фото лежит. Для 6ххх серия кремниевая присадка оптимальна: меньше трещин, шов пластичный. 5356 тоже можно, но она жестче и на анодировании после даст отличающийся оттенок.
Вместо заключения
TIG-сварка алюминия переменным током — это не про «золотые руки», а про дисциплину: чистая кромка, правильный вольфрам, выверенный баланс и газ, который реально накрывает ванну. Когда все четыре вещи сходятся, шов получается таким, как на нашей фотографии, — и вопросов у заказчика не возникает. Настройки мы выложили, грабли показали. Дальше — только режим и наплавленные километры.