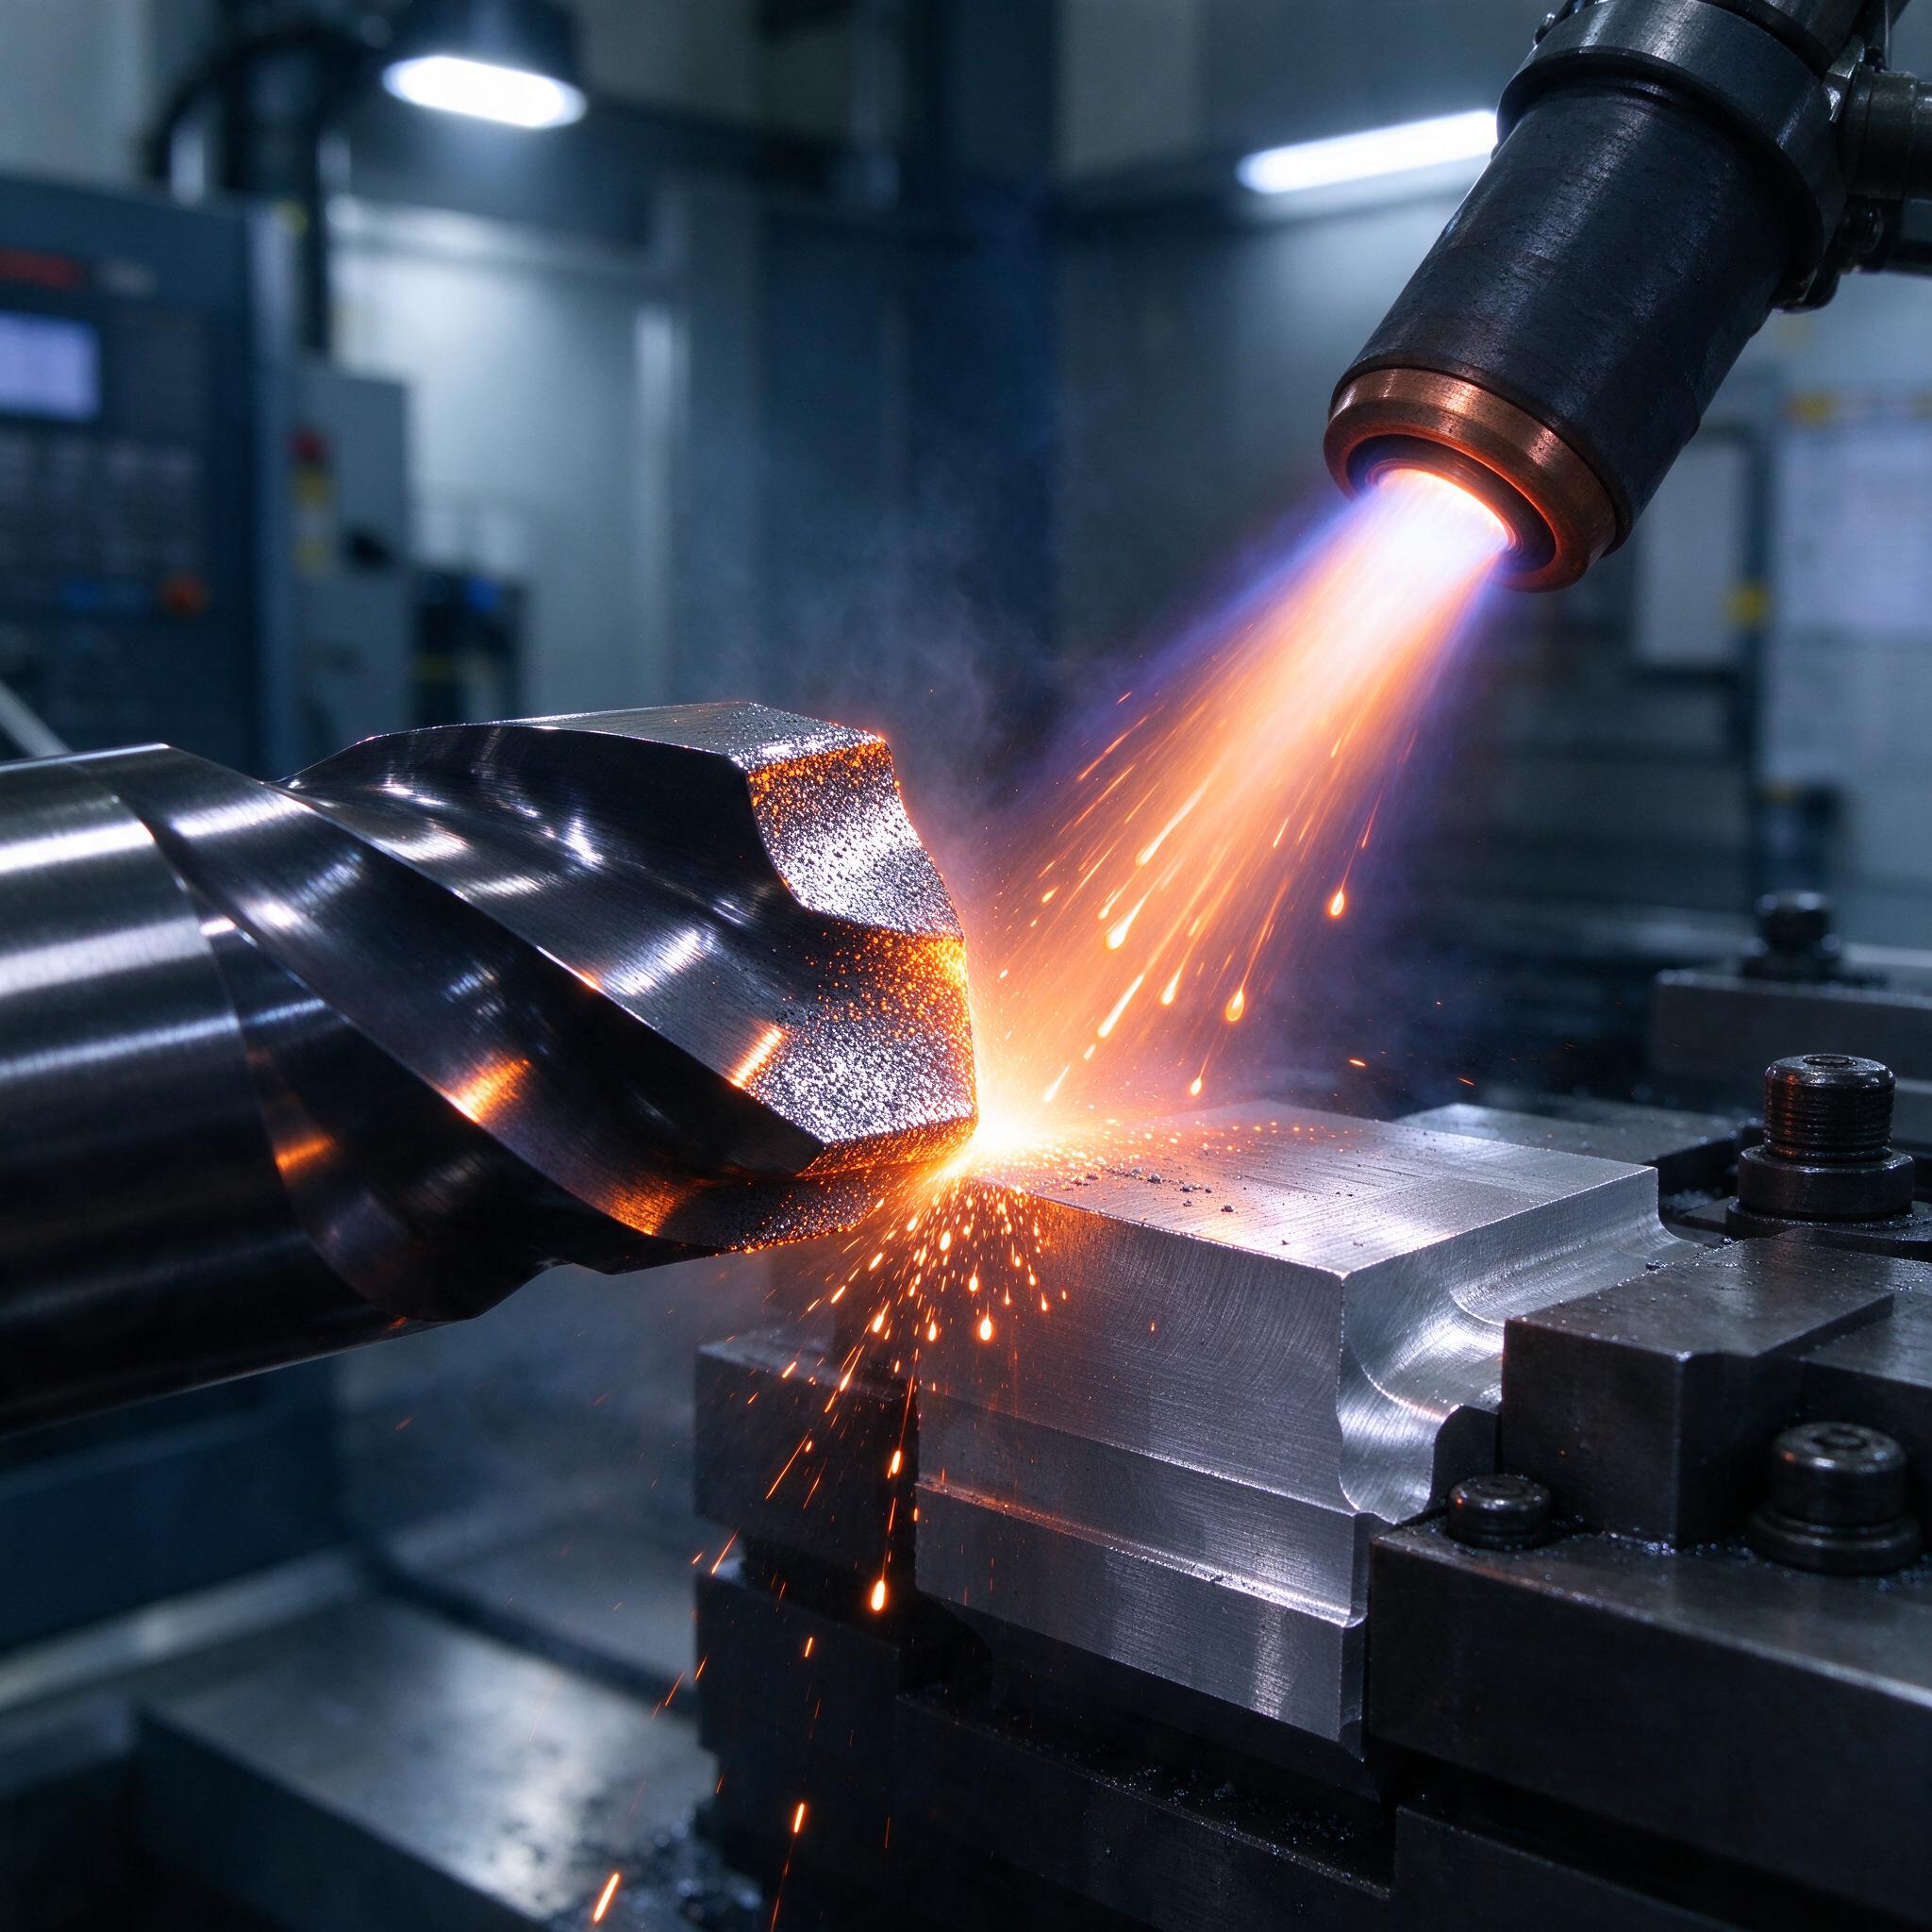
Каждый, кто держал в руках фрезу после восьмичасовой смены на нержавейке, знает это чувство: кромка «села», задняя поверхность блестит лунками, деталь пошла в размер, а станок вдруг начинает звенеть так, что слышно через два цеха. Мы с напарником на участке как-то посчитали: из всей партии концевых фрез диаметром 12 мм половина уходит в утиль не потому, что сталь плохая, а потому что кромка выдыхается за первые часы. И вот тут на нашем участке появился плазмотрон — мы начали пробовать термофрикционное плазменное напыление покрытий на кромки, и, честно говоря, скептиков у нас было больше, чем энтузиастов. На фото как раз наш пост: сверло зажато в приспособлении, из медного сопла бьет струя с искрами, подачу ведем вручную по кромке — той самой, что раньше «сгорала» за смену.
Разберем, что это за технология, какие порошки реально работают, что дает пористость ниже одного процента и почему после напыления стойкость инструмента растет на 40–60 процентов. Без маркетинга — по цифрам и по шрамам на руках.
Почему именно WC-Co и почему фракция 15–45 мкм — не случайность
Карбид вольфрама с кобальтовой связкой — классика износостойких покрытий, тут ничего нового. Новое — в том, как мы его кладем. Плазменная струя на выходе дает температуру под 15000 °C, частица WC-Co разогревается до полураасплавленного состояния, летит к кромке со скоростью 400–600 м/с и припечатывается к поверхности. Кобальт в этот момент пластичный — он работает как клей, карбидные зерна держатся намертво. Ключевой момент: фракция порошка. Мельче 15 мкм — частицы окисляются и выгорают в струе, покрытие получается рыхлое. Крупнее 45 мкм — не долетает расплавленным, на кромке появляются непроплавленные зерна, которые потом выкрашиваются вместе с припуском. Диапазон 15–45 мкм — это тот случай, когда технологическое окно достаточно широкое, чтобы участок мог стабильно держать режим без танцев с бубном.
Марки, с которыми мы работали:
| Порошок | Со, % | Фракция | Пористость покрытия | Твердость HV | Комментарий |
|---|---|---|---|---|---|
| WC-12Co | 12 | 15–45 мкм | 0,8–1% | 1050–1150 | База, работает почти везде |
| WC-17Co | 17 | 15–45 мкм | <0,9% | 950–1050 | Пояче вязкое, лучше на ударных нагрузках |
| WC-20Co | 20 | 15–45 мкм | <1% | 900–980 | Для фрез по нержавейке, где кромку рвет |
| WC-10Co4Cr | 10+4 | 15–45 мкм | <0,8% | 1100–1200 | Коррозионностойкий, для влажных цехов |
Пористость ниже одного процента — это не красивая цифра из проспекта. Каждая пора на кромке — зародыш выкрашивания. При ГИП-овом или просто плотном напылении мы получаем покрытие, которое под микроскопом выглядит как монолит, и этот монолит держится на кромке до полной выработки, а не облазит через полчаса работы.
Режимы: что мы крутим на пульту
Режим — это полбеды, вторая половина — руки. Но цифры такие: ток дуги 450–600 А, напряжение 55–70 В, расход аргона 35–45 л/мин, водород как вторичный газ 3–7 л/мин для более горячей струи. Расстояние от сопла до кромки держим 90–120 мм — дальше частицы остывают, ближе можно «поймать зарез» и перегреть основу. Скорость traverse — 30–60 м/мин при шаге 3–5 мм за проход, толщина покрытия на кромке 40–80 мкм, не больше. Толще — кромка тупеет геометрически, радиус при вершине растет, и ты борешься с собственным покрытием. Подложку перед напылением чистим не абы как: дробеструй корундом F60, шероховатость Ra 3–5 мкм на обрабатываемой поверхности, потом обезжиривание и напыление в течение часа, не позже — иначе оксидная пленка вернется, и адгезия упадет. Подогрев основы до 100–150 °C, не выше — выше начнется окисление кобальта в покрытии.
И вот тут есть тонкость, о которой в учебниках пишут одной строчкой: нельзя перегревать саму кромку. Твердосплавная пластина или быстрорез под струей плазмы на расстоянии меньше 80 мм начинает отпускаться. Один раз мы так угробили партию сверл Р6М5К5 — после напыления твердость основы упала с 64 до 58 HRC, и стойкость упала, а не выросла. Теперь термопару жмем к хвостовику и следим, чтобы основа не вышла за 200 °C. Это железное правило участка.
Что реально дает 40–60% по стойкости
Цифра взята не с потолка — мы гоняли одинаковые фрезы по стали 40Х и 12ХН3А на одном и том же станке, с одинаковыми режимами резания (Vc 180 м/мин, подача 0,15 мм/зуб), половина с покрытием, половина без. Результат: непокрытая фреза выдерживала 42 минуты до критического износа по задней поверхности (0,3 мм), покрытая — 65–68 минут. Это плюс 55 процентов. На прерывистом резании — фрезерование пазов с выходом из материала — разброс меньше, процентов 40, потому что там кромку бьет удар, и ни одно покрытие от удара полностью не спасает.
Почему так происходит. Покрытие WC-Co с пористостью ниже процента работает как износостойкая броня: карбидные зерна сопротивляются абразивному микроцарапанию, а кобальтовая матрица гасит микроудары. Плюс коэффициент трения по стали у WC-Co ниже, чем у быстрореза, — меньше тепла в зоне резания, меньше адгезионного износа, меньше налипшая стружка на кромке. На нержавейке это заметно сразу: без покрытия налипает гроздьями, с покрытием налипшей стружки втрое меньше.
Но есть и обратная сторона. Если инструмент тонкий и мелкий — метчики М4, сверла меньше 3 мм — покрытие меняет геометрию кромки, и мы получаем обратный эффект: резать становится тяжелее, крутящий момент растет, сверло ведет в сторону. Мы такие просто не накрываем. Ниже 5 мм диаметра — не трогаем.
Оборудование и пост: что реально нужно
- Плазмотрон с медным анодным соплом (у нас стоит аналог ПН-2 с дугой прямого действия, у коллег — F4 фирмы Oerlikon Metco, оба варианта рабочие).
- Манипулятор или ЧПУ-позиционер с вращением заготовки и прямолинейной подачей — руками кромку фрезы водить можно, но разброс по толщине будет до 20 мкм, и это брак.
- Дробеструйная камера с корундом F60–F80 и осушенным воздухом 6–7 бар.
- Порошковый питатель с точностью подачи ±2%, иначе пористость будет гулять от смены к смене.
- Система вентиляции и улавливания пыли WC — вольфрамовый карбид в воздухе — это не шутка, без аспирации Роспотребнадзор закроет участок раньше, чем вы напылите первую партию.
СОЖ при напылении не участвует, это не резание, но после операции инструмент надо промыть в ультразвуковой ванне, чтобы убрать недооплавленные частицы с кромки — они потом выкрашиваются и царапают деталь.
Типичные ошибки: случай, после которого мы переписали техпроцесс
Однажды на участке мы поймали брак из-за того, что оператор, спеша сменить партию, сократил дробеструйную подготовку вдвое — «и так чисто, деталь с шлифовки». Визуально все было нормально, блестит. Напылили, отдали в цех. Через неделю нам возвращают фрезы: покрытие отслаивается хлопьями, кромка обнажена, износ хуже, чем у непокрытых. Под микроскопом на границе покрытие–основа — сплошная оксидная пленка, адгезия нулевая. Все дело в том, что на шлифованной поверхности за два часа в цеху образуется оксидный слой толщиной в доли микрона — его глазом не видно, а плазменная частица через него к базе не приваривается. С тех пор у нас правило: дробеструй — не меньше 30 секунд на поверхность, обезжиривание в ацетоне, напыление в пределах часа. И еще: мастера часто путают пористость покрытия с пористостью порошка — это разные вещи, и агент по снабжению, купив дешевый порошок с губчатой структурой зерна, сам себе вырыл яму: пористость покрытия из такого порошка ниже 3% не бывает, как его ни напыляй.
Как выбрать подрядчика или оборудование: чек-лист
- Запросите протокол металографии на реальном покрытии, а не на образце-свидетеле — сечение именно вашей детали, пористость измерена по ГОСТ или по ASTM, а не «на глаз».
- Проверьте, есть ли у подрядчика контроль твердости основы после напыления — если основа перегрета, весь смысл покрытия умирает.
- Спросите про фракцию порошка и просмотр сертификата: 15–45 мкм — да, 45–90 мкм для кромки — нет.
- Обязательно уточните, чем чистят поверхность перед напылением и в течение какого времени после очистки напыляют. Больше часа — повод насторожиться.
- Попросите испытательную партию из 10–15 инструментов с контрольной группой без покрытия и стендовые испытания в ваших реальных условиях резания. Подрядчик, который отказывается, — не подрядчик.
Частые вопросы
Можно ли напылить WC-Co на твердосплавные пластины вместо заводского PVD-покрытия?
Нет, не сработает. Плазменное напыление дает толщину 40–80 мкм, а пластина после заточки имеет допуск на кромку в единицы микрон — вы тупите инструмент своим же покрытием. PVD-слои 2–5 мкм на пластине — это отдельная технология, и плазма ее не заменяет. Наш метод — для быстрореза, для крупного инструмента, для восстановления, а не для сменных пластин.
Термофрикционное напыление и обычное плазменное — это одно и то же?
Не совсем. В термофрикционном варианте мы специально ведем струю с частичным контактом частиц с кромкой под нагрузкой — трение горячих частиц о поверхность дополнительно активирует ее и улучшает сцепление. По сути это гибрид напыления и микрошлифования в одном проходе. Адгезия получается выше, чем при классической схеме, — на отрыв мы снимали 55–70 МПа против 35–45 у обычной технологии.
Покрытие можно заточить после износа и напылить заново?
Можно, но с нюансами. Старый слой стачиваем полностью до основы, снова дробеструй, снова обезжиривание. Один цикл восстановления покрытие переносит нормально, второй — уже с риском: в основе накапливаются микродефекты от дробеструя, и адгезия каждого следующего слоя ниже. По опыту, больше двух циклов — деньги на ветер.
Вместо заключения
Плазменное напыление WC-Co на кромки — не волшебная таблетка, а еще один инструмент в руках технолога, с той же логикой, что и любой другой: правильный порошок, чистая поверхность, контроль температуры основы, и тогда ваши фрезы и сверла ходят в полтора раза дольше. Неправильный — и вы получите отслаивающуюся корку, потерянную партию и очень неприятный разговор с начальством. Мы свою партию угробленных сверл уже похоронили, чтобы вы не повторяли наших ошибок. Технология того стоит — но руками, а не по методичке из интернета.