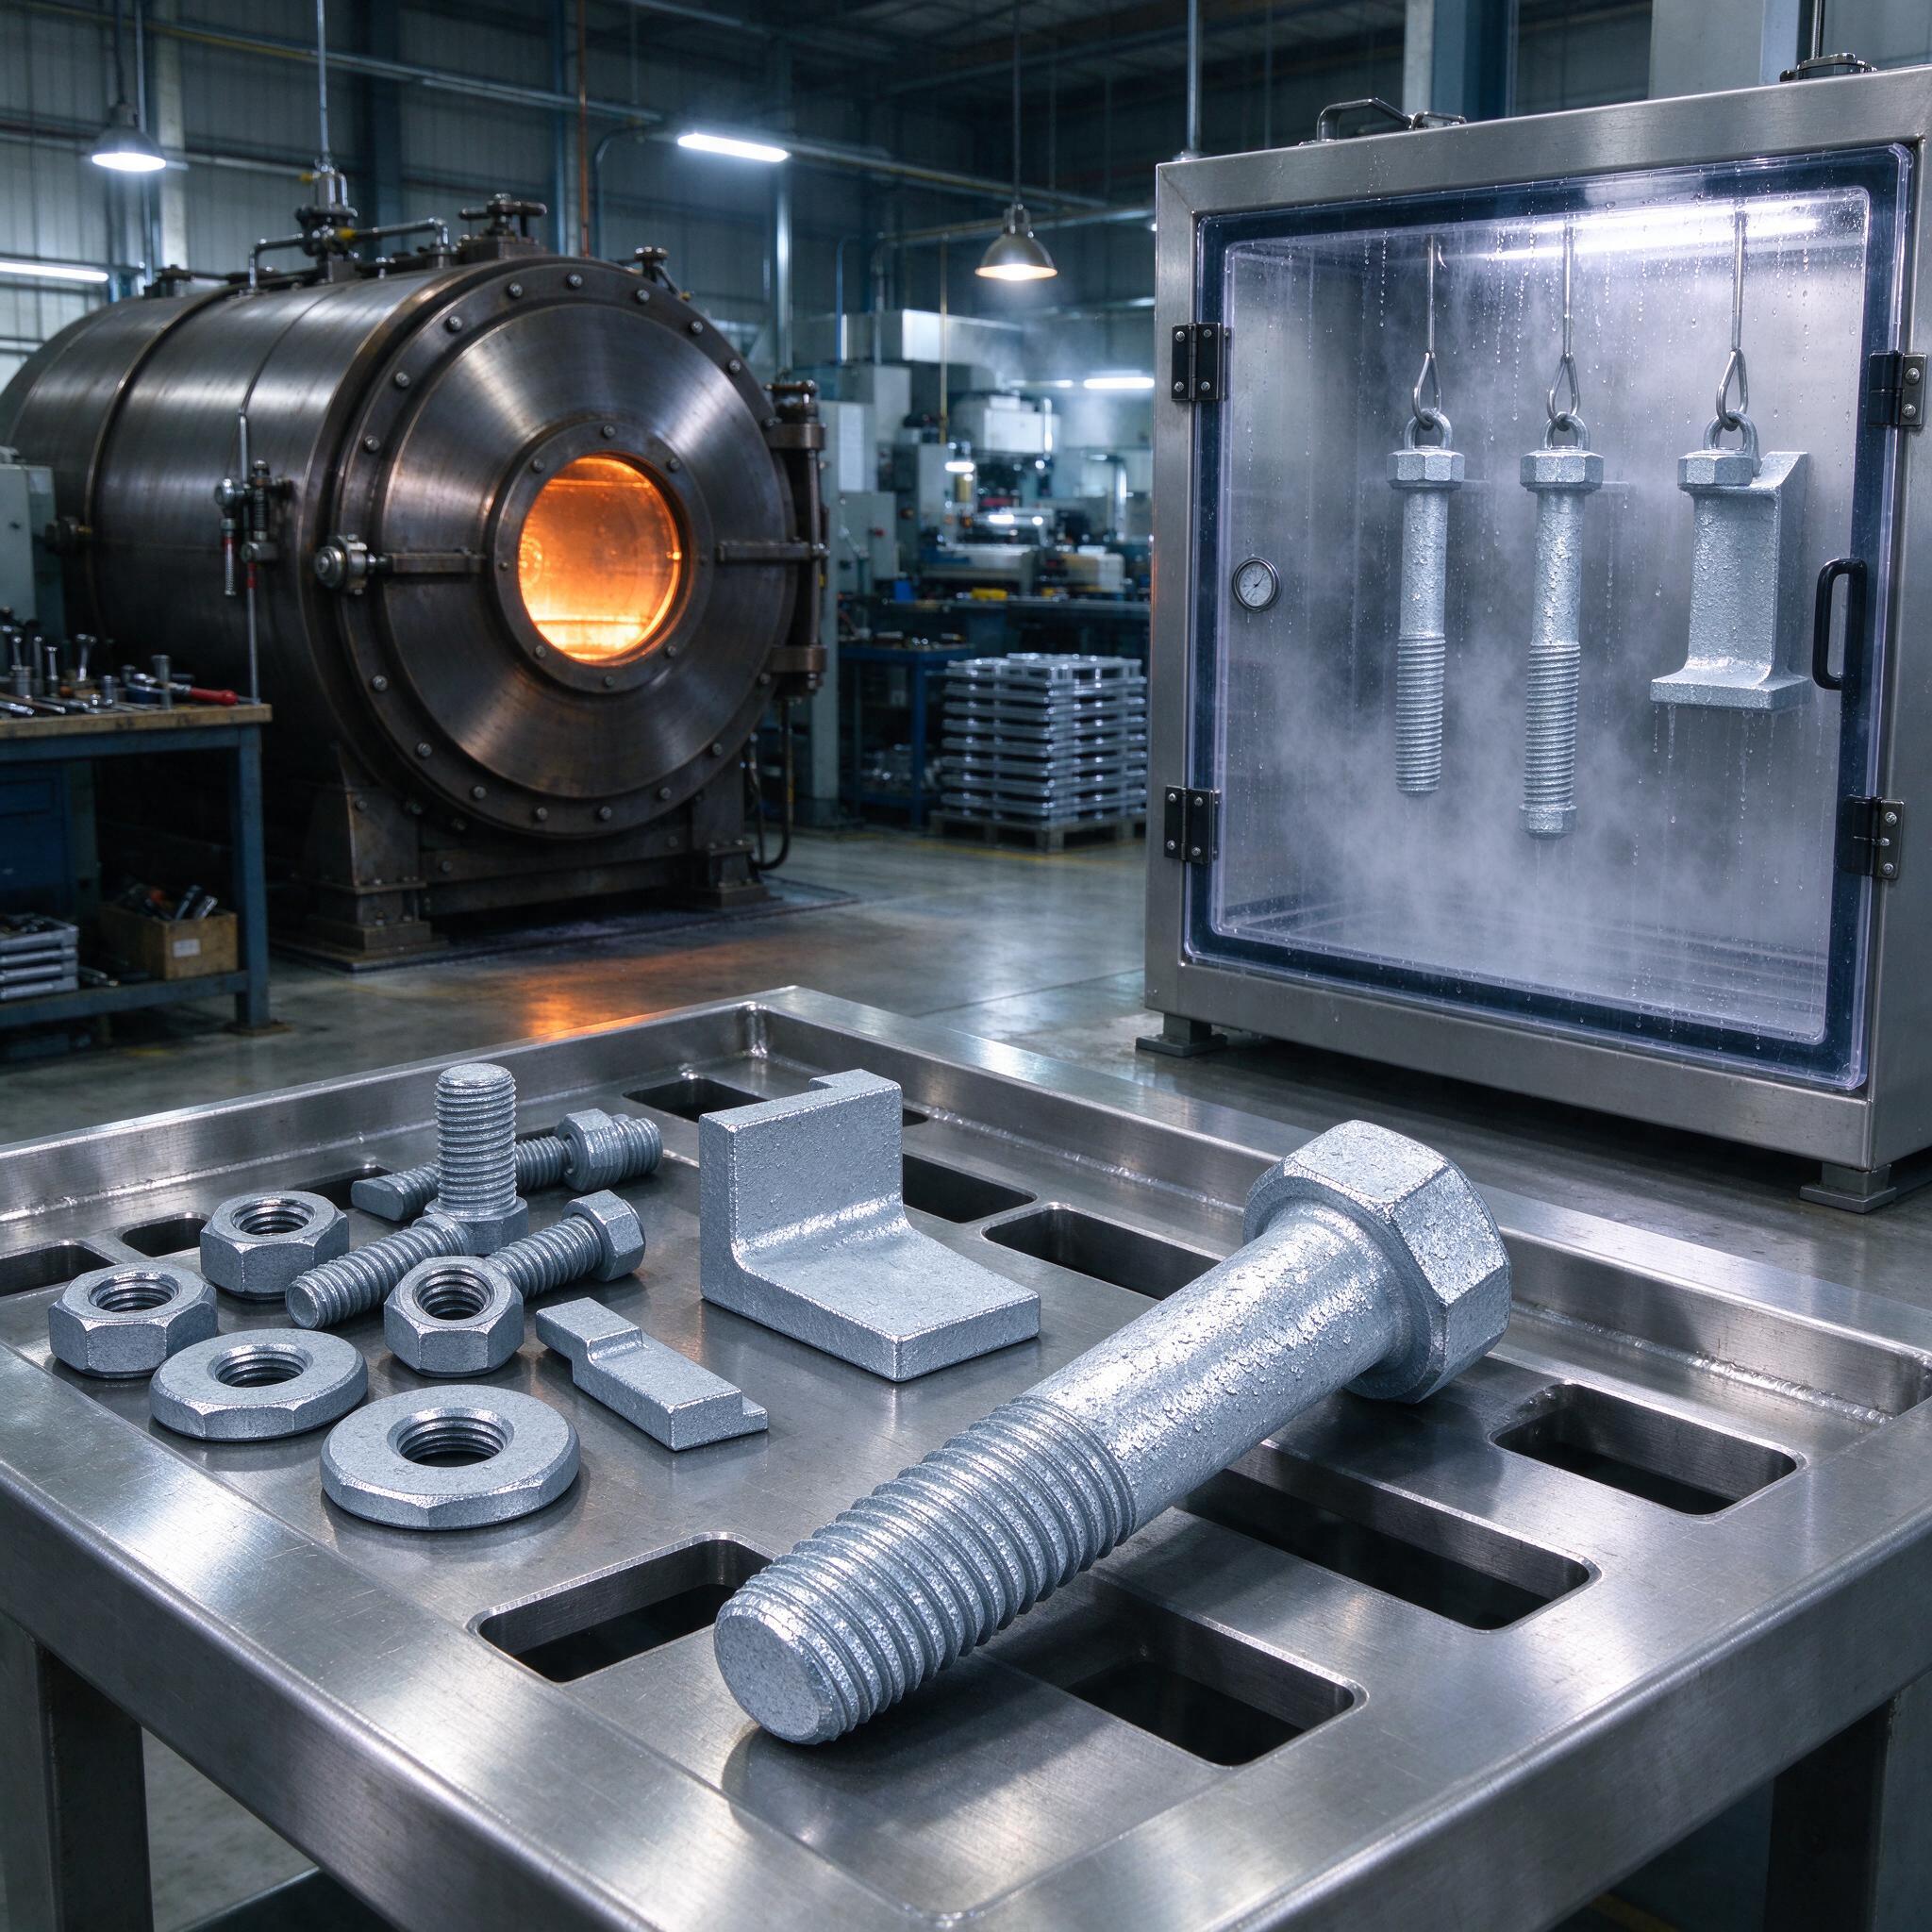
Фото на заставке — это наша камера термодиффузионного цинкования и камера солевого тумана рядом. В реторте виден раскалённый садок с порошковой смесью, на переднем плане — свежепокрытые болты, гайки, шайбы и косые шайбы на поддоне, а справа в камере коррозионных испытаний висят образцы на подвесах. Именно между этими двумя установками и проходит жизнь любого цинкового покрытия: сначала его наносим, потом мучаем в тумане. Разберём, что выбрать под крепёж — термодиффузионное цинкование (ТДЦ) или цинк-ламельное покрытие (ЦЛК), и почему оба укладываются в коридор толщины 10–60 мкм.
Почему горячего цинкования часто недостаточно
Классическое горячее цинкование по ГОСТ 9.306 даёт слой 40–200 мкм. Для закладных деталей моста — прекрасно. Но когда к нам приезжает партия шпилек М12×1,5 с допуском на резьбу 6g, после горячего цинкования гайка уже не накручивается, и мы вынуждены прогонять резьбу плашкой, срезая половину покрытия. Плюс оболочка при погружении в расплав греется до 450–480 °C — стали с пределом прочности выше 1000 МПа после такой бани ловят охрупчивание водородом, и болт класса 10.9 может треснуть под нагрузкой. Для ответственного крепежа класса 10.9 и 12.9, для деталей с резьбой мелкого шага и для тонкостенных кронштейнов мы давно ушли либо в ТДЦ, либо в ЦЛК.
Термодиффузионное цинкование: как это работает у нас
ТДЦ — это диффузия цинка в железо при температуре 380–450 °C в порошковой среде (смесь цинкового порошка с активатором, обычно хлоридом аммония) в закрытой реторте, часто в ротационной печи типа СШЦ или в установках типа «Термоцинк». Образуется железо-цинковая фаза — дельта-фаза, которая не «лежит» на поверхности, а сплавлена с основой. Отсюда главная фишка: адгезию проверять бессмысленно, покрытие оторвать нельзя, оно срезается только вместе с металлом.
Режимы, на которых мы работаем: температура 400–420 °C, выдержка 2–4 часа в зависимости от требуемой толщины. Даём ориентировочно 10–12 мкм за час выдержки. Хотите 40 мкм — держите садок 3,5–4 часа. Толщина получается равномерная, включая резьбу и внутренние полости — в отличие от гальваники, где в глухих отверстиях слой «садится» нулевой, и анодная поляризация не спасает.
- Толщина: регулируется временем, реально получаем 10–60 мкм, стандарт для крепежа — 15–25 мкм;
- Твёрдость диффузионного слоя — 400–500 HV, покрытие жёстче, чем основа, и не сдирается ключом;
- Резьба: нарезание после ТДЦ не требуется, если заранее заложить допуск — покрытие идёт равномерно по профилю;
- Водородное охрупчивание: при 400+ °C водород из стали уходит, риск для высокопрочного крепежа минимален (после гальваники обязательна термическая обработка при 190–200 °C в течение 3–8 часов, и то не всегда спасает).
Минус, о котором надо знать заранее: матово-серый цвет, без блеска, и шероховатость поверхности после процесса чуть подрастает. Если деталь идёт «на лицо» — это аргумент против.
Цинк-ламельное покрытие: когда толщина решает всё
ЦЛК (по-нашему — «чешуйчатый цинк», аналоги — Delta Protekt, Geomet, Dacromet) — это водная суспензия из чешуек цинка и алюминия с хроматным или безхроматным связующим. Наносится окунанием с центрифугированием или распылением, сушка при 120–180 °C. Никакого расплава, никакой высокой температуры. Классическая схема — два-три слоя, суммарная толщина 8–12 мкм, но современные системы с цинк-ламельным базовым слоем плюс топкоут дают до 15–20 мкм и коррозионную стойкость до 720 часов и более по солевому туману (ISO 9227, ASTM B117) до появления красной коррозии.
Почему это работает: чешуйки цинка ложатся параллельно поверхности, перекрываясь как черепица — путь агрессивной среды через покрытие получается в разы длиннее, чем через сплошной слой той же толщины. Плюс алюминиевые чешуйки добавляют барьерный эффект. Коэффициент заглубления покрытия в резьбу — практически единица, поэтому болты М8 с мелким шагом после ЦЛК спокойно собираются без прогонки резьбы.
Ещё один плюс, который часто недооценивают: температурный цикл нанесения — максимум 180 °C. Это значит, что закалённые детали (болты 12.9, пружинные шайбы, рессорные элементы) можно покрывать без риска отпуска и без водородного охрупчивания — сам процесс водорода не генерирует, в отличие от электрохимии.
Сравнение: что и когда брать
| Параметр | ТДЦ | ЦЛК | Гальваника (для сравнения) |
|---|---|---|---|
| Толщина, мкм | 10–60 (стандарт 15–25) | 8–20 | 5–25 |
| Стойкость в солевом тумане до красной коррозии, ч | 300–720+ | 480–720+ (с топкоутом) | 96–240 |
| Температура процесса | 380–450 °C | до 180 °C | комнатная |
| Равномерность на резьбе | отличная | отличная | плохая (на кромках толстый слой) |
| Риск водородного охрупчивания | низкий | практически отсутствует | высокий (нужен отпуск) |
| Адгезия | диффузионная, абсолютная | химическая, хорошая | электролитическая, средняя |
| Внешний вид | матово-серый | серебристый, можно с топкоутом под цвет | блестящий |
| Класс прочности крепежа | до 10.9 включительно | любой, включая 12.9 | 8.8 и ниже без риска |
Коррозионная стойкость: как мы добиваемся 720 часов
Цифра «720 часов солевого тумана» — это не магия, это дисциплина. Камера по ISO 9227, раствор NaCl 50 г/л, температура 35 °C, pH 6,5–7,2. По опыту, мастера часто путают два критерия: появление белой коррозии (продукты окисления цинка) и красной (ржавчина по железу). Белый налёт на ТДЦ может вылезти уже на 200–300 часах, и заказчик пугается, хотя это не брак — основа-то целая. Красная ржавчина на 20 мкм ТДЦ у нас стабильно позже 500 часов, на 40 мкм — за 720 и дальше. На ЦЛК с топкоутом 10–12 мкм белый налёт держится за 720 часов.
Однажды на участке мы поймали брак из-за того, что партию болтов перед ТДЦ обезжиривали в старом растворе, где уже накопилась масляная плёнка. Остаточная сажа и нагар на поверхности дали непрокрытые участки — в камере тумана эти точки «зацвели» красным на 150-х часах. После этого ввели правило: обезжиривание в свежем щелочном растворе, контроль по разрыву водяной плёнки, и никакой самодеятельности с «раствор ещё походил».
Типичные ошибки: реальный случай
Самая дорогая ошибка за последние годы — партия анкерных шпилек М20 для химического цеха. Заказчик потребовал ТДЦ «потолще, 60 мкм, чтобы наверняка». Мы отработали, отдали. Через полгода претензия: резьба «закисла», гайки не сходят при демонтаже. Разобрались: на 60 мкм по диффузионному слою с его 450 HV при затяжке резьбовая пара работает как абразив, цинк выкрашивается с торцов витков, а сам посадочный зазор выбран покрытием. С тех пор мы жёстко разделяем: для резьбовых пар даем максимум 25–30 мкм, а требование «толще = лучше» согласовываем письменно, объясняя, что для защиты лучше взять ЦЛК с топкоутом — тоньше, а стойкость та же. Ещё одна частая история: подрядчик по ЦЛК экономит на центрифуге, и болты сливаются в «сталактиты» — покрытие в резьбе спекается, результат тот же, что и при перетолщении.
Как выбрать подрядчика: чек-лист
- Спросите, как контролируется толщина — должен быть метод по ГОСТ 9.301 или ISO 1461