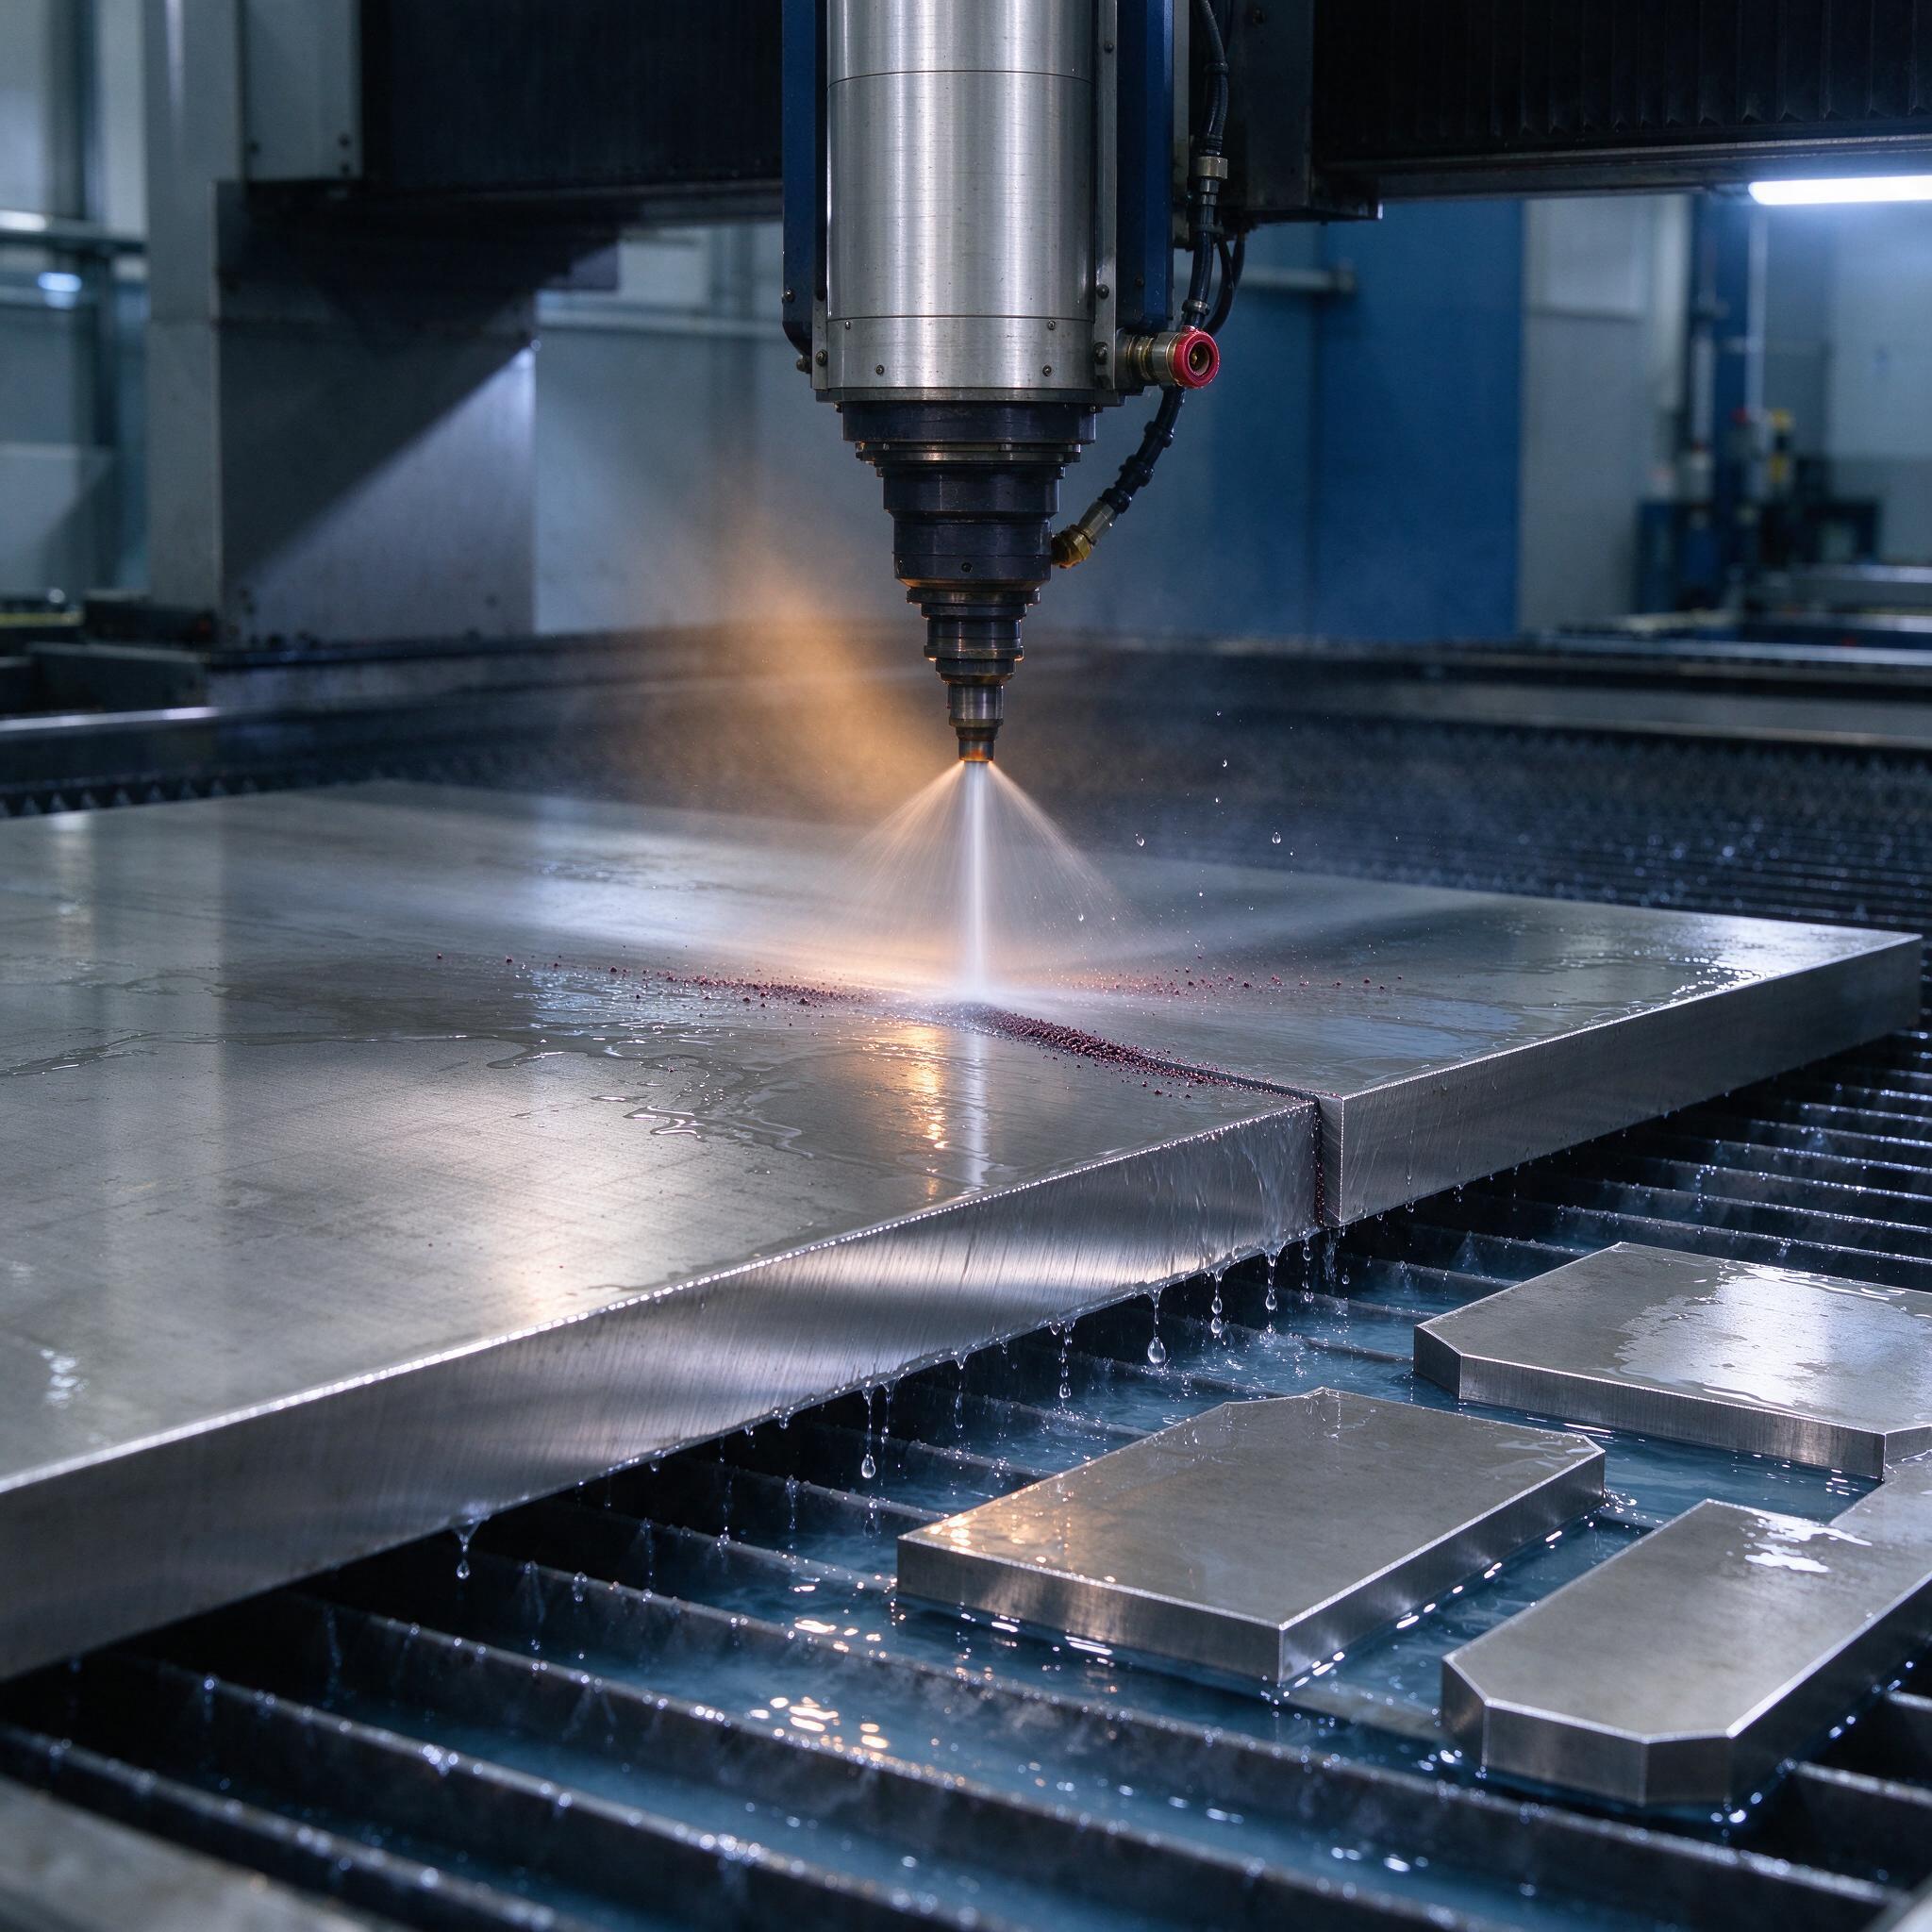
Плазма против нержавейки: где мы проиграли и что сделали
Ситуация, знакомая почти каждому, кто режет нержавейку толще 10 мм: заказчик приходит с фланцами из 12Х18Н10Т на 40 мм, а у вас на участке стоит плазма. Режем. Красиво снаружи. Потом приходит ОТК — а по кромке микротрещины, подводные ржавые потеки, и главное — зона термического влияния на полтора миллиарда микрон вглубь. Коррозионная стойкость кромки упала ниже плинтуса, пассивация не спасает. Заказчик из пищевого машиностроения такую деталь завернул с формулировкой «не соответствует санитарным нормам». Один такой брак стоит дороже, чем годовая экономия на скорости плазмы.
С тех пор весь наш толстый прокат 10–150 мм идет на гидроабразивную резку (waterjet), и за несколько лет на двух установках мы прогнали через этот метод сотни тонн нержавейки — от AISI 304 до duplex 2205. Разберем без маркетинга: чего реально ждать от гидроабразива по толщинам, по точности, по скорости, и где этот метод тоже умеет подкладывать свинью.
Почему нержавейка не прощает термической резки
Нержавеющие стали — аустенит 08Х18Н10Т / AISI 304, 321, жаростойкие 310S, ферритно-мартенситные duplex — очень чувствительны к локальному нагреву с быстрым охлаждением. При плазме и лазере температура в зоне реза за 1500–2000 °C, а рядом — холодный металл. Итог: сенсибилизация (выпадение карбидов хрома по границам зерен у 304 без титана), коробление листа из-за неравномерного нагрева, оксидная пленка-нагар, которую потом выдирают зачисткой. У duplex-сталей на термическом резе деградирует баланс фаз — фейн райт, сама структура на кромке уходит из проектного состояния, и детали с сечением под нагрузку банально не проходят аттестацию.
Гидроабразивная резка не греет металл. Вообще. Температура в зоне реза не превышает 60–80 °C, и то это нагрев от трения абразива. Никакой ЗТВ, никакой сенсибилизации, никакого коробления — на листе 150 мм из 08Х18Н10Т после реза уложился в допуск без правки, чего лазер с плазмой физически не дают. Деталь можно сразу на мехобработку или сварку.
Как это устроено: 6000 бар и гарнет
Сердце установки — интенсифайер, разгоняющий воду до 3800–6200 бар. Дальше струя через сапфировое или алмазное сопло Ø0,25–0,35 мм со скоростью до 900 м/с. В смесительной камере в струю подсасывается абразив — гарнет 80 mesh, расход 0,3–0,6 кг/мин в зависимости от диаметра фокусирующей трубки. Именно гарнет микровзрывами «выгрызает» металл — каверна растет по ходу струи, и струя чуть отступает назад на выходе, отсюда характерная конусность реза.
Что важно знать технологу:
- Толщины 10–150 мм — рабочий диапазон для нержавейки без потери качества. Выше 150 мм тоже режем, но скорость падает катастрофически, а конусность растет.
- Давление 6000 бар против 3800 — это минус 30–40% к времени реза на одной толщине. На больших партиях разница в сотни машино-часов.
- Точность раскроя: на исправном станке с ЧПУ стабильно ±0,1 мм на контурах до 1000 мм (стандарт ISO 9013, класс 2). Заявленные производителями ±0,05 — это мелкие контуры и спокойная струя, не стройте на этом техпроцесс.
- Шероховатость кромки: Ra 1,6–3,2 в верхней зоне, до Ra 6,3 у выхода струи на толщинах 80+. Для фланцев и приварных деталей — норм, под ответные уплотнения все равно точить.
- Зазор реза (керф) — 0,9–1,3 мм при фокусирующей трубке 1,0 мм. Закладывайте в раскрой, иначе «поймаете зарез» на смежных деталях.
Скорость и режимы: честная таблица по толщинам
Часто спрашивают: «ну сколько в час?» Ниже — реальные ориентиры по AISI 304 на станции 6000 бар с насосом 60 л.с., качество реза «разделка» (Q5 по терминологии OMAX/KMT):
| Толщина, мм | Скорость реза, мм/мин | Конусность, мм/сторона | Типовая деталь |
|---|---|---|---|
| 10 | 250–320 | 0,05 | Заготовки под фланцы, пластины |
| 20 | 120–160 | 0,08 | Кольца, косынки |
| 40 | 50–70 | 0,1–0,15 | Фланцы DN150, обечайки |
| 80 | 18–25 | 0,2 | Днища, массивные заготовки |
| 150 | 5–8 | 0,3–0,4 | Пожарные проходки, тяжелые плитки |
Модельный ряд, с которым реально работаем или смотрели на выставках: OMAX 55100 и Maxiem 1530, Flow Mach 500, KMT Waterjet STREAMLINE SL-IV, WARDJet. Система наклона головы (taper compensation) — must have на толщинах 40+: программно наклоняет струю до 3–5° и съедает конусность почти в ноль.
Типичные ошибки: случай из практики
Однажды на участке мы поймали брак из-за банальной жадности к раскрою. Партия колец из 20 мм 12Х18Н10Т: технолог впритык развел контуры, зазор между резами — 2 мм. На третьем кольце струя «увела» на 0,3 мм (износ фокусирующей трубки), керф задел соседний контур, и дальше по листу пошла цепочка деталей с зарезом. Пришлось резать заново из нового листа — минус два дня и нервы. С тех пор железное правило: между контурами минимум 4 мм, и трубку меняем не по ресурсу «на глаз», а по контрольной точке каждые 40 часов наработки — допуск выхода на контрольной пластине расползся за 0,05 мм, значит, пора.
По опыту, мастера часто путают и другое: думают, что если стоит модель с динамическим наклоном головы, то зазор-керф можно не компенсировать в CAM. Наклон компенсирует конусность, а не ширину реза. Итог — все размеры «пухлые» на половину керфа, и половина партии на брак. Проверяйте компенсацию в управляющей программе на первой детали, а не на двадцатой.
И третье — СОЖ/вода в ванной. Не забывайте про антикоррозийную присадку в купели: без нее за неделю ванны и станина ржавеют, а нижняя плоскость заготовки — соответственно. Нержавейка, вопреки названию, в контакте с обычной водой и гарнетом покрывается рыжими пятнами, если лист лежит в ванне сутки после реза.
Гидроабразив против лазера и плазмы по нержавейке
| Критерий | Гидроабразив | Волоконный лазер | Плазма |
|---|---|---|---|
| Толщина нержавейки, мм | до 150+ | до 25–30 | до 40–50 |
| ЗТВ | отсутствует | 0,1–0,5 мм | 1–3 мм |
| Точность ± мм | 0,1 | 0,05–0,1 | 0,3–0,5 |
| Коробление на 80 мм | нет | есть | сильное |
| Скорость на 20 мм | ~140 мм/мин | ~2500 мм/мин | ~1800 мм/мин |
Вывод простой: тонкий лист большими партиями — лазер. Толстая нержавейка, ответственные детали, дуплекс, отсутствие ЗТВ — только гидроабразив. Всё остальное — компромисс, за который рано или поздно заплатит заказчик.
Как выбрать станок или подрядчика: чек-лист
- Давление насоса не ниже 6000 бар — на 3800 бар вы переплатите за машино-час в полтора раза на тех же толщинах.
- Динамическая голова с наклоном струи — обязательна, если режете толщины от 30 мм и хотите конусность в пределах 0,1 мм.
- Ресурс и доступность расходников: фокусирующая трубка карбид вольфрама — 80–120 часов, сапфир 100–150 часов. Спросите цену комплекта и наличку на складе поставщика.
- Стол не менее 2×4 м и грузоподъемность стола под ваш лист: лист 150×2000×6000 мм весит под 1400 кг — не каждый стол это «тянет».
- Пробный рез на вашем материале перед контрактом: пусть подрядчик (или вы у дилера) отрежет тестовую пластину из вашей марки и вашей толщины и даст протокол замеров. Кто отказывается — тот не уверен.
FAQ: отвечаем как отрезаем
Можно ли резать нержавейку гидроабразивом без абразива, чистой водой?
Нет, это не сработает, потому что чистая водяная струя берет только мягкие материалы — резину, пенопласт, пластик до ~20 мм. Нержавейка любой толщины режется только с гарнетом. Без абразива вы просто намочите заготовку и износите сопло.
Правда ли, что кромка после waterjet не требует механической обработки?
Для большинства применений — правда, если качество реза не ниже Q4 и есть наклонная голова. Но под уплотнительные поверхности и сварку в ответственных узлах мы всегда оставляем припуск 1–2 мм под точение/фрезеровку: нижняя зона реза на толщинах 80+ имеет шероховатость Ra 4–6 и следы «отступа» струи, что для герметизации мало.
Почему гидроабразив такой дорогой в машино-часе и можно ли удешевить?
Стоит дорого из-за насоса высокого давления, износа сопел и расхода гарнета — это объективно. Удешевить можно тремя вещами: перейти на 6000 бар вместо 3800, оптимизировать раскрой под минимум свободных ходов (ЧПУ с быстрым перемещением 10–20 м/мин) и группировать детали одного типа в пилотные листы — общий подвод струи экономит до 15% времени на сериях. Экономить на качестве гарнета не советуем: дешевый гарнет с округлыми зернами режет медленнее на 20% и «замыливает» кромку.
Вместо вывода
Гидроабразивная резка — не панацея и не дешевая игрушка. Это инструмент под конкретную задачу: толстая нержавейка, жесткие допуски ±0,1 мм, категорическое отсутствие термического влияния. Если ваш заказчик из химмаша, пищева или атома — альтернативы waterjet по толщинам 40–150 мм у вас просто нет. Остальное — вопрос грамотных режимов, честного раскроя и вовремя поменянной фокусирующей трубки.