Когда лазер сдаётся, а фрезер бессилен: зачем нам гидроабразив
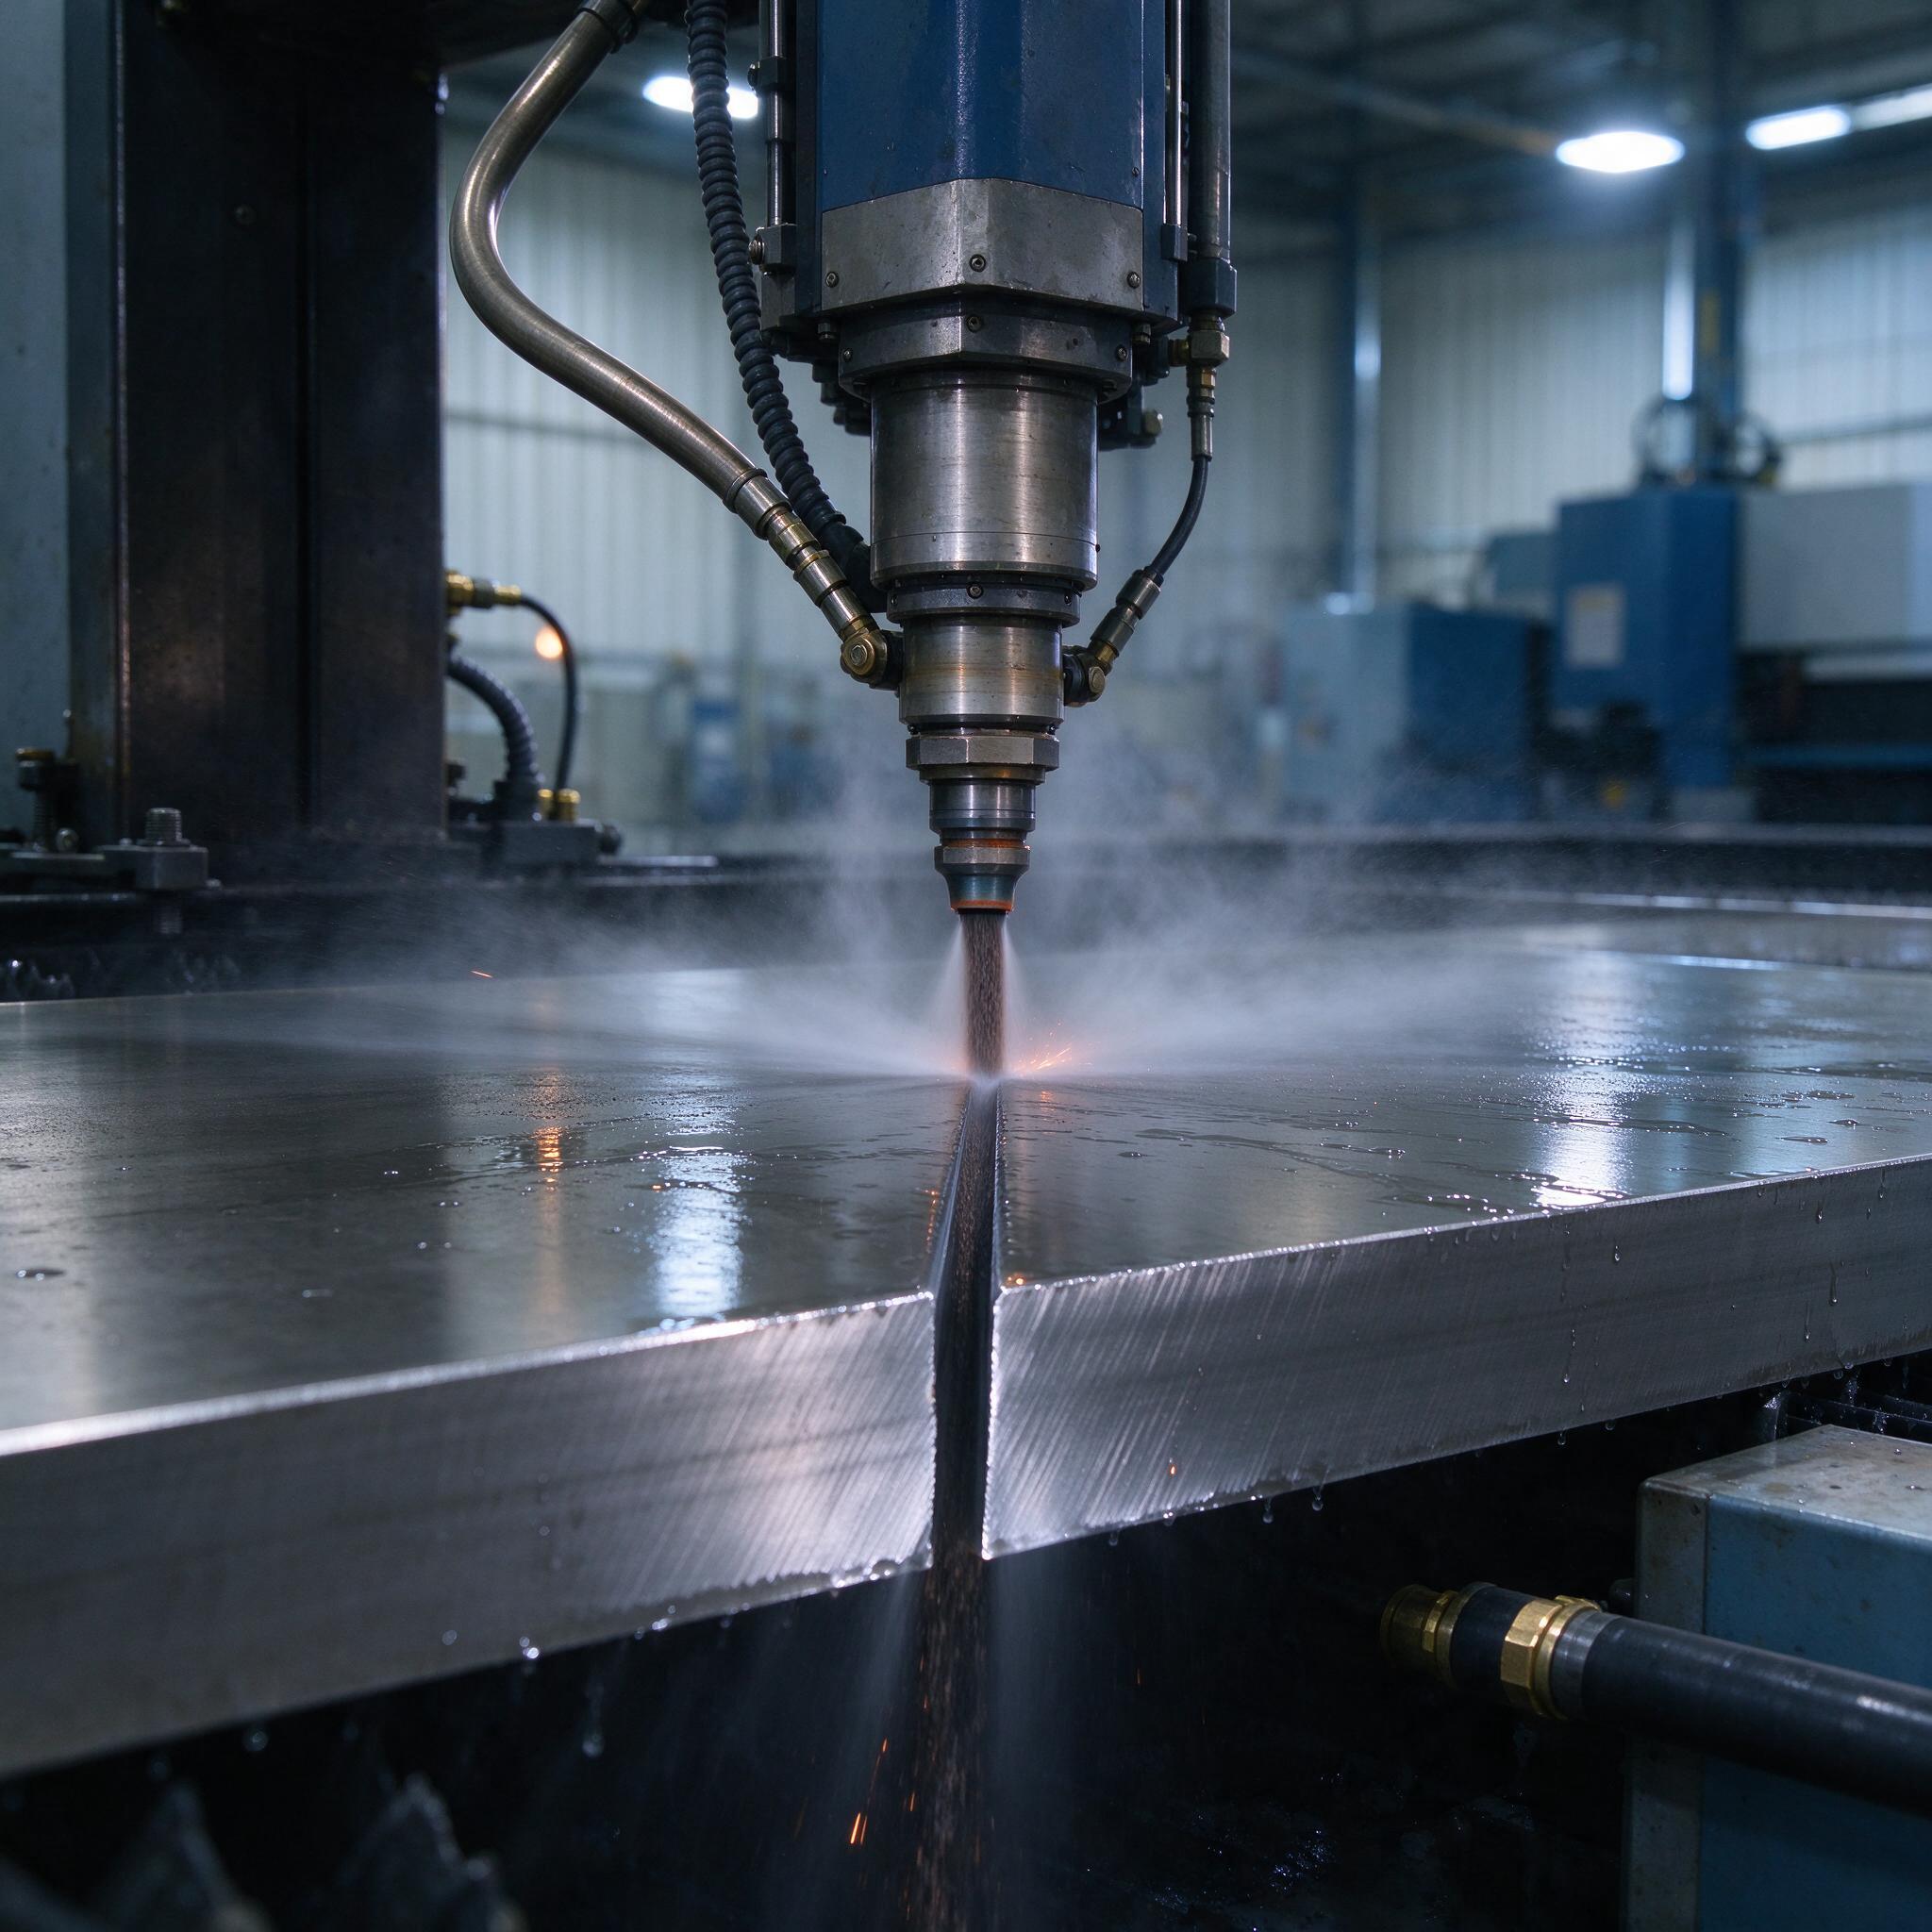
Ситуация, знакомая каждому, кто держит в руках толстый лист. Заказчик приносит чертёж: нержавейка 40 мм, контур замысловатый, кромка под сварку. Лазерщик смотрит и качает головой — выше 20–25 мм на нержавейке он либо не пролезет, либо рез пойдёт «пузатый» с грата снизу. Фрезеровать раскрой на плите? Это часы работы и палёный инструмент. И тут на сцену выходит гидроабразивная резка. На фото выше — как раз наш случай: режущая головка идёт через толстый лист, по столу стелется пар, кромка после прохода — ровная, без цветов побежалости. Ниже разберу, что этот метод реально умеет по толщинам, допускам и где он честно проигрывает лазеру.
Как это работает, если по-простому
Водоструйная резка с абразивом — это не «струя воды режет металл», как пишут в рекламных буклетах. Вода — только ускоритель. Суперпресс-насос разгоняет её до 3800–4200 бар (у современных машин вроде Waterjet OMAX 55X или Flow Mach 500 — до 6200 бар), дальше вода через сапфировое сопло 0,25–0,35 мм вылетает в камеру смешения со скоростью порядка 900–1000 м/с. Там подсасывается абразив — почти всегда гранатовый песок #80 (микронность ~180). В фокусирующей трубке 0,76–1,0 мм формируется «луч»: смесь воды и граната, которая буквально вымывает канавку в металле. Материал снимается микроэрозией, температура в зоне реза держится в пределах 40–70 °C. Никакого нагрева — вот ключевая фишка.
На нашем участке стоит машина с рабочим полем 3×2 м и насосом на 4100 бар. За пять лет через неё прошли: нержавейка 12Х18Н10Т до 80 мм, титан ВТ20, дюраль Д16 до 120 мм, бронза, а однажды резали 150-мм лист на прижимную плиту пресса. Прошли за два прохода, кромку потом шлифанули — и в дело.
Толщины: до чего достаёт струя
Теоретически гидроабразив режет и 200, и 300 мм — просто медленно. Практика жёстче. Вот ориентиры, с которыми мы работаем:
| Материал | Комфортная толщина | Максимум (потерпит заказчик по срокам) | Шероховатость кромки, Ra |
|---|---|---|---|
| Сталь Ст3, 09Г2С | 5–50 мм | 120 мм | 2,5–6,3 |
| Нержавейка 12Х18Н10Т, AISI 304 | 3–40 мм | 100 мм | 2,0–5,0 |
| Алюминий АМг, Д16 | 5–80 мм | 150 мм | 3,2–8,0 |
| Титан ВТ1-0, ВТ20 | 3–30 мм | 60 мм | 2,5–6,3 |
| Медь, бронза | 3–30 мм | 70 мм | 3,2–6,3 |
Скорость на толстых листах — главное ограничение. По стали 10 мм головка идёт со скоростью 300–500 мм/мин, а по 50 мм — уже 40–70 мм/мин. На 100-м листе считай метры в час. Поэтому при объёмном раскроне тонкой нержавейки заказ всё равно уйдёт к лазеру — экономика беспощадна.
Точность резки: что реально получить с листа
Производители любят писать «точность ±0,05 мм». На новой машине, на тонком материале, в термостатированном цехе — да. В реальном цехе, где лист лежит на решётчатом столе, покрыт водой и имеет собственные внутренние напряжения, картина такая:
- Контурная точность по стали до 20 мм — ±0,1–0,15 мм, это спокойно держим на деталях под последующую мехобработку.
- Конусность реза — 0,05–0,1 мм на сторону у тонкого листа, у 40-мм стали может дотянуть до 0,3–0,5 мм без динамической компенсации наклона головки.
- «Отставание» струи на углах и в начале реза — эффект lag. Станок без наклоняемой головы требует либо замедления на углах, либо остаётся скругление/недорез. Современные головы с 5-осевым наклоном (KMT Streamline, Flow Dynamic Waterjet) этот вопрос закрывают.
Однажды на участке мы поймали брак именно из-за lag: партия шайб из 20-мм нержавейки, программист заложил скорость как по прямым, на внутренних углах струя «съедала» материал — отверстия вышли на 0,4 мм больше нижних размеров. Детали под посадку с натягом, весь лист в брак. С тех пор у нас правило: любой новый контур режем в пробной детали, замеряем, корректируем УП. Пять минут на пробник дешевле, чем переплюнуть полтонны нержавейки.
Гидроабразив против лазера: честная таблица
| Параметр | Гидроабразив | Волоконный лазер |
|---|---|---|
| Скорость по стали 10 мм | ~400 мм/мин | 1500–2500 мм/мин |
| Толщина стали | до 100–150 мм | комфортно до 20–25 мм (мощные до 40) |
| Тепловложение | нет | есть: ЗТВ, побежалость, поводка |
| Отражающие материалы (медь, алюминий) | режет без вопросов | рискованно, часть машин не берёт |
| Шероховатость кромки | Ra 2,5–8 | Ra 1,6–6,3, кромка глаже |
| Стоимость метра реза 10 мм сталь | выше на 30–60% (абразив + сопла + фокусаторы) | ниже |
| Начало отверстия | нужен вход, на тонком — каверна/прожиг начала | чистый прокол |
Вывод из практики такой: лазер — это про скорость на тонком листе, гидроабразив — про толщину, экзотические материалы и недопустимость нагрева. Термообработанные заготовки, детали из закалённых сталей (кроме совсем высокой твёрдости — резать можно практически любую, включая Hardox 500 и 60 HRC штамповки), фланцы из нержавейки под дальнейшую сварку без ЗТВ — это наша территория.
Расходники и то, о чём молчат продавцы станков
Себестоимость гидроабразивной резки — это не только электричество. Гранат #80 расходуется примерно 0,3–0,5 кг в минуту при сопле 0,9 мм. Считайте сами при цене мешка. Плюс: сапфировое сопло живёт 100–150 часов (алмазное — до 500), фокусирующая трубка карбидовольфрамовая — 80–120 часов, уплотнения насоса (on/off valve,/endings) — 200–600 часов в зависимости от качества воды. Вода обязательно идёт через осмос и умягчение, иначе забьётся улитка, а автоклав начнёт «сыпаться» по каждые двести часов. Мы свою воду готовим жёстко — и обслуживашка нам спасибо говорит.
И да — стол после смены выглядит как на снимке: лужа, мокрый лист, туман от высокого давления. Отбойник под листом (обычно гранит или специальные плиты) точится струей точно так же, как заготовка, и его периодически переворачивают или меняют. Это тоже статья расходов, о которой заказчикам «под ключ» рассказывают в последнюю очередь.
Типичные ошибки: реальный случай вместо морали
Классика жанра — юный оператор запустил программу с высотой головы «по умолчанию» 3 мм на листе с поводкой. Лист на краю приподнялся, струя потеряла фокус, на половине контура получился «недорез» — снаружи красиво, а в глубине 15 мм из 20 не прошито. Детали выглядели годными! Вскрылось на сборке, когда фланец лопнул при затяжке. С тех пор у нас в УП обязательный «чистовой круг» — контрольный замкнутый проход на пониженной подаче в углу заготовки, по которому визуально видно, что струя живая.
Ещё частые грабли:
- Резать тонкий (1–2 мм) алюминий на высокой скорости — заготовку выгибает и она «всплывает» на струе. Только пооперная фиксация и прижимы.
- Игнорировать нагрев СОЖ (у нас это обычная вода с ингибитором коррозии в ванне): при 40 °C в цехе летом кромка начинает «махрить» на нержавейке.
- Экономить на гранате, сыпя дешёвый песок с остроконечными фракциями — сопло изнашивается вдвое быстрее, а рез идёт с «рваной» нижней кромкой.
Как выбрать станок или подрядчика: чек-лист
- Давление насоса. Меньше 3800 бар на постоянке — уже компромисс: скорость и максимальная толщина будут страдать. Спрашивайте реальное рабочее, а не пиковое.
- Наличие динамической компенсации конуса (наклоняемая голова). Без неё точность на толстом листе и на углах — лотерея.
- Система ЧПУ и CAD/CAM. OMAX Intelli-MAX, FlowMaster, WARDJet — проверьте, что софт умеет лидер-входы, разрывы контура и автоматический расчёт подачи по материалу.
- Подготовка воды. Нет осмоса/умягчителя — готовьте кошелёк на ремонт автоклава и high-pressure цилиндра.
- Для подрядчика: попросите тестовую деталь из вашего материала и ваш же чертёж, замерьте кромку сами. Кто не даёт пробник — тот сомневается в себе.
FAQ
Порежет гидроабразив закалённую сталь 60 HRC?
Да, порежет, и это одна из главных причин, зачем он вообще нужен. Твёрдость материала для струи с гранатом почти не играет роли — важна толщина и время. Скорость по 30-мм закалённой стали будет низкая, порядка 20–40 мм/мин, но кромка не получит отпуска и ЗТВ, в отличие от любого термического способа.
Можно ли резать без абразива, чистой водой?
По металлу — нет, это не сработает, потому что чистая струя на 600 м/с снимает только мягкие материалы: резину, пенопласт, пластик, кожу. Для металла воде не хватает энергии эрозии, и она просто будет отражаться от поверхности, размывая кромку. Абразив обязателен.
Насколько точность резки хуже, чем у лазера, на деталях под сварку?
На практике — несущественно. Лазер даст ±0,05–0,1 мм и кромку поглаже, гидроабразив на стали до 20 мм держит ±0,1–0,15 мм. Для сварочных кромок, резьбовых отверстий после развёртки и фланцев по ГОСТ 12820 этого достаточно. Если нужна точность под посадку без мехобработки — оставляйте припуск 0,3–0,5 мм на сторону и дочищайте на фрезере, надёжнее, чем гоняться за теоретической точностью струи на толстом листе.
Вместо резюме
Гидроабразивная резка — не конкурент лазеру, а его старший брат по толщине и дядька по экзотике. Держите в голове простую матрицу: тонкий лист серией — лазер; толще 25 мм, нержавейка/титан/медь, запрет на нагрев — водоструйная резка. И всегда режьте пробник. Наш брак с шайбами стоил дешевле нового станка, но дороже десяти лет пробных деталей.